
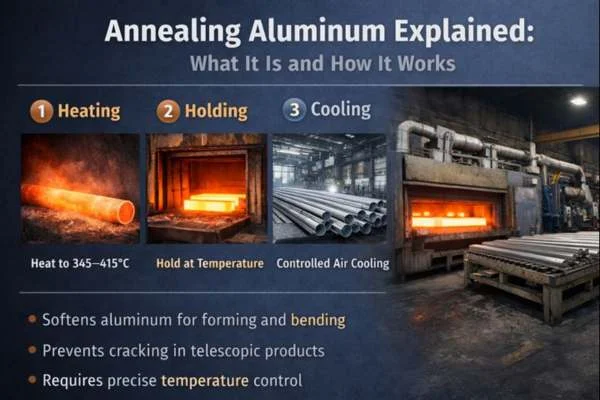
La plupart des alliages d’aluminium se recuisent entre 300 et 415 °C (570–780 °F), les nuances 6xxx courantes se situant dans la plage 345–415 °C. Le recuit de l'aluminium n'est pas un concept de laboratoire : c'est une décision de production qui influe directement sur la réussite du formage, l'efficacité d'assemblage et le taux de défauts.
Si vos pièces en aluminium sont cintrées, dudgeonnées, étirées ou utilisées dans des systèmes télescopiques, le recuit détermine souvent si la production se déroule sans accroc ou se bloque sur des fissures et des reprises.
Les équipes achats peuvent traiter cet article comme un fond technique, puis passer à capacités standard d'extrusion d'aluminium pour l'adéquation produit et fabrication de tubes en aluminium de précision pour les capacités usine ; pour un recoupement externe, utilisez les ressources matériaux de l'Aluminum Association.
Ce guide explique ce qu'est le recuit de l'aluminium, comment il se pratique réellement en usine et comment le spécifier lorsque vous sourcez des pièces en aluminium.
Qu'est-ce que le recuit de l'aluminium ?
Le recuit de l’aluminium est un traitement thermique maîtrisé qui adoucit l’aluminium, réduit les contraintes internes et améliore la ductilité pour le cintrage, l’évasement, l’expansion, le rétreint, la réduction et la mise en forme. Les références pratiques de recuit de l’aluminium se situent souvent autour de 300–415 °C / 570–780 °F, mais la température correcte dépend de la nuance d’alliage, de l’état, de l’écrouissage préalable, de l’épaisseur de paroi, de la maîtrise du four et de la résistance finale requise.
Le recuit de l’aluminium est utile lorsque l’aluminium fissure pendant la mise en forme ou devient trop dur après extrusion, laminage, étirage, dressage, coupe ou usinage. Toutefois, le recuit réduit généralement la dureté et la résistance mécanique : il ne doit donc être spécifié que lorsque la ductilité prime sur la rigidité maximale, la capacité de charge ou les performances T5/T6.
Pour les tubes en aluminium, les profilés extrudés et les composants de perche télescopique, le recuit ne concerne pas seulement la souplesse. Il peut influer sur la mise en forme des extrémités de tube, la tolérance de coulissement, la régularité de l’anodisation, le montage des verrous plastiques et la répétabilité de la production OEM.
Tableau des températures de recuit de l’aluminium
Pour de nombreux alliages d’aluminium corroyés, les références pratiques de recuit se situent souvent autour de 300–415 °C / 570–780 °F. La température de recuit de l’aluminium n’est cependant pas universelle. Elle varie selon la nuance d’alliage, l’état, l’écrouissage préalable, l’épaisseur de la pièce et selon que l’objectif est un recuit complet, un adoucissement partiel ou une détente des contraintes.
| Alliage / série d’aluminium | Référence pratique de recuit | Référence en Fahrenheit | Remarques pratiques |
|---|---|---|---|
| 1100 / 1xxx | 300–415 °C | 570–780 °F | Aluminium très ductile, facile à adoucir et à former |
| 3003 / 3xxx | 345–415 °C | 650–780 °F | Courant pour les pièces formées, les tubes et la fabrication générale |
| 5052 / 5xxx | 345–415 °C | 650–780 °F | Bonne formabilité ; la maîtrise du procédé est importante |
| 6061 / 6xxx | 345–415 °C | 650–780 °F | La résistance chute après recuit ; l’état T6 est perdu |
| 6063 / 6xxx | 345–410 °C | 650–770 °F | Courant pour les profilés extrudés, les tubes en aluminium et les sections de perche télescopique |
| 6005 / 6xxx | 345–410 °C | 650–770 °F | Utilisé pour les profilés structurels et les composants de perche |
| 7075 / 7xxx | Spécifique au procédé | Spécifique au procédé | Alliage haute résistance ; un traitement thermique maîtrisé par le fournisseur est recommandé |
Ces plages sont des références pratiques, et non des paramètres de production universels. La température finale de recuit doit être confirmée par la norme de l’alliage, l’état d’origine, le certificat matière, la géométrie de la pièce, la maîtrise du four, l’exigence de mise en forme et les propriétés mécaniques requises.
Recuit complet, détente des contraintes et recuit partiel de l’aluminium
Recuire l’aluminium ne signifie pas toujours l’adoucir au maximum. En production réelle, l’objectif du procédé peut être un recuit complet, un adoucissement partiel, une détente des contraintes ou une recristallisation après écrouissage.
| Type de procédé | Objectif principal | Résultat typique | Quand l’utiliser |
|---|---|---|---|
| Recuit complet | Adoucissement et ductilité maximaux | Dureté la plus basse, formabilité la plus élevée | Cintrage sévère, évasement profond, mise en forme importante |
| Recuit partiel | Adoucissement maîtrisé | Équilibre entre formabilité et résistance | Mise en forme d’extrémité de tube, expansion modérée, assemblage maîtrisé |
| Détente des contraintes | Réduire les contraintes internes | Meilleure stabilité dimensionnelle avec un adoucissement limité | Après usinage, dressage, coupe ou mise en forme |
| Recuit de recristallisation | Restaurer la ductilité après écrouissage | Écrouissage réduit et formabilité améliorée | Aluminium laminé, étiré ou écroui |
Pour la fabrication de tubes en aluminium, un recuit partiel ou une détente des contraintes maîtrisée peuvent être plus pertinents qu’un recuit complet. Une extrémité de tube peut exiger davantage de ductilité pour l’expansion, alors que la perche télescopique complète doit conserver assez de rigidité pour résister à la flexion en service.
Comment se déroule le recuit de l'aluminium (étape par étape)
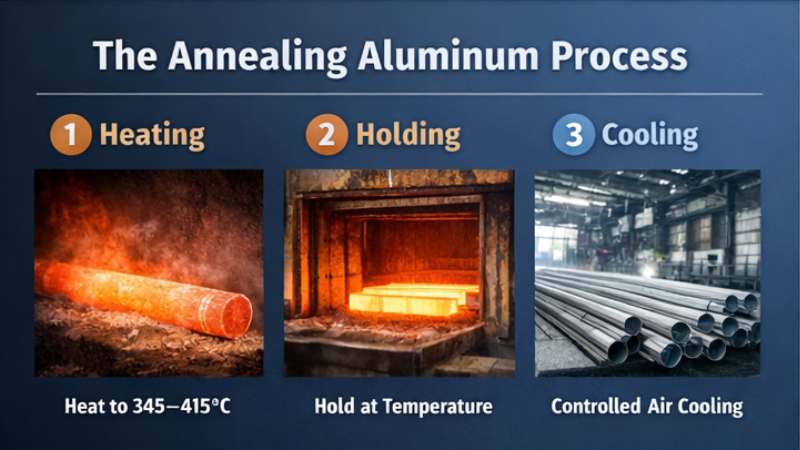
Le recuit de l'aluminium suit trois étapes maîtrisées. Les problèmes surviennent généralement quand l'une d'elles est bâclée ou irrégulière.
1. Chauffage
L'aluminium est porté à une plage de température définie selon le type d'alliage.
Un chauffage uniforme est déterminant, surtout pour les tubes longs, où les écarts d'un bout à l'autre sont fréquents.
2. Maintien
L'aluminium reste en température assez longtemps pour que les contraintes internes se relâchent.
Un maintien insuffisant laisse le métal partiellement dur ; un maintien excessif peut affaiblir la structure des grains.
3. Refroidissement
La plupart des aluminium le recuit fait appel à un refroidissement à l'air, naturel ou contrôlé.
Contrairement à l'acier, la trempe rapide n'est pas nécessaire pour le recuit de l'aluminium.
Température de recuit de l'aluminium par série d'alliages
Les alliages ne réagissent pas tous de la même façon à la chaleur. Les traiter à l'identique est une erreur de production courante.
| Série d’alliage | Plage de recuit typique | Remarques pratiques |
|---|---|---|
| 3xxx | 345–415 °C | Stable, tolérant, très utilisé pour les tubes |
| 5xxx | 345–415 °C | La teneur en magnésium impose un contrôle attentif |
| 6xxx | 350–410 °C | Courant pour les perches télescopiques et les tubes structurels |
Problème constaté sur le terrain :
Sur les tubes de série 6xxx utilisés dans les systèmes télescopiques, un recuit insuffisant se traduit souvent par des fissures au dudgeonnage ou un coulissement rugueux à l'assemblage.
Ce que le recuit change dans les propriétés de l'aluminium (ce que vous constaterez vraiment)
Le recuit change le comportement de l'aluminium, pas son aspect.
Après recuit :
- La dureté diminue
- La ductilité augmente
- L'effort de formage baisse
- Les surfaces de glissement coulissent plus librement
La contrepartie, c'est la résistance mécanique. C'est pourquoi de nombreux produits sont recuits avant formage, puis traités thermiquement ensuite si une résistance plus élevée est nécessaire.
Recuit ou traitement thermique : une distinction claire pour les acheteurs
Ces deux procédés sont souvent confondus alors qu'ils font l'inverse l'un de l'autre.
- Le recuit: adoucit l'aluminium pour rendre le formage possible
- Le traitement thermique: renforce l'aluminium après formage
Si votre aluminium se fissure pendant cintrage, le recuit est la solution.
Si votre aluminium se déforme trop facilement à l'usage, c'est le traitement thermique qui est la solution.
Ils résolvent des problèmes différents.
Exemple d'usine : recuire l'aluminium des perches télescopiques de piscine
Les perches télescopiques de piscine sollicitent fortement tubes en aluminium:
- Parois minces
- Grandes longueurs
- Coulissement répété en usage
Sans recuit maîtrisé, les problèmes de production courants sont les suivants :
- Fissuration pendant le dudgeonnage du tube
- Sensation de coulissement irrégulière entre tube intérieur et tube extérieur
- Taux de rebut élevé à l'assemblage
Après l'introduction d'une étape de recuit maîtrisée :
- Le dudgeonnage des tubes est devenu plus stable
- Le frottement au coulissement a diminué
- Les défauts d'assemblage ont fortement reculé
Sur les produits télescopiques en aluminium, le recuit fait souvent la différence entre un assemblage fluide et des réglages permanents.
Comment recuire l’aluminium en production industrielle
Le recuit industriel de l’aluminium doit être maîtrisé, validé et contrôlé. Pour les tubes en aluminium OEM et les composants de perche télescopique, le recuit ne doit pas être traité comme un chauffage approximatif.
1. Identifier la nuance d’alliage et l’état
Avant de recuire l’aluminium, le fournisseur doit confirmer la nuance d’alliage et l’état actuel. Les 6061-T6, 6063-T5, 3003-H14, 5052-H32 et 7075-T6 ne réagissent pas de la même façon.
Le fournisseur doit vérifier la nuance d’alliage, l’état actuel, le diamètre du tube, l’épaisseur de paroi, le niveau d’écrouissage antérieur, la ductilité requise et l’exigence de charge finale.
2. Définir l’objectif du recuit
Le fournisseur doit définir si l’objectif est un recuit complet, un adoucissement partiel, une détente des contraintes ou une ductilité améliorée pour une étape de mise en forme précise.
Par exemple, une extrémité de tube qui fissure pendant l’expansion peut n’exiger qu’un adoucissement maîtrisé dans la zone de formage, tandis qu’une pièce fortement écrouie peut demander un recuit plus large pour restaurer la ductilité.
3. Choisir la plage de température de recuit
La température de recuit de l’aluminium doit être choisie selon la nuance d’alliage, l’état, la géométrie du produit, l’épaisseur de paroi et la performance finale.
Les tubes en aluminium à paroi mince exigent une maîtrise plus fine que les pièces massives épaisses, car ils chauffent plus vite et se déforment plus facilement.
4. Utiliser un chauffage et un maintien maîtrisés
Le recuit industriel de l’aluminium doit s’appuyer sur un chauffage de four maîtrisé plutôt que sur un jugement visuel de la couleur. Aux températures de recuit courantes, l’aluminium ne rougeoie pas comme l’acier : la couleur n’est donc pas un indicateur fiable.
Une fois la température choisie atteinte, l’aluminium est maintenu pendant une durée maîtrisée. Ce temps de maintien dépend de la nuance d’alliage, de l’épaisseur de paroi, de la taille du tube, du niveau d’écrouissage et de la souplesse visée.
5. Refroidir et contrôler l’aluminium
Après le maintien, l’aluminium est refroidi dans des conditions adaptées. Pour les tubes télescopiques en aluminium, la maîtrise du refroidissement limite le cintrage, la variation d’ovalisation et les dérives dimensionnelles.
Le contrôle après recuit doit porter sur le diamètre du tube, l’épaisseur de paroi, la rectitude, la circularité, l’état de surface, le résultat de mise en forme des extrémités, l’ajustement coulissant et la force de montage des verrous.
Ce qu’il ne faut pas faire lors du recuit de l’aluminium
Évitez ces erreurs courantes de recuit de l’aluminium :
- Ne supposez pas qu’une seule température de recuit convient à tous les alliages d’aluminium.
- Ne chauffez pas l’aluminium à la couleur : aux températures de recuit courantes, il ne rougeoie pas comme l’acier.
- Ne recuisez pas un aluminium 6061-T6 ou 7075-T6 si la pièce finale doit conserver une résistance de niveau T6.
- Ne recuisez pas des tubes en aluminium de précision sans vérifier ensuite la rectitude, la circularité, la tolérance de diamètre et l’ajustement coulissant.
- Ne considérez pas le recuit comme une réparation d’une mauvaise conception de tube, d’une épaisseur de paroi inadaptée, d’un rayon de cintrage inapproprié ou d’une profondeur d’expansion excessive.
- N’approuvez pas la production en série sans essais sur échantillon ni validation par une présérie.
Recuit de l’aluminium par alliage : 6061, 6063, 3003, 5052 et 7075
Les différents alliages d’aluminium réagissent différemment au recuit. Le bon procédé dépend de la chimie de l’alliage, de l’état, de l’exigence de mise en forme et de l’application finale.
Recuit de l’aluminium 6061
L’aluminium 6061 est un alliage traitable thermiquement, couramment utilisé pour les pièces structurelles, les composants usinés, les tubes en aluminium, les équerres et les ensembles mécaniques. Recuire l’aluminium 6061 peut améliorer la ductilité et réduire la dureté lorsque la matière doit encore être mise en forme après usinage, extrusion ou écrouissage.
Toutefois, si un aluminium 6061-T6 est recuit, il devient plus tendre et perd une grande partie de sa résistance T6. Pour les projets B2B de tubes en aluminium, les acheteurs doivent préciser clairement si l’exigence finale est une formabilité élevée, une résistance après mise en forme, ou un équilibre maîtrisé entre les deux.
Recuit de l’aluminium 6063
L’aluminium 6063 est très utilisé pour les profilés extrudés, les profilés en aluminium, les tubes en aluminium et les systèmes de perche télescopique, car il offre une bonne aptitude à l’extrusion, une belle qualité de finition de surface, une bonne résistance à la corrosion et un comportement de mise en forme stable.
Le recuit de l’aluminium 6063 peut être envisagé lorsque le tube exige une expansion d’extrémité, un évasement, un rétreint, une réduction, un cintrage ou un assemblage stable avec des verrous plastiques, bagues, bouchons, boutons ou embouts filetés.
Sur les perches télescopiques en aluminium à plusieurs sections, de très faibles écarts de diamètre de tube, d’épaisseur d’anodisation ou de circularité peuvent perturber le coulissement. C’est pourquoi le recuit de l’aluminium 6063 doit être évalué dans le cadre de l’ensemble du procédé de fabrication de la perche.
Recuit des aluminiums 3003 et 5052
L’aluminium 3003 est couramment utilisé pour les pièces formées, les tubes et la fabrication générale. Recuire l’aluminium 3003 peut améliorer la ductilité et réduire le risque de fissuration après écrouissage.
L’aluminium 5052 offre une bonne résistance à la corrosion et une bonne formabilité. Le recuit de l’aluminium 5052 peut être réalisé avant la mise en forme, mais la maîtrise du procédé est importante pour conserver un comportement mécanique stable et une bonne qualité de surface.
Recuit de l’aluminium 7075
L’aluminium 7075 est un alliage haute résistance. Le recuit ou le traitement thermique du 7075 doit être maîtrisé par le fournisseur et spécifique à l’application. Il n’est généralement pas retenu pour une mise en forme simple, sauf si les exigences de résistance justifient cette maîtrise supplémentaire du procédé.
Aluminium recuit, aluminium T5 et aluminium T6
L’aluminium recuit, l’aluminium T5 et l’aluminium T6 répondent à des besoins différents. L’aluminium recuit est plus tendre et plus facile à former, tandis que les états T5 et T6 sont retenus lorsque la résistance, la rigidité et la performance structurelle priment.
| Critère de comparaison | Aluminium recuit | Aluminium T5 | Aluminium T6 |
|---|---|---|---|
| Objectif principal | Améliorer la formabilité | Résistance maîtrisée après refroidissement et vieillissement | Résistance plus élevée après mise en solution et vieillissement |
| Dureté | Plus faible | Moyenne | Plus élevé |
| Ductilité | Plus élevé | Moyenne | Inférieure à l’état recuit |
| Comportement au cintrage | Meilleure | Dépend du rayon et de l’alliage | Risque de fissuration accru en cintrage serré |
| Expansion de tube | Plus facile | Peut nécessiter des essais | Peut fissurer si la mise en forme est sévère |
| Pertinence pour la perche télescopique | Utile pour les extrémités de tube formées | Courant pour les tubes de perche extrudés | Utile lorsque résistance et rigidité sont exigées |
| Principal risque | Trop tendre pour la charge finale | Doit correspondre à l’application | Perd sa résistance en cas de recuit |
Pour les perches télescopiques en aluminium, le meilleur état de matière dépend de la conception du produit. Une longue perche d’extension peut exiger rigidité et résistance, alors qu’une extrémité de tube à expanser ou à évaser peut exiger une ductilité améliorée avant mise en forme.
Si votre projet porte aussi sur le choix de la structure de verrouillage, l’état du tube doit être examiné conjointement avec le système de verrouillage. Les différentes structures d’un mécanisme de verrouillage de perche télescopique peuvent solliciter différemment le tube en aluminium lors du déploiement, du serrage ou d’un usage répété.
Quand l’aluminium a-t-il besoin d’un recuit ?
Tous les projets de tube en aluminium n’exigent pas un recuit. L’aluminium recuit est utile quand la formabilité prime, mais un aluminium à l’état standard peut convenir davantage lorsque le produit final exige rigidité, résistance et stabilité dimensionnelle.
Choisissez l’aluminium recuit lorsque
Choisissez l’aluminium recuit lorsque :
- Le tube doit être expansé, évasé, cintré ou rétreint.
- Des fissures apparaissent lors d’une mise en forme secondaire.
- La pièce exige une ductilité élevée avant assemblage.
- La matière a accumulé de l’écrouissage.
- L’extrémité du tube exige une forme particulière.
- La profondeur de mise en forme est difficile à atteindre avec l’état actuel.
- Le projet est en phase d’essais sur échantillon ou de validation de présérie.
Évitez l’aluminium recuit ou évaluez-le avec soin lorsque
Évitez l’aluminium recuit ou évaluez-le avec soin lorsque :
- La perche finale exige une rigidité maximale.
- La pièce doit conserver une résistance T5 ou T6.
- La paroi du tube est mince et risque de se déformer sous charge.
- Le système télescopique exige une tolérance de coulissement serrée et une rigidité élevée.
- La pièce reprend une charge structurelle.
- L’état actuel passe déjà les essais de mise en forme et d’assemblage.
- Le traitement de surface ou la stabilité dimensionnelle risquent d’être affectés.
Pour les projets de perche télescopique en aluminium sur mesure, la bonne question n’est pas « l’aluminium recuit est-il bon ? ». La meilleure question est :
le recuit améliore-t-il la stabilité de mise en forme sans dégrader la résistance finale, la tolérance, la finition de surface ou les performances d’assemblage ?
Cette même logique de choix de matière vaut aussi lorsqu’on compare différents matériaux de perche. L’aluminium et la fibre de verre, par exemple, se comportent différemment en rigidité, poids, résistance à la corrosion et stabilité en extension. Vous pouvez consulter ce sujet dans notre guide sur les perches d’extension aluminium vs fibre de verre.
Recuire l’aluminium avant cintrage, évasement, expansion et rétreint
Les tubes en aluminium passent souvent par plusieurs étapes après l’extrusion : coupe, perçage, poinçonnage, rainurage, taraudage, gorgeage, rétreint, réduction, évasement et expansion.
| Procédé de mise en forme | Pourquoi le recuit peut aider | Risque clé à vérifier |
|---|---|---|
| Cintrage | Réduit la fissuration quand le rayon de cintrage est serré | Aplatissement du tube, retour élastique, perte de résistance |
| Évasement | Aide l’extrémité du tube à s’ouvrir plus régulièrement | Fendillement du bord, évasement irrégulier |
| Expansion | Améliore la ductilité pour les verrous plastiques, les bagues ou les raccords | Fissuration de l’extrémité, variation d’ovalisation |
| Rétreint / réduction | Améliore la formabilité lors d’un changement de diamètre de tube | Plissement, amincissement local, instabilité de forme |
| Poinçonnage / rainurage | Peut réduire la fissuration locale dans un matériau contraint | Déformation du trou, bavures, dérive de tolérance |
Un recuit maîtrisé avant expansion peut améliorer la stabilité de mise en forme, réduire la fissuration et rendre la force d’assemblage plus régulière. C’est particulièrement vrai lorsque le tube en aluminium doit fonctionner avec une structure de perche télescopique à verrou à vis ou d’autres composants de verrouillage en plastique.
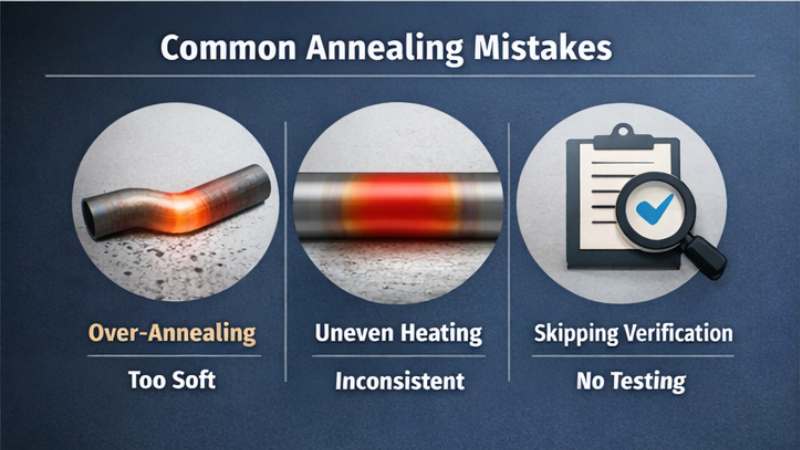
Défauts courants du recuit de l’aluminium et prévention
Si le recuit de l’aluminium n’est pas correctement maîtrisé, il crée de nouveaux problèmes au lieu de résoudre les difficultés de mise en forme. Pour les tubes en aluminium et les composants de perche télescopique, les défauts apparaissent souvent lors de la mise en forme, de l’anodisation, de l’assemblage ou des essais fonctionnels finaux.
| Défaut | Cause possible | Impact sur les tubes en aluminium | Prévention |
|---|---|---|---|
| Fissuration de l’extrémité de tube | Matériau trop dur ou ductilité insuffisante | La bague de verrou, le raccord ou l’embout ne s’assemble pas correctement | Évaluer un recuit avant expansion, évasement ou rétreint |
| Variation d’ovalisation | Chauffage inégal, mauvais support de bridage ou déformation de paroi mince | Le coulissement télescopique devient instable | Maîtriser le support au chauffage, le mode de refroidissement et le contrôle dimensionnel |
| Perte de rigidité | Recuit excessif ou mauvais choix d’état | La perche paraît faible sous charge ou en extension | Accorder le procédé de recuit à l’objectif de résistance finale |
| Décoloration de surface | Mauvaise atmosphère de four, contamination ou nettoyage insuffisant | Irrégularité de la finition anodisée | Nettoyer la surface et maîtriser l’ordre des traitements thermiques |
| Force d’expansion irrégulière | Variation entre lots ou chauffage instable | La force d’assemblage change d’un lot à l’autre | Assurer la traçabilité des lots et réaliser des essais de mise en forme |
| Cintrage ou voilage du tube | Chauffage inégal ou mauvais maintien du tube | Coulissement difficile et aspect médiocre | Utiliser des montages adaptés et contrôler la rectitude |
| Anodisation irrégulière | Traitement thermique et état de surface non maîtrisés | Différence de couleur entre les sections de tube | Planifier le recuit avant la finition et contrôler la qualité de surface |
| Extrémité de tube trop tendre | Surchauffe locale ou durée incorrecte | La zone de verrouillage peut se déformer à l’usage | Valider la plage de recuit par des essais sur échantillon |
Pour les projets OEM de tubes en aluminium, chaque opération de recuit doit être reliée à la traçabilité des lots, au contrôle matière, au contrôle dimensionnel, aux essais de mise en forme, aux essais de traitement de surface et aux essais d’assemblage final.
Où se situe le recuit dans la fabrication des tubes en aluminium
Le recuit de l’aluminium doit être envisagé dans l’ensemble du flux de fabrication des tubes en aluminium. Pour les projets de perche télescopique, l’ordre des opérations influe sur la précision du tube, l’aspect de surface, la qualité de mise en forme et l’assemblage final.
Un flux type de fabrication de tube télescopique en aluminium peut comprendre :
- Le choix de l’alliage et la conception de la filière d’extrusion
- Extrusion de tube en aluminium
- Le dressage et le premier contrôle dimensionnel
- La coupe à la longueur requise
- L’évaluation d’un recuit avant mise en forme
- L’expansion, l’évasement, le rétreint, la réduction, le poinçonnage ou le rainurage du tube
- Le traitement de surface : anodisation, sablage ou thermolaquage
- Le montage des verrous plastiques, raccords, bouchons, poignées ou embouts
- Le contrôle de l’ajustement coulissant, de la force de verrouillage, de la rectitude et de l’aspect
- L’emballage, l’étiquetage, le marquage OEM et l’expédition
Sur les perches télescopiques à plusieurs sections, de très faibles écarts d’épaisseur d’anodisation, de circularité ou de tolérance de diamètre peuvent perturber le coulissement. Si le produit final est une perche d’extension de piscine, la surface du tube doit assurer à la fois la résistance à la corrosion et un réglage fluide.
Le point clé est simple : si le recuit améliore la mise en forme de l’extrémité mais dégrade l’ajustement coulissant après anodisation, le procédé n’est pas réussi. Si le recuit réduit la fissuration mais rend la perche finale trop tendre, la conception doit être revue.
Check-list acheteur pour les tubes en aluminium recuits
À l’achat de tubes en aluminium recuits ou de composants de perche télescopique en aluminium sur mesure, les acheteurs doivent éviter les exigences vagues du type « tube en aluminium tendre » ou « aluminium facile à cintrer ». La spécification doit au contraire définir clairement l’alliage, l’état, les dimensions, le procédé de mise en forme, la finition de surface et l’application finale.
| Élément de spécification | Information recommandée |
|---|---|
| Nuance d’alliage | 6061, 6063, 6005, 3003, 5052, 7075 ou alliage sur mesure |
| Exigence d’état | Recuit, T5, T6 ou état spécifique au projet |
| Diamètre du tube | Diamètre extérieur et diamètre intérieur |
| Épaisseur de paroi | Épaisseur requise et tolérance |
| Longueur | Longueur de coupe et tolérance |
| Procédé de mise en forme | Cintrage, évasement, expansion, rétreint, réduction, poinçonnage, perçage, rainurage |
| État de surface | Anodisé, sablé, thermolaqué, poli, couleur sur mesure |
| Exigence d’assemblage | Verrou plastique, poignée en caoutchouc, raccord, insert fileté, embout, bouton |
| Exigence fonctionnelle | Ajustement coulissant, force de verrouillage, rigidité, résistance à la corrosion, aspect |
| Contrôle qualité | Contrôle dimensionnel, contrôle de surface, essais d’assemblage |
| Emballage | Emballage en gros, emballage de vente, marquage du logo |
Pour aider le fournisseur à évaluer si un recuit est nécessaire, transmettez la nuance d’alliage, l’état actuel, le plan du tube, l’épaisseur de paroi, l’exigence de mise en forme, la finition de surface, les pièces d’assemblage, l’application finale, la quantité prévue et la norme de contrôle.
Comment Xingyong accompagne les projets de tubes en aluminium et de perches télescopiques
Xingyong ne traite pas le recuit comme un procédé par défaut. Pour chaque projet de tube en aluminium ou de perche télescopique sur mesure, nous examinons d’abord la nuance d’alliage, l’état, l’épaisseur de paroi, le diamètre du tube, la profondeur de mise en forme, la structure du verrou, l’exigence d’anodisation, la finition de surface et la tolérance de coulissement finale.
Si les essais de mise en forme révèlent des fissures, une expansion instable, un évasement médiocre, un rétreint difficile ou une force d’assemblage irrégulière, Xingyong peut vérifier si un recuit maîtrisé améliore la formabilité sans rendre le tube trop tendre pour l’usage final.
Parce que Xingyong maîtrise l’extrusion de tubes en aluminium, la finition de précision, le développement des verrous plastiques, le traitement de surface et l’assemblage final des perches télescopiques, les décisions de recuit peuvent être évaluées avec l’ensemble de la structure produit, et non comme une étape de traitement thermique isolée.
Xingyong peut prendre en charge :
- Extrusion de tubes en alliage d’aluminium
- Diamètre de tube et épaisseur de paroi sur mesure
- Maîtrise des tolérances pour les systèmes télescopiques à plusieurs sections
- Coupe, perçage, poinçonnage, rainurage, taraudage, gorgeage, rétreint, réduction, évasement et expansion
- Anodisation, sablage, thermolaquage et traitements de surface sur mesure
- Développement de verrous plastiques, raccords, bagues, poignées, bouchons et pièces moulées
- Assemblage final des perches télescopiques et essais fonctionnels
- Emballage sur mesure, étiquetage, marquage du logo et production OEM
Contrairement aux fournisseurs qui produisent uniquement des tubes en aluminium ou fournissent uniquement des accessoires de perche en plastique, Xingyong coordonne la fabrication du tube en aluminium, le développement des pièces plastiques, le traitement de surface et l’assemblage final de la perche télescopique dans un seul flux de production.
Questions fréquentes sur le recuit de l’aluminium
Quelle température utilise-t-on pour recuire l’aluminium ?
De nombreuses références pratiques de recuit de l’aluminium se situent autour de 300–415 °C / 570–780 °F. La température exacte de recuit dépend de la nuance d’alliage, de l’état, de l’épaisseur de paroi, de l’écrouissage préalable, de la géométrie de la pièce et des propriétés mécaniques finales requises.
Quelle est la température de recuit de l’aluminium 6061 ?
L’aluminium 6061 est souvent recuit dans une plage de référence pratique d’environ 345–415 °C / 650–780 °F, selon la forme du produit et l’état requis. Si un aluminium 6061-T6 est recuit, il devient plus tendre et perd une grande partie de sa résistance T6.
Quelle est la température de recuit de l’aluminium 6063 ?
L’aluminium 6063 est couramment recuit autour de 345–410 °C / 650–770 °F, selon l’état, l’épaisseur de paroi et l’exigence de mise en forme. L’aluminium 6063 est très utilisé pour les profilés extrudés, les tubes en aluminium et les sections de perche télescopique.
Peut-on recuire l’aluminium 6061-T6 ?
Oui. L’aluminium 6061-T6 peut être recuit pour améliorer la ductilité et réduire la dureté. Le recuit supprime toutefois une grande partie de la résistance T6 : il ne doit donc être utilisé que lorsque la formabilité prime sur le maintien des performances mécaniques de niveau T6.
Le recuit rend-il l’aluminium plus faible ?
Oui. Le recuit de l’aluminium réduit généralement la dureté et la résistance à la traction, car le procédé adoucit la matière et améliore la ductilité. C’est utile avant un cintrage, un évasement, une expansion de tube ou un rétreint, mais cela peut ne pas convenir si la pièce finale doit conserver une rigidité élevée ou une résistance de niveau T6.
Le recuit de l’aluminium est-il la même chose qu’un traitement thermique ?
Le recuit de l’aluminium est un type de traitement thermique, mais il n’équivaut ni à une mise en solution ni à un vieillissement artificiel. Le recuit adoucit généralement l’aluminium, tandis que la mise en solution et le vieillissement servent souvent à augmenter la résistance des alliages d’aluminium traitables thermiquement.
Les tubes en aluminium doivent-ils être recuits avant expansion ou évasement ?
Certains tubes en aluminium doivent être recuits avant expansion ou évasement, en particulier les tubes à paroi mince, les tubes écrouis ou ceux exigeant une mise en forme profonde. Le recuit améliore la ductilité et limite le fendillement de l’extrémité du tube.
Comment savoir si un aluminium est recuit ?
L’aluminium recuit est généralement plus tendre et plus ductile qu’un aluminium écroui ou à l’état T5/T6. En production, l’état doit être confirmé par les documents matière, des essais de dureté, des essais de mise en forme, un contrôle dimensionnel et les relevés de procédé du fournisseur, et non par le seul aspect.
Peut-on recuire l'aluminium plusieurs fois ?
Oui. L’aluminium peut être recuit plusieurs fois si le procédé est correctement maîtrisé. Les chauffages répétés doivent toutefois être évalués avec soin, car ils peuvent affecter les propriétés mécaniques, l’état de surface, les dimensions et les performances du produit final.
L’aluminium recuit convient-il aux perches télescopiques ?
L’aluminium recuit peut être utile à certaines étapes de mise en forme d’une perche télescopique, comme l’expansion, l’évasement, le rétreint ou la réduction. La perche finale doit toutefois conserver assez de résistance et de rigidité : le recuit doit donc être accordé à la structure de la perche, à la conception du verrou, à la tolérance du tube et à l’exigence de l’application.
Conclusion
Le recuit de l’aluminium n’est pas une simple opération d’adoucissement à température fixe. C’est une décision de fabrication fondée sur la nuance d’alliage, l’état, le niveau d’écrouissage, l’épaisseur de paroi, la difficulté de mise en forme, la résistance finale, la finition de surface et la tolérance dimensionnelle.
En fabrication générale, le recuit de l’aluminium améliore la ductilité, réduit les contraintes internes et facilite le cintrage, l’évasement, l’expansion, le rétreint, la réduction et la mise en forme. Pour les tubes, les profilés extrudés et les perches télescopiques, il influe aussi sur la mise en forme des extrémités, le montage des verrous plastiques, la fluidité du coulissement, la régularité de l’anodisation, la répétabilité entre lots et la qualité du produit final.
Si votre projet de tube en aluminium ou de perche télescopique rencontre des fissures lors de l’expansion, un évasement instable, un montage difficile des verrous plastiques, des défauts de rétreint ou une tolérance de coulissement stricte, envoyez à Xingyong votre nuance d’alliage, votre plan de tube, l’épaisseur de paroi, l’exigence de mise en forme, la finition de surface et l’application finale. Notre équipe peut évaluer si un recuit est nécessaire et vous aider à bâtir un plan de production OEM industrialisable, de la fabrication du tube jusqu’à l’assemblage final de la perche télescopique.
Guides & ressources associés
À lire ensuite
Glossaire · Quelle est la masse volumique de l'aluminium · Les lingots d'aluminium ont-ils de la valeur et combien valent-ils · L’aluminium rouille-t-il · Conductivité électrique de l'aluminium · À partir de quelle température l'aluminium souffre-t-il · L'aluminium est-il conducteur · L'aluminium est-il magnétique · Point de fusion de l'aluminium · Quelle est la couleur de l'aluminium
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português