
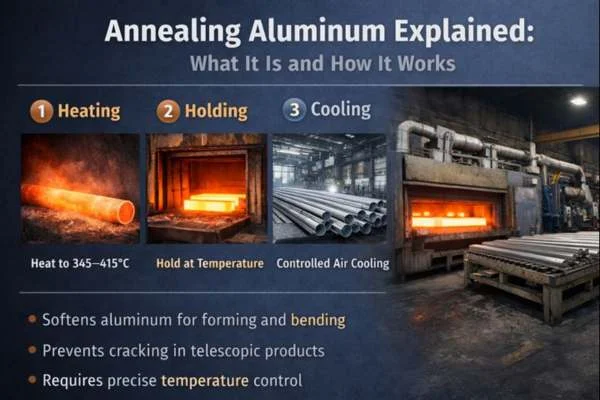
A maioria das ligas de alumínio recoze a 300–415 °C (570–780 °F), situando-se as ligas 6xxx mais comuns na faixa dos 345–415 °C. O recozimento do alumínio não é um conceito de laboratório — é uma decisão de produção que afeta diretamente o sucesso da conformação, a eficiência da montagem e as taxas de defeitos.
Se as suas peças de alumínio são dobradas, expandidas, estiradas ou utilizadas em sistemas telescópicos, o recozimento determina muitas vezes se a produção corre sem problemas ou se para com fissuras e retrabalho.
As equipas de compras podem tratar este artigo como base técnica e passar depois para capacidades padrão de extrusão de alumínio quanto à adequação do produto e fabrico de tubo de alumínio de precisão quanto à capacidade da fábrica; para uma verificação externa, utilize recursos sobre materiais da Aluminum Association.
Este guia explica o que é o recozimento do alumínio, como funciona em fábricas reais e como o deve especificar ao adquirir peças de alumínio.
O que é o recozimento do alumínio?
Recozer alumínio é um tratamento térmico controlado que amacia o alumínio, reduz as tensões internas e melhora a ductilidade para dobragem, alargamento, expansão, estampagem por martelagem, redução e conformação. As referências práticas de recozimento de alumínio situam-se muitas vezes em torno de 300–415°C / 570–780°F, mas a temperatura correta depende da liga, da têmpera, do trabalho a frio anterior, da espessura de parede, do controlo do forno e da resistência final exigida.
Recozer alumínio é útil quando o alumínio fissura durante a conformação ou fica demasiado duro após extrusão, laminagem, estiragem, endireitamento, corte ou maquinação. No entanto, o recozimento reduz normalmente a dureza e a resistência mecânica, pelo que só deve ser especificado quando uma maior ductilidade for mais importante do que a rigidez máxima, a capacidade de carga ou o desempenho T5/T6.
Em tubos de alumínio, extrusões de alumínio e componentes de varas telescópicas, o recozimento do alumínio não é só uma questão de maciez. Pode afetar a conformação da extremidade do tubo, a tolerância de deslize, a consistência da anodização, a montagem dos fechos em plástico e a repetibilidade da produção OEM.
Tabela de temperaturas de recozimento do alumínio
Em muitas ligas de alumínio para trabalho mecânico, as referências práticas de recozimento situam-se muitas vezes em torno de 300–415°C / 570–780°F. Contudo, a temperatura de recozimento do alumínio não é universal. Varia com a liga, a têmpera, o trabalho a frio anterior, a espessura da peça e conforme o objetivo seja recozimento total, amaciamento parcial ou alívio de tensões.
| Liga / série de alumínio | Referência prática de recozimento | Referência em Fahrenheit | Notas práticas |
|---|---|---|---|
| 1100 / 1xxx | 300–415°C | 570–780°F | Alumínio de elevada ductilidade, fácil de amaciar e conformar |
| 3003 / 3xxx | 345–415°C | 650–780°F | Comum em peças conformadas, tubos e fabrico geral |
| 5052 / 5xxx | 345–415°C | 650–780°F | Boa conformabilidade; o controlo do processo é importante |
| 6061 / 6xxx | 345–415°C | 650–780°F | A resistência cai após o recozimento; perde-se o estado T6 |
| 6063 / 6xxx | 345–410°C | 650–770°F | Comum em extrusões, tubos de alumínio e secções de varas telescópicas |
| 6005 / 6xxx | 345–410°C | 650–770°F | Usada em extrusões estruturais e componentes de varas |
| 7075 / 7xxx | Específico do processo | Específico do processo | Liga de alta resistência; recomenda-se tratamento térmico controlado pelo fornecedor |
Estes intervalos são referências práticas, não parâmetros universais de produção. A temperatura final de recozimento do alumínio deve ser confirmada pela norma da liga, pela têmpera original, pelo certificado de material, pela geometria da peça, pelo controlo do forno, pelo requisito de conformação e pelas propriedades mecânicas exigidas.
Recozimento total, alívio de tensões e recozimento parcial do alumínio
Recozer alumínio nem sempre significa amaciamento máximo. Na produção real, o objetivo do processo pode ser recozimento total, amaciamento parcial, alívio de tensões ou recristalização após trabalho a frio.
| Tipo de processo | Objetivo principal | Resultado típico | Quando se usa |
|---|---|---|---|
| Recozimento total | Amaciamento e ductilidade máximos | Dureza mais baixa, conformabilidade mais elevada | Dobragem severa, alargamento profundo, conformação exigente |
| Recozimento parcial | Amaciamento controlado | Equilíbrio entre conformabilidade e resistência | Conformação da extremidade do tubo, expansão moderada, montagem controlada |
| Alívio de tensões | Reduzir as tensões internas | Melhor estabilidade dimensional com amaciamento limitado | Após maquinação, endireitamento, corte ou conformação |
| Recozimento de recristalização | Repor a ductilidade após trabalho a frio | Menor encruamento e melhor conformabilidade | Alumínio laminado, estirado ou trabalhado a frio |
No fabrico de tubos de alumínio, o recozimento parcial ou um alívio de tensões controlado podem ser mais práticos do que o recozimento total. A extremidade de um tubo pode precisar de mais ductilidade para a expansão, mas a vara telescópica de alumínio completa continua a precisar de rigidez suficiente para resistir à flexão durante a utilização.
Como funciona o processo de recozimento do alumínio (passo a passo)
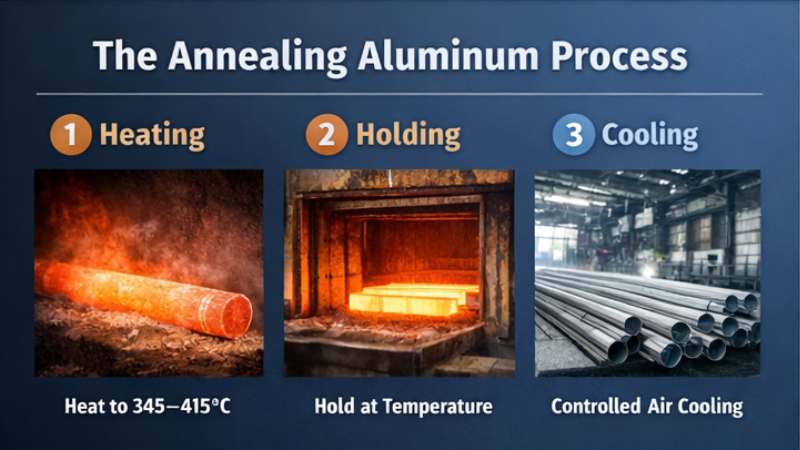
O recozimento do alumínio segue três fases controladas. Os problemas surgem normalmente quando uma delas é apressada ou irregular.
1. Aquecimento
O alumínio é aquecido até uma gama de temperaturas definida em função do tipo de liga.
O aquecimento uniforme é crítico, sobretudo em tubos longos, onde a variação de extremo a extremo é frequente.
2. Manutenção
O alumínio permanece à temperatura o tempo suficiente para que as tensões internas sejam libertadas.
Uma manutenção insuficiente deixa o metal parcialmente duro; uma manutenção excessiva pode enfraquecer a estrutura de grão.
3. Arrefecimento
A maioria das alumínio o recozimento utiliza arrefecimento ao ar natural ou controlado.
Ao contrário do aço, o recozimento do alumínio não exige têmpera rápida.
Temperatura de recozimento do alumínio por série de liga
Ligas diferentes reagem de forma diferente ao calor. Tratá-las da mesma maneira é um erro de produção frequente.
| Série de liga | Gama típica de recozimento | Notas práticas |
|---|---|---|
| 3xxx | 345–415 °C | Estável, tolerante, muito utilizada em tubos |
| 5xxx | 345–415 °C | O teor de magnésio exige um controlo cuidadoso |
| 6xxx | 350–410 °C | Comum em varas telescópicas e tubos estruturais |
Problema real:
Nos tubos da série 6xxx utilizados em sistemas telescópicos, um recozimento insuficiente manifesta-se frequentemente sob a forma de fissuras durante a expansão ou de deslizamento áspero durante a montagem.
Como o recozimento altera as propriedades do alumínio (o que vai realmente notar)
O recozimento altera o comportamento do alumínio — não o seu aspeto.
Após o recozimento:
- A dureza diminui
- A ductilidade aumenta
- A força de conformação desce
- As superfícies de deslizamento movem-se com mais suavidade
O compromisso é a resistência. É por isso que muitos produtos são recozidos antes da conformação, sendo depois tratados termicamente se for necessária maior resistência.
Recozimento vs. tratamento térmico: uma diferença clara para os compradores
Estes dois processos são frequentemente confundidos — mas fazem coisas opostas.
- Recozimento: amolece o alumínio para tornar a conformação possível
- Tratamento térmico: reforça o alumínio após a conformação
Se o seu alumínio fissurar durante quinagem, o recozimento é a solução.
Se o seu alumínio dobrar demasiado facilmente em utilização, o tratamento térmico é a solução.
Resolvem problemas diferentes.
Exemplo de fábrica: recozimento de alumínio para varas telescópicas de piscina
As varas telescópicas de piscina impõem exigências elevadas ao material: tubos de alumínio:
- Paredes finas
- Grandes comprimentos
- Deslizamento repetido durante a utilização
Antes do recozimento controlado, os problemas de produção frequentes incluem:
- Fissuras durante a expansão do tubo
- Sensação de deslizamento irregular entre os tubos interior e exterior
- Taxas de rejeição elevadas na montagem
Após a introdução de uma etapa de recozimento controlado:
- A expansão do tubo tornou-se mais estável
- O atrito de deslizamento diminuiu
- Os defeitos de montagem foram significativamente reduzidos
Nos produtos telescópicos em alumínio, o recozimento é muitas vezes a diferença entre uma montagem fluida e um ajuste constante.
Como recozer alumínio em produção industrial
O recozimento industrial de alumínio deve ser controlado, validado e inspecionado. Em tubos de alumínio OEM e componentes de varas telescópicas, o recozimento não deve ser tratado como um aquecimento aleatório.
1. Identificar a liga e a têmpera
Antes de recozer alumínio, o fornecedor tem de confirmar a liga e a têmpera atual. 6061-T6, 6063-T5, 3003-H14, 5052-H32 e 7075-T6 não respondem da mesma forma.
O fornecedor deve verificar a liga, a têmpera atual, o diâmetro do tubo, a espessura de parede, o nível de trabalho a frio anterior, a ductilidade exigida e o requisito de carga final.
2. Definir o objetivo do recozimento
O fornecedor deve definir se o objetivo é recozimento total, amaciamento parcial, alívio de tensões ou maior ductilidade para uma etapa de conformação específica.
Por exemplo, uma extremidade de tubo que fissura durante a expansão pode precisar apenas de amaciamento controlado na zona de conformação, enquanto uma peça fortemente trabalhada a frio pode exigir um recozimento mais alargado para repor a ductilidade.
3. Selecionar o intervalo de temperatura de recozimento
A temperatura de recozimento do alumínio deve ser selecionada em função da liga, da têmpera, da geometria do produto, da espessura de parede e do desempenho final.
Os tubos de alumínio de parede fina exigem um controlo mais cuidado do que as peças maciças espessas, porque aquecem mais depressa e podem deformar-se com mais facilidade.
4. Usar aquecimento e patamar controlados
O recozimento industrial de alumínio deve usar aquecimento em forno controlado em vez da apreciação visual da cor. O alumínio não fica incandescente às temperaturas típicas de recozimento como o aço, pelo que a cor não é um indicador fiável.
Depois de o alumínio atingir a temperatura selecionada, é mantido durante um tempo controlado. O tempo de patamar depende da liga, da espessura de parede, da medida do tubo, do nível de trabalho a frio e da maciez pretendida.
5. Arrefecer e inspecionar o alumínio
Após o patamar, o alumínio é arrefecido em condições adequadas. Nos tubos telescópicos de alumínio, o controlo do arrefecimento ajuda a reduzir o empeno, a variação de ovalização e o movimento dimensional.
A inspeção pós-recozimento deve incluir o diâmetro do tubo, a espessura de parede, a retilinidade, a circularidade, o estado da superfície, o resultado da conformação da extremidade do tubo, o ajuste de deslize e a força de montagem do fecho.
O que não fazer ao recozer alumínio
Evite estes erros comuns no recozimento do alumínio:
- Não parta do princípio de que uma única temperatura de recozimento serve para todas as ligas de alumínio.
- Não aqueça o alumínio pela cor; o alumínio não fica incandescente como o aço às temperaturas típicas de recozimento.
- Não recoza alumínio 6061-T6 ou 7075-T6 se a peça final tiver de manter resistência de nível T6.
- Não recoza tubos de alumínio de precisão sem verificar depois a retilinidade, a circularidade, a tolerância de diâmetro e o ajuste de deslize.
- Não trate o recozimento como remédio para um mau desenho de tubo, uma espessura de parede errada, um raio de dobragem inadequado ou uma profundidade de expansão excessiva.
- Não aprove a produção em série sem ensaios de amostra e validação em pré-série.
Recozer alumínio por liga: 6061, 6063, 3003, 5052 e 7075
Ligas de alumínio diferentes respondem de forma diferente ao recozimento. O processo certo depende da química da liga, da têmpera, do requisito de conformação e da aplicação final.
Recozimento do alumínio 6061
O alumínio 6061 é uma liga tratável termicamente, muito usada em peças estruturais, componentes maquinados, tubos de alumínio, suportes e conjuntos de engenharia. Recozer alumínio 6061 pode melhorar a ductilidade e reduzir a dureza quando o material precisa de conformação adicional após maquinação, extrusão ou trabalho a frio.
No entanto, se o alumínio 6061-T6 for recozido, fica mais mole e perde grande parte da resistência T6. Em projetos B2B de tubo de alumínio, os compradores devem especificar claramente se o requisito final é conformabilidade elevada, resistência após conformação, ou um equilíbrio controlado entre as duas.
Recozimento do alumínio 6063
O alumínio 6063 é muito usado em extrusões de alumínio, perfis de alumínio, tubos de alumínio e sistemas de varas telescópicas porque oferece boa extrudabilidade, boa qualidade de acabamento de superfície, resistência à corrosão e desempenho de conformação estável.
O recozimento do alumínio 6063 pode ser ponderado quando o tubo exige expansão da extremidade, alargamento, estampagem por martelagem, redução de secção, dobragem ou montagem estável com fechos em plástico, aros, tampões, botões ou ponteiras roscadas.
Em varas telescópicas de alumínio de várias secções, mesmo pequenas diferenças no diâmetro do tubo, na espessura da anodização ou na circularidade podem afetar o movimento de deslize. É por isso que o recozimento do alumínio 6063 deve ser avaliado como parte de todo o processo de fabrico da vara.
Recozimento do alumínio 3003 e 5052
O alumínio 3003 é muito usado em peças conformadas, tubos e fabrico geral. Recozer alumínio 3003 pode melhorar a ductilidade e reduzir o risco de fissuração após o trabalho a frio.
O alumínio 5052 oferece boa resistência à corrosão e boa conformabilidade. O recozimento do alumínio 5052 pode ser usado antes da conformação, mas o controlo do processo é importante para manter um comportamento mecânico estável e uma boa qualidade de superfície.
Recozimento do alumínio 7075
O alumínio 7075 é uma liga de alta resistência. O recozimento ou tratamento térmico do alumínio 7075 deve ser controlado pelo fornecedor e específico da aplicação. Não costuma ser escolhido para conformação simples, a não ser que os requisitos de resistência justifiquem o controlo de processo adicional.
Alumínio recozido face ao alumínio T5 e T6
O alumínio recozido, o alumínio T5 e o alumínio T6 servem finalidades diferentes. O alumínio recozido é mais mole e mais fácil de conformar, ao passo que o alumínio T5 e T6 são usados quando a resistência, a rigidez e o desempenho estrutural são mais importantes.
| Item de comparação | Alumínio recozido | Alumínio T5 | Alumínio T6 |
|---|---|---|---|
| Objetivo principal | Melhorar a conformabilidade | Resistência controlada após arrefecimento e envelhecimento | Resistência mais elevada após tratamento de solubilização e envelhecimento |
| Dureza | Mais baixo | Média | Mais alto |
| Ductilidade | Mais alto | Média | Inferior à do estado recozido |
| Comportamento à dobragem | Melhor | Depende do raio e da liga | Maior risco de fissuração em dobragens apertadas |
| Expansão do tubo | Mais fácil | Pode exigir ensaios | Pode fissurar se a conformação for severa |
| Relevância para varas telescópicas | Útil para extremidades de tubo conformadas | Comum em tubos de vara extrudidos | Útil quando são exigidas resistência e rigidez |
| Principal risco | Demasiado mole para a carga final | Tem de corresponder à aplicação | Perde resistência se for recozido |
Nas varas telescópicas de alumínio, a melhor condição do material depende do desenho do produto. Uma vara extensível comprida pode precisar de rigidez e resistência, ao passo que uma extremidade de tubo que tenha de ser expandida ou alargada pode precisar de mais ductilidade antes da conformação.
Se o seu projeto envolver também a escolha da estrutura do fecho, a têmpera do tubo deve ser analisada em conjunto com o sistema de fecho. Estruturas diferentes num mecanismo de fecho de vara telescópica podem impor tensões diferentes ao tubo de alumínio durante a extensão, o aperto ou a utilização repetida.
Quando é que o alumínio precisa de recozimento?
Nem todos os projetos de tubo de alumínio precisam de recozimento. O alumínio recozido é útil quando a conformabilidade é a prioridade, mas o alumínio em têmpera padrão pode ser melhor quando o produto final precisa de rigidez, resistência e estabilidade dimensional.
Escolha alumínio recozido quando
Escolha alumínio recozido quando:
- O tubo tiver de ser expandido, alargado, dobrado ou estampado por martelagem.
- Surgirem fissuras durante a conformação secundária.
- A peça precisar de elevada ductilidade antes da montagem.
- O material tiver acumulado trabalho a frio.
- A extremidade do tubo exigir uma forma especial.
- A profundidade de conformação for difícil para a têmpera atual.
- O projeto estiver em ensaios de amostra ou em validação de pré-série.
Evite o alumínio recozido ou avalie com cuidado quando
Evite o alumínio recozido, ou avalie-o com cuidado, quando:
- A vara final precisar de rigidez máxima.
- A peça tiver de manter a resistência T5 ou T6.
- A parede do tubo for fina e puder deformar-se sob carga.
- O sistema telescópico exigir tolerância de deslize apertada e elevada rigidez.
- A peça suporta carga estrutural.
- A têmpera atual já passa nos ensaios de conformação e de montagem.
- O acabamento de superfície ou a estabilidade dimensional podem ser afetados.
Em projetos de varas telescópicas de alumínio à medida, a melhor pergunta não é «O alumínio recozido é bom?». A melhor pergunta é:
O recozimento melhora a estabilidade de conformação sem prejudicar a resistência final, a tolerância, o acabamento de superfície ou o desempenho na montagem?
Esta mesma lógica de decisão sobre materiais também conta na comparação entre diferentes materiais de vara. Por exemplo, o alumínio e a fibra de vidro comportam-se de forma diferente em rigidez, peso, resistência à corrosão e estabilidade em extensão. Pode rever este tema no nosso guia sobre varas extensíveis de alumínio e de fibra de vidro.
Recozer alumínio antes de dobrar, alargar, expandir e estampar por martelagem
Os tubos de alumínio passam muitas vezes por várias etapas de processamento depois da extrusão, incluindo corte, furação, punçoagem, abertura de rasgos, roscagem, ranhuragem, estampagem por martelagem, redução de secção, alargamento e expansão.
| Processo de conformação | Porque é que o recozimento pode ajudar | Risco principal a verificar |
|---|---|---|
| Dobragem | Reduz a fissuração quando o raio de dobragem é apertado | Achatamento do tubo, retorno elástico, perda de resistência |
| Alargamento | Ajuda a extremidade do tubo a abrir de forma mais suave | Fendilhamento do bordo, forma irregular do alargamento |
| Expansão | Melhora a ductilidade para fechos em plástico, aros ou uniões | Fissuração da extremidade do tubo, variação de ovalização |
| Estampagem por martelagem / redução de secção | Melhora a conformabilidade ao alterar o diâmetro do tubo | Enrugamento, adelgaçamento local, instabilidade de forma |
| Punçoagem / abertura de rasgos | Pode reduzir a fissuração local em material sob tensão | Deformação do furo, rebarbas, desvio de tolerância |
Um recozimento controlado antes da expansão pode melhorar a estabilidade de conformação, reduzir a fissuração e tornar a força de montagem mais consistente. Isto é particularmente relevante quando o tubo de alumínio tem de funcionar com uma estrutura de vara telescópica com fecho de rosca ou com outros componentes de fecho em plástico.
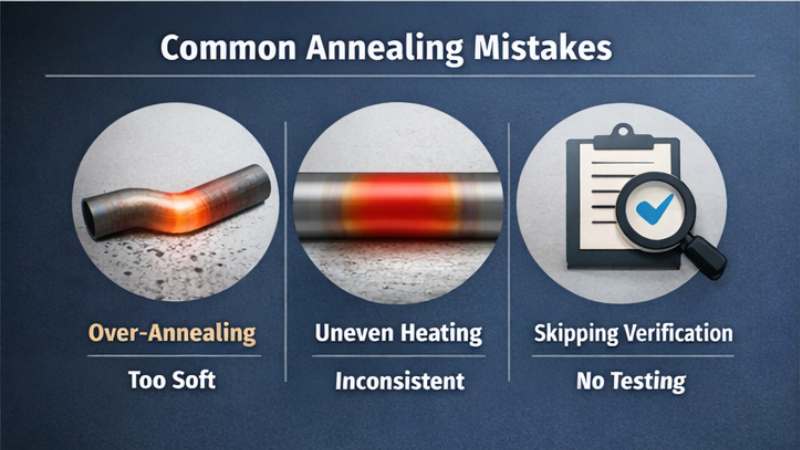
Defeitos comuns no recozimento do alumínio e sua prevenção
Se o recozimento do alumínio não for corretamente controlado, pode criar novos problemas em vez de resolver dificuldades de conformação. Em tubos de alumínio e componentes de varas telescópicas, os defeitos aparecem muitas vezes na conformação, na anodização, na montagem ou nos ensaios funcionais finais.
| Defeito | Causa possível | Impacto nos tubos de alumínio | Prevenção |
|---|---|---|---|
| Fissuração da extremidade do tubo | Material demasiado duro ou ductilidade insuficiente | O aro do fecho, a união ou a tampa de extremidade não montam corretamente | Avaliar o recozimento antes da expansão, do alargamento ou da estampagem por martelagem |
| Variação de ovalização | Aquecimento irregular, apoio deficiente no gabarito ou deformação de parede fina | O deslize telescópico torna-se instável | Controlar o apoio no aquecimento, o método de arrefecimento e a inspeção dimensional |
| Perda de rigidez | Recozimento excessivo ou escolha errada de têmpera | A vara parece fraca sob carga ou em extensão | Ajustar o processo de recozimento ao objetivo de resistência final |
| Descoloração da superfície | Má atmosfera do forno, contaminação ou limpeza deficiente | Inconsistência do acabamento anodizado | Limpar a superfície e controlar a sequência de tratamento térmico |
| Força de expansão inconsistente | Variação entre lotes ou aquecimento instável | A força de montagem varia de lote para lote | Usar rastreabilidade de lote e ensaios de conformação |
| Empeno ou encurvamento do tubo | Aquecimento irregular ou apoio deficiente do tubo | Deslize difícil e mau aspeto | Usar gabaritos adequados e inspeção de retilinidade |
| Anodização pouco consistente | Tratamento térmico e estado de superfície não controlados | Diferença de cor entre secções do tubo | Planear o recozimento antes do acabamento e inspecionar a qualidade da superfície |
| Maciez excessiva na extremidade do tubo | Sobreaquecimento local ou tempo incorreto | A zona do fecho pode deformar-se durante a utilização | Validar o intervalo de recozimento através de ensaios de amostra |
Em projetos OEM de tubo de alumínio, cada processo de recozimento deve estar ligado a rastreabilidade de lote, inspeção de material, verificação dimensional, ensaios de conformação, ensaios de acabamento de superfície e ensaios de montagem final.
Onde se insere o recozimento no fabrico de tubo de alumínio
O recozimento do alumínio deve ser ponderado dentro de todo o fluxo de fabrico do tubo de alumínio. Em projetos de varas telescópicas, a sequência do processo afeta a precisão do tubo, o aspeto da superfície, a qualidade da conformação e a montagem final.
Um fluxo típico de tubo telescópico de alumínio pode incluir:
- Seleção da liga e conceção da fieira de extrusão
- Extrusão de tubo de alumínio
- Endireitamento e inspeção dimensional inicial
- Corte ao comprimento necessário
- Avaliação do recozimento antes da conformação
- Expansão, alargamento, estampagem por martelagem, redução de secção, punçoagem ou abertura de rasgos no tubo
- Acabamento de superfície, como anodização, jato de areia ou lacagem a pó
- Montagem do fecho em plástico, da união, do tampão, do punho ou da tampa de extremidade
- Inspeção do ajuste de deslize, da força de fecho, da retilinidade e do aspeto
- Embalagem, rotulagem, branding OEM e expedição
Em varas telescópicas de várias secções, mesmo pequenas diferenças na espessura da anodização, na circularidade do tubo ou na tolerância de diâmetro podem afetar o movimento de deslize. Se o produto final for uma vara extensível de piscina, a superfície do tubo tem de garantir simultaneamente resistência à corrosão e regulação suave.
O ponto essencial é simples: se o recozimento melhorar a conformação da extremidade do tubo mas provocar um mau ajuste de deslize depois da anodização, o processo não teve êxito. Se o recozimento reduzir a fissuração mas deixar a vara final demasiado mole, o projeto tem de ser ajustado.
Lista de verificação do comprador para tubos de alumínio recozidos
Ao comprar tubos de alumínio recozidos ou componentes de varas telescópicas de alumínio à medida, os compradores devem evitar requisitos vagos como «tubo de alumínio mole» ou «alumínio fácil de dobrar». Em vez disso, a especificação deve definir claramente liga, têmpera, dimensões, processo de conformação, acabamento de superfície e aplicação final.
| Item de especificação | Informação recomendada |
|---|---|
| Grau da liga | 6061, 6063, 6005, 3003, 5052, 7075 ou liga à medida |
| Requisito de têmpera | Recozido, T5, T6 ou estado específico do projeto |
| Diâmetro do tubo | Diâmetro exterior e diâmetro interior |
| Espessura de parede | Espessura e tolerância exigidas |
| Comprimento | Comprimento de corte e tolerância |
| Processo de conformação | Dobragem, alargamento, expansão, estampagem por martelagem, redução de secção, punçoagem, furação, abertura de rasgos |
| Acabamento de Superfície | Anodizado, jato de areia, lacado a pó, polido, cor à medida |
| Requisito de montagem | Fecho em plástico, punho em borracha, união, inserto roscado, tampa de extremidade, botão |
| Requisito funcional | Ajuste de deslize, força de fecho, rigidez, resistência à corrosão, aspeto |
| Controlo de qualidade | Inspeção dimensional, inspeção de superfície, ensaios de montagem |
| Embalagem | Embalagem a granel, embalagem de retalho, branding com logótipo |
Para ajudar o fornecedor a avaliar se o recozimento do alumínio é necessário, envie a liga, a têmpera atual, o desenho do tubo, a espessura de parede, o requisito de conformação, o acabamento de superfície, as peças de montagem, a aplicação final, a quantidade prevista e a norma de inspeção.
Como a Xingyong apoia projetos de tubo de alumínio e de varas telescópicas
A Xingyong não trata o recozimento como um processo por defeito. Em cada projeto de tubo de alumínio ou de vara telescópica à medida, analisamos primeiro a liga, a têmpera, a espessura de parede, o diâmetro do tubo, a profundidade de conformação, a estrutura do fecho, o requisito de anodização, o acabamento de superfície e a tolerância de deslize final.
Se os ensaios de conformação revelarem fissuração, expansão instável, alargamento deficiente, estampagem por martelagem difícil ou força de montagem do fecho inconsistente, a Xingyong pode testar se um recozimento controlado melhora a conformabilidade sem deixar o tubo de alumínio demasiado mole para a utilização final.
Como a Xingyong assegura extrusão de tubo de alumínio, acabamento de precisão, desenvolvimento de fechos em plástico, tratamento de superfície e montagem final da vara telescópica, as decisões sobre recozimento podem ser avaliadas em conjunto com toda a estrutura do produto, em vez de como uma etapa de tratamento térmico isolada.
A Xingyong pode assegurar:
- Extrusão de tubo em liga de alumínio
- Diâmetro de tubo e espessura de parede à medida
- Controlo de tolerâncias para sistemas telescópicos de várias secções
- Corte, furação, punçoagem, abertura de rasgos, roscagem, ranhuragem, estampagem por martelagem, redução de secção, alargamento e expansão
- Anodização, jato de areia, lacagem a pó e acabamentos de superfície à medida
- Desenvolvimento de fechos em plástico, uniões, aros, punhos, tampões e componentes moldados
- Montagem final da vara telescópica e ensaios funcionais
- Embalagem à medida, rotulagem, branding com logótipo e produção OEM
Ao contrário dos fornecedores que só produzem tubos de alumínio ou só fornecem acessórios de vara em plástico, a Xingyong consegue coordenar o fabrico do tubo de alumínio, o desenvolvimento dos componentes em plástico, o acabamento de superfície e a montagem final da vara telescópica num só fluxo de produção.
FAQ sobre o recozimento do alumínio
Que temperatura se usa para recozer alumínio?
Muitas referências práticas de recozimento do alumínio situam-se em torno de 300–415°C / 570–780°F. A temperatura exata de recozimento depende da liga, da têmpera, da espessura de parede, do trabalho a frio anterior, da geometria da peça e das propriedades mecânicas finais exigidas.
Qual é a temperatura de recozimento do alumínio 6061?
O alumínio 6061 é frequentemente recozido dentro de um intervalo prático de referência de cerca de 345–415°C / 650–780°F, consoante a forma do produto e o estado exigido. Se o alumínio 6061-T6 for recozido, fica mais mole e perde grande parte da resistência T6.
Qual é a temperatura de recozimento do alumínio 6063?
O alumínio 6063 é habitualmente recozido em torno de 345–410°C / 650–770°F, consoante a têmpera, a espessura de parede e o requisito de conformação. O alumínio 6063 é muito usado em extrusões de alumínio, tubos de alumínio e secções de varas telescópicas.
O alumínio 6061-T6 pode ser recozido?
Sim. O alumínio 6061-T6 pode ser recozido para melhorar a ductilidade e reduzir a dureza. No entanto, o recozimento elimina grande parte da resistência T6, pelo que só deve ser usado quando a conformabilidade for mais importante do que manter um desempenho mecânico de nível T6.
Recozer alumínio torna-o mais fraco?
Sim. Recozer alumínio reduz normalmente a dureza e a resistência à tração, porque o processo amacia o material e melhora a ductilidade. Isto é útil antes de dobrar, alargar, expandir o tubo ou estampar por martelagem, mas pode não ser adequado se a peça final tiver de manter elevada rigidez ou resistência de nível T6.
Recozer alumínio é o mesmo que tratar termicamente?
O recozimento do alumínio é um tipo de tratamento térmico, mas não é o mesmo que o tratamento de solubilização ou o envelhecimento artificial. O recozimento amacia normalmente o alumínio, ao passo que a solubilização e o envelhecimento são usados sobretudo para aumentar a resistência em ligas de alumínio tratáveis termicamente.
Os tubos de alumínio precisam de recozimento antes da expansão ou do alargamento?
Alguns tubos de alumínio precisam de recozimento antes da expansão ou do alargamento, sobretudo tubos de parede fina, tubos encruados ou tubos com requisitos de conformação profunda. O recozimento melhora a ductilidade e ajuda a reduzir o fendilhamento na extremidade do tubo.
Como saber se o alumínio está recozido?
O alumínio recozido é normalmente mais mole e mais dúctil do que o alumínio encruado ou T5/T6. Na produção, o estado deve ser confirmado através de documentos do material, ensaios de dureza, ensaios de conformação, inspeção dimensional e registos de processo do fornecedor, e não apenas pelo aspeto.
O alumínio pode ser recozido mais do que uma vez?
Sim. O alumínio pode ser recozido mais do que uma vez se o processo for corretamente controlado. No entanto, o aquecimento repetido tem de ser avaliado com cuidado, porque pode afetar as propriedades mecânicas, o estado da superfície, as dimensões e o desempenho do produto final.
O alumínio recozido é adequado para varas telescópicas?
O alumínio recozido pode ser útil em etapas específicas de conformação de varas telescópicas, como a expansão do tubo, o alargamento, a estampagem por martelagem ou a redução de secção. Ainda assim, a vara final precisa de resistência e rigidez suficientes, pelo que o recozimento tem de ser ajustado à estrutura da vara, ao desenho do fecho, à tolerância do tubo e ao requisito da aplicação.
Conclusão
Recozer alumínio não é apenas uma operação de amaciamento a temperatura fixa. É uma decisão de fabrico baseada na liga, na têmpera, no nível de trabalho a frio, na espessura de parede, na dificuldade de conformação, na resistência final, no acabamento de superfície e na tolerância dimensional.
No fabrico geral em alumínio, recozer alumínio pode melhorar a ductilidade, reduzir as tensões internas e facilitar a dobragem, o alargamento, a expansão, a estampagem por martelagem, a redução de secção e a conformação. Em tubos de alumínio, extrusões e varas telescópicas, o recozimento pode ainda afetar a conformação da extremidade do tubo, a montagem dos fechos em plástico, a suavidade do deslize, a consistência da anodização, a repetibilidade entre lotes e a qualidade do produto final.
Se o seu projeto de tubo de alumínio ou de vara telescópica envolver fissuração durante a expansão, alargamento instável, montagem difícil dos fechos em plástico, defeitos de estampagem por martelagem ou tolerâncias de deslize apertadas, envie à Xingyong a liga, o desenho do tubo, a espessura de parede, o requisito de conformação, o acabamento de superfície e a aplicação final. A nossa equipa pode avaliar se é preciso recozimento e ajudar a criar um plano de produção OEM fabricável, da produção do tubo de alumínio até à montagem final da vara telescópica.
Guias e Recursos Relacionados
Continuar a Ler
Glossário · Qual É a Densidade do Alumínio · Os Lingotes de Alumínio Têm Valor e Quanto Dinheiro Valem · O Alumínio Enferruja · Condutividade Elétrica do Alumínio · Que Temperatura É Demasiado Alta Para o Alumínio · O Alumínio É Condutor · O Alumínio É Magnético · Ponto de Fusão do Alumínio · Qual É a Cor do Alumínio
Produtos relacionados: Explore produtos relacionados e consulte soluções correspondentes.

 English
 Español
 Français
 Deutsch
 Português