
Synthèse pour les responsables achats
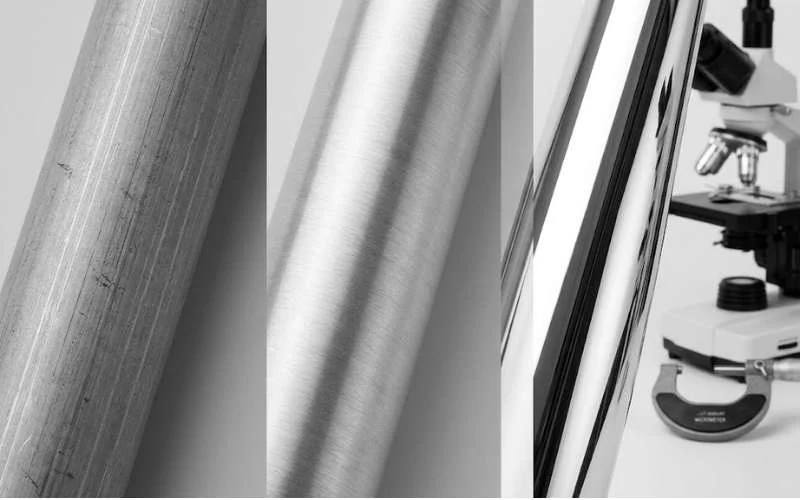
- La norme : Obtenir un poli miroir suppose de réduire la rugosité de surface (Ra) à <0,05 μm.
- Le risque : Un refroidissement inadapté lors du polissage en série provoque des défauts de « peau d'orange » et une fragilité structurelle.
- Le gain : Les finitions polies justifient une prime de prix de 20-30 % en magasin et réduisent de 15 % les taux de retour fournisseur (RTV).
- La capacité : Xingyong livre 3 000 tonnes/mois de profilés en aluminium certifiés ISO 9001:2015 .
De nombreux responsables des achats sont confrontés à un cauchemar récurrent : recevoir un conteneur de perches télescopiques en aluminium dont l’aspect est terne, opaque ou irrégulier. Ces défauts de surface ne font pas que donner une impression de bas de gamme ; ils entraînent un refus immédiat de la part des grandes enseignes comme Walmart ou Home Depot, ce qui anéantit vos marges bénéficiaires et nuit à votre réputation. Si votre fournisseur actuel a des difficultés à garantir l’uniformité de surface, vous perdez probablement de l’argent sur chaque unité de second choix expédiée. Chez Xingyong, nous avons consacré 16 ans à perfectionner le processus de fabrication, de l’extrusion brute à la finition miroir, afin de garantir que chaque référence réponde aux exigences rigoureuses du marché mondial.
Lorsque la discussion passe de la recherche à l'achat, reliez les points de ce guide à options d'anodisation et de finition de surface et contrôles de qualité par lot et de traçabilité. Cela rend la consultation plus claire, surtout si l'acheteur aligne aussi sa terminologie sur les ressources matériaux de l'Aluminum Association.

Comment polir l'aluminium pour un résultat professionnel
Le procédé professionnel de polissage de l'aluminium consiste à réduire systématiquement la rugosité de surface (Ra) par abrasion mécanique et affinage chimique. Contrairement aux méthodes de bricolage, le polissage industriel exige une progression en quatre étapes : DégraissagePonçage séquentiel (généralement de 400 à 2000 grains)Lustrage avec des pâtes spécialisées comme le tripoli ou le rouge à polir, et Colmatage final ou anodisation. Pour obtenir un « poli miroir » de façon constante sur 3 000 tonnes de production mensuelle, l'usine doit maîtriser la vitesse de rotation des disques, la pression et la température afin d'éviter toute déformation thermique de l'alliage d'aluminium.
Spécifications techniques des états de surface
| Niveau de finition | Ra typique (μm) | Méthode de traitement | Application principale |
|---|---|---|---|
| Brut de filage | 1.6 – 3.2 | Brut de filage | Châssis structurels non visibles |
| Satiné / brossé | 0.4 – 0.8 | Bandes abrasives grain 180-240 | Poignées industrielles, moulures architecturales |
| Brillant commercial | 0.1 – 0.4 | Grain 400-600 + lustrage sisal | Norme Perches de nettoyage de piscine |
| Poli miroir | < 0,05 | Grain 1200+ + lustrage au disque coton | Enrouleurs de bâche de piscine haut de gamme, décoration de luxe |
La physique de la brillance : pourquoi la rugosité de surface (Ra) compte
Dans le monde des achats B2B, « brillant » est un terme subjectif, mais rugosité de surface (Ra) est un fait mesurable. Ingénieur chez Xingyong depuis le début des années 2000, j'ai vu à quel point négliger la micro-topographie du métal mène à des échecs catastrophiques au stade de la finition.
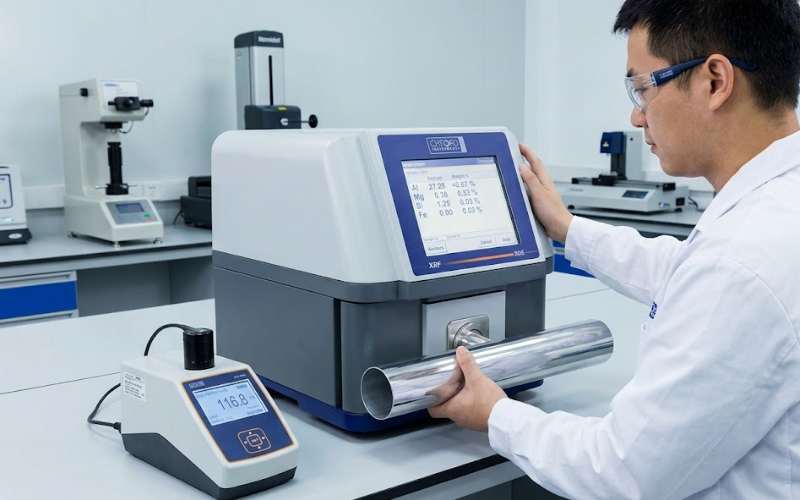
L'aluminium est naturellement réactif. Quand vous le polissez, vous ne faites pas qu'améliorer son aspect ; vous retirez la couche poreuse d'oxyde d'aluminium pour exposer le métal pur en dessous. Si les étapes de ponçage sont omises, le procédé d'anodisation amplifiera chaque rayure au lieu de la masquer. C'est pourquoi nous utilisons des scanners de profil Romidot de fabrication israélienne pour garantir que l'intégrité dimensionnelle des perches reste intacte même après un polissage agressif.
Check-list qualité : les défauts de surface courants à surveiller
- Voile (aspect laiteux) : Souvent dû à un nettoyage insuffisant des pâtes à lustrer ou à des résidus acides.
- Corrosion par piqûres : Conséquence d'un polissage excessif ou de l'emploi de bandes abrasives contaminées par le traitement de l'acier.
- Traces de lustrage : « Tourbillons » visibles causés par des disques coton usés ou une vitesse de rotation mal réglée.
Le protocole de polissage industriel Xingyong en 5 étapes
Pour maintenir les standards ISO 9001:2015 que nous respectons, notre atelier suit une hiérarchie d'opérations stricte. C'est cette constance qui permet à nos distributeurs de pratiquer un prix premium en rayon.
1. Contrôle avant polissage et dégraissage
Avant même qu'un disque ne tourne, nous utilisons un spectromètre Oxford pour vérifier la composition de l'alliage (généralement 6061 ou 6063). Toute huile résiduelle issue du procédé d'extrusion doit être éliminée au moyen de nettoyeurs à ultrasons à pH neutre. Polir par-dessus de l'huile crée des « marques de brûlure » impossibles à effacer ensuite.
2. Ponçage séquentiel en plusieurs étapes
Nous utilisons à la fois des ponceuses 3 étapes pour profilés longs et machines 2 étapes pour pièces courtes.
- Étape grossière : Élimine les lignes de filière laissées par l'extrusion.
- Étape intermédiaire : Aplanit les aspérités de surface.
- Étape fine : Prépare la « couleur » du métal pour le disque de lustrage.
3. Lustrage mécanique avec précision CNC 5 axes
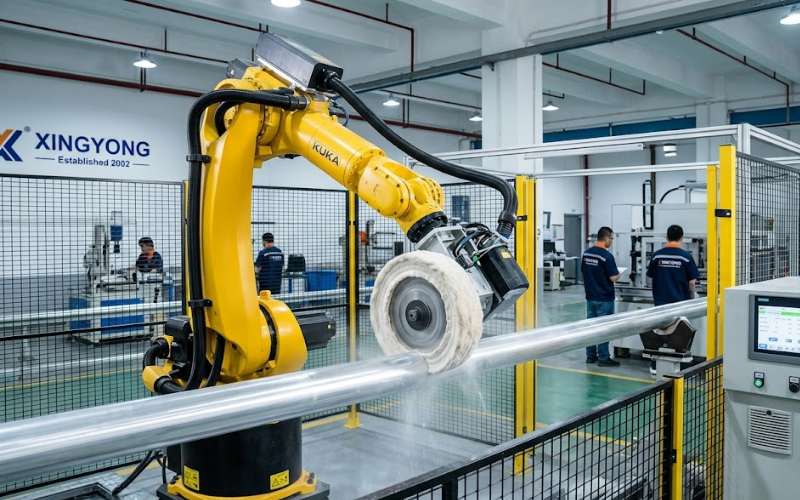
Pour des composants complexes comme les mécanismes de verrouillage internes de nos perches télescopiques, le polissage manuel est trop variable. Nous employons des bras de polissage pilotés par CNC qui maintiennent une pression constante. Cela évite l'« amincissement excessif » des parois de tube, cause fréquente de rupture structurelle sur les enrouleurs de bâche de piscine bon marché.
4. Choix de la pâte : tripoli ou rouge à polir
Nous n'utilisons pas de cires « universelles ».
- Tripoli brun : Utilisé pour l'attaque initiale, afin d'éliminer les rayures fines.
- Rouge blanc/bleu : Utilisé pour l'avivage final très brillant.
Cette distinction est essentielle pour les produits vendus sur les marchés commerciaux haut de gamme, où la netteté visuelle n'est pas négociable.
5. Nettoyage final et libération qualité
Après polissage, l'aluminium est débarrassé de tout résidu de pâte. Nous utilisons brillancemètres Nous vérifions que la réflectivité est uniforme sur toute la longueur du profilé (6 mètres). Ce n'est qu'après cette vérification que le profilé est acheminé vers notre ligne d'emballage certifiée conforme aux normes sociales par un organisme tiers.
Le point de vue de l'ingénieur : le piège de la « peau d'orange »
Une leçon difficile apprise en 2005 concerne le danger de la chaleur de frottement excessive. Si un opérateur applique une pression trop forte sur un tube en aluminium 6063-T6, la température locale peut dépasser le seuil de vieillissement de l'alliage. Cela provoque une croissance des grains et une texture bosselée appelée « peau d'orange ».
Une fois la peau d'orange apparue, la pièce est bonne pour le rebut. Impossible de la « rattraper au polissage ». Pour les acheteurs, c'est la raison pour laquelle l'expérience de l'usine compte. Une usine bon marché poussera ses machines trop loin pour tenir un délai, ce qui donne des perches fragiles qui cassent sous le poids d'un aspirateur de piscine lourd. Chez Xingyong, nos lignes automatisées contrôlent la vitesse d'avance pour maintenir les températures dans la fenêtre métallurgique sûre.
Protéger votre investissement : emballage et logistique
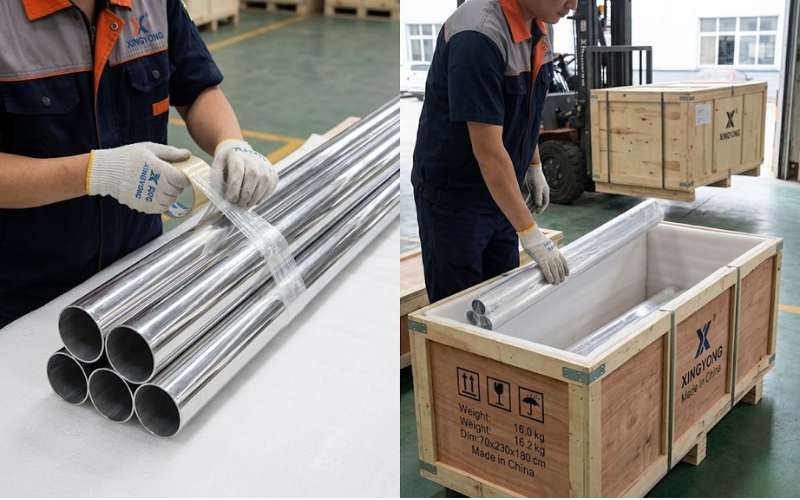
À l'international, le poli constaté à l'usine doit être celui que le client voit en magasin. L'aluminium très brillant est sujet au « voilage » ou à l'abrasion en transit.
- Nous utilisons films de protection PE sans acide pour éviter les taches chimiques durant les 30 jours de traversée maritime.
- Chaque fagot est calé dans des caisses d'exportation renforcées afin d'éliminer les frottements métal contre métal.
- Nous proposons ISO 9001 Documentation détaillée pour les clients exigeant une traçabilité complète des surfaces.
Industrialiser l'excellence pour la distribution mondiale
La « logique de rentabilité » d'un distributeur est simple : minimiser les retours et maximiser la valeur perçue. Une perche en aluminium parfaitement polie paraît plus lourde, fait plus « pro » et justifie une prime de prix de 20-30 % face aux alternatives brutes de filage. En nous appuyant sur nos 14 presses d'extrusion et notre atelier d'oxydation intégré, nous supprimons les « marges d'intermédiaires » et les écarts de qualité constatés lorsque le polissage est sous-traité à des ateliers tiers.
Des pratiques de fabrication durables
Le polissage génère beaucoup de poussières et de déchets. Xingyong exploite une station de traitement des eaux usées et un système d'extraction des poussières conforme à la norme environnementale ISO 14001:2015. Votre chaîne d'approvisionnement reste ainsi « verte » et conforme aux exigences actuelles de reporting ESG des grandes enseignes.
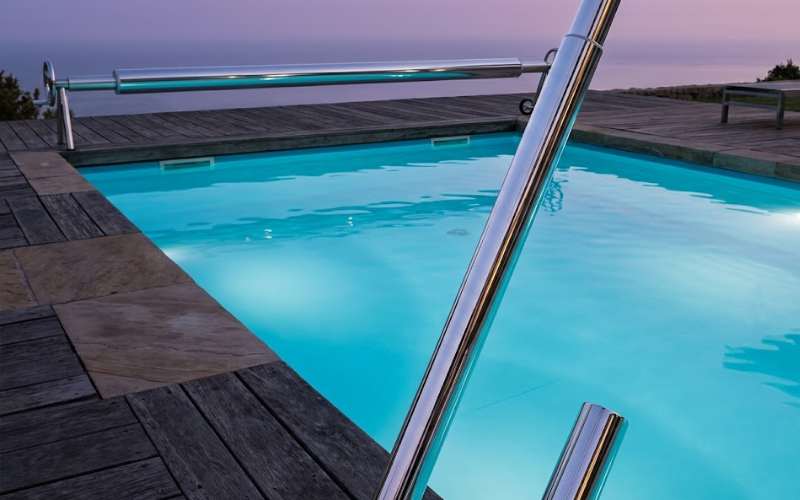
Au-delà de la brillance : garantir l'intégrité structurelle
La différence entre un « bon » produit en aluminium et un produit de classe mondiale se joue dans les 0,05 derniers millimètres de la surface. Le polissage n'est pas seulement un choix esthétique : c'est un engagement envers l'intégrité du matériau et le prestige de la marque. Que vous achetiez pour une marque blanche ou pour une chaîne de distribution multinationale, comprendre ces obstacles techniques vous assure de choisir un partenaire capable de livrer plus qu'un simple objet brillant.
Faites équipe avec le bureau d'études Xingyong
Prêt à faire monter votre gamme en qualité avec des finitions de niveau industriel qui dominent le linéaire ? Xingyong associe les 20+ années d'héritage industriel de son fondateur à une technologie de polissage CNC avancée pour servir les plus grandes marques mondiales. Contactez notre équipe d'ingénierie dès aujourd'hui pour recevoir un audit gratuit de la qualité de surface sur votre prochain projet OEM, ou pour demander un échantillon de nos perches télescopiques poli miroir.
Guides & ressources associés
À lire ensuite
Finitions de surface par anodisationUsinage CNCProfilés extrudés en aluminiumGuide du soudage industriel de l'aluminium : tube télescopique haute résistance TFabrication intelligente et sourcing de l'extrusion d'aluminiumLe guide complet du thermolaquage de l'aluminiumÀ quoi sert un profilé en U en aluminiumQu’est-ce qu’un dissipateur thermique extrudé · Qu’est-ce qu’un dissipateur thermique extrudé, sourcing OEMQu’est-ce que l’aluminium anodiséQu'est-ce que l'aluminium brut de filage
Appliquez ces recommandations matériaux à votre cahier des charges de perche
Lorsque vous appliquez les recommandations du guide « Comment polir l'aluminium » à une perche en aluminium finie, précisez la longueur, la charge, l'exposition de surface et les exigences de traitement. Envoyez l'alliage visé, les dimensions du tube, la finition et la quantité commandée via le formulaire de demande technique Xingyong pour une étude de faisabilité de fabrication.
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português