
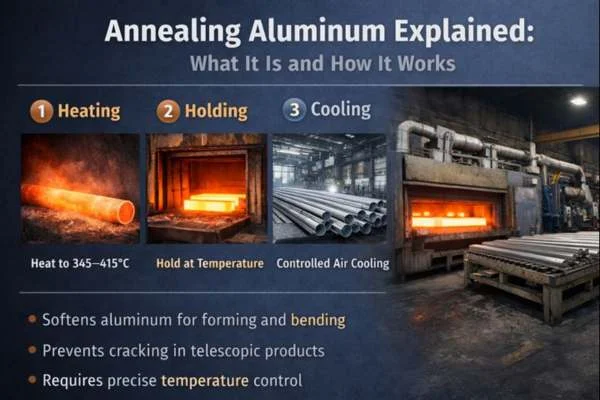
Die meisten Aluminiumlegierungen werden bei 300–415 °C (570–780 °F) weichgeglüht, gängige 6xxx-Sorten im Band 345–415 °C. Das Weichglühen von Aluminium ist kein Laborthema – es ist eine Produktionsentscheidung die sich unmittelbar auf Umformerfolg, Montageeffizienz und Fehlerquoten auswirkt.
Wenn Ihre Aluminiumteile gebogen, aufgeweitet, gezogen oder in Teleskopsystemen eingesetzt werden, entscheidet das Weichglühen oft darüber, ob die Fertigung reibungslos läuft oder an Rissen und Nacharbeit scheitert.
Einkaufsteams können diesen Artikel als technischen Hintergrund nutzen und dann weitergehen zu Standardkompetenzen beim Aluminium-Strangpressen für die Produktpassung und Fertigung von Präzisions-Aluminiumrohren für die Fertigungskompetenz; für einen externen Abgleich nutzen Sie Werkstoff-Ressourcen der Aluminum Association.
Dieser Leitfaden erklärt was Weichglühen von Aluminium ist, wie es in realen Werken abläuft und wie Sie es beim Einkauf von Aluminiumteilen spezifizieren sollten.
Was ist das Weichglühen von Aluminium?
Das Weichglühen von Aluminium ist eine kontrollierte Wärmebehandlung, die Aluminium weicher macht, Eigenspannungen abbaut und die Dehnbarkeit für Biegen, Aufweiten, Bördeln, Reduzieren und Umformen verbessert. Praxisnahe Richtwerte für das Weichglühen von Aluminium liegen oft bei etwa 300–415 °C / 570–780 °F, die richtige Temperatur hängt jedoch von Legierungssorte, Zustand, vorheriger Kaltverformung, Wandstärke, Ofenregelung und geforderter Endfestigkeit ab.
Das Weichglühen von Aluminium ist sinnvoll, wenn Aluminium beim Umformen reißt oder nach Strangpressen, Walzen, Ziehen, Richten, Schneiden oder Bearbeiten zu hart wird. Weichglühen senkt jedoch meist Härte und mechanische Festigkeit und sollte deshalb nur vorgegeben werden, wenn bessere Dehnbarkeit wichtiger ist als maximale Steifigkeit, Traglast oder T5/T6-Eigenschaften.
Bei Aluminiumrohren, Aluminium-Strangpressprofilen und Teleskopstangen-Komponenten geht es beim Weichglühen nicht nur um Weichheit. Es kann die Umformung der Rohrenden, die Gleittoleranz, die Gleichmäßigkeit des Eloxierens, die Montage der Kunststoffverschlüsse und die Wiederholgenauigkeit der OEM-Produktion beeinflussen.
Temperaturtabelle für das Weichglühen von Aluminium
Bei vielen Aluminium-Knetlegierungen liegen praxisnahe Richtwerte für das Weichglühen oft bei etwa 300–415 °C / 570–780 °F. Die Weichglühtemperatur von Aluminium ist jedoch nicht allgemeingültig. Sie ändert sich mit Legierungssorte, Zustand, vorheriger Kaltverformung, Bauteildicke und der Frage, ob vollständiges Weichglühen, teilweises Entfestigen oder Spannungsarmglühen das Ziel ist.
| Aluminiumlegierung / Serie | Praxisnaher Richtwert für das Weichglühen | Richtwert in Fahrenheit | Hinweise aus der Praxis |
|---|---|---|---|
| 1100 / 1xxx | 300–415 °C | 570–780 °F | Sehr dehnbares Aluminium, leicht zu entfestigen und umzuformen |
| 3003 / 3xxx | 345–415 °C | 650–780 °F | Üblich für Umformteile, Rohre und allgemeine Fertigung |
| 5052 / 5xxx | 345–415 °C | 650–780 °F | Gute Umformbarkeit; Prozesskontrolle ist wichtig |
| 6061 / 6xxx | 345–415 °C | 650–780 °F | Die Festigkeit sinkt nach dem Weichglühen; der Zustand T6 geht verloren |
| 6063 / 6xxx | 345–410 °C | 650–770 °F | Üblich für Strangpressprofile, Aluminiumrohre und Segmente von Teleskopstangen |
| 6005 / 6xxx | 345–410 °C | 650–770 °F | Wird für tragende Strangpressprofile und Stangenkomponenten verwendet |
| 7075 / 7xxx | Prozessabhängig | Prozessabhängig | Hochfeste Legierung; eine vom Lieferanten gesteuerte Wärmebehandlung wird empfohlen |
Diese Bereiche sind praxisnahe Richtwerte, keine allgemeingültigen Produktionsparameter. Die endgültige Weichglühtemperatur von Aluminium sollte anhand von Legierungsnorm, Ausgangszustand, Werkszeugnis, Bauteilgeometrie, Ofenregelung, Umformanforderung und geforderten mechanischen Eigenschaften bestätigt werden.
Vollständiges Weichglühen, Spannungsarmglühen und teilweises Weichglühen von Aluminium
Weichglühen von Aluminium bedeutet nicht immer maximale Entfestigung. In der realen Produktion kann das Prozessziel vollständiges Weichglühen, teilweises Entfestigen, Spannungsarmglühen oder Rekristallisation nach Kaltverformung sein.
| Verfahrensart | Hauptzweck | Typisches Ergebnis | Wann es eingesetzt wird |
|---|---|---|---|
| Vollständiges Weichglühen | Maximale Entfestigung und Dehnbarkeit | Geringste Härte, höchste Umformbarkeit | Starkes Biegen, tiefes Bördeln, schweres Umformen |
| Teilweises Weichglühen | Kontrolliertes Entfestigen | Ausgewogenes Verhältnis von Umformbarkeit und Festigkeit | Umformung von Rohrenden, moderates Aufweiten, kontrollierte Montage |
| Spannungsarmglühen | Eigenspannungen abbauen | Bessere Maßhaltigkeit bei begrenzter Entfestigung | Nach Bearbeiten, Richten, Schneiden oder Umformen |
| Rekristallisationsglühen | Dehnbarkeit nach Kaltverformung wiederherstellen | Geringere Kaltverfestigung und bessere Umformbarkeit | Gewalztes, gezogenes oder kaltverformtes Aluminium |
Bei der Fertigung von Aluminiumrohren können teilweises Weichglühen oder kontrolliertes Spannungsarmglühen praxisgerechter sein als vollständiges Weichglühen. Ein Rohrende braucht für das Aufweiten womöglich mehr Dehnbarkeit, während die gesamte Teleskopstange aus Aluminium im Gebrauch noch genügend Steifigkeit gegen Durchbiegung braucht.
So läuft das Weichglühen von Aluminium ab (Schritt für Schritt)
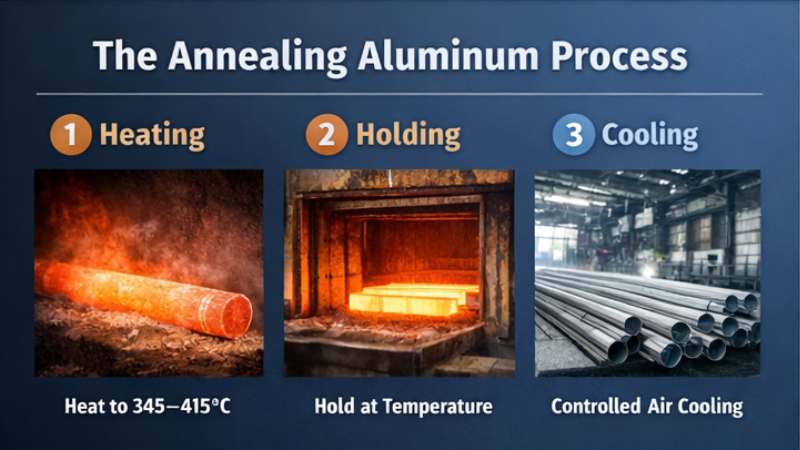
Das Weichglühen von Aluminium erfolgt in drei kontrollierten Stufen. Probleme entstehen meist dann, wenn eine davon überhastet oder ungleichmäßig abläuft.
1. Erwärmen
Aluminium wird je nach Legierungstyp auf einen festgelegten Temperaturbereich erwärmt.
Gleichmäßiges Erwärmen ist entscheidend, besonders bei langen Rohren, wo Unterschiede von Ende zu Ende häufig sind.
2. Halten
Das Aluminium bleibt lange genug auf Temperatur, damit sich innere Spannungen abbauen.
Zu kurzes Halten lässt das Metall teilweise hart; zu langes Halten kann das Gefüge schwächen.
3. Abkühlen
Die meisten Aluminium beim Weichglühen erfolgt natürliche oder kontrollierte Luftkühlung.
Anders als bei Stahl ist beim Weichglühen von Aluminium kein schnelles Abschrecken nötig.
Glühtemperatur von Aluminium nach Legierungsserie
Verschiedene Legierungen reagieren unterschiedlich auf Wärme. Sie gleich zu behandeln ist ein häufiger Produktionsfehler.
| Legierungsserie | Typischer Glühbereich | Hinweise aus der Praxis |
|---|---|---|
| 3xxx | 345–415 °C | Stabil, gutmütig, weit verbreitet bei Rohren |
| 5xxx | 345–415 °C | Der Magnesiumgehalt erfordert sorgfältige Kontrolle |
| 6xxx | 350–410 °C | Üblich für Teleskopstangen und Strukturrohre |
Problem aus der Praxis:
Bei Rohren der 6xxx-Serie für Teleskopsysteme zeigt sich unzureichendes Weichglühen häufig als Rissbildung beim Aufweiten oder als schwergängiges Gleiten bei der Montage.
Wie das Weichglühen die Eigenschaften von Aluminium verändert (was Sie tatsächlich merken)
Weichglühen verändert das Verhalten von Aluminium – nicht sein Aussehen.
Nach dem Weichglühen:
- Die Härte nimmt ab
- Die Dehnbarkeit steigt
- Die Umformkraft sinkt
- Gleitflächen bewegen sich leichter
Der Kompromiss ist die Festigkeit. Deshalb werden viele Produkte vor dem Umformengeglüht und später wärmebehandelt, wenn höhere Festigkeit gefordert ist.
Weichglühen und Wärmebehandlung: ein klarer Unterschied für Einkäufer
Diese beiden Verfahren werden oft verwechselt – dabei bewirken sie das Gegenteil.
- Weichglühen: macht Aluminium weicher und damit umformbar
- Wärmebehandlung: verfestigt Aluminium nach dem Umformen
Wenn Ihr Aluminium beim Biegenreißt, ist Weichglühen die Lösung.
Wenn sich Ihr Aluminium im Einsatz zu leicht verbiegt, ist eine Wärmebehandlung die Lösung.
Sie lösen unterschiedliche Probleme.
Beispiel aus dem Werk: Weichglühen von Aluminium für Poolstangen
Poolstangen stellen hohe Anforderungen an Aluminiumrohre:
- Dünne Wände
- Große Längen
- Wiederholtes Gleiten im Gebrauch
Vor dem kontrollierten Weichglühen traten typischerweise folgende Produktionsprobleme auf:
- Rissbildung beim Aufweiten der Rohre
- Ungleichmäßiges Gleitgefühl zwischen Innen- und Außenrohr
- Hohe Ausschussquoten bei der Montage
Nach Einführung eines kontrollierten Glühschritts:
- Das Aufweiten der Rohre wurde stabiler
- Die Gleitreibung nahm ab
- Montagefehler gingen deutlich zurück
Bei teleskopierbaren Aluminiumprodukten entscheidet das Weichglühen oft darüber, ob die Montage reibungslos läuft oder ständig nachjustiert werden muss.
So wird Aluminium in der industriellen Produktion weichgeglüht
Industrielles Weichglühen von Aluminium sollte gesteuert, validiert und geprüft werden. Bei OEM-Aluminiumrohren und Teleskopstangen-Komponenten darf Weichglühen nicht als beliebiges Erwärmen behandelt werden.
1. Legierungssorte und Zustand bestimmen
Vor dem Weichglühen von Aluminium muss der Lieferant Legierungssorte und aktuellen Zustand bestätigen. 6061-T6, 6063-T5, 3003-H14, 5052-H32 und 7075-T6 reagieren nicht gleich.
Der Lieferant sollte Legierungssorte, aktuellen Zustand, Rohrdurchmesser, Wandstärke, bisherigen Grad der Kaltverformung, geforderte Dehnbarkeit und die endgültige Lastanforderung prüfen.
2. Das Ziel des Weichglühens festlegen
Der Lieferant sollte festlegen, ob vollständiges Weichglühen, teilweises Entfestigen, Spannungsarmglühen oder bessere Dehnbarkeit für einen bestimmten Umformschritt das Ziel ist.
Ein Rohrende, das beim Aufweiten reißt, braucht zum Beispiel unter Umständen nur ein kontrolliertes Entfestigen im Umformbereich, während ein stark kaltverformtes Teil ein breiteres Weichglühen benötigen kann, um die Dehnbarkeit wiederherzustellen.
3. Den Temperaturbereich für das Weichglühen wählen
Die Weichglühtemperatur von Aluminium sollte nach Legierungssorte, Zustand, Bauteilgeometrie, Wandstärke und Endeigenschaften gewählt werden.
Dünnwandige Aluminiumrohre brauchen eine sorgfältigere Steuerung als dicke Vollteile, weil sie sich schneller erwärmen und sich leichter verziehen können.
4. Kontrolliert erwärmen und halten
Industrielles Weichglühen von Aluminium sollte mit geregelter Ofenerwärmung statt nach Augenmaß über die Glühfarbe erfolgen. Aluminium glüht bei typischen Weichglühtemperaturen nicht rot wie Stahl, daher ist die Farbe kein verlässlicher Anhaltspunkt.
Nachdem das Aluminium die gewählte Temperatur erreicht hat, wird sie eine kontrollierte Zeit gehalten. Die Haltezeit hängt von Legierungssorte, Wandstärke, Rohrgröße, Grad der Kaltverformung und angestrebter Weichheit ab.
5. Aluminium abkühlen und prüfen
Nach dem Halten wird das Aluminium unter geeigneten Bedingungen abgekühlt. Bei Aluminium-Teleskoprohren hilft eine gesteuerte Abkühlung, Verbiegen, Änderungen der Unrundheit und Maßverschiebungen zu verringern.
Die Prüfung nach dem Weichglühen sollte Rohrdurchmesser, Wandstärke, Geradheit, Rundheit, Oberflächenzustand, Ergebnis der Rohrendenumformung, Gleitpassung und Montagekraft des Verschlusses umfassen.
Was Sie beim Weichglühen von Aluminium nicht tun sollten
Vermeiden Sie diese häufigen Fehler beim Weichglühen von Aluminium:
- Gehen Sie nicht davon aus, dass eine einzige Weichglühtemperatur für alle Aluminiumlegierungen passt.
- Erwärmen Sie Aluminium nicht nach Farbe; Aluminium glüht bei typischen Weichglühtemperaturen nicht wie Stahl.
- Glühen Sie 6061-T6 oder 7075-T6 nicht weich, wenn das Endteil die Festigkeit auf T6-Niveau behalten muss.
- Glühen Sie Präzisions-Aluminiumrohre nicht weich, ohne danach Geradheit, Rundheit, Durchmessertoleranz und Gleitpassung zu prüfen.
- Behandeln Sie Weichglühen nicht als Reparatur für eine schlechte Rohrkonstruktion, eine falsche Wandstärke, einen ungeeigneten Biegeradius oder eine zu große Aufweitungstiefe.
- Geben Sie die Serienfertigung nicht ohne Musterprüfung und Validierung durch einen Vorserienlauf frei.
Weichglühen von Aluminium nach Legierung: 6061, 6063, 3003, 5052 und 7075
Verschiedene Aluminiumlegierungen reagieren unterschiedlich auf das Weichglühen. Das richtige Verfahren hängt von der Legierungschemie, dem Zustand, der Umformanforderung und der Endanwendung ab.
Weichglühen von Aluminium 6061
Aluminium 6061 ist eine aushärtbare Legierung, die häufig für tragende Teile, zerspante Bauteile, Aluminiumrohre, Halterungen und technische Baugruppen verwendet wird. Das Weichglühen von 6061 kann die Dehnbarkeit verbessern und die Härte senken, wenn das Material nach Bearbeitung, Strangpressen oder Kaltverformung weiter umgeformt werden muss.
Wird 6061-T6 jedoch weichgeglüht, wird es weicher und verliert einen Großteil seiner T6-Festigkeit. Bei B2B-Projekten mit Aluminiumrohren sollten Einkäufer klar vorgeben, ob am Ende weiche Umformbarkeit, Festigkeit nach dem Umformen oder ein kontrolliertes Gleichgewicht aus beidem gefordert ist.
Weichglühen von Aluminium 6063
Aluminium 6063 wird breit für Strangpressprofile, Aluminiumprofile, Aluminiumrohre und Teleskopstangen-Systeme eingesetzt, weil es gute Strangpressbarkeit, hochwertige Oberflächenveredelung, Korrosionsbeständigkeit und ein stabiles Umformverhalten bietet.
Das Weichglühen von Aluminium 6063 kann dann geprüft werden, wenn das Rohr aufgeweitet, gebördelt, reduziert oder gebogen werden muss oder wenn eine stabile Montage mit Kunststoffverschlüssen, Hülsen, Stopfen, Knöpfen oder Gewindespitzen gefordert ist.
Bei mehrteiligen Teleskopstangen aus Aluminium können schon kleine Unterschiede in Rohrdurchmesser, Eloxalschichtdicke oder Rundheit die Gleitbewegung beeinflussen. Deshalb sollte das Weichglühen von Aluminium 6063 als Teil des gesamten Fertigungsprozesses der Stange bewertet werden.
Weichglühen von Aluminium 3003 und 5052
Aluminium 3003 wird häufig für Umformteile, Rohre und die allgemeine Fertigung verwendet. Das Weichglühen von 3003 kann die Dehnbarkeit verbessern und das Rissrisiko nach Kaltverformung senken.
Aluminium 5052 bietet gute Korrosionsbeständigkeit und Umformbarkeit. Das Weichglühen von 5052 kann vor dem Umformen eingesetzt werden, doch die Prozesskontrolle ist wichtig, um ein stabiles mechanisches Verhalten und die Oberflächenqualität zu erhalten.
Weichglühen von Aluminium 7075
Aluminium 7075 ist eine hochfeste Legierung. Weichglühen oder Wärmebehandlung von 7075 sollten vom Lieferanten gesteuert und anwendungsspezifisch ausgelegt werden. Für einfache Umformungen wird es in der Regel nicht gewählt, sofern die Festigkeitsanforderungen den zusätzlichen Steuerungsaufwand nicht rechtfertigen.
Weichgeglühtes Aluminium im Vergleich zu T5 und T6
Weichgeglühtes Aluminium, Aluminium im Zustand T5 und Aluminium im Zustand T6 erfüllen unterschiedliche Zwecke. Weichgeglühtes Aluminium ist weicher und leichter umzuformen, während T5 und T6 eingesetzt werden, wenn Festigkeit, Steifigkeit und tragende Eigenschaften wichtiger sind.
| Vergleichspunkt | Weichgeglühtes Aluminium | Aluminium T5 | Aluminium T6 |
|---|---|---|---|
| Hauptzweck | Umformbarkeit verbessern | Kontrollierte Festigkeit nach Abkühlen und Auslagern | Höhere Festigkeit nach Lösungsglühen und Auslagern |
| Härte | Geringer | Mittel | Höher |
| Dehnbarkeit | Höher | Mittel | Geringer als im weichgeglühten Zustand |
| Biegeverhalten | Besser | Hängt von Radius und Legierung ab | Höheres Rissrisiko bei engen Biegungen |
| Rohraufweitung | Einfacher | Kann eine Erprobung erfordern | Kann bei starker Umformung reißen |
| Bedeutung für Teleskopstangen | Nützlich für umgeformte Rohrenden | Üblich für stranggepresste Stangenrohre | Nützlich, wenn Festigkeit und Steifigkeit gefordert sind |
| Hauptrisiko | Zu weich für die endgültige Last | Muss zur Anwendung passen | Verliert beim Weichglühen an Festigkeit |
Bei Teleskopstangen aus Aluminium hängt der beste Werkstoffzustand von der Produktkonstruktion ab. Eine lange Verlängerungsstange braucht womöglich Steifigkeit und Festigkeit, während ein Rohrende, das aufgeweitet oder gebördelt werden muss, vor dem Umformen mehr Dehnbarkeit benötigt.
Wenn Ihr Projekt auch die Auswahl des Verschlussaufbaus umfasst, sollte der Zustand des Rohrs gemeinsam mit dem Verschlusssystem betrachtet werden. Unterschiedliche Bauformen eines Verriegelungsmechanismus für Teleskopstangen belasten das Aluminiumrohr beim Ausziehen, Festziehen oder wiederholten Gebrauch unterschiedlich.
Wann muss Aluminium weichgeglüht werden?
Nicht jedes Aluminiumrohr-Projekt braucht Weichglühen. Weichgeglühtes Aluminium ist sinnvoll, wenn die Umformbarkeit im Vordergrund steht, doch Aluminium im Standardzustand kann besser sein, wenn das Endprodukt Steifigkeit, Festigkeit und Maßhaltigkeit braucht.
Wählen Sie weichgeglühtes Aluminium, wenn
Wählen Sie weichgeglühtes Aluminium, wenn:
- Das Rohr aufgeweitet, gebördelt, gebogen oder reduziert werden muss.
- Beim nachgelagerten Umformen Risse auftreten.
- Das Teil vor der Montage eine hohe Dehnbarkeit braucht.
- Das Material Kaltverformung angesammelt hat.
- Das Rohrende eine besondere Form benötigt.
- Die Umformtiefe für den aktuellen Zustand schwierig ist.
- Das Projekt sich in der Musterprüfung oder der Validierung des Vorserienlaufs befindet.
Verzichten Sie auf weichgeglühtes Aluminium oder prüfen Sie sorgfältig, wenn
Verzichten Sie auf weichgeglühtes Aluminium oder prüfen Sie es sorgfältig, wenn:
- Die fertige Stange maximale Steifigkeit braucht.
- Das Teil die Festigkeit im Zustand T5 oder T6 behalten muss.
- Die Rohrwand dünn ist und sich unter Last verformen kann.
- Das Teleskopsystem eine enge Gleittoleranz und hohe Steifigkeit verlangt.
- Das Teil tragende Lasten aufnimmt.
- Der aktuelle Zustand die Umform- und Montageprüfungen bereits besteht.
- Oberflächenveredelung oder Maßhaltigkeit beeinträchtigt werden könnten.
Bei Projekten mit individuellen Teleskopstangen aus Aluminium lautet die bessere Frage nicht „Ist weichgeglühtes Aluminium gut?" Die bessere Frage lautet:
Verbessert das Weichglühen die Umformstabilität, ohne Endfestigkeit, Toleranz, Oberfläche oder Montageverhalten zu beeinträchtigen?
Dieselbe Logik bei der Werkstoffentscheidung zählt auch beim Vergleich verschiedener Stangenmaterialien. Aluminium und Fiberglas verhalten sich zum Beispiel bei Steifigkeit, Gewicht, Korrosionsbeständigkeit und Stabilität im ausgezogenen Zustand unterschiedlich. Mehr dazu finden Sie in unserem Leitfaden zu Verlängerungsstangen aus Aluminium im Vergleich zu Fiberglas.
Aluminium weichglühen vor Biegen, Bördeln, Aufweiten und Reduzieren
Aluminiumrohre durchlaufen nach dem Strangpressen häufig mehrere Bearbeitungsschritte, darunter Schneiden, Bohren, Stanzen, Nuten, Gewindeschneiden, Rillen, Reduzieren, Bördeln und Aufweiten.
| Umformverfahren | Warum Weichglühen helfen kann | Wichtiges zu prüfendes Risiko |
|---|---|---|
| Biegen | Verringert Risse bei engem Biegeradius | Abflachen des Rohrs, Rückfederung, Festigkeitsverlust |
| Bördeln | Hilft, das Rohrende gleichmäßiger zu öffnen | Aufreißen der Kante, ungleichmäßige Bördelform |
| Aufweiten | Verbessert die Dehnbarkeit für Kunststoffverschlüsse, Hülsen oder Rohrverbinder | Risse am Rohrende, Änderung der Unrundheit |
| Reduzieren / Verjüngen | Verbessert die Umformbarkeit beim Ändern des Rohrdurchmessers | Faltenbildung, örtliche Wandverdünnung, instabile Form |
| Stanzen / Nuten | Kann örtliche Risse in belastetem Material verringern | Lochverformung, Grate, Toleranzverschiebung |
Ein kontrolliertes Weichglühen vor dem Aufweiten kann die Umformstabilität verbessern, Risse verringern und die Montagekraft gleichmäßiger machen. Das ist besonders dann relevant, wenn das Aluminiumrohr mit einer Teleskopstange mit Drehverschluss Struktur oder anderen Kunststoff-Verschlussteilen zusammenarbeiten muss.
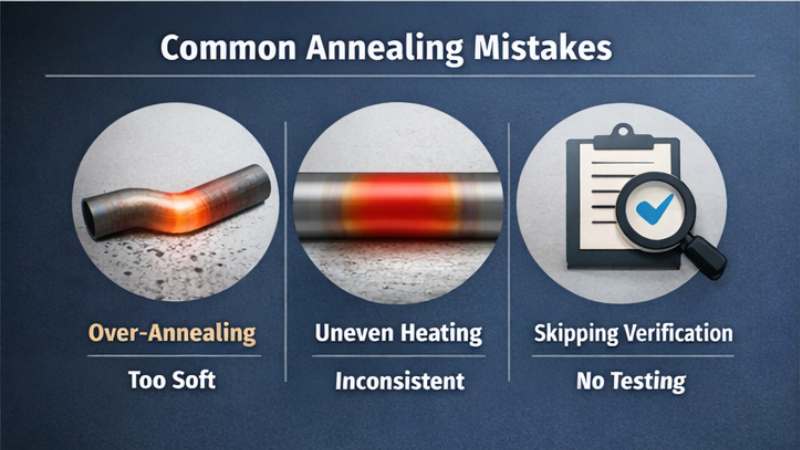
Häufige Fehler beim Weichglühen von Aluminium und ihre Vermeidung
Wird das Weichglühen von Aluminium nicht richtig gesteuert, kann es neue Probleme schaffen, statt Umformprobleme zu lösen. Bei Aluminiumrohren und Teleskopstangen-Komponenten zeigen sich Fehler oft beim Umformen, Eloxieren, Montieren oder bei der abschließenden Funktionsprüfung.
| Fehler | Mögliche Ursache | Auswirkung auf Aluminiumrohre | Vorbeugung |
|---|---|---|---|
| Risse am Rohrende | Material zu hart oder zu geringe Dehnbarkeit | Verschlusshülse, Rohrverbinder oder Endkappe lassen sich nicht sauber montieren | Weichglühen vor dem Aufweiten, Bördeln oder Reduzieren prüfen |
| Änderung der Unrundheit | Ungleichmäßige Erwärmung, schlechte Abstützung in der Vorrichtung oder Verformung dünner Wände | Das teleskopische Gleiten wird instabil | Abstützung beim Erwärmen, Abkühlverfahren und Maßprüfung steuern |
| Verlust an Steifigkeit | Zu starkes Weichglühen oder falsche Wahl des Zustands | Die Stange wirkt unter Last oder im ausgezogenen Zustand schwach | Das Weichglühverfahren auf das Ziel für die Endfestigkeit abstimmen |
| Oberflächenverfärbung | Schlechte Ofenatmosphäre, Verunreinigung oder unzureichende Reinigung | Ungleichmäßige Eloxaloberfläche | Oberfläche reinigen und die Reihenfolge der Wärmebehandlung steuern |
| Ungleichmäßige Aufweitkraft | Chargenschwankung oder instabile Erwärmung | Die Montagekraft ändert sich von Charge zu Charge | Chargenrückverfolgbarkeit und Umformversuche nutzen |
| Verbiegen oder Verziehen des Rohrs | Ungleichmäßige Erwärmung oder schlechte Rohrabstützung | Schwergängiges Gleiten und schlechtes Erscheinungsbild | Geeignete Vorrichtungen verwenden und die Geradheit prüfen |
| Ungleichmäßiges Eloxierergebnis | Wärmebehandlung und Oberflächenzustand nicht gesteuert | Farbunterschied zwischen den Rohrsegmenten | Weichglühen vor der Oberflächenveredelung einplanen und die Oberflächenqualität prüfen |
| Zu große Weichheit am Rohrende | Örtliche Überhitzung oder falsche Haltezeit | Der Verschlussbereich kann sich im Gebrauch verformen | Den Weichglühbereich durch Musterprüfungen validieren |
Bei OEM-Projekten mit Aluminiumrohren sollte jedes Weichglühverfahren mit Chargenrückverfolgbarkeit, Materialprüfung, Maßkontrolle, Umformversuchen, Prüfungen der Oberflächenveredelung und einer abschließenden Montageprüfung verknüpft sein.
Wo das Weichglühen in der Fertigung von Aluminiumrohren steht
Das Weichglühen von Aluminium sollte im gesamten Fertigungsablauf für Aluminiumrohre betrachtet werden. Bei Teleskopstangen-Projekten beeinflusst die Reihenfolge der Schritte die Rohrpräzision, das Erscheinungsbild der Oberfläche, die Umformqualität und die Endmontage.
Ein typischer Ablauf für Aluminium-Teleskoprohre kann Folgendes umfassen:
- Legierungsauswahl und Konstruktion des Strangpresswerkzeugs
- Strangpressen von Aluminiumrohren
- Richten und erste Maßprüfung
- Ablängen auf die geforderte Länge
- Bewertung des Weichglühens vor dem Umformen
- Rohraufweitung, Bördeln, Reduzieren, Verjüngen, Stanzen oder Nuten
- Oberflächenveredelung wie Eloxieren, Sandstrahlen oder Pulverbeschichtung
- Montage von Kunststoffverschluss, Rohrverbinder, Stopfen, Griff oder Endkappe
- Prüfung von Gleitpassung, Verschlusskraft, Geradheit und Erscheinungsbild
- Verpackung, Etikettierung, OEM-Branding und Versand
Bei mehrteiligen Teleskopstangen können schon kleine Unterschiede in Eloxalschichtdicke, Rohrrundheit oder Durchmessertoleranz die Gleitbewegung beeinflussen. Ist das Endprodukt eine Verlängerungsstange für den Pool, muss die Rohroberfläche sowohl Korrosionsbeständigkeit als auch leichtgängiges Verstellen unterstützen.
Der entscheidende Punkt ist einfach: Verbessert das Weichglühen die Umformung der Rohrenden, führt aber nach dem Eloxieren zu einer schlechten Gleitpassung, ist der Prozess nicht erfolgreich. Verringert das Weichglühen Risse, macht die fertige Stange aber zu weich, muss die Konstruktion angepasst werden.
Einkäufer-Checkliste für weichgeglühte Aluminiumrohre
Beim Einkauf weichgeglühter Aluminiumrohre oder individueller Komponenten für Teleskopstangen aus Aluminium sollten Einkäufer vage Anforderungen wie „weiches Aluminiumrohr" oder „leicht biegbares Aluminium" vermeiden. Die Spezifikation sollte stattdessen Legierung, Zustand, Maße, Umformverfahren, Oberflächenbehandlung und Endanwendung klar festlegen.
| Spezifikationsmerkmal | Empfohlene Angaben |
|---|---|
| Legierungsgüte | 6061, 6063, 6005, 3003, 5052, 7075 oder Sonderlegierung |
| Anforderung an den Zustand | Weichgeglüht, T5, T6 oder projektspezifischer Zustand |
| Rohrdurchmesser | Außendurchmesser und Innendurchmesser |
| Wandstärke | Geforderte Dicke und Toleranz |
| Länge | Schnittlänge und Toleranz |
| Umformverfahren | Biegen, Bördeln, Aufweiten, Reduzieren, Verjüngen, Stanzen, Bohren, Nuten |
| Oberflächenbehandlung | Eloxiert, sandgestrahlt, pulverbeschichtet, poliert, Sonderfarbe |
| Anforderung an die Montage | Kunststoffverschluss, Gummigriff, Rohrverbinder, Gewindeeinsatz, Endkappe, Knopf |
| Anforderung an die Funktion | Gleitpassung, Verschlusskraft, Steifigkeit, Korrosionsbeständigkeit, Erscheinungsbild |
| Qualitätskontrolle | Maßprüfung, Oberflächenprüfung, Montageprüfung |
| Verpackung | Umkarton-Verpackung, Verkaufsverpackung, Logo-Branding |
Damit der Lieferant beurteilen kann, ob ein Weichglühen erforderlich ist, senden Sie ihm Legierungssorte, aktuellen Zustand, Rohrzeichnung, Wandstärke, Umformanforderung, Oberflächenbehandlung, Montageteile, Endanwendung, erwartete Menge und Prüfnorm.
Wie Xingyong Projekte mit Aluminiumrohren und Teleskopstangen unterstützt
Xingyong behandelt das Weichglühen nicht als Standardschritt. Bei jedem Projekt mit individuellen Aluminiumrohren oder Teleskopstangen prüfen wir zuerst Legierungssorte, Zustand, Wandstärke, Rohrdurchmesser, Umformtiefe, Verschlussaufbau, Eloxieranforderung, Oberflächenbehandlung und die endgültige Gleittoleranz.
Zeigen Umformversuche Risse, instabiles Aufweiten, schlechtes Bördeln, schwieriges Reduzieren oder ungleichmäßige Montagekraft am Verschluss, kann Xingyong prüfen, ob ein kontrolliertes Weichglühen die Umformbarkeit verbessert, ohne das Aluminiumrohr für den Endeinsatz zu weich zu machen.
Da Xingyong Strangpressen von Aluminiumrohren, Präzisionsbearbeitung, Entwicklung von Kunststoffverschlüssen, Oberflächenbehandlung und die Endmontage der Teleskopstangen abdeckt, lassen sich Entscheidungen zum Weichglühen gemeinsam mit dem gesamten Produktaufbau bewerten statt als isolierter Wärmebehandlungsschritt.
Xingyong kann unterstützen bei:
- Strangpressen von Rohren aus Aluminiumlegierungen
- Rohrdurchmesser und Wandstärke nach Maß
- Toleranzkontrolle für mehrteilige Teleskopsysteme
- Schneiden, Bohren, Stanzen, Nuten, Gewindeschneiden, Rillen, Reduzieren, Verjüngen, Bördeln und Aufweiten
- Eloxieren, Sandstrahlen, Pulverbeschichtung und individuelle Oberflächenveredelung
- Entwicklung von Kunststoffverschlüssen, Rohrverbindern, Hülsen, Griffen, Stopfen und Spritzgussteilen
- Endmontage der Teleskopstangen und Funktionsprüfung
- Sonderverpackung, Etikettierung, Logo-Branding und OEM-Produktion
Anders als Lieferanten, die nur Aluminiumrohre fertigen oder nur Kunststoffzubehör für Stangen liefern, kann Xingyong die Fertigung der Aluminiumrohre, die Entwicklung der Kunststoffteile, die Oberflächenveredelung und die Endmontage der Teleskopstangen in einem Produktionsablauf zusammenführen.
FAQ zum Weichglühen von Aluminium
Bei welcher Temperatur wird Aluminium weichgeglüht?
Viele praxisnahe Richtwerte für das Weichglühen von Aluminium liegen bei etwa 300–415 °C / 570–780 °F. Die genaue Weichglühtemperatur hängt von Legierungssorte, Zustand, Wandstärke, vorheriger Kaltverformung, Bauteilgeometrie und den geforderten mechanischen Endeigenschaften ab.
Wie hoch ist die Weichglühtemperatur von Aluminium 6061?
Aluminium 6061 wird häufig in einem praxisnahen Richtbereich von etwa 345–415 °C / 650–780 °Fweichgeglüht, je nach Produktform und gefordertem Zustand. Wird 6061-T6 weichgeglüht, wird es weicher und verliert einen Großteil seiner T6-Festigkeit.
Wie hoch ist die Weichglühtemperatur von Aluminium 6063?
Aluminium 6063 wird üblicherweise bei etwa 345–410 °C / 650–770 °Fweichgeglüht, je nach Zustand, Wandstärke und Umformanforderung. Aluminium 6063 wird breit für Strangpressprofile, Aluminiumrohre und Segmente von Teleskopstangen eingesetzt.
Kann Aluminium 6061-T6 weichgeglüht werden?
Ja. Aluminium 6061-T6 kann weichgeglüht werden, um die Dehnbarkeit zu verbessern und die Härte zu senken. Das Weichglühen nimmt jedoch einen Großteil der T6-Festigkeit, daher sollte es nur eingesetzt werden, wenn die Umformbarkeit wichtiger ist als der Erhalt mechanischer Eigenschaften auf T6-Niveau.
Macht Weichglühen Aluminium schwächer?
Ja. Das Weichglühen von Aluminium senkt in der Regel Härte und Zugfestigkeit, weil das Verfahren das Material entfestigt und die Dehnbarkeit verbessert. Das ist vor dem Biegen, Bördeln, Aufweiten oder Reduzieren nützlich, kann aber ungeeignet sein, wenn das Endteil eine hohe Steifigkeit oder Festigkeit auf T6-Niveau behalten muss.
Ist Weichglühen von Aluminium dasselbe wie Wärmebehandlung?
Das Weichglühen von Aluminium ist eine Art der Wärmebehandlung, aber nicht dasselbe wie Lösungsglühen oder künstliches Auslagern. Weichglühen entfestigt Aluminium in der Regel, während Lösungsglühen und Auslagern oft eingesetzt werden, um die Festigkeit aushärtbarer Aluminiumlegierungen zu erhöhen.
Müssen Aluminiumrohre vor dem Aufweiten oder Bördeln weichgeglüht werden?
Manche Aluminiumrohre müssen vor dem Aufweiten oder Bördeln weichgeglüht werden, besonders dünnwandige Rohre, kaltverfestigte Rohre oder Rohre mit großer Umformtiefe. Weichglühen verbessert die Dehnbarkeit und hilft, Aufreißen am Rohrende zu verringern.
Woran erkennt man, ob Aluminium weichgeglüht ist?
Weichgeglühtes Aluminium ist meist weicher und dehnbarer als kaltverfestigtes oder T5/T6-Aluminium. In der Produktion sollte der Zustand über Werkstoffdokumente, Härteprüfung, Umformversuche, Maßprüfung und die Prozessaufzeichnungen des Lieferanten bestätigt werden, nicht allein über das Aussehen.
Kann Aluminium mehrmals geglüht werden?
Ja. Aluminium kann mehrfach weichgeglüht werden, wenn der Prozess richtig gesteuert wird. Wiederholtes Erwärmen muss jedoch sorgfältig bewertet werden, weil es mechanische Eigenschaften, Oberflächenzustand, Maße und die Eigenschaften des Endprodukts beeinflussen kann.
Eignet sich weichgeglühtes Aluminium für Teleskopstangen?
Weichgeglühtes Aluminium kann für bestimmte Umformschritte an Teleskopstangen nützlich sein, etwa Rohraufweitung, Bördeln, Reduzieren oder Verjüngen. Die fertige Stange braucht jedoch weiterhin genügend Festigkeit und Steifigkeit, daher muss das Weichglühen auf Stangenaufbau, Verschlusskonstruktion, Rohrtoleranz und Anwendungsanforderung abgestimmt sein.
Fazit
Das Weichglühen von Aluminium ist nicht einfach ein Entfestigen bei fester Temperatur. Es ist eine Fertigungsentscheidung auf Basis von Legierungssorte, Zustand, Grad der Kaltverformung, Wandstärke, Umformschwierigkeit, Endfestigkeit, Oberflächenbehandlung und Maßtoleranz.
In der allgemeinen Aluminiumverarbeitung kann Weichglühen die Dehnbarkeit verbessern, Eigenspannungen abbauen und Biegen, Bördeln, Aufweiten, Reduzieren, Verjüngen und Umformen erleichtern. Bei Aluminiumrohren, Strangpressprofilen und Teleskopstangen kann es zusätzlich die Umformung der Rohrenden, die Montage der Kunststoffverschlüsse, die Leichtgängigkeit beim Gleiten, die Gleichmäßigkeit des Eloxierens, die Wiederholgenauigkeit über Chargen hinweg und die Qualität des Endprodukts beeinflussen.
Wenn es in Ihrem Projekt mit Aluminiumrohren oder Teleskopstangen zu Rissen beim Aufweiten, instabilem Bördeln, schwieriger Montage der Kunststoffverschlüsse, Fehlern beim Reduzieren oder engen Gleittoleranzen kommt, senden Sie Xingyong Ihre Legierungssorte, Rohrzeichnung, Wandstärke, Umformanforderung, Oberflächenbehandlung und Endanwendung. Unser Team kann beurteilen, ob ein Weichglühen erforderlich ist, und einen fertigungsgerechten OEM-Produktionsplan von der Rohrfertigung bis zur Endmontage der Teleskopstange aufbauen.
Verwandte Ratgeber & Ressourcen
Weiterlesen
Glossar · Wie hoch ist die Dichte von Aluminium · Sind Aluminiumbarren wertvoll und wie viel Geld sind sie wer · Rostet Aluminium · Elektrische Leitfähigkeit von Aluminium · Wie heiß ist zu heiß für Aluminium · Ist Aluminium leitfähig · Ist Aluminium magnetisch · Schmelzpunkt von Aluminium · Welche Farbe hat Aluminium
Verwandte Produkte: Verwandte Produkte entdecken und passende Lösungen ansehen.

 English
 Español
 Français
 Deutsch
 Português