Sciage & coupe CNC
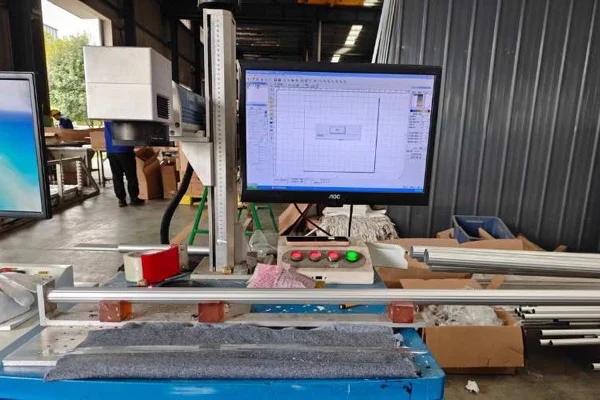
La coupe à avance asservie et l'ébavurage préparent chaque section télescopique à la longueur et au jeu d'assemblage approuvés.
Capacité de fabrication
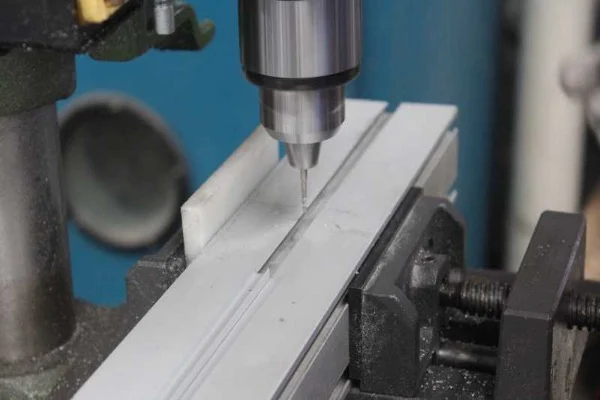
Xingyong réalise en interne la coupe, le perçage, le rainurage, le taraudage, le fraisage, le rétreint et l'évasement pour les programmes de perches télescopiques en aluminium — afin que la géométrie du tube, les interfaces de verrouillage et les exigences d'assemblage restent régies par un seul plan de fabrication.
Aperçu du produit
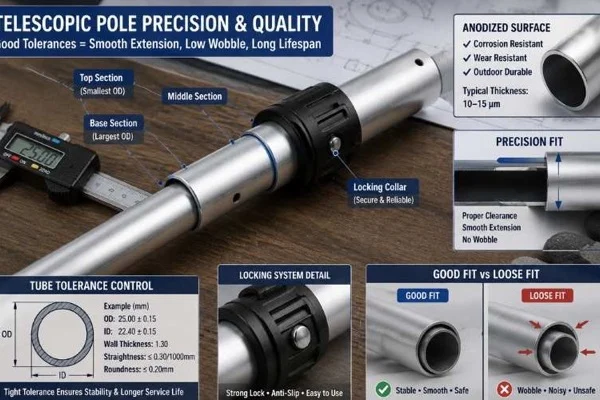
L'usinage est l'étape où un tube en aluminium extrudé devient une perche télescopique opérationnelle. La longueur de coupe, les trous de bouton, les rainures, les filetages et la géométrie des extrémités déterminent si les sections coulissent librement, si les verrous s'engagent de façon constante et si une tête d'outil se raccorde comme spécifié.
Notre flux CNC est planifié autour de la conception de perche approuvée, de l'alliage, de la finition et de la séquence d'assemblage. Cela aide les acheteurs OEM à maîtriser les interfaces critiques au lieu de traiter chaque opération secondaire comme un achat distinct.
Pourquoi nous choisir
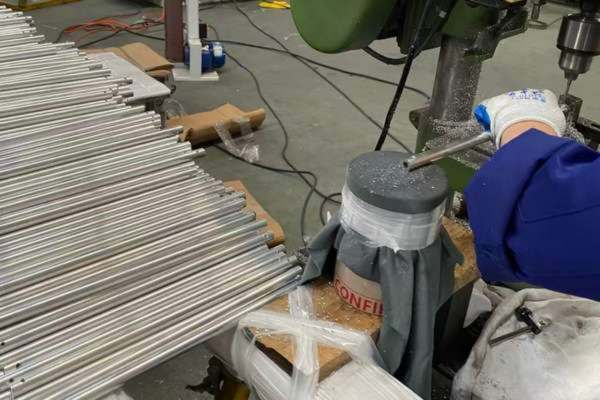
Xingyong usine les tubes, supports, embouts et connecteurs des programmes de perches télescopiques après avoir examiné l'ajustement fonctionnel — et pas seulement les cotes du plan.
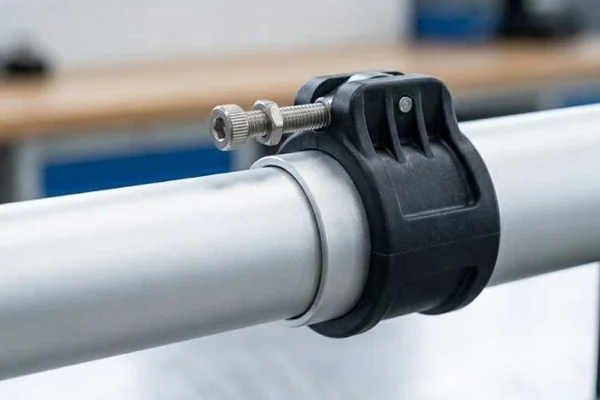
Pour un programme complet, associez les exigences d'usinage à fabrication de tubes en aluminium de précision et adaptation des verrous et connecteurs.
Opérations CNC
Ce sont les opérations que nous menons sur nos propres perches. Si vous avez besoin du même travail sur des profilés que vous achetez déjà ailleurs, c’est un service distinct — voir usinage de profilés d'aluminium. Les conventions de filière et de tolérance des deux suivent la pratique publiée par Aluminum Extruders Council.
La coupe à avance asservie et l'ébavurage préparent chaque section télescopique à la longueur et au jeu d'assemblage approuvés.
Les trous de bouton, de rivet et de goupille traversante sont positionnés à l'aide de montages appairés, pour un alignement de verrou constant.
Le fraisage et le rainurage créent les fenêtres de verrou, les supports, les embouts et les fonctions de connecteur sur mesure à partir de la CAO approuvée.
Les filetages des embouts et accessoires sont contrôlés au regard de l'engagement convenu et de l'exigence de calibre.
Les extrémités de tube sont mises en forme pour un emboîtement maîtrisé et la relation prévue entre sections télescopiques.
Les montages de série assurent un positionnement reproductible lorsqu'un programme de perches comporte des trous, rainures ou interfaces non standard.
Contrôle qualité
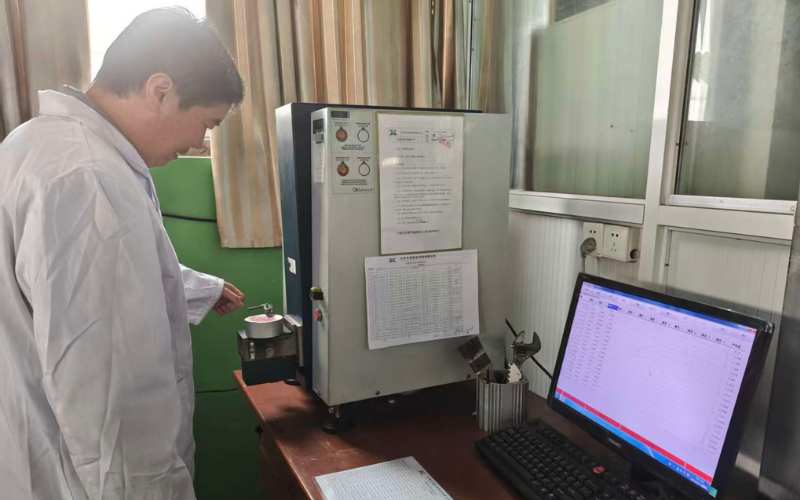
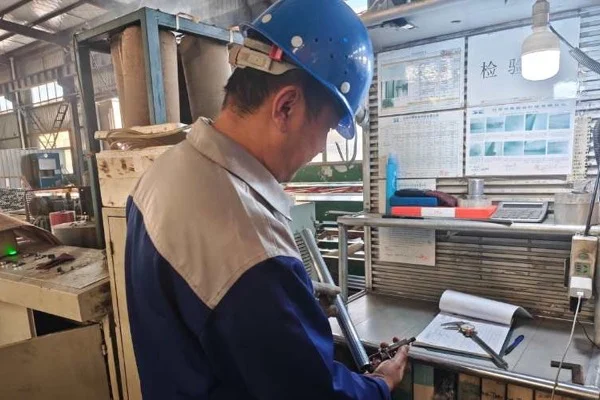
Chaque étape d'usinage est contrôlée par rapport au plan approuvé et à l'échantillon de production. Le plan de surveillance porte sur la longueur de coupe, la position des trous, la géométrie des rainures, l'engagement du filetage et l'ajustement entre sections télescopiques.
La vérification de l'alliage à la réception, le contrôle dimensionnel et les contrôles fonctionnels d'assemblage sont coordonnés avec l'ensemble de notre processus d'assurance qualité. Cela fournit un parcours traçable du tube en aluminium au composant de perche fini.
Déroulement du projet
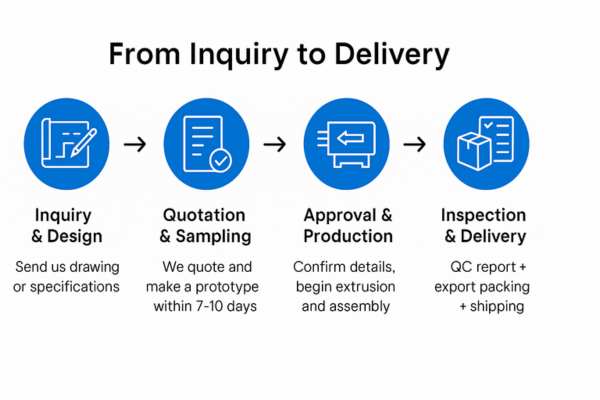
Nous examinons la CAO, un plan ou un échantillon sous l'angle de l'usinabilité, du bridage et du cumul des tolérances avant de chiffrer les travaux.
La matière approuvée suit la gamme d'usinage retenue, avec des points de contrôle aux interfaces critiques.
Les échantillons et les pièces de série sont contrôlés en dimensions, en surface et en ajustement fonctionnel avant emballage ou assemblage suivant.
Les programmes utilisent couramment du tube 6063 et d'autres alliages d'aluminium spécifiés. Nous confirmons la matière et la finition requises lors de la revue DFM.
La tolérance de coupe courante est de ±0,2 mm. La tolérance finale dépend de la structure de la perche, de l'état de la matière et de l'interface fonctionnelle à maîtriser.
Oui. Nous usinons des supports, des raccords, des connecteurs, des profilés courts et d'autres composants entrant dans un système de perche OEM.
La séquence dépend de la finition approuvée et des exigences de fonctions. Nous confirmons la gamme d'usinage et de traitement de surface lors de la revue de projet.
Les fichiers STEP, IGES, DWG, DXF, les plans PDF et les échantillons physiques peuvent tous servir de base à une revue DFM.
Produits associés
Support technique
Utilisez ces guides pour aligner la charge du tube, le comportement du verrouillage et la conception multi-sections avant de confirmer la spécification d'usinage.
Envoyez un fichier CAO, un plan ou un échantillon. Nous examinerons la gamme d'usinage et vous fournirons un devis réaliste pour votre programme de perches OEM.
 English English
 Español
 Français
 Deutsch
 Português