

Les profilés en aluminium pour LED ne sont pas de simples logements pour rubans LED. Pour les marques OEM, les intégrateurs de projets et les acheteurs de gros volumes, ces facteurs influent directement sur la dissipation thermique, l'efficacité de pose, la durée de vie du produit et le risque après-vente.
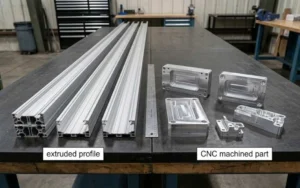
Lorsque la discussion passe de la recherche à l'achat, reliez les points de ce guide à capacités standard d'extrusion d'aluminium et l'usinage CNC des composants de perche en aluminium. Cela rend la consultation plus claire, surtout si l'acheteur aligne aussi sa terminologie sur les ressources matériaux de l'Aluminum Association.
Cet article est écrit du point de vue d'une vraie usine d'extrusion d'aluminium. Il explique comment les profilés en aluminium pour LED sont réellement fabriqués, où les conceptions échouent en production de masse, comment les devis sont calculés et comment juger si un prix est raisonnable, avant de vous engager sur un outillage ou une commande en volume.
Qu'est-ce qu'un profilé en aluminium pour LED ?
Les profilés en aluminium pour LED (aussi appelés profilés ou rails LED en aluminium) sont des logements en aluminium conçus pour accueillir rubans LED, diffuseurs et accessoires. Leurs fonctions principales sont les suivantes :
- Dissiper la chaleur produite par les LED
- Protéger les rubans LED des dommages mécaniques
- Offrir un rendu lumineux net et homogène
Dans le sourcing OEM et sur projet, le profilé fait partie du système thermique et structurel, et non des accessoires décoratifs.
Les caractéristiques qui comptent vraiment en production
Du point de vue de l'usine, tous les profilés « bien dessinés » ne se comportent pas bien en production de masse.
1. La dissipation thermique (pas seulement l'épaisseur)
- Alliage d'aluminium et l'épaisseur de paroi influent tous deux sur le transfert thermique
- Les profilés en dessous de 1,0 mm d'épaisseur de paroi présentent souvent une accumulation de chaleur en usage continu au-delà de 12–14 W/m
- Une mauvaise dissipation thermique réduit la durée de vie des LED et augmente le taux de défaillance
2. La stabilité structurelle sur les grandes longueurs
- Les profilés longs amplifient les écarts de rectitude et de tolérance
- Les parois minces se déforment plus facilement pendant extrusion, anodisation, et le transport
- Au-delà de 2 mètres, la rigidité structurelle devient critique
3. La régularité de l'état de surface
- La qualité d'anodisation conditionne la résistance à la corrosion et l'aspect
- Un traitement de surface irrégulier provoque des variations de couleur d'un lot à l'autre
- C'est l'une des causes de réclamation OEM les plus fréquentes
4. La compatibilité de pose
- L'entraxe des clips, l'ajustement du diffuseur et la tolérance des embouts comptent
- Une maîtrise dimensionnelle insuffisante donne des diffuseurs mal tenus ou des lignes lumineuses irrégulières
- Ces problèmes n'apparaissent en général qu'après la pose en volume, pas au stade de l'échantillon
Composition : à quoi sert vraiment chaque élément
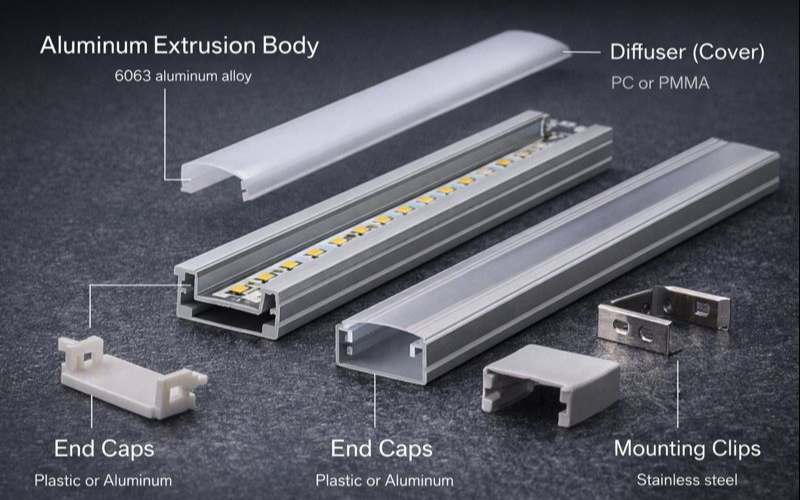
Corps extrudé en aluminium
- Généralement fabriqué en 6063 alliage d'aluminium
- Choisi pour la stabilité de l'écoulement à l'extrusion et sa bonne conductivité thermique
- Plage d'épaisseur de paroi courante : 0,8–2,0 mm
- Des conceptions trop minces font monter le taux de rebut en production de masse
Diffuseur (capot)
- PC (polycarbonate) ou PMMA
- Finitions transparente, dépolie ou opale
- Les diffuseurs opale limitent mieux l'éblouissement mais réduisent le flux lumineux
Embouts
- Plastique ou aluminium
- Protègent le câblage et améliorent l'aspect fini
- Des embouts mal ajustés trahissent souvent une tolérance d'extrusion trop lâche
Accessoires de fixation
- Clips, équerres ou systèmes de suspension
- Influent directement sur la vitesse de pose et le coût de main-d'œuvre
- Souvent sous-estimés au moment du sourcing
Dans une vraie usine de profilés en aluminium pour LED (Xingyong)
C'est là que la plupart des articles en ligne s'arrêtent, alors que c'est précisément ce que les acheteurs OEM ont besoin de savoir.
Capacité de production
- Usine créée : 2002
- Production mensuelle : ~3 000 tonnes de produits en aluminium
- Atelier d'extrusion : 14 lignes d’extrusion (350T–2000T)
- Prend en charge les profilés multi-empreintes et les conceptions complexes
Capacité de traitement de surface
- 2 lignes d’anodisation automatiques
- Nombreuses couleurs possibles, avec épaisseur de film maîtrisée
- Épaisseur d'anodisation courante :
- 10–15 μm pour les applications intérieures standard
- 20 μm pour les exigences de durabilité plus élevées
Usinage & transformation secondaire
- Usinage CNC, coupe, perçage, poinçonnage et marquage laser
- Adapté aux projets OEM profilés exigeant un ajustement précis des accessoires
Contrôle qualité (pas seulement visuel)
- Spectromètre pour la composition d'alliage
- Projecteurs de profil et instruments de mesure par image
- Essais de dureté (Brinell, Webster, Rockwell)
- Mesure de l'épaisseur de revêtement
- Essais de traction et contrôle dimensionnel
C'est ce flux de contrôle qui maintient la cohérence entre échantillons et commandes en volume.
Les erreurs de conception les plus fréquentes chez les acheteurs OEM
Ces problèmes reviennent régulièrement sur les nouveaux projets :
- Concevoir des parois ultra-minces pour réduire le coût, puis se heurter à la déformation
- Négliger l'épaisseur d'anodisation sur les poses visibles
- Supposer que l'échantillon vaut production de masse sans discuter des tolérances
- Mélanger des diffuseurs de plusieurs fournisseurs, d'où des écarts de couleur
Ces erreurs augmentent les reprises, les retards et le risque de garantie.
Comment se calcule réellement un devis de profilé en aluminium pour LED
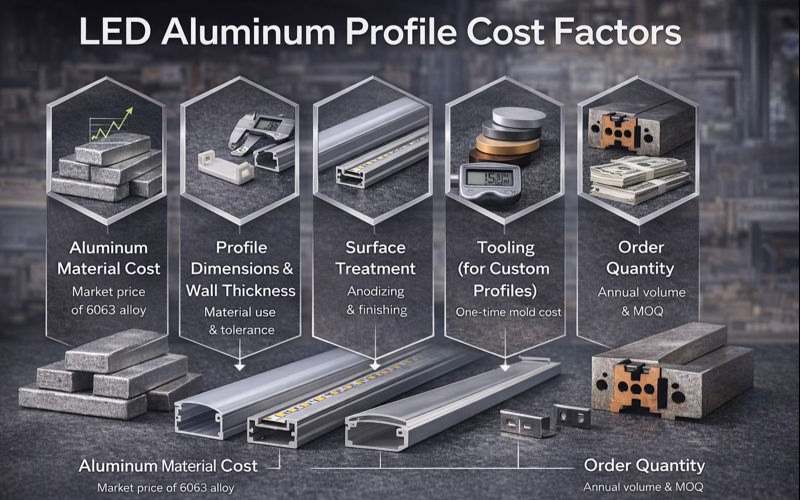
1. Le coût de la matière aluminium
- Basé sur le cours du marché du lingot d'aluminium
- Profilé plus lourd = coût au mètre plus élevé
- La stabilité de l'alliage influe sur le taux de rendement
2. Section du profilé & épaisseur de paroi
- Les profilés plus larges et plus épais consomment plus de matière
- Des tolérances serrées augmentent la difficulté de production
- Les sections complexes réduisent la vitesse d'extrusion
3. Le traitement de surface
- L'anodisation argent constitue la base
- L'anodisation colorée ajoute du coût
- Des films d'anodisation plus épais allongent le temps de traitement et augmentent le risque de rebut
4. L'outillage (pour les profilés sur mesure)
- Coût de moule ponctuel
- La propriété du moule et les conditions de modification doivent être confirmées
- Un changement de conception impose généralement une reprise du moule
5. La quantité commandée
- Les petites commandes ont un coût unitaire plus élevé
- Des volumes annuels stables permettent de meilleurs prix
- Le coût d'outillage est amorti sur le volume produit
Comment juger si un devis est raisonnable
Un devis très bas signifie souvent :
- Une épaisseur de paroi réduite
- Un film d'anodisation plus fin
- Une tolérance dimensionnelle relâchée
- Un risque caché plus élevé en production de masse
Un devis réaliste équilibre :
- La performance structurelle
- La régularité de surface
- Le rendement de production
- La stabilité d'approvisionnement à long terme
Pour les acheteurs OEM, le coût total dans la durée compte davantage que le prix unitaire initial.
Un devis plus rapide et plus clair : ce qu'il faut préparer
Pour recevoir un devis précis, indiquez :
- Plan du profilé ou échantillon de référence
- Longueur et épaisseur de paroi requises
- État de surface et couleur
- Type de diffuseur
- Quantité annuelle estimée
Des spécifications claires évitent les malentendus et raccourcissent le délai de livraison.
Réduire le risque avant la production de masse
Avant de vous engager sur un outillage ou de grosses commandes, validez votre conception dans des conditions de production réelles.
Prochaines étapes recommandées :
- Demandez un échantillon physique
- Examinez les spécifications d'épaisseur de paroi et d'anodisation
- Confirmez la faisabilité d'extrusion et les limites de tolérance
- Mettez-vous d'accord sur la logique de prix avant tout engagement en volume
Un démarrage maîtrisé fait gagner du temps, de l'argent et préserve la réputation de la marque sur la durée.
Produits associés
Tube en aluminium & plus encore chez Xingyong
Tube en aluminium · Tube en aluminium anodisé UK · L'aluminium peut-il être thermolaqué · Tube en aluminium anodisé · Tube en aluminium thermolaqué · Tube rond en aluminium · Tube rectangulaire en aluminium · Tube carré en aluminium · Tube en aluminium 6005 · Tube en aluminium 6063 · Le procédé de fabrication des systèmes de profilés en aluminium
Appliquez ces recommandations matériaux à votre cahier des charges de perche
Lorsque vous appliquez les recommandations du guide « Guide des profilés en aluminium pour LED » à une perche en aluminium finie, précisez la longueur, la charge, l'exposition de surface et les exigences de traitement. Envoyez l'alliage visé, les dimensions du tube, la finition et la quantité commandée via le formulaire de demande technique Xingyong pour une étude de faisabilité de fabrication.
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português