
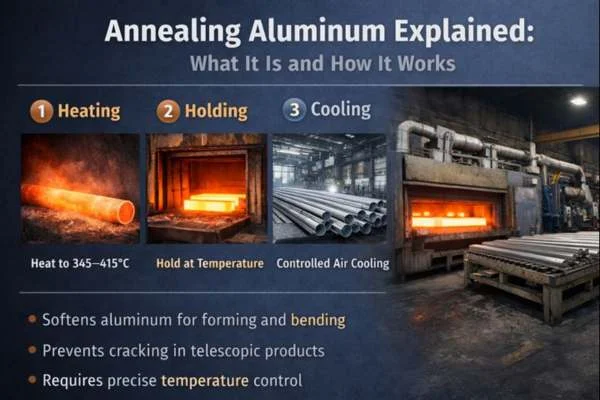
La mayoría de las aleaciones de aluminio se recuecen a 300–415 °C (570–780 °F), y los grados 6xxx habituales en la franja de 345–415 °C. El recocido del aluminio no es un concepto de laboratorio: es una decisión de producción que afecta directamente al éxito del conformado, la eficiencia del montaje y las tasas de defectos.
Si sus piezas de aluminio se curvan, expanden, embuten o se usan en sistemas telescópicos, el recocido suele determinar si la producción fluye sin problemas o se atasca con grietas y retrabajos.
Los equipos de compras pueden tomar este artículo como contexto técnico y pasar después a capacidades estándar de extrusión de aluminio para el encaje del producto y a fabricación de tubos de aluminio de precisión para la capacidad de la fábrica; para una verificación externa, utilice recursos sobre materiales de la Aluminum Association.
Esta guía explica qué es el recocido del aluminio, cómo funciona en fábricas reales y cómo debe especificarlo en el aprovisionamiento de piezas de aluminio.
¿Qué es el recocido del aluminio?
El recocido del aluminio es un proceso de tratamiento térmico controlado que ablanda el aluminio, reduce las tensiones internas y mejora la ductilidad para el plegado, el abocardado, la expansión, el estampado rotativo, la reducción y el conformado. Las referencias prácticas de recocido del aluminio suelen situarse en torno a 300–415°C / 570–780°F, pero la temperatura correcta depende del grado de aleación, el temple, el trabajo en frío previo, el espesor de pared, el control del horno y la resistencia final requerida.
El recocido del aluminio es útil cuando el aluminio se agrieta durante el conformado o queda demasiado duro tras la extrusión, el laminado, el estirado, el enderezado, el corte o el mecanizado. Sin embargo, el recocido suele reducir la dureza y la resistencia mecánica, por lo que solo debe especificarse cuando mejorar la ductilidad importa más que la rigidez máxima, la capacidad de carga o el rendimiento T5/T6.
En los tubos de aluminio, los perfiles de aluminio extruido y los componentes de pértigas telescópicas, el recocido no es solo una cuestión de blandura. Puede afectar al conformado de los extremos del tubo, la tolerancia de deslizamiento, la uniformidad del anodizado, el montaje de cierres de plástico y la repetibilidad de la producción OEM.
Tabla de temperaturas de recocido del aluminio
Para muchas aleaciones de aluminio forjado, las referencias prácticas de recocido suelen situarse en torno a 300–415°C / 570–780°F. Sin embargo, la temperatura de recocido del aluminio no es universal. Cambia según el grado de aleación, el temple, el trabajo en frío previo, el espesor de la pieza y si el objetivo es un recocido completo, un ablandamiento parcial o un alivio de tensiones.
| Aleación / serie de aluminio | Referencia práctica de recocido | Referencia en Fahrenheit | Notas prácticas |
|---|---|---|---|
| 1100 / 1xxx | 300–415°C | 570–780°F | Aluminio de alta ductilidad, fácil de ablandar y conformar |
| 3003 / 3xxx | 345–415°C | 650–780°F | Habitual en piezas conformadas, tubos y fabricación general |
| 5052 / 5xxx | 345–415°C | 650–780°F | Buena conformabilidad; el control del proceso es importante |
| 6061 / 6xxx | 345–415°C | 650–780°F | La resistencia cae tras el recocido; se pierde el estado T6 |
| 6063 / 6xxx | 345–410°C | 650–770°F | Habitual en perfiles extruidos, tubos de aluminio y tramos de pértigas telescópicas |
| 6005 / 6xxx | 345–410°C | 650–770°F | Se usa en perfiles estructurales y componentes de pértigas |
| 7075 / 7xxx | Según el proceso | Según el proceso | Aleación de alta resistencia; se recomienda un tratamiento térmico controlado por el proveedor |
Estos rangos son referencias prácticas, no parámetros de producción universales. La temperatura final de recocido debe confirmarse según la norma de la aleación, el temple original, el certificado de material, la geometría de la pieza, el control del horno, el requisito de conformado y las propiedades mecánicas exigidas.
Recocido completo vs alivio de tensiones vs recocido parcial del aluminio
Recocer aluminio no siempre significa ablandarlo al máximo. En la producción real, el objetivo del proceso puede ser un recocido completo, un ablandamiento parcial, un alivio de tensiones o una recristalización tras el trabajo en frío.
| Tipo de proceso | Objetivo principal | Resultado típico | Cuándo se usa |
|---|---|---|---|
| Recocido completo | Máximo ablandamiento y ductilidad | Menor dureza, mayor conformabilidad | Plegado severo, abocardado profundo, conformado intenso |
| Recocido parcial | Ablandamiento controlado | Equilibrio entre conformabilidad y resistencia | Conformado de extremos de tubo, expansión moderada, montaje controlado |
| Alivio de tensiones | Reducir las tensiones internas | Mejor estabilidad dimensional con un ablandamiento limitado | Tras el mecanizado, el enderezado, el corte o el conformado |
| Recocido de recristalización | Recuperar la ductilidad tras el trabajo en frío | Menor acritud y mejor conformabilidad | Aluminio laminado, estirado o trabajado en frío |
En la fabricación de tubos de aluminio, el recocido parcial o el alivio de tensiones controlado pueden ser más prácticos que el recocido completo. El extremo de un tubo puede necesitar más ductilidad para la expansión, pero la pértiga telescópica de aluminio completa sigue necesitando rigidez suficiente para resistir la flexión durante el uso.
Cómo funciona el proceso de recocido del aluminio (paso a paso)
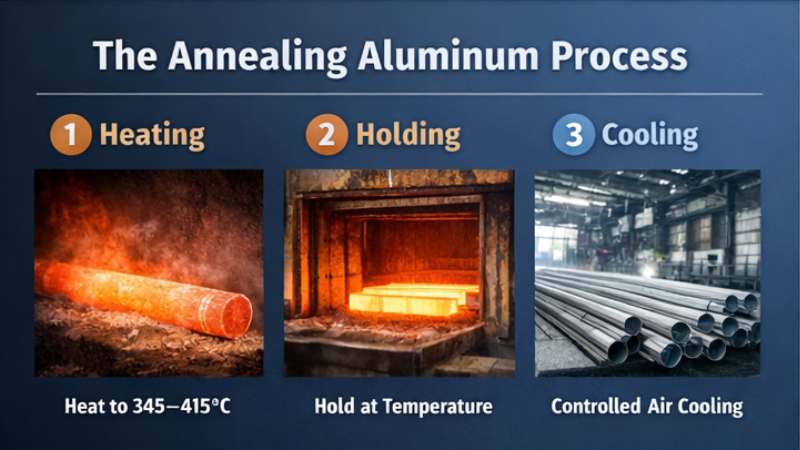
El recocido del aluminio sigue tres etapas controladas. Los problemas suelen surgir cuando una de ellas se acelera o es irregular.
1. Calentamiento
El aluminio se calienta hasta un rango de temperatura definido según el tipo de aleación.
Un calentamiento uniforme es fundamental, sobre todo en tubos largos, donde la variación entre extremos es habitual.
2. Mantenimiento
El aluminio permanece a temperatura el tiempo suficiente para que se liberen las tensiones internas.
Un mantenimiento insuficiente deja el metal parcialmente duro; un mantenimiento excesivo puede debilitar la estructura del grano.
3. Enfriamiento
La mayoría de aluminio el recocido utiliza enfriamiento al aire natural o controlado.
A diferencia del acero, el recocido del aluminio no requiere un temple rápido.
Temperatura de recocido del aluminio por serie de aleación
Cada aleación responde de forma distinta al calor. Tratarlas todas igual es un error de producción habitual.
| Serie de aleación | Rango típico de recocido | Notas prácticas |
|---|---|---|
| 3xxx | 345–415 °C | Estable, tolerante, muy usada en tubos |
| 5xxx | 345–415 °C | El contenido de magnesio exige un control cuidadoso |
| 6xxx | 350–410 °C | Habitual en pértigas telescópicas y tubos estructurales |
Problema real:
En los tubos de la serie 6xxx usados en sistemas telescópicos, un recocido insuficiente suele manifestarse como grietas durante la expansión o un deslizamiento áspero durante el montaje.
Cómo cambia el recocido las propiedades del aluminio (lo que realmente notará)
El recocido cambia cómo se comporta el aluminio, no su aspecto.
Tras el recocido:
- La dureza disminuye
- La ductilidad aumenta
- La fuerza de conformado se reduce
- Las superficies de deslizamiento se mueven con más suavidad
La contrapartida es la resistencia. Por eso muchos productos se recuecen antes del conformado, y luego se tratan térmicamente si se necesita mayor resistencia.
Recocido vs tratamiento térmico: una diferencia clara para compradores
Estos dos procesos se confunden a menudo, pero hacen cosas opuestas.
- Recocido: ablanda el aluminio para hacer posible el conformado
- Tratamiento térmico: refuerza el aluminio después del conformado
Si su aluminio se agrieta durante el curvado, el recocido es la solución.
Si su aluminio se dobla con demasiada facilidad durante el uso, el tratamiento térmico es la solución.
Resuelven problemas distintos.
Ejemplo de fábrica: recocido de aluminio en pértigas telescópicas para piscina
Las pértigas telescópicas para piscina exigen mucho al tubos de aluminio:
- Paredes delgadas
- Grandes longitudes
- Deslizamiento repetido durante el uso
Antes del recocido controlado, los problemas de producción habituales incluyen:
- Grietas durante la expansión del tubo
- Sensación de deslizamiento irregular entre el tubo interior y el exterior
- Altas tasas de rechazo en el montaje
Tras introducir una etapa de recocido controlado:
- La expansión del tubo se volvió más estable
- La fricción de deslizamiento disminuyó
- Los defectos de montaje se redujeron significativamente
En los productos telescópicos de aluminio, el recocido suele marcar la diferencia entre un montaje fluido y un ajuste constante.
Cómo recocer aluminio en la producción industrial
El recocido industrial del aluminio debe estar controlado, validado e inspeccionado. En los tubos de aluminio y componentes de pértigas telescópicas OEM, el recocido no debe tratarse como un calentamiento aleatorio.
1. Identificar el grado de aleación y el temple
Antes de recocer el aluminio, el proveedor debe confirmar el grado de aleación y el temple actual. 6061-T6, 6063-T5, 3003-H14, 5052-H32 y 7075-T6 no responden de la misma manera.
El proveedor debe comprobar el grado de aleación, el temple actual, el diámetro del tubo, el espesor de pared, el nivel de trabajo en frío previo, la ductilidad requerida y el requisito de carga final.
2. Definir el objetivo del recocido
El proveedor debe definir si el objetivo es un recocido completo, un ablandamiento parcial, un alivio de tensiones o una mejora de la ductilidad para un paso de conformado concreto.
Por ejemplo, el extremo de un tubo que se agrieta durante la expansión puede necesitar solo un ablandamiento controlado en la zona de conformado, mientras que una pieza muy trabajada en frío puede requerir un recocido más amplio para recuperar la ductilidad.
3. Seleccionar el rango de temperatura de recocido
La temperatura de recocido del aluminio debe seleccionarse según el grado de aleación, el temple, la geometría del producto, el espesor de pared y el rendimiento final.
Los tubos de aluminio de pared delgada requieren un control más cuidadoso que las piezas macizas gruesas, porque se calientan más rápido y pueden deformarse con más facilidad.
4. Usar un calentamiento y un mantenimiento controlados
El recocido industrial del aluminio debe usar calentamiento controlado en horno en lugar de juzgar a simple vista por el color. El aluminio no se pone al rojo a las temperaturas típicas de recocido como el acero, por lo que el color no es un indicador fiable.
Una vez que el aluminio alcanza la temperatura seleccionada, se mantiene durante un tiempo controlado. El tiempo de mantenimiento depende del grado de aleación, el espesor de pared, el tamaño del tubo, el nivel de trabajo en frío y la blandura objetivo.
5. Enfriar e inspeccionar el aluminio
Tras el mantenimiento, el aluminio se enfría en condiciones adecuadas. En los tubos telescópicos de aluminio, el control del enfriamiento ayuda a reducir la curvatura, los cambios de ovalidad y el movimiento dimensional.
La inspección posterior al recocido debe incluir el diámetro del tubo, el espesor de pared, la rectitud, la redondez, el estado superficial, el resultado del conformado del extremo, el ajuste deslizante y la fuerza de montaje del cierre.
Qué no hacer al recocer aluminio
Evite estos errores habituales en el recocido del aluminio:
- No suponga que una sola temperatura de recocido sirve para todas las aleaciones de aluminio.
- No caliente el aluminio guiándose por el color; el aluminio no se pone incandescente como el acero a las temperaturas típicas de recocido.
- No recueza aluminio 6061-T6 o 7075-T6 si la pieza final debe conservar una resistencia de nivel T6.
- No recueza tubos de aluminio de precisión sin comprobar después la rectitud, la redondez, la tolerancia de diámetro y el ajuste deslizante.
- No trate el recocido como un arreglo para un mal diseño del tubo, un espesor de pared incorrecto, un radio de plegado inadecuado o una profundidad de expansión excesiva.
- No apruebe la producción en serie sin ensayos de muestras y validación en una serie piloto.
Recocido del aluminio por aleación: 6061, 6063, 3003, 5052 y 7075
Las distintas aleaciones de aluminio responden de forma diferente al recocido. El proceso adecuado depende de la química de la aleación, el temple, el requisito de conformado y la aplicación final.
Recocido del aluminio 6061
El aluminio 6061 es una aleación tratable térmicamente que se usa habitualmente en piezas estructurales, componentes mecanizados, tubos de aluminio, soportes y conjuntos de ingeniería. Recocer el aluminio 6061 puede mejorar la ductilidad y reducir la dureza cuando el material necesita un conformado adicional tras el mecanizado, la extrusión o el trabajo en frío.
Sin embargo, si se recuece aluminio 6061-T6, se vuelve más blando y pierde gran parte de su resistencia T6. En los proyectos B2B de tubos de aluminio, los compradores deben especificar claramente si el requisito final es una conformabilidad blanda, la resistencia tras el conformado o un equilibrio controlado entre ambas.
Recocido del aluminio 6063
El aluminio 6063 se usa ampliamente en perfiles extruidos, perfiles de aluminio, tubos de aluminio y sistemas de pértigas telescópicas porque ofrece buena extrudabilidad, calidad de tratamiento superficial, resistencia a la corrosión y un comportamiento de conformado estable.
El recocido del aluminio 6063 puede evaluarse cuando el tubo requiere expansión de extremos, abocardado, estampado rotativo, reducción, plegado o un montaje estable con cierres, collarines, tapones, pulsadores o puntas roscadas de plástico.
En las pértigas telescópicas de aluminio de varios tramos, incluso pequeñas diferencias en el diámetro del tubo, el espesor del anodizado o la redondez pueden afectar al deslizamiento. Por eso el recocido del aluminio 6063 debe evaluarse como parte de todo el proceso de fabricación de la pértiga.
Recocido del aluminio 3003 y 5052
El aluminio 3003 se usa habitualmente en piezas conformadas, tubos y fabricación general. Recocer el aluminio 3003 puede mejorar la ductilidad y reducir el riesgo de agrietamiento tras el trabajo en frío.
El aluminio 5052 ofrece buena resistencia a la corrosión y conformabilidad. El recocido del aluminio 5052 puede usarse antes del conformado, pero el control del proceso es importante para mantener un comportamiento mecánico y una calidad superficial estables.
Recocido del aluminio 7075
El aluminio 7075 es una aleación de alta resistencia. El recocido o el tratamiento térmico del aluminio 7075 debe estar controlado por el proveedor y adaptado a la aplicación. No suele elegirse para conformados sencillos, salvo que los requisitos de resistencia justifiquen el control de proceso adicional.
Aluminio recocido vs aluminio T5 y T6
El aluminio recocido, el aluminio T5 y el aluminio T6 sirven para fines distintos. El aluminio recocido es más blando y fácil de conformar, mientras que el T5 y el T6 se usan cuando la resistencia, la rigidez y el rendimiento estructural son más importantes.
| Elemento de comparación | Aluminio recocido | Aluminio T5 | Aluminio T6 |
|---|---|---|---|
| Objetivo principal | Mejorar la conformabilidad | Resistencia controlada tras enfriamiento y envejecimiento | Mayor resistencia tras tratamiento de solución y envejecimiento |
| Dureza | Menor | Media | Mayor |
| Ductilidad | Mayor | Media | Menor que en estado recocido |
| Comportamiento al plegado | Mejor | Depende del radio y la aleación | Mayor riesgo de agrietamiento con plegados cerrados |
| Expansión del tubo | Más fácil | Puede requerir ensayos | Puede agrietarse si el conformado es severo |
| Relevancia para pértigas telescópicas | Útil para extremos de tubo conformados | Habitual en tubos extruidos de pértigas | Útil cuando se requieren resistencia y rigidez |
| Principal riesgo | Demasiado blando para la carga final | Debe ajustarse a la aplicación | Pierde resistencia si se recuece |
En las pértigas telescópicas de aluminio, el mejor estado del material depende del diseño del producto. Una pértiga extensible larga puede necesitar rigidez y resistencia, mientras que el extremo de un tubo que debe expandirse o abocardarse puede necesitar más ductilidad antes del conformado.
Si su proyecto también implica la elección de la estructura del cierre, el temple del tubo debe revisarse junto con el sistema de cierre. Las distintas estructuras de un mecanismo de bloqueo de pértiga telescópica pueden someter el tubo de aluminio a esfuerzos diferentes durante la extensión, el apriete o el uso repetido.
¿Cuándo necesita recocido el aluminio?
No todos los proyectos de tubo de aluminio necesitan recocido. El aluminio recocido es útil cuando la prioridad es la conformabilidad, pero el aluminio en temple estándar puede ser mejor cuando el producto final necesita rigidez, resistencia y estabilidad dimensional.
Elija aluminio recocido cuando
Elija aluminio recocido cuando:
- El tubo deba expandirse, abocardarse, plegarse o estamparse.
- Aparezcan grietas durante el conformado secundario.
- La pieza necesite alta ductilidad antes del montaje.
- El material haya acumulado trabajo en frío.
- El extremo del tubo requiera una forma especial.
- La profundidad de conformado sea difícil para el temple actual.
- El proyecto esté en fase de ensayo de muestras o validación en serie piloto.
Evite el aluminio recocido o evalúelo con cuidado cuando
Evite el aluminio recocido o evalúelo con cuidado cuando:
- La pértiga final necesite la máxima rigidez.
- La pieza deba conservar la resistencia T5 o T6.
- La pared del tubo sea delgada y pueda deformarse bajo carga.
- El sistema telescópico requiera una tolerancia de deslizamiento estrecha y alta rigidez.
- La pieza soporte carga estructural.
- El temple actual ya supere los ensayos de conformado y montaje.
- Puedan verse afectados el tratamiento superficial o la estabilidad dimensional.
En los proyectos de pértigas telescópicas de aluminio a medida, la mejor pregunta no es «¿es bueno el aluminio recocido?». La mejor pregunta es:
¿Mejora el recocido la estabilidad del conformado sin dañar la resistencia final, la tolerancia, el acabado superficial ni el comportamiento en el montaje?
Esta misma lógica de decisión de materiales también importa al comparar distintos materiales de pértiga. Por ejemplo, el aluminio y la fibra de vidrio se comportan de forma diferente en rigidez, peso, resistencia a la corrosión y estabilidad en extensión. Puede revisar este tema en nuestra guía sobre pértigas extensibles de aluminio vs fibra de vidrio.
Recocido del aluminio antes del plegado, el abocardado, la expansión y el estampado rotativo
Los tubos de aluminio suelen pasar por varios pasos de procesado tras la extrusión, como corte, taladrado, punzonado, ranurado, roscado, acanalado, estampado rotativo, reducción, abocardado y expansión.
| Proceso de conformado | Por qué puede ayudar el recocido | Riesgo clave a comprobar |
|---|---|---|
| Curvado | Reduce el agrietamiento cuando el radio de plegado es cerrado | Aplastamiento del tubo, recuperación elástica, pérdida de resistencia |
| Abocardado | Ayuda a que el extremo del tubo se abra con más suavidad | Rotura del borde, forma de abocardado irregular |
| Expansión | Mejora la ductilidad para cierres, collarines o conectores de plástico | Agrietamiento del extremo del tubo, cambio de ovalidad |
| Estampado rotativo / reducción | Mejora la conformabilidad al cambiar el diámetro del tubo | Arrugas, adelgazamiento local, inestabilidad de forma |
| Punzonado / ranurado | Puede reducir el agrietamiento local en material tensionado | Deformación del orificio, rebabas, desviación de tolerancia |
Un recocido controlado antes de la expansión puede mejorar la estabilidad del conformado, reducir el agrietamiento y hacer más uniforme la fuerza de montaje. Esto es especialmente relevante cuando el tubo de aluminio debe funcionar con una estructura de pértiga telescópica con cierre de giro u otros componentes de cierre de plástico.
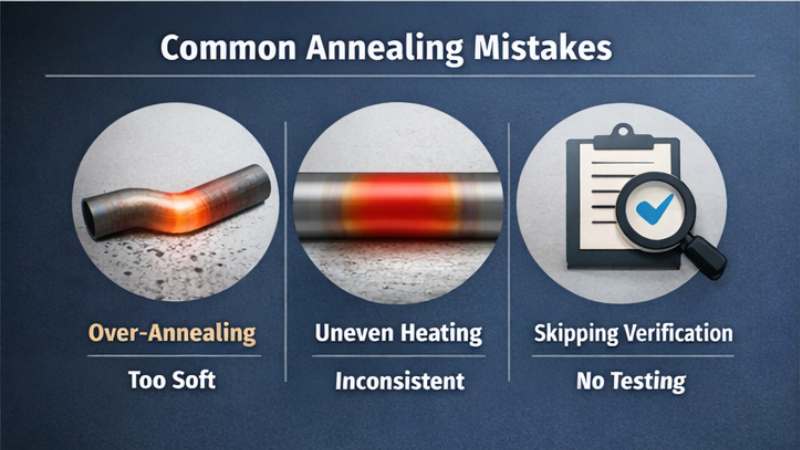
Defectos habituales del recocido del aluminio y su prevención
Si el recocido del aluminio no se controla correctamente, puede crear problemas nuevos en lugar de resolver los de conformado. En los tubos de aluminio y componentes de pértigas telescópicas, los defectos suelen aparecer durante el conformado, el anodizado, el montaje o el ensayo funcional final.
| Defecto | Causa posible | Impacto en los tubos de aluminio | Prevención |
|---|---|---|---|
| Agrietamiento del extremo del tubo | Material demasiado duro o ductilidad insuficiente | El collarín del cierre, el conector o el tapón no se montan correctamente | Evaluar el recocido antes de la expansión, el abocardado o el estampado rotativo |
| Cambio de ovalidad | Calentamiento desigual, mal apoyo en el utillaje o deformación de pared delgada | El deslizamiento telescópico se vuelve inestable | Controlar el apoyo durante el calentamiento, el método de enfriamiento y la inspección dimensional |
| Pérdida de rigidez | Recocido excesivo o elección de temple incorrecta | La pértiga se nota débil bajo carga o en extensión | Ajustar el proceso de recocido al objetivo de resistencia final |
| Decoloración superficial | Atmósfera del horno deficiente, contaminación o limpieza insuficiente | Acabado anodizado irregular | Limpiar la superficie y controlar la secuencia del tratamiento térmico |
| Fuerza de expansión irregular | Variación entre lotes o calentamiento inestable | La fuerza de montaje cambia entre lotes | Usar trazabilidad por lote y pruebas de conformado |
| Curvatura o alabeo del tubo | Calentamiento desigual o mal apoyo del tubo | Deslizamiento difícil y mal aspecto | Usar utillajes adecuados e inspección de rectitud |
| Uniformidad deficiente del anodizado | Tratamiento térmico y estado superficial sin controlar | Diferencia de color entre tramos del tubo | Planificar el recocido antes del acabado e inspeccionar la calidad superficial |
| Blandura excesiva en el extremo del tubo | Sobrecalentamiento local o tiempo incorrecto | La zona del cierre puede deformarse durante el uso | Validar el rango de recocido mediante ensayos de muestras |
En los proyectos OEM de tubos de aluminio, todo proceso de recocido debe vincularse con la trazabilidad por lote, la inspección del material, la verificación dimensional, las pruebas de conformado, los ensayos de tratamiento superficial y los ensayos de montaje final.
Dónde encaja el recocido en la fabricación de tubos de aluminio
El recocido del aluminio debe considerarse dentro de todo el flujo de fabricación del tubo de aluminio. En los proyectos de pértigas telescópicas, la secuencia del proceso afecta a la precisión del tubo, el aspecto superficial, la calidad del conformado y el montaje final.
Un flujo típico de tubo telescópico de aluminio puede incluir:
- Selección de la aleación y diseño de la matriz de extrusión
- Extrusión del tubo de aluminio
- Enderezado e inspección dimensional inicial
- Corte a la longitud requerida
- Evaluación del recocido antes del conformado
- Expansión, abocardado, estampado rotativo, reducción, punzonado o ranurado del tubo
- Tratamiento superficial como anodizado, arenado o pintura en polvo
- Montaje de cierre, conector, tapón, empuñadura o tapón final de plástico
- Inspección del ajuste deslizante, la fuerza de bloqueo, la rectitud y el aspecto
- Embalaje, etiquetado, marca OEM y envío
En las pértigas telescópicas de varios tramos, incluso pequeñas diferencias en el espesor del anodizado, la redondez del tubo o la tolerancia de diámetro pueden afectar al deslizamiento. Si el producto final es una pértiga extensible para piscina, la superficie del tubo debe aportar tanto resistencia a la corrosión como un ajuste suave.
La clave es sencilla: si el recocido mejora el conformado del extremo del tubo pero genera un mal ajuste deslizante tras el anodizado, el proceso no ha tenido éxito. Si el recocido reduce el agrietamiento pero deja la pértiga final demasiado blanda, hay que ajustar el diseño.
Lista de comprobación del comprador para tubos de aluminio recocido
Al comprar tubos de aluminio recocido o componentes de pértigas telescópicas de aluminio a medida, los compradores deben evitar requisitos vagos como «tubo de aluminio blando» o «aluminio fácil de doblar». En su lugar, la especificación debe definir claramente la aleación, el temple, las dimensiones, el proceso de conformado, el acabado superficial y la aplicación final.
| Parámetro | Información recomendada |
|---|---|
| Grado de aleación | 6061, 6063, 6005, 3003, 5052, 7075 o aleación a medida |
| Requisito de temple | Recocido, T5, T6 o estado específico del proyecto |
| Diámetro del tubo | Diámetro exterior y diámetro interior |
| Espesor de pared | Espesor y tolerancia requeridos |
| Longitud | Longitud de corte y tolerancia |
| Proceso de conformado | Plegado, abocardado, expansión, estampado rotativo, reducción, punzonado, taladrado, ranurado |
| Acabado superficial | Anodizado, arenado, pintura en polvo, pulido, color a medida |
| Requisito de montaje | Cierre de plástico, empuñadura de goma, conector, inserto roscado, tapón, pulsador |
| Requisito funcional | Ajuste deslizante, fuerza de bloqueo, rigidez, resistencia a la corrosión, aspecto |
| Control de calidad | Inspección dimensional, inspección superficial, ensayos de montaje |
| Embalaje | Embalaje a granel, embalaje para retail, marca con logotipo |
Para ayudar al proveedor a evaluar si se requiere recocido, envíe el grado de aleación, el temple actual, el plano del tubo, el espesor de pared, el requisito de conformado, el acabado superficial, las piezas de montaje, la aplicación final, la cantidad prevista y la norma de inspección.
Cómo apoya Xingyong los proyectos de tubos de aluminio y pértigas telescópicas
Xingyong no trata el recocido como un proceso por defecto. En cada proyecto de tubo de aluminio o pértiga telescópica a medida, revisamos primero el grado de aleación, el temple, el espesor de pared, el diámetro del tubo, la profundidad de conformado, la estructura del cierre, el requisito de anodizado, el acabado superficial y la tolerancia de deslizamiento final.
Si las pruebas de conformado muestran agrietamiento, expansión inestable, abocardado deficiente, estampado difícil o fuerza de montaje del cierre irregular, Xingyong puede comprobar si un recocido controlado mejora la conformabilidad sin dejar el tubo de aluminio demasiado blando para el uso final.
Como Xingyong cubre la extrusión de tubos de aluminio, el acabado de precisión, el desarrollo de cierres de plástico, el tratamiento superficial y el montaje final de la pértiga telescópica, las decisiones de recocido pueden evaluarse junto con la estructura completa del producto y no como un paso de tratamiento térmico aislado.
Xingyong puede ofrecer:
- Extrusión de tubos de aleación de aluminio
- Diámetro de tubo y espesor de pared a medida
- Control de tolerancias para sistemas telescópicos de varios tramos
- Corte, taladrado, punzonado, ranurado, roscado, acanalado, estampado rotativo, reducción, abocardado y expansión
- Anodizado, arenado, pintura en polvo y tratamientos superficiales a medida
- Desarrollo de cierres, conectores, collarines, mangos, tapones y componentes moldeados de plástico
- Montaje final de la pértiga telescópica y ensayos funcionales
- Embalaje a medida, etiquetado, marca con logotipo y producción OEM
A diferencia de los proveedores que solo producen tubos de aluminio o solo suministran accesorios de plástico para pértigas, Xingyong puede coordinar la fabricación del tubo de aluminio, el desarrollo de componentes de plástico, el tratamiento superficial y el montaje final de la pértiga telescópica en un único flujo de producción.
Preguntas frecuentes sobre el recocido del aluminio
¿Qué temperatura se usa para recocer el aluminio?
Muchas referencias prácticas de recocido del aluminio se sitúan en torno a 300–415°C / 570–780°F. La temperatura exacta de recocido depende del grado de aleación, el temple, el espesor de pared, el trabajo en frío previo, la geometría de la pieza y las propiedades mecánicas finales requeridas.
¿Cuál es la temperatura de recocido del aluminio 6061?
El aluminio 6061 suele recocerse dentro de un rango práctico de referencia de aproximadamente 345–415°C / 650–780°F, según la forma del producto y el estado requerido. Si se recuece aluminio 6061-T6, se vuelve más blando y pierde gran parte de su resistencia T6.
¿Cuál es la temperatura de recocido del aluminio 6063?
El aluminio 6063 suele recocerse en torno a 345–410°C / 650–770°F, según el temple, el espesor de pared y el requisito de conformado. El aluminio 6063 se usa ampliamente en perfiles extruidos, tubos de aluminio y tramos de pértigas telescópicas.
¿Se puede recocer el aluminio 6061-T6?
Sí. El aluminio 6061-T6 puede recocerse para mejorar la ductilidad y reducir la dureza. Sin embargo, el recocido elimina gran parte de la resistencia T6, por lo que solo debe usarse cuando la conformabilidad importa más que conservar un rendimiento mecánico de nivel T6.
¿El recocido debilita el aluminio?
Sí. El recocido del aluminio suele reducir la dureza y la resistencia a la tracción, porque el proceso ablanda el material y mejora la ductilidad. Esto es útil antes del plegado, el abocardado, la expansión del tubo o el estampado rotativo, pero puede no ser adecuado si la pieza final debe conservar una alta rigidez o una resistencia de nivel T6.
¿Recocer aluminio es lo mismo que tratarlo térmicamente?
El recocido del aluminio es un tipo de tratamiento térmico, pero no es lo mismo que el tratamiento térmico de solución o el envejecimiento artificial. El recocido suele ablandar el aluminio, mientras que el tratamiento de solución y el envejecimiento se usan a menudo para aumentar la resistencia de las aleaciones de aluminio tratables térmicamente.
¿Los tubos de aluminio necesitan recocido antes de la expansión o el abocardado?
Algunos tubos de aluminio necesitan recocido antes de la expansión o el abocardado, sobre todo los tubos de pared delgada, los tubos con acritud o los que tienen requisitos de conformado profundo. El recocido mejora la ductilidad y ayuda a reducir la rotura en el extremo del tubo.
¿Cómo se sabe si el aluminio está recocido?
El aluminio recocido suele ser más blando y dúctil que el aluminio con acritud o en estado T5/T6. En producción, el estado debe confirmarse mediante documentos del material, ensayos de dureza, pruebas de conformado, inspección dimensional y registros de proceso del proveedor, y no solo por el aspecto.
¿Se puede recocer el aluminio más de una vez?
Sí. El aluminio puede recocerse más de una vez si el proceso se controla correctamente. Sin embargo, los calentamientos repetidos deben evaluarse con cuidado, porque pueden afectar a las propiedades mecánicas, el estado superficial, las dimensiones y el rendimiento del producto final.
¿Es bueno el aluminio recocido para pértigas telescópicas?
El aluminio recocido puede ser útil en pasos concretos de conformado de pértigas telescópicas, como la expansión, el abocardado, el estampado rotativo o la reducción del tubo. Sin embargo, la pértiga final sigue necesitando resistencia y rigidez suficientes, por lo que el recocido debe ajustarse a la estructura de la pértiga, el diseño del cierre, la tolerancia del tubo y el requisito de la aplicación.
Conclusión
El recocido del aluminio no es simplemente una operación de ablandamiento a temperatura fija. Es una decisión de fabricación basada en el grado de aleación, el temple, el nivel de trabajo en frío, el espesor de pared, la dificultad de conformado, la resistencia final, el acabado superficial y la tolerancia dimensional.
En la fabricación general con aluminio, el recocido puede mejorar la ductilidad, reducir las tensiones internas y facilitar el plegado, el abocardado, la expansión, el estampado rotativo, la reducción y el conformado. En los tubos de aluminio, los perfiles extruidos y las pértigas telescópicas, el recocido también puede afectar al conformado de los extremos del tubo, el montaje de cierres de plástico, la suavidad del deslizamiento, la uniformidad del anodizado, la repetibilidad entre lotes y la calidad del producto final.
Si su proyecto de tubo de aluminio o pértiga telescópica presenta agrietamiento durante la expansión, abocardado inestable, montaje difícil de cierres de plástico, defectos de estampado o una tolerancia de deslizamiento estricta, envíe a Xingyong el grado de aleación, el plano del tubo, el espesor de pared, el requisito de conformado, el acabado superficial y la aplicación final. Nuestro equipo puede evaluar si se requiere recocido y ayudarle a construir un plan de producción OEM fabricable, desde la producción del tubo de aluminio hasta el montaje final de la pértiga telescópica.
Guías y recursos relacionados
Siga leyendo
Glosario · Cuál es la densidad del aluminio · Son valiosos los lingotes de aluminio y cuánto dinero val · Se oxida el aluminio · Conductividad eléctrica del aluminio · Qué temperatura es demasiado alta para el aluminio · Es conductor el aluminio · Es magnético el aluminio · Punto de fusión del aluminio · De qué color es el aluminio
Productos relacionados: Descubra productos relacionados y consulte soluciones adecuadas.

 English
 Español
 Français
 Deutsch
 Português