

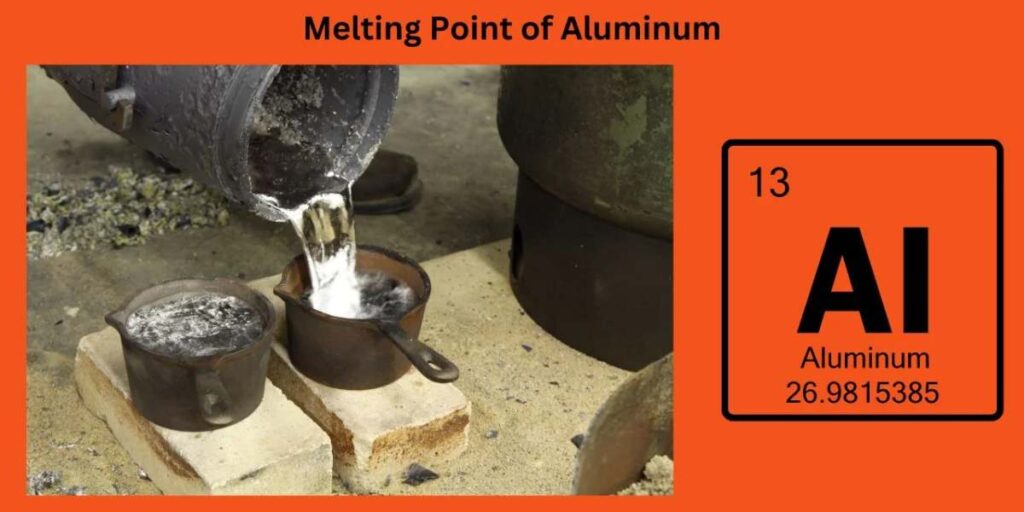
Quand on cherche le point de fusion de aluminium, on s’attend généralement à un seul chiffre.
On trouve souvent 660 °C (1 220 °F) — et on s’arrête là.
Une façon concrète d'utiliser ce guide est de noter la spécification clé, de la comparer à capacités standard d'extrusion d'aluminium, puis de confirmer si fabrication de tubes en aluminium de précision constituent la meilleure voie de production ; les ressources matériaux de l'Aluminum Association permet de garder les hypothèses ancrées dans le réel.
Mais en production réelle, ce chiffre seul ne suffit pas.
Si vous travaillez l’aluminium en extrusion, soudage, anodisation ou thermolaquage, le comportement de l’aluminium près de son point de fusion compte bien plus que la valeur des manuels.
C’est là que commencent bien des problèmes de production — et bien des malentendus côté acheteur.
Quel est le point de fusion de l’aluminium pur ?
L’aluminium pur fond à 660,3 °C (1 220,5 °F) sous pression atmosphérique normale.
Cette valeur est bien établie et reprise par les organismes de normalisation et les sources de référence.
Cependant, l’aluminium pur est rarement utilisé pour des produits structurels ou industriels.
Pourquoi ?
- Il est mou et se déforme facilement
- Il a une faible résistance mécanique
- Il ne peut pas satisfaire la plupart des exigences de charge ou de durabilité
L’aluminium pur sert principalement pour :
- Les conducteurs électriques
- Les feuilles et l’emballage
- Les applications chimiques ou de laboratoire
Pour la plupart des produits réels, les alliages d'aluminium sont la norme.
Les alliages d’aluminium n’ont pas un point de fusion unique
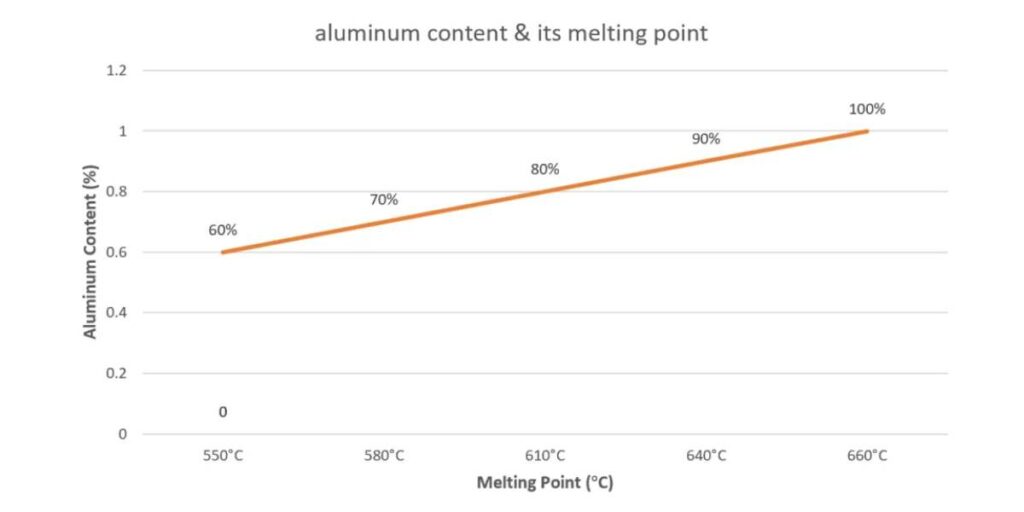
Contrairement à l’aluminium pur, les alliages d’aluminium fondent sur une plage de températures, et non à un point fixe.
Plages de fusion typiques :
- 475–650 °C, selon la composition de l’alliage
Cela vient de ce que des éléments d’alliage tels que :
- Magnésium (Mg)
- Silicium (Si)
- Cuivre (Cu)
modifient la façon dont le métal passe de l’état solide à l’état liquide.
Pourquoi cela compte en production :
- Une fusion partielle peut survenir avant la fusion complète
- La structure de surface peut s’affaiblir sans signe visuel évident
- La stabilité dimensionnelle peut être perdue avant que le métal n’« ait l’air fondu ».
C'est essentiel en extrusion, en soudage et dans les finitions thermiques.
Pourquoi le point de fusion compte en extrusion de l’aluminium
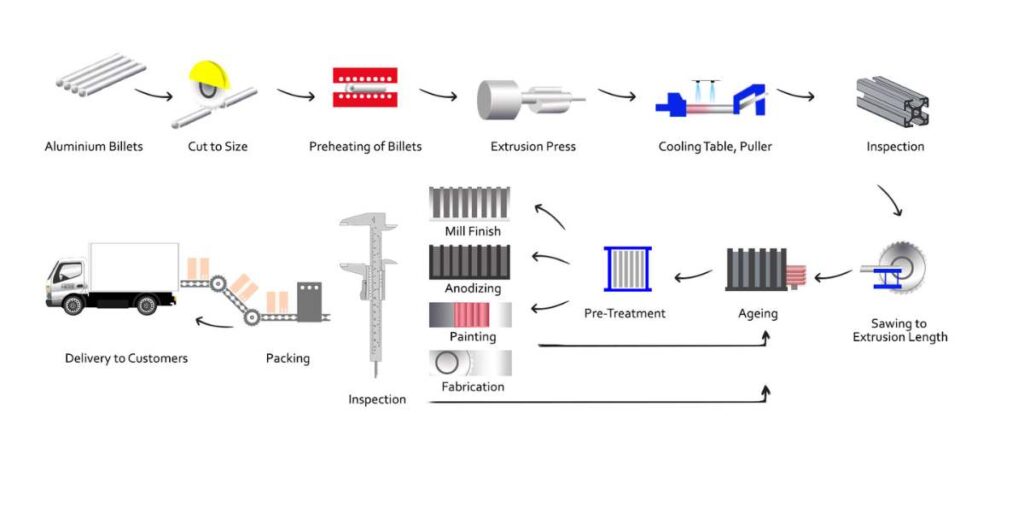
En extrusion de l’aluminium, les billettes sont chauffées près de leur plage de fusion — mais jamais jusqu’à elle.
Températures de billette typiques :
- 430–500 °C, selon l’alliage et la conception du profilé
Si les températures sont trop basses:
- L’écoulement de la matière devient instable
- Les déchirures de surface augmentent
- L’usure des outils s’accélère
Si les températures sont trop élevées:
- La structure granulaire grossit trop
- Des défauts de surface apparaissent
- Les profilés peuvent vriller ou s’affaisser
C’est pourquoi les usines expérimentées contrôlent étroitement :
- La température de billette
- La température de filière
- La vitesse et la pression de presse
Chez Xingyong, ce contrôle s’appuie sur 14 lignes d’extrusion (350T–2000T), ce qui permet de faire tourner différents alliages et différentes sections dans des fenêtres thermiques sûres, au lieu de forcer un réglage unique à tout couvrir.
Point de fusion et réalité du soudage
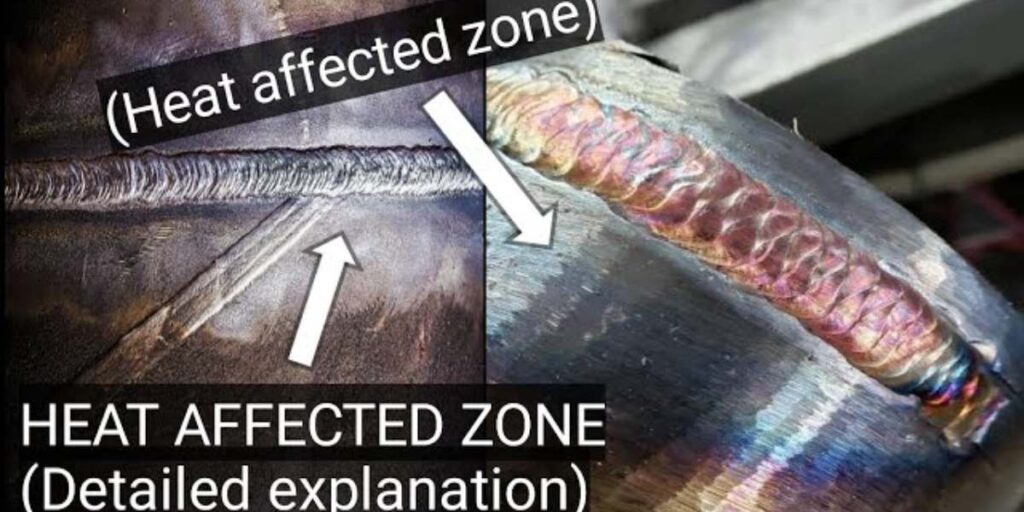
Beaucoup d’acheteurs sont surpris par la rapidité avec laquelle l’aluminium lâche au soudage.
Non pas parce que l’aluminium aurait un point de fusion « bas » — mais parce que :
- Il conduit la chaleur très vite
- Il ne change pas nettement de couleur avant de fondre
- Le passage du solide au liquide est brutal
Problèmes de soudage courants dus à une mauvaise maîtrise de la chaleur :
- Percement
- Effondrement soudain des sections minces
- Joints faibles malgré une baguette d’apport correcte
Comprendre la plage de fusion effective de l’alliage aide à éviter ces défaillances.
L’anodisation ou le thermolaquage risquent-ils de faire fondre l’aluminium ?
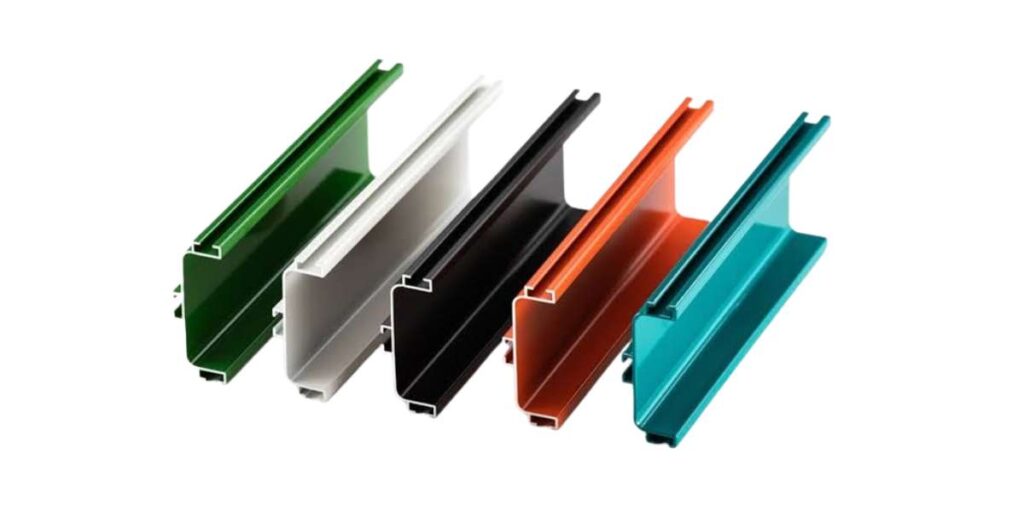
Dans le traitement de surface, le point de fusion est souvent mal compris.
Anodisation
- Les températures de procédé sont typiquement de 20–30 °C
- Très loin de tout risque de fusion
- Les vrais risques sont l’équilibre chimique et la préparation de surface, pas la chaleur
Thermolaquage
- Les températures de cuisson sont généralement de 180–200 °C
- Toujours nettement sous la plage de fusion de l’aluminium
Des problèmes peuvent toutefois survenir quand :
- Les profilés à paroi mince chauffent de façon inégale
- Le choix d’alliage est incorrect
- Les profilés étaient déjà sous contrainte après l’extrusion
C’est pourquoi le choix de l’alliage et la maîtrise des procédés amont comptent autant que le revêtement lui-même.
Défaillances de production réelles liées à une mauvaise compréhension du point de fusion
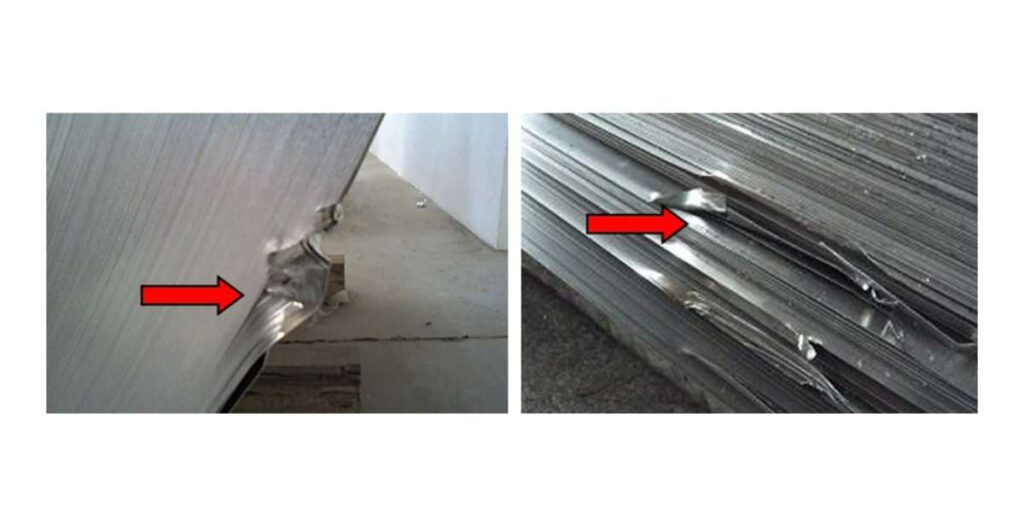
En usine, les malentendus sur le point de fusion se traduisent souvent par :
- Déformation du profilé après traitement thermique
- Gauchissement pendant la cuisson de la poudre
- Affaissement de surface près des cordons de soudure
- Rectitude irrégulière sur les longs tubes télescopiques
Ces défaillances coûtent cher parce qu’elles :
- Apparaissent tard dans la production
- Ne peuvent pas être corrigées par retouche
- Entraînent du rebut, des retards ou des expéditions refusées
Elles viennent rarement d’un « mauvais aluminium » — mais d’hypothèses thermiques erronées.
Ce que les acheteurs devraient demander à leur fournisseur d’aluminium
Si vous sourcez des perches télescopiques en aluminium ou des composants d’équipement de piscine, ces questions comptent plus que le chiffre du point de fusion :
- Quel alliage est utilisé, et pourquoi ?
- Quelle plage de température d’extrusion est maîtrisée ?
- Comment la régularité d’un lot à l’autre est-elle vérifiée ?
- Jusqu’où l’épaisseur de paroi peut-elle descendre sans déformation ?
- Quels essais confirment la stabilité après finition ?
Chez Xingyong, ces réponses s’appuient sur :
- Un centre d’essais interne équipé de spectromètres et de duromètres
- Production mensuelle de 3 000 tonnes
- Certifications dont ISO 9001, ISO 14001
En résumé : le point de fusion est une référence, pas une garantie
Le point de fusion de l’aluminium est facile à trouver.
Fabriquer des produits en aluminium stables et reproductibles ne l’est pas.
Ce qui sépare les fournisseurs fiables des fournisseurs risqués, c’est :
- La connaissance des alliages
- La maîtrise des températures
- La discipline de procédé
- La vérification à chaque étape
Si vous voulez des perches télescopiques en aluminium qui restent droites, résistantes et régulières, le point de fusion n’est que la ligne de départ.
Prêt à aller plus loin ?
- Demander un échantillon
- Contactez notre équipe export
Découvrez nos perches télescopiques en aluminium et nos capacités de production sur poolpole.com.
Guides & ressources associés
À lire ensuite
Glossaire · Quelle est la masse volumique de l'aluminium · Quelle est la couleur de l'aluminium · Quelle est la masse volumique de l'aluminium · Point de fusion de l'aluminium : ce que les acheteurs de perches de piscine doivent savoir · Oxyde d'aluminium : structure de Lewis et durabilité · Le recuit de l'aluminium expliqué · Les lingots d'aluminium ont-ils de la valeur et combien valent-ils · L'aluminium rouille-t-il · Conductivité électrique de l'aluminium
Appliquez ces recommandations matériaux à votre cahier des charges de perche
Lorsque vous appliquez les recommandations du guide « Point de fusion de l'aluminium » à une perche en aluminium finie, précisez la longueur, la charge, l'exposition de surface et les exigences de traitement. Envoyez l'alliage visé, les dimensions du tube, la finition et la quantité commandée via le formulaire de demande technique Xingyong pour une étude de faisabilité de fabrication.
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português