
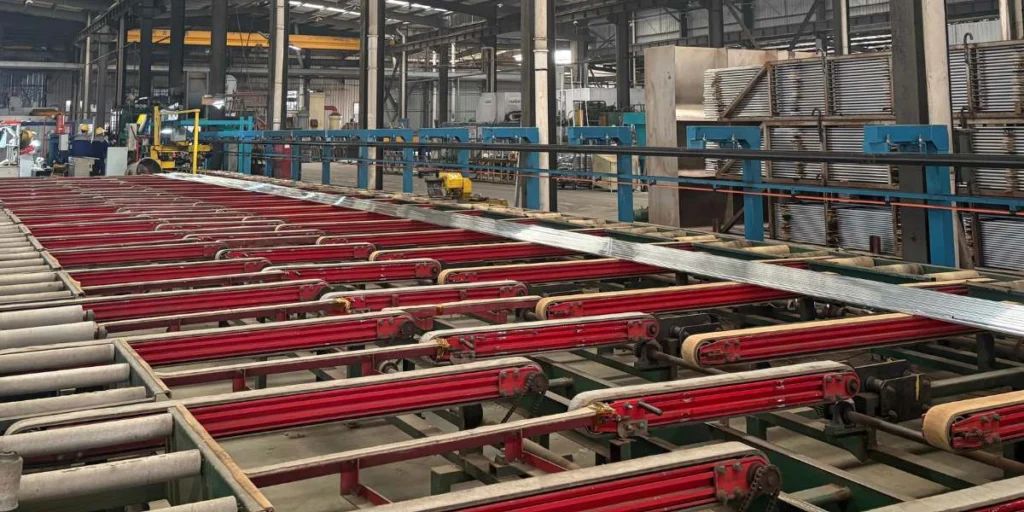
L'extrusion de l'aluminium met en forme une billette chauffée en la poussant à travers une filière en acier. Le profilé qui sort de la filière présente une section transversale continue, qui peut ensuite être refroidie, dressée, vieillie, coupée, usinée et finie en surface.
Pour un acheteur de perches télescopiques, le résultat important n'est pas simplement « un tube en aluminium extrudé ». Le procédé doit livrer plusieurs tubes emboîtables au diamètre, à l'épaisseur de paroi, à la circularité, à la rectitude et à l'état de surface maîtrisés, afin que les sections coulissent sans à-coups, se recouvrent correctement et fonctionnent avec les verrous et raccords retenus.
Pourquoi l'extrusion convient aux tubes de perches télescopiques
Les perches télescopiques exigent de longues sections creuses à géométrie reproductible et à bon rapport résistance/poids. L'extrusion permet de produire des tubes ronds et profilés en longueurs modulables, tout en permettant de développer le profilé autour de l'application.
- Section transversale constante : permet un diamètre de tube et une conception de paroi reproductibles.
- Tailles emboîtables : permet à plusieurs sections de coulisser l'une dans l'autre.
- Souplesse de conception : accepte des tubes standard ou des détails internes et externes sur mesure.
- Faible poids : aide les utilisateurs à contrôler des perches plus longues depuis le sol.
- Compatibilité avec la finition de surface : accepte l'anodisation, le revêtement, le brossage ou toute autre finition convenue.
- Montée en cadence : convient aux programmes OEM récurrents une fois la filière et le procédé validés.
L'extrusion n'est que la première étape du parcours produit. Le parachèvement, les verrous, les raccords, l'assemblage et le contrôle déterminent si le tube devient une perche finie fiable.
Procédé d'extrusion des tubes en aluminium : étape par étape
1. Définir le tube et le système télescopique
Le développement commence avant que le métal n'entre dans la presse. Le fabricant examine l'application, la portée exigée, la longueur repliée, le nombre de sections, la fixation de l'outil, l'effort de travail, le type de verrou, la finition et l'emballage.
Pour des tubes emboîtés, chaque section doit être considérée comme un élément d'un ensemble. Augmenter un diamètre extérieur peut modifier le jeu, la paroi, la taille du verrou, la poignée et le raccord sur toute la perche. Le plan doit identifier les cotes critiques et la méthode de contrôle, plutôt que de laisser le produit à l'état de tube de dimension nominale.
2. Choisir l'alliage, l'état et la billette
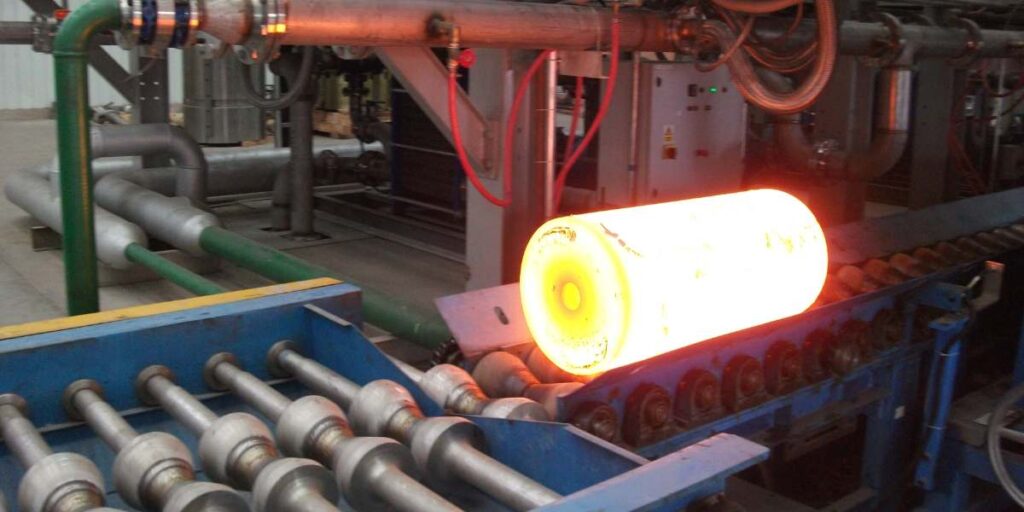
L'alliage est choisi en fonction du comportement à l'extrusion, des exigences mécaniques, de l'état de surface et du coût. Les matériaux de la série 6063 sont couramment utilisés pour les tubes de perches, mais l'alliage et l'état définitifs doivent être consignés dans la spécification approuvée.
ASTM B221 pour les tubes et profilés extrudés en aluminium et alliages d'aluminium est une référence reconnue pour les exigences de matière, d'état et de propriétés mécaniques. Une norme matière ne remplace pas les essais dimensionnels, d'ajustement et sur perche finie qu'exige un produit télescopique ; notre guide ASTM B221 détaille où se situe cette frontière.
L'identification des billettes et les informations de lot doivent rester traçables lorsque l'acheteur exige des enregistrements matière.
3. Concevoir et préparer la filière d'extrusion
La filière détermine la section transversale du profilé et influence l'écoulement du métal. Même un simple tube rond exige une géométrie de filière correcte pour maîtriser la répartition de la paroi, le diamètre et la qualité de surface.
Avant la production, passez en revue :
- le plan du profilé et ses tolérances ;
- l'alliage et son comportement attendu à l'extrusion ;
- l'équilibre de la paroi sur tout le pourtour du tube ;
- les surépaisseurs pour le refroidissement, le dressage et la finition ;
- les calibres de contrôle et les sections télescopiques associées ;
- le processus de correction de filière et de validation d'échantillon.
Une filière sur mesure ne doit pas être validée sur une seule cote isolée. Le tube produit doit être contrôlé avec ses sections adjacentes et les composants de verrouillage.
4. Chauffer et extruder la billette
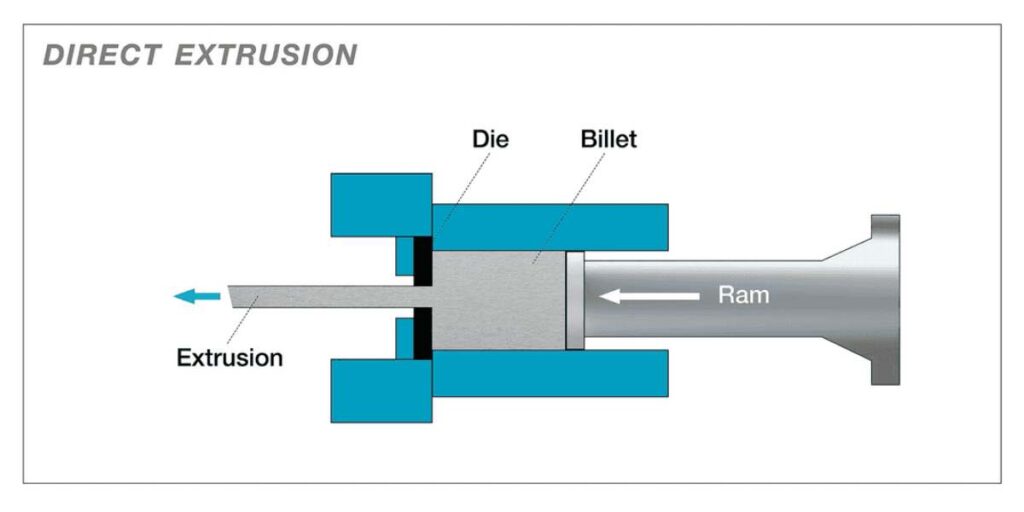
La billette et l'outillage sont préparés selon la fenêtre de procédé établie pour l'alliage et le profilé. Un vérin pousse ensuite la billette à travers la filière, produisant un tube continu sur la table de sortie.
La température, la vitesse d'extrusion, la pression et l'état de la filière influent sur l'écoulement du métal et la qualité de surface. Ces valeurs sont propres au procédé ; elles doivent être maîtrisées par l'équipe d'extrusion plutôt que recopiées comme des chiffres universels depuis un autre profilé.
Les opérateurs surveillent le profilé en sortie pour détecter déchirures visibles, reprises de matière, déformations et autres anomalies avant de laisser une série se poursuivre.
5. Refroidir ou tremper le profilé
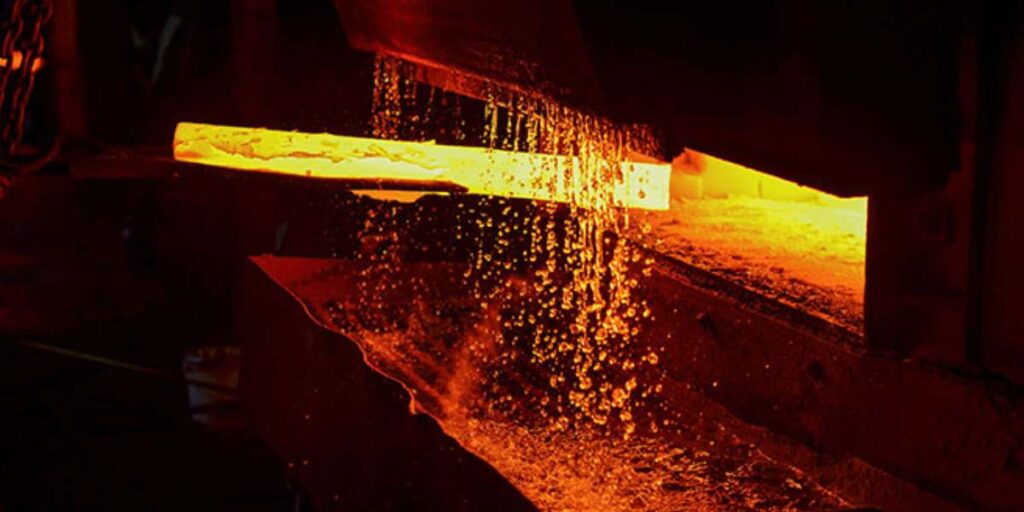
Le profilé est refroidi selon la filière établie pour l'alliage, l'état et la section. Le refroidissement influence les propriétés finales, la stabilité dimensionnelle et le dressage en aval.
Une manutention ou un refroidissement inégaux peuvent contribuer au vrillage, au cintrage ou à la variation dimensionnelle. Les longs tubes de perches doivent être soutenus tout au long du système de sortie afin que le profilé chaud ne soit pas endommagé avant d'avoir une stabilité suffisante.
6. Étirer, dresser et couper
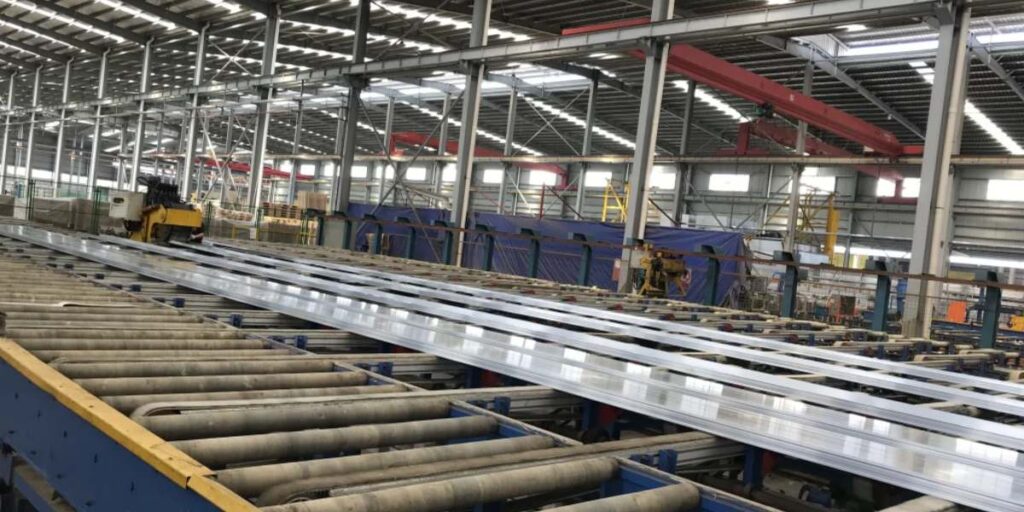
Après refroidissement, le profilé peut être étiré pour améliorer sa rectitude et relâcher les déformations résiduelles. Il est ensuite coupé à des longueurs adaptées au traitement thermique, au stockage ou à la transformation ultérieure en perche.
Pour des tubes télescopiques, la rectitude se ressent directement à l'usage. Un tube peut satisfaire une mesure de diamètre isolée et pourtant se coincer une fois emboîté s'il est cintré, vrillé ou localement déformé.
7. Faire vieillir l'aluminium jusqu'à l'état spécifié
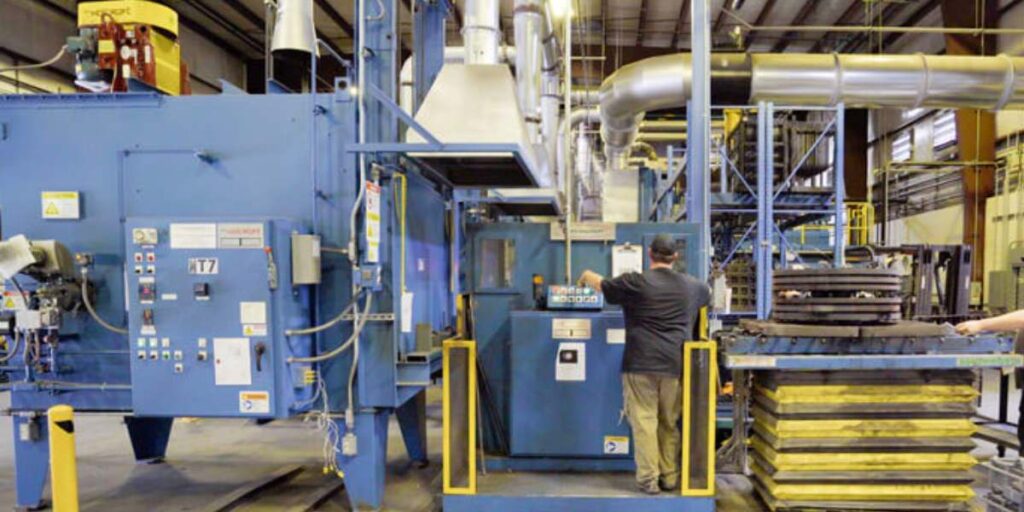
Un vieillissement naturel ou artificiel permet d'obtenir l'état et les propriétés mécaniques spécifiés. La filière dépend de l'alliage retenu et de l'exigence produit.
L'état doit être vérifié par rapport à la spécification de la commande. « Traité thermiquement » n'est pas assez précis pour un acheteur qui compare des tubes, car des états différents peuvent avoir des comportements mécaniques et de transformation différents.
8. Contrôler le tube extrudé
Le contrôle transforme le plan en exigence de production reproductible. Les points de contrôle types comprennent :
- l'identification de l'alliage et du lot ;
- le diamètre extérieur et intérieur, le cas échéant ;
- l'épaisseur de paroi et sa répartition ;
- la circularité, la rectitude et le vrillage ;
- la longueur de coupe et l'état des extrémités ;
- les lignes de surface, reprises de matière, rayures et enfoncements ;
- les propriétés mécaniques exigées par la spécification ;
- l'ajustement avec les sections télescopiques associées.
La fréquence d'échantillonnage appropriée et les limites d'acceptation dépendent du produit et de la commande. Les cotes critiques de la perche doivent être identifiées avant la production de masse, et non découvertes lors de l'assemblage final.
9. Usiner, finir et assembler le tube
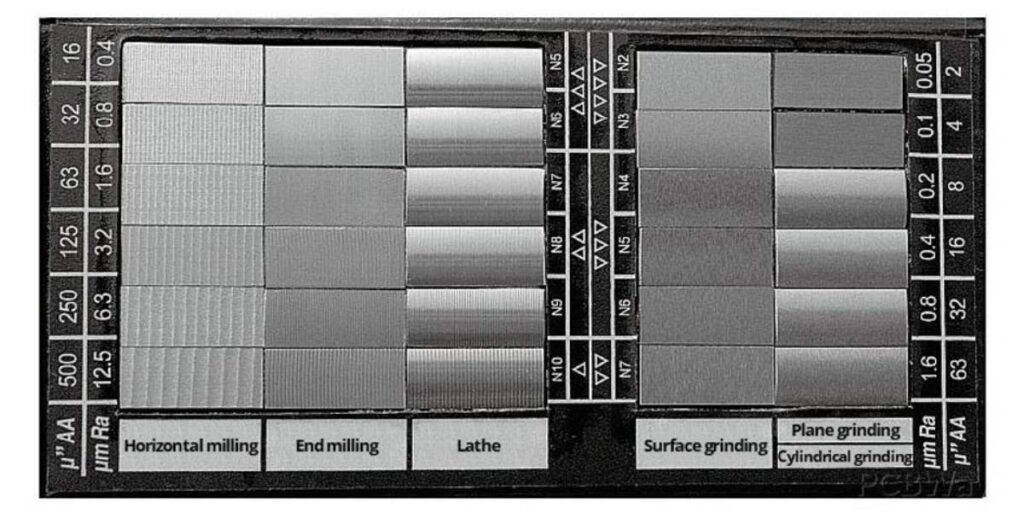
Les tubes extrudés peuvent être coupés à la longueur finale de section, percés, poinçonnés, filetés, ébavurés et préparés pour les verrous ou les raccords. Ils peuvent ensuite être anodisés, revêtus, brossés ou finis autrement.
L'ordre des opérations compte. Un usinage après anodisation peut mettre à nu des surfaces coupées, tandis qu'un usinage avant anodisation exige des surépaisseurs pour les cotes finies et les zones de contact. Voyez les options d'anodisation et de finition de surface et Capacité d'usinage CNC.
L'assemblage final vérifie le déplacement des sections, le recouvrement, l'engagement du verrou et l'ajustement de l'accessoire. Une bonne extrusion abîmée par un perçage médiocre, des bavures ou un mauvais assemblage n'est pas un produit fini acceptable.
Cotes critiques des tubes de perches télescopiques
| Caractéristique | Pourquoi c'est important | Son effet sur la perche |
|---|---|---|
| Diamètre extérieur | Définit l'ajustement avec les verrous et les tubes adjacents | Trop grand, il coince ; trop petit, il crée du jeu |
| Diamètre intérieur | Définit le jeu pour la section emboîtée | Modifie l'ajustement coulissant et la paroi disponible |
| L’épaisseur de paroi | Influe sur la rigidité, le poids et la résistance aux enfoncements | Doit correspondre à la portée et à la charge de travail |
| Circularité | Assure un jeu radial constant | Une circularité médiocre peut créer des points durs et des points lâches |
| Rectitude | Maîtrise l'alignement sur toute la longueur du tube | Un cintrage peut provoquer un grippage et une charge inégale |
| État de surface | Influe sur l'aspect, le coulissement et la finition | Les défauts peuvent rester visibles après anodisation |
| Recouvrement des sections | Transmet la charge à travers la liaison télescopique | Un recouvrement insuffisant réduit la stabilité |
Défauts d'extrusion courants et leur effet sur la production de perches
| Anomalie observée | Origine possible dans le procédé | Impact possible sur la perche |
|---|---|---|
| Paroi inégale | Écoulement du métal ou état de la filière | Rigidité et jeu d'emboîtement irréguliers |
| Cintrage ou vrillage | Refroidissement, manutention ou dressage | Grippage lors du déploiement |
| Lignes de filière ou reprises de matière | Surface de la filière ou matière transférée | Défauts de finition visibles et marques de coulissement |
| Déchirure de surface | Fenêtre de procédé inadaptée ou état de la filière | Mauvais aspect et finition refusée |
| Enfoncements et marques de manutention | Contact en table de sortie, à la coupe ou au stockage | Grippage local ou rebut esthétique |
| Variation de diamètre | Variation de procédé, de température ou de filière | Ajustement du verrou et des sections irrégulier |
Un défaut doit être évalué au regard du produit visé. Une ligne esthétique sur un profilé industriel caché et la même ligne sur une perche anodisée visible en rayon peuvent appeler des décisions d'acceptation différentes.
Comment un acheteur doit valider un tube de perche extrudé
Une séquence de validation pratique est la suivante :
- Confirmer l'application, l'accessoire, la portée et l'effort de travail.
- Valider le plan du jeu de tubes, l'alliage, l'état et les cotes critiques.
- Examiner l'échantillon de filière et le rapport dimensionnel.
- Tester les sections emboîtées avec des verrous représentatifs de la production.
- Valider l'usinage, la finition de surface et la couleur.
- Évaluer la perche assemblée lors de l'essai fonctionnel ou en charge défini.
- Figer l'échantillon approuvé, la méthode de contrôle et le standard d'emballage.
On évite ainsi de valider une extrusion isolément et de découvrir ensuite qu'elle ne convient ni au verrou, ni au raccord, ni au tube voisin.
Pour les commandes récurrentes, le dossier de validation doit aussi identifier l'indice de révision du plan, la référence de filière, la documentation du lot d'alliage, l'échantillon de finition et les moyens de mesure employés pour les caractéristiques critiques. Si un fournisseur change de filière, de source d'alliage ou de gamme de fabrication, les cotes concernées et le comportement de la perche assemblée doivent être réexaminés avant que le changement n'entre en production de série.
Ce qu'il faut inclure dans un appel d'offres de tubes en aluminium
- l'application et le plan de la perche finie ;
- l'alliage et l'état ;
- la section du tube et les tolérances critiques ;
- la longueur de la perche en service et repliée ;
- le nombre de sections télescopiques et le recouvrement exigé ;
- des échantillons de verrou, de raccord et de tête d'outil ;
- les exigences d'usinage et d'ébavurage ;
- la finition de surface, la couleur et le standard d'aspect ;
- les rapports dimensionnels et de propriétés mécaniques ;
- la quantité d'échantillons, la quantité de commande et l'emballage.
Lorsqu'un plan est incomplet, transmettez le produit existant et l'application visée. Xingyong peut examiner l'extrusion et l'assemblage en aval au travers de ses fabrication de tubes en aluminium de précision et perche télescopique sur mesure services.
Questions fréquentes
Tous les tubes en aluminium sont-ils fabriqués par extrusion ?
Non. Les tubes en aluminium peuvent être produits par différentes voies. La méthode adaptée dépend du profilé, des dimensions, des propriétés, du volume et de l'application.
Le 6063 est-il toujours le meilleur alliage pour une perche télescopique ?
Non. Le 6063 est courant, mais l'alliage et l'état doivent être choisis en fonction des exigences de résistance, de finition, de transformation, de poids et de coût.
Pourquoi deux tubes de même diamètre nominal peuvent-ils s'ajuster différemment ?
Le diamètre réel, la circularité, la rectitude, la répartition de la paroi, la finition et les variations locales influent tous sur le jeu télescopique.
L'anodisation corrige-t-elle les défauts d'extrusion ?
Non. Le traitement de surface peut rendre certains défauts plus visibles. Le tube extrudé et transformé doit satisfaire le standard d'aspect avant la validation finale.
Quand une filière d'extrusion sur mesure est-elle nécessaire ?
Une filière sur mesure peut être nécessaire lorsque les dimensions de tubes standard ne permettent pas d'obtenir la section, l'ajustement ou les fonctions requis. L'outillage doit être validé avec un échantillon de production.
Que faut-il tester après l'extrusion ?
Contrôlez les propriétés matière et les cotes spécifiées, puis vérifiez l'emboîtement, les verrous, les raccords, la finition et le fonctionnement de la perche finie.
Du tube extrudé à la perche finie
Développez un système de tubes télescopiques reproductible
Communiquez l'application, le plan du tube, les sections associées, les verrous, la finition et le plan de commande. Xingyong peut examiner les exigences d'extrusion et d'assemblage avant l'outillage ou l'échantillonnage.
Découvrir nos capacités d'extrusion de l'aluminium · Envoyez votre appel d'offres de tubes

 English
 Español
 Français
 Deutsch
 Português