

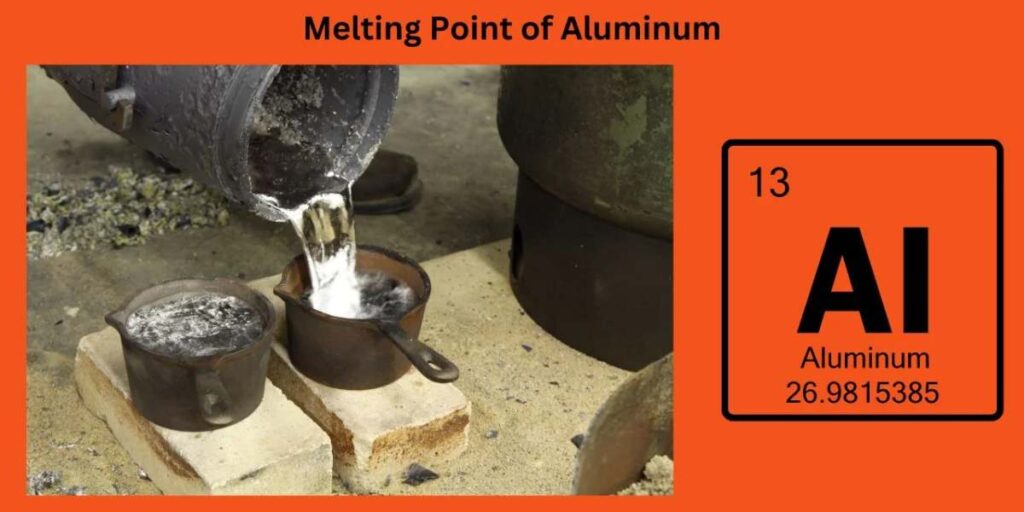
Quando se procura o ponto de fusão do alumínio, espera-se normalmente um único número.
Costuma encontrar-se 660 °C (1220 °F) — e fica-se por aí.
Uma forma prática de usar este guia é assinalar a especificação-chave, compará-la com o capacidades padrão de extrusão de alumínio, e confirmar se fabrico de tubo de alumínio de precisão é a melhor via de produção; recursos sobre materiais da Aluminum Association ajudam a manter os pressupostos assentes na realidade.
Mas no fabrico real esse número por si só não chega.
Se trabalha com alumínio extrusão, soldadura, anodização ou lacagem a pó, forma como o alumínio se comporta perto do ponto de fusão importa muito mais do que o valor de manual.
É aqui que começam muitos problemas de produção — e muitos mal-entendidos dos compradores.
Qual é o ponto de fusão do alumínio puro?
O alumínio puro funde a 660,3 °C (1220,5 °F) à pressão atmosférica normal.
Este valor está bem estabelecido e é referenciado por organismos de normalização e por outras fontes.
No entanto, o alumínio puro é raramente usado em produtos estruturais ou industriais.
Porquê?
- É mole e deforma-se facilmente
- Tem baixa resistência mecânica
- Não cumpre a maioria dos requisitos de carga ou durabilidade
O alumínio puro é usado sobretudo em:
- Condutores elétricos
- Folha e embalagem
- Aplicações químicas ou laboratoriais
Na maioria dos produtos reais, as ligas de alumínio são a norma.
As ligas de alumínio não têm um único ponto de fusão
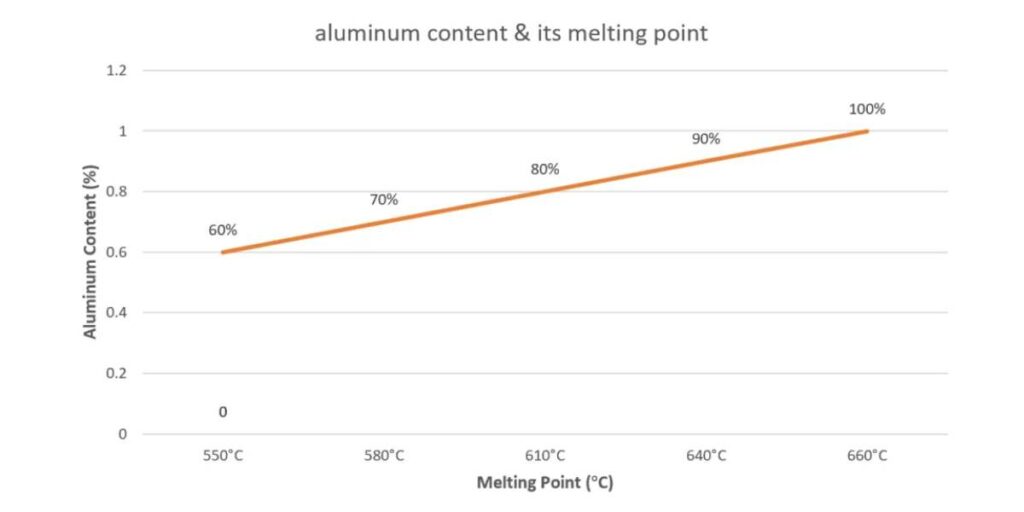
Ao contrário do alumínio puro, as ligas de alumínio fundem ao longo de um intervalo de temperaturas, não num ponto fixo.
Intervalos de fusão típicos:
- 475–650 °C, consoante a composição da liga
Isto acontece porque elementos de liga como:
- Magnésio (Mg)
- Silício (Si)
- Cobre (Cu)
alteram a forma como o metal transita de sólido para líquido.
Porque é que isto importa na produção:
- Pode ocorrer fusão parcial antes da fusão total
- A estrutura da superfície pode enfraquecer sem sinais visuais evidentes
- A estabilidade dimensional pode perder-se antes de o metal «parecer fundido».
Isto é crítico na extrusão, na soldadura e nos acabamentos com calor.
Porque é que o ponto de fusão importa na extrusão de alumínio
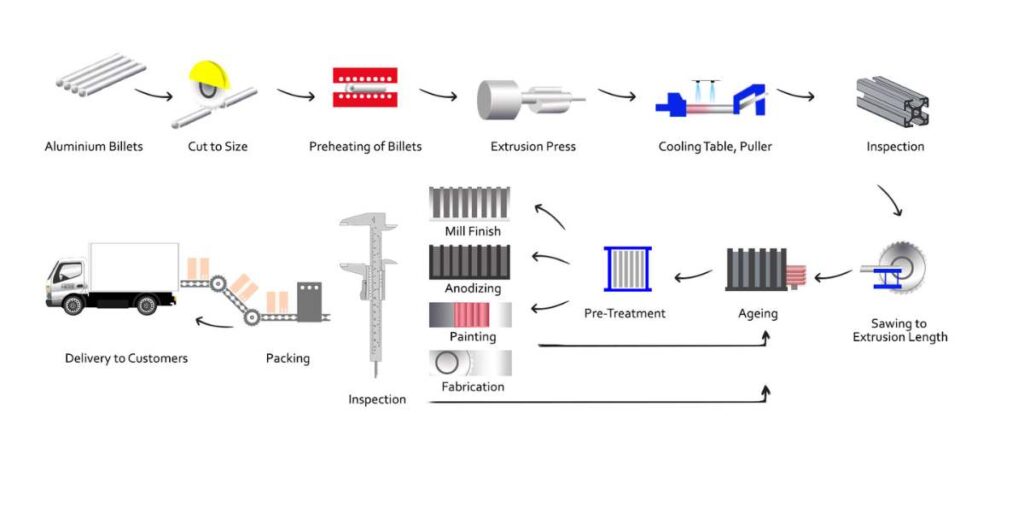
Na extrusão de alumínio, os tarugos são aquecidos perto — mas nunca dentro — do seu intervalo de fusão.
Temperaturas típicas do tarugo:
- 430–500 °C, consoante a liga e o desenho do perfil
Se as temperaturas forem demasiado baixas:
- O escoamento do material torna-se instável
- Aumentam as roturas de superfície
- O desgaste das ferramentas acelera
Se as temperaturas forem demasiado altas:
- A estrutura de grão cresce demasiado
- Surgem defeitos de superfície
- Os perfis podem torcer ou colapsar
É por isto que as fábricas experientes controlam de perto:
- A temperatura do tarugo
- A temperatura da fieira
- A velocidade e a pressão da prensa
Na Xingyong, este controlo é suportado por 14 linhas de extrusão (350T–2000T), permitindo correr ligas e secções diferentes dentro de janelas térmicas seguras em vez de forçar uma só configuração a servir tudo.
Ponto de fusão vs. realidade da soldadura
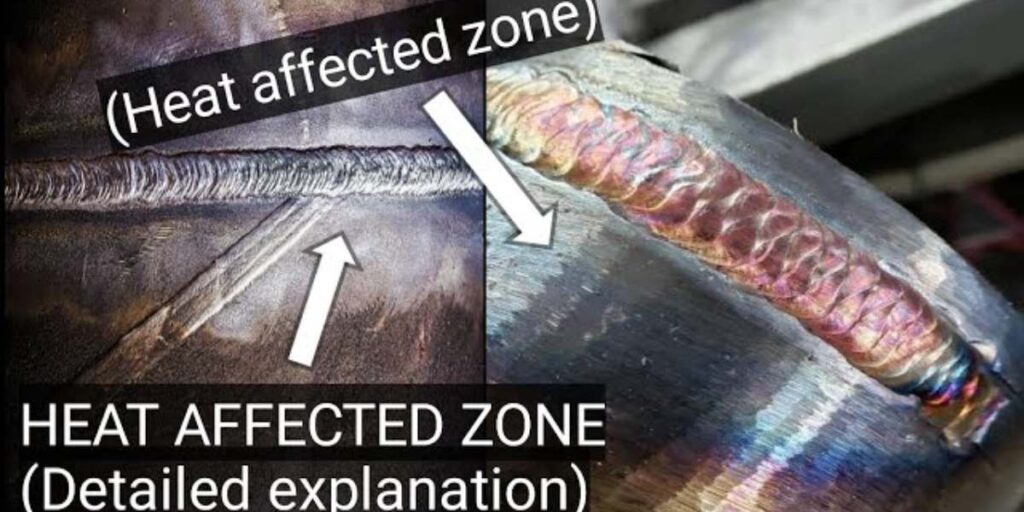
Muitos compradores surpreendem-se com a rapidez com que o alumínio falha durante a soldadura.
Isto não é por o alumínio ter um ponto de fusão «baixo» — mas porque:
- Conduz o calor muito depressa
- Não muda claramente de cor antes de fundir
- A transição de sólido para líquido é abrupta
Problemas de soldadura comuns causados por mau controlo de calor:
- Perfuração por excesso de calor
- Colapso súbito de secções finas
- Juntas fracas apesar do metal de adição correto
Compreender o intervalo de fusão efetivo da liga ajuda a evitar estas falhas.
A anodização ou a lacagem a pó correm o risco de fundir o alumínio?
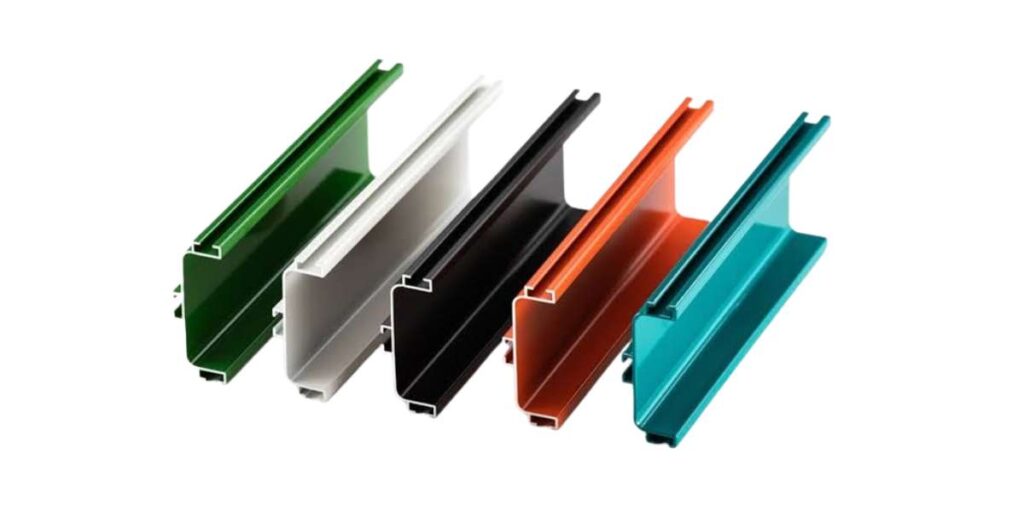
No acabamento de superfície, o ponto de fusão é muitas vezes mal compreendido.
Anodização
- As temperaturas de processo são tipicamente de 20–30 °C
- Muito abaixo de qualquer risco de fusão
- Os riscos reais são o equilíbrio químico e a preparação da superfície, não o calor
Lacagem a pó
- As temperaturas de cura são normalmente de 180–200 °C
- Ainda com segurança abaixo do intervalo de fusão do alumínio
No entanto, podem surgir problemas quando:
- Os perfis de parede fina aquecem de forma desigual
- A seleção da liga está incorreta
- Os perfis já ficaram com tensões durante a extrusão
É por isso que a escolha da liga e o controlo dos processos a montante importam tanto como o próprio revestimento.
Falhas reais de fabrico ligadas a uma má compreensão do ponto de fusão
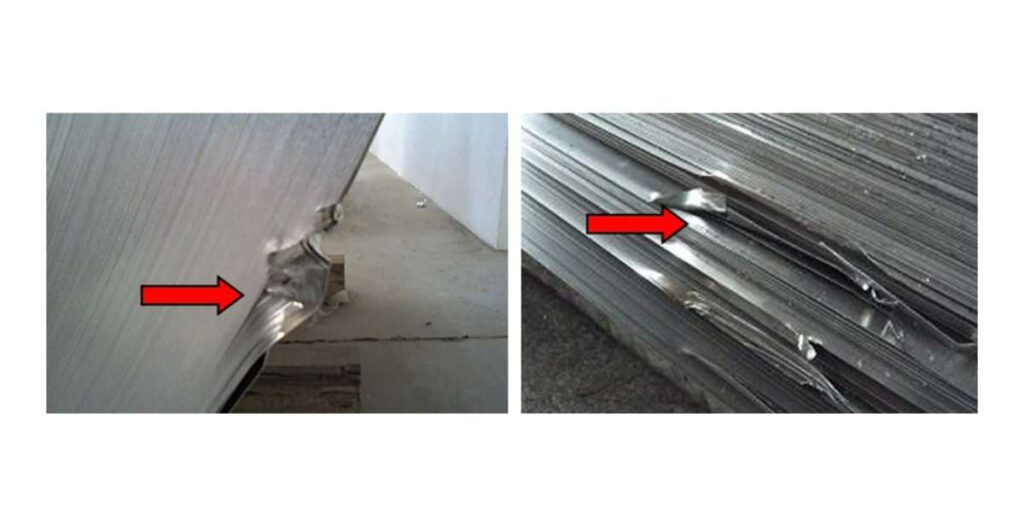
Em ambiente fabril, os mal-entendidos sobre o ponto de fusão surgem muitas vezes como:
- Deformação do perfil após tratamento térmico
- Empeno durante a cura do pó
- Colapso de superfície junto aos cordões de soldadura
- Retidão inconsistente em tubos telescópicos longos
Estas falhas são caras porque:
- Aparecem tarde na produção
- Não se corrigem com retrabalho
- Levam a sucata, atrasos ou expedições rejeitadas
Raramente são causadas por «alumínio mau» — mas por pressupostos térmicos incorretos.
O que os compradores devem perguntar ao fornecedor de alumínio
Se compra varas telescópicas de alumínio ou componentes para equipamento de piscina, estas perguntas importam mais do que o número do ponto de fusão:
- Que liga é usada, e porquê?
- Que gama de temperatura de extrusão é controlada?
- Como é verificada a consistência entre lotes?
- Até onde pode ir a espessura de parede sem deformação?
- Que ensaios confirmam a estabilidade após o acabamento?
Na Xingyong, estas respostas assentam em:
- Um centro de ensaios interno com espectrómetros e durómetros
- Produção mensal de 3.000 toneladas
- Certificações incluindo ISO 9001, ISO 14001
Em resumo: o ponto de fusão é uma referência, não uma garantia
O ponto de fusão do alumínio é fácil de consultar.
Construir produtos de alumínio estáveis e repetíveis não é.
O que separa os fornecedores fiáveis dos arriscados é:
- Conhecimento das ligas
- Controlo de temperatura
- Disciplina de processo
- Verificação em cada fase
Se quer varas telescópicas de alumínio que se mantenham direitas, resistentes e consistentes, o ponto de fusão é apenas a linha de partida.
Pronto para avançar?
- Pedir uma amostra
- Contacte a nossa equipa de exportação
Saiba mais sobre as nossas varas telescópicas de alumínio e as nossas capacidades de fabrico em poolpole.com.
Guias e Recursos Relacionados
Continuar a Ler
Glossário · Qual É a Densidade do Alumínio · Qual É a Cor do Alumínio · Qual é a densidade do alumínio · Ponto de Fusão do Alumínio: O Que os Compradores de Varas de Piscina Devem Saber · Estrutura Eletrónica do Óxido de Alumínio e Durabilidade · O recozimento do alumínio explicado · Os lingotes de alumínio têm valor e quanto valem · O alumínio enferruja · Condutividade elétrica do alumínio
Aplique estas orientações de material à especificação da sua vara
Ao aplicar as orientações de «Ponto de fusão do alumínio» a uma vara de alumínio acabada, confirme o comprimento, a carga, a exposição da superfície e os requisitos de processamento. Envie a liga pretendida, as dimensões do tubo, o acabamento e a quantidade da encomenda através do formulário de consulta técnica da Xingyong para uma análise de fabricabilidade.
Produtos relacionados: Explore produtos relacionados e consulte soluções correspondentes.

 English
 Español
 Français
 Deutsch
 Português