

Ce guide explique le procédé, les facteurs techniques et les contraintes réelles de production, avec un cap clair sur les acheteurs OEM et les propriétaires de marque.
Ce que signifie vraiment le thermolaquage de l’aluminium en production
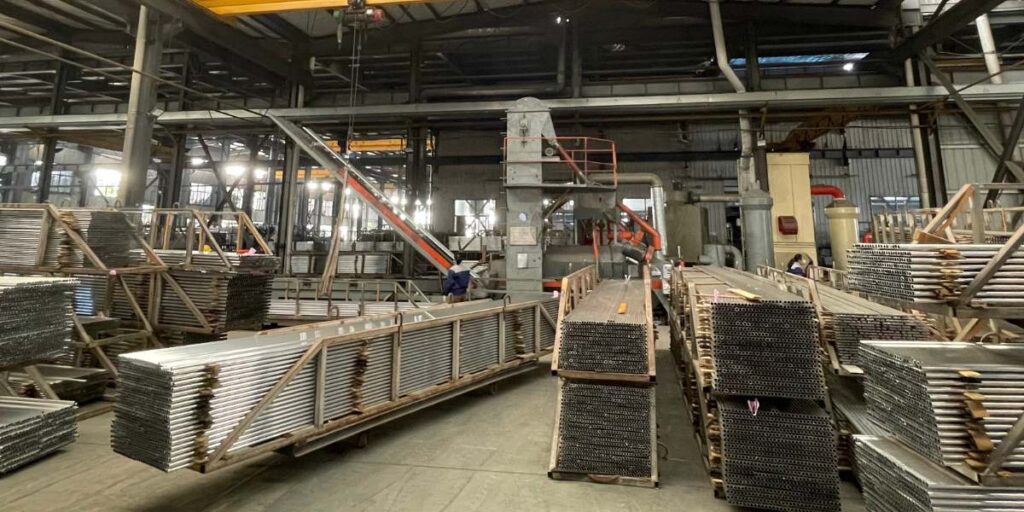
Le thermolaquage de l’aluminium ne consiste pas seulement à pulvériser de la couleur sur du métal. C’est un système maîtrisé qui associe préparation de surface, application électrostatique, cuisson et contrôle.
En production réelle, la qualité du revêtement dépend autant du profilé en aluminium lui-même que de la poudre. La géométrie du profilé, l’épaisseur de paroi et la propreté de surface influent toutes sur l’adhérence et l’aspect.
Par exemple :
- Les tubes en aluminium à paroi mince chauffent plus vite pendant la cuisson
- Les gorges profondes créent des zones d’ombre à la pulvérisation
- Une extrusion irrégulière entraîne une épaisseur de film inégale
C’est pourquoi les usines qui maîtrisent en interne l’extrusion de l’aluminium et le thermolaquage obtiennent généralement une meilleure régularité que les montages sous-traités.
Pourquoi l’aluminium est à la fois idéal — et exigeant — pour le thermolaquage
Aluminium est apprécié pour le thermolaquage parce qu’il est léger, résistant à la corrosion et facile à mettre en forme. Mais il présente aussi des difficultés souvent négligées.
Principaux avantages :
- Résistance naturelle à la corrosion pour l’extérieur
- Bonne adhérence de la poudre après un prétraitement correct
- Large choix de couleurs et de textures
Principales difficultés :
- L’aluminium s’oxyde rapidement s’il n’est pas traité correctement
- Les arêtes vives attirent une surépaisseur de poudre
- Les profilés complexes réduisent l’uniformité du revêtement
Sur les produits d’extérieur comme les perches de piscine, ces difficultés affectent directement l’aspect et la tenue dans le temps.
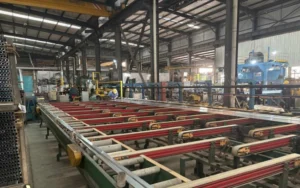
Le procédé de thermolaquage de l’aluminium (vue usine)
1. Nettoyage de surface & prétraitement
- Dégraissage pour éliminer les huiles et les résidus d’extrusion
- Prétraitement mécanique ou chimique
- Couche de conversion chimique pour améliorer l’adhérence
Cette seule étape peut déterminer jusqu’à 70 % de la performance du revêtement.
2. Application de la poudre
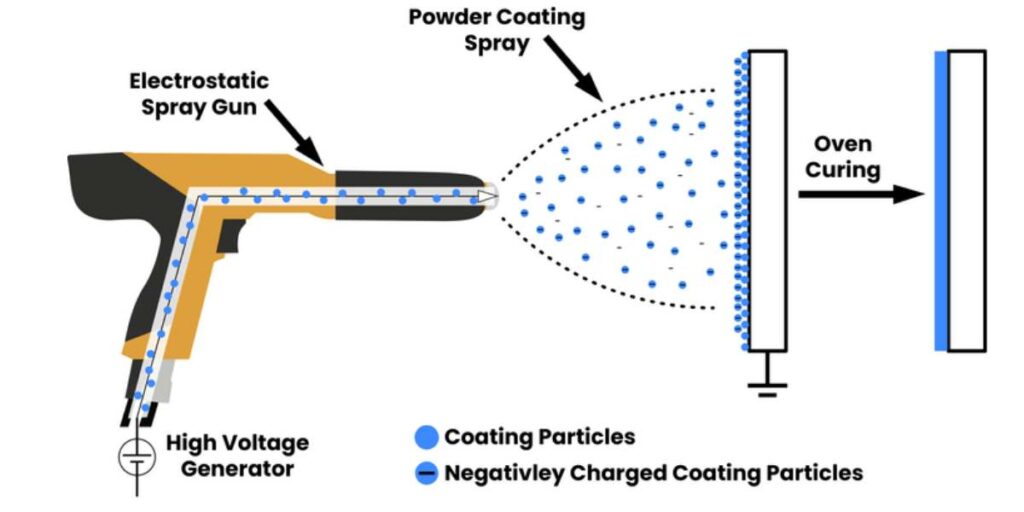
- Des pistolets électrostatiques appliquent la poudre chargée
- Les pièces en aluminium sont mises à la terre pour attirer la poudre uniformément
- Les opérateurs ajustent la distance du pistolet, la tension et le débit
3. Cuisson
- Température de cuisson typique : 180–200 °C
- La durée dépend de l’épaisseur de paroi et de la taille de la pièce
- Une cuisson insuffisante donne une mauvaise adhérence ; une cuisson excessive altère la couleur
4. Refroidissement & contrôle
- Refroidissement maîtrisé pour éviter les défauts de surface
- Essais d’épaisseur de film, de régularité de couleur et d’adhérence
Les facteurs techniques qui décident de la qualité (souvent ignorés)
Maîtrise de l’épaisseur de film
- Plage typique : 60–100 μm
- Trop mince : mauvaise résistance à la corrosion
- Trop épais : aspect peau d’orange
Conception du profilé
- Les tubes ronds se revêtent plus uniformément que les profilés complexes
- Les perches télescopiques exigent une attention particulière aux arêtes intérieures
Régularité entre lots
- Même lot de poudre
- Même courbe de cuisson
- Même alliage d’extrusion
Ces facteurs comptent plus en production de masse que sur de petites séries d’échantillons.
Thermolaquage ou anodisation pour l’aluminium
| Critère | Thermolaquage | Anodisation |
|---|---|---|
| Choix de couleurs | Très large | Limité |
| Réparation des rayures | Plus facile | Difficile |
| Usage extérieur | Excellente avec une bonne préparation | Très bonne |
| Coût | Modérée | Plus élevé |
| Épaisseur | 60–100 μm | 10–25 μm |
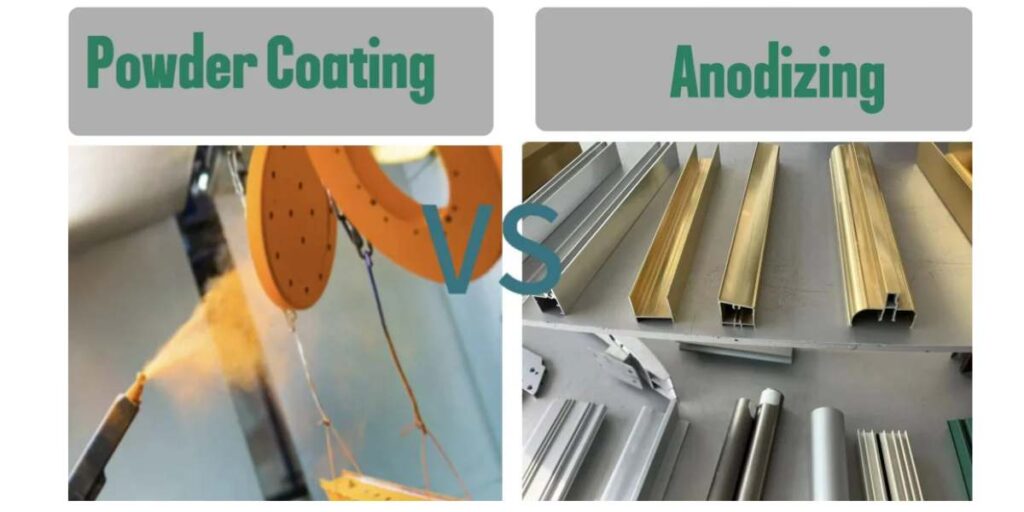
Pour les perches de piscine et les produits télescopiques d’extérieur, le thermolaquage est souvent retenu pour sa souplesse de couleur et son toucher de surface.
Problèmes courants de l’aluminium thermolaqué — et leurs causes
- Peau d’orange : température de cuisson ou coulabilité de la poudre incorrecte
- Écart de couleur : lots de poudre mélangés ou cuisson inégale
- Mauvaise adhérence : prétraitement insuffisant
- Surépaisseur sur les arêtes : angles vifs sans adaptation de conception
La plupart de ces problèmes apparaissent lors de la montée en cadence, pas pendant l’échantillonnage.
Comment les acheteurs OEM évaluent les produits en aluminium thermolaqué
Les acheteurs de la distribution et les grands distributeurs regardent :
- La régularité visuelle d’un carton à l’autre
- La tolérance de couleur sous différents éclairages
- La résistance aux rayures pendant le transport
- La reproductibilité d’une commande à l’autre
Pour les grandes enseignes, même un léger écart de couleur peut déclencher un refus, surtout sur des produits grand public à leur marque.
Les applications où l’aluminium thermolaqué a du sens
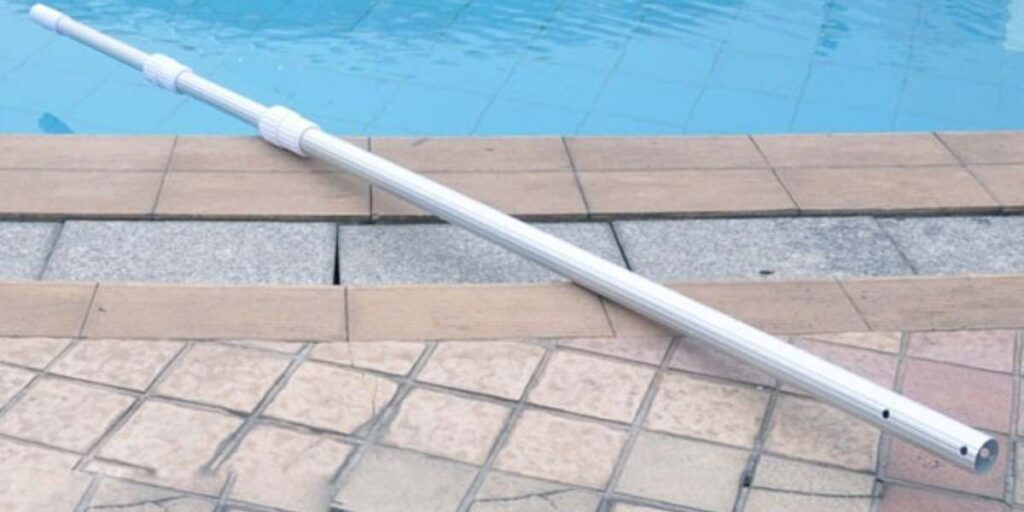
- Perches télescopiques de nettoyage de piscine
- Enrouleurs de bâche de piscine
- Perches d’extension d’extérieur
- Outils en aluminium de jardin et d’entretien
Ces produits profitent de l’équilibre qu’offre le thermolaquage entre durabilité, aspect et maîtrise des coûts.
Questions fréquentes sur le thermolaquage de l’aluminium
Combien de temps tient un thermolaquage sur l’aluminium ?
Avec un prétraitement correct, un thermolaquage peut durer 10 à 20 ans en extérieur.
Le thermolaquage convient-il aux environnements salins ?
Oui, s’il est associé à un traitement de surface adapté et à des poudres anticorrosion.
Un aluminium thermolaqué peut-il être réparé ?
Les rayures légères peuvent être retouchées, mais une remise en revêtement complète exige un décapage.
Pourquoi le fabricant compte plus que le procédé
Deux usines peuvent utiliser la même poudre et le même équipement et livrer des résultats très différents. La différence tient à :
- La qualité d’extrusion
- La maîtrise des procédés
- Les critères de contrôle
- L’expérience des profilés en aluminium complexes
Chez Xingyong, le thermolaquage est intégré à la chaîne aluminium : extrusion, usinage et contrôle — ce qui réduit la variation et améliore la régularité sur les grosses commandes.
Prêt à sourcer de l’aluminium thermolaqué en toute confiance ?
- Demander un échantillon
- Contactez notre équipe export
Un thermolaquage fiable commence bien avant la cabine de pulvérisation. Il commence par le bon aluminium et le bon partenaire industriel.
Guides & ressources associés
À lire ensuite
Finitions de surface par anodisation · Usinage CNC · Profilés extrudés en aluminium · À quoi sert un profilé en U en aluminium · Qu'est-ce qu'un dissipateur thermique extrudé · Dissipateur thermique extrudé : définition et sourcing OEM · Qu’est-ce que l’aluminium anodisé · Qu'est-ce que l'aluminium brut de filage · En quoi consiste le procédé d'extrusion de l'aluminium · Extrusion d'aluminium ou usinage CNC : coût des commandes en gros · Perches de piscine en aluminium anodisé : tenue à la corrosion
Appliquez ces recommandations matériaux à votre cahier des charges de perche
Lorsque vous appliquez les recommandations du guide « Guide du thermolaquage de l'aluminium » à une perche en aluminium finie, précisez la longueur, la charge, l'exposition de surface et les exigences de traitement. Envoyez l'alliage visé, les dimensions du tube, la finition et la quantité commandée via le formulaire de demande technique Xingyong pour une étude de faisabilité de fabrication.
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português