Si vous hésitez entre l’aluminium 6061 et le 6063, la fiche technique vous cache le fait le plus utile. La plupart des comparaisons s’arrêtent à « le 6061 est plus résistant, le 6063 est plus beau ». C’est vrai, et c’est aussi ainsi que des acheteurs finissent par payer du 6061 pour corriger une perche qui fléchit — un problème que le 6061 ne peut pas corriger. Les deux alliages ont pratiquement la même rigidité : le choix se joue donc sur la flexion, le marquage, la finition et le coût, et non sur un chiffre unique de résistance. Ce guide vous donne la chimie, un tableau de propriétés sourcé, le calcul de flèche et un tableau de décision pour les programmes de tube et de perche. 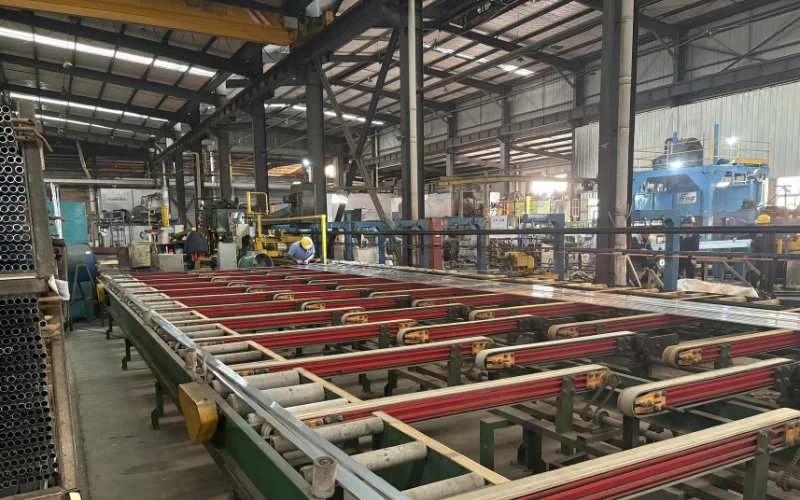
La réponse courte : 6061 vs 6063 en un paragraphe
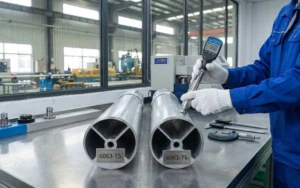
Le 6061-T6 est l'alliage le plus résistant — environ 270 MPa de limite d'élasticité contre 140 MPa pour le 6063-T5 — tandis que le 6063 se file en parois plus minces, prend une anodisation plus nette et coûte généralement moins cher à produire. Tous deux ont un module d’élasticité d’environ 68–69 GPa : un tube 6061 et un tube 6063 de même diamètre et de même paroi fléchissent donc presque exactement pareil sous la même charge. L’écart n’apparaît que lorsque la charge est assez élevée pour laisser une déformation permanente ou un enfoncement. D’où une règle simple. Si votre pièce défaille par rester déformée, par bosselage ou par fissuration au droit d'une fixation, le 6061 est la réponse. Si votre pièce échoue en paraissant trop souple, aucun des deux alliages ne règle le problème — c’est la géométrie du tube qui le règle. Et si la pièce se vend sur son aspect, en particulier dans une couleur anodisée sur mesure, le 6063 est la spécification la plus sûre. La plupart des perches télescopiques, perches de piscine et tubes architecturaux en aluminium sont en 6063 exactement pour cette raison : ils sont dimensionnés pour la rigidité et l’aspect, et à ces épaisseurs de paroi le 6063 porte déjà la charge de travail. Le 6061 justifie son prix plus élevé dans les supports, les raccords usinés, les ossatures structurelles et les perches longues chargées près de leur limite.
| Si votre priorité est… | Choisissez | Pourquoi |
|---|---|---|
| Résister aux déformations permanentes et aux bosses | 6061-T6 | Environ 1,9 fois la limite d'élasticité du 6063-T5 |
| Réduire la flexion à dimensions égales | Ni l'un ni l'autre — changez le diamètre extérieur ou la paroi | Le module est quasi identique (69 contre 68 GPa) |
| Aspect anodisé et correspondance de couleur | 6063 | Limites de fer et de cuivre plus basses |
| Parois minces et formes creuses complexes | 6063 | Moins allié, il s'écoule plus facilement dans la filière |
| Filetages usinés, assemblages boulonnés, supports | 6061-T6 | Une dureté plus élevée tient les filetages et résiste au matage |
| Cintrage à froid sur rayon serré | 6063-T5 | Une limite d'élasticité plus basse signifie moins d'effort et moins de retour élastique |
Chimie : pourquoi le 6061 et le 6063 se comportent différemment
Le 6061 contient environ 1,5 fois le magnésium et le silicium du 6063 (en comparant les milieux de plage), plus des additions volontaires de cuivre et de chrome ; ce supplément d'éléments d'alliage achète de la résistance au prix de l'aptitude au filage et de la finition. Tous deux sont des alliages de la série 6xxx, durcis par le siliciure de magnésium (Mg2Si), ce qui explique qu’ils réagissent aux mêmes états T5 et T6. Les limites de composition enregistrées proviennent des International Alloy Designations and Chemical Composition Limits — les « Teal Sheets » auxquelles renvoie aussi l'ISO 209. Les lignes qui comptent pour cette comparaison sont ci-dessous.
| Élément (% en masse) | 6063 | 6061 | Ce que cela change |
|---|---|---|---|
| Magnésium (Mg) | 0.45–0.9 | 0.8–1.2 | Plus de Mg2Si = plus de résistance, plus difficile à filer |
| Silicium (Si) | 0.20–0.6 | 0.40–0.8 | S'associe au Mg pour le durcissement |
| Cuivre (Cu) | 0,10 max | 0.15–0.40 | Ajoute de la résistance ; ternit et jaunit l'anodisation incolore |
| Fer (Fe) | 0,35 max | 0,7 max | Impureté ; plus de Fe = anodisation plus grise et moins uniforme |
| Chrome (Cr) | 0,10 max | 0.04–0.35 | Contrôle la structure du grain ; peut ajouter une légère teinte au film anodique |
| Zinc (Zn) | 0,10 max | 0,25 max | Impureté à ces teneurs |
Source : Teal Sheets de l’Aluminum Association. Les plages sont des limites d’enregistrement, pas l’analyse d’un lot particulier. Lisez les lignes du cuivre et du fer comme l’histoire de la finition. Le plafond de cuivre du 6061 est quatre fois celui du 6063 (0,40 contre 0,10 %) et son plafond de fer est deux fois plus haut (0,7 contre 0,35 %). L’anodisation transforme la surface du métal en oxyde, et ces éléments ne se convertissent pas proprement : ils ressortent en une teinte légèrement plus sombre, plus grise ou plus chaude. La conséquence pour un acheteur est la variation de lot à lot. Deux lots de 6061 peuvent tous deux rester dans les limites d’enregistrement et pourtant s’anodiser en nuances visiblement différentes, parce que la plage autorisée est large. C’est un risque esthétique, pas structurel — et c’est précisément pour cela qu’il compte davantage sur une perche vendue en magasin que sur un support caché.
Propriétés mécaniques côte à côte : 6063-T5, 6063-T6 et 6061-T6
Le 6061-T6 mène sur tous les chiffres de résistance et de dureté, le 6063 mène sur la conductivité, et le module d'élasticité est pratiquement à égalité. Les trois états ci-dessous sont ceux qui apparaissent sur les plans de tubes et de perches ; le 6063-T6 se situe entre les deux autres et mérite d'être connu avant de sauter au 6061.
| Propriété typique | 6063-T5 | 6063-T6 | 6061-T6 |
|---|---|---|---|
| Résistance à la rupture | 180 MPa | 240 MPa | 310 MPa |
| Limite d'élasticité | 140 MPa | 210 MPa | 270 MPa |
| Module d'élasticité | 68 GPa | 68 GPa | 69 GPa |
| Allongement à la rupture | 11 % | 11 % | 10 % |
| Dureté Brinell | 60 | 73 | 93 |
| Résistance à la fatigue | 70 MPa | 70 MPa | 96 MPa |
| Conductivité thermique | 210 W/m·K | 200 W/m·K | 170 W/m·K |
| Conductivité électrique | 55 % IACS | 53 % IACS | 43 % IACS |
| Masse volumique | 2,70 g/cm³ | 2,70 g/cm³ | 2,70 g/cm³ |
Source : valeurs typiques issues de la comparaison de matériaux MakeItFrom 6061-T6 vs 6063-T6 et de sa fiche 6063-T5. Les valeurs typiques sont des moyennes, pas des minimums garantis — une spécification d'achat doit appeler les minimums de la norme applicable à la forme de produit, comme ASTM B221 pour le tube extrudé. Trois lignes méritent un second regard. Limite d'élasticité est la charge à laquelle le métal cesse de revenir élastiquement, et c'est la ligne qui décide si une perche survit à un appui. Dureté reflète la résistance au bosselage et la bonne tenue d'un filetage usiné. Le module est la ligne que personne ne lit et celle qui décide de la flexion d’un tube — et elle bouge à peine. La masse volumique est identique : changer d’alliage ne change donc pas le poids d’un tube. Si un fournisseur vous dit que le 6061 fait une perche plus légère à taille égale, l’affirmation est fausse ; l’allègement ne vient que d’une paroi plus mince, que la résistance du 6061 permet parfois d’utiliser.
La rigidité est la même : pourquoi passer au 6061 n'empêchera pas un tube de fléchir
La flèche d'un tube sous une charge de service dépend de son module d'élasticité et de sa section, et le 6061 et le 6063 diffèrent d'environ 1,5 % de module. Changez l’alliage en gardant la taille du tube, et la flexion ressentie par l’utilisateur ne bouge pas. C’est l’un des malentendus les plus courants — et les plus coûteux — dans le choix d’un alliage. Le calcul est court. Pour un tube encastré à une extrémité avec une charge en bout, la flèche vaut δ = F·L³ / (3·E·I), et le moment quadratique du tube vaut I = π·(D⁴ − d⁴) / 64, où D est le diamètre extérieur et d le diamètre intérieur. L’alliage n’intervient que via E. Le diamètre intervient à la puissance quatre. Le tableau ci-dessous est calculé pour un porte-à-faux de 1,5 m — environ une section haute entièrement sortie tenue au verrou — avec les formules ci-dessus.
| Tube (diam. ext. × paroi) | Alliage | I (mm⁴) | Masse (g/m) | Flèche en bout pour 10 N | Charge en bout à la première plastification |
|---|---|---|---|---|---|
| 32 × 1,2 mm | 6063-T5 | 13,790 | 314 | 12,0 mm | 80 N (8,2 kgf) |
| 32 × 1,2 mm | 6063-T6 | 13,790 | 314 | 12,0 mm | 121 N (12,3 kgf) |
| 32 × 1,2 mm | 6061-T6 | 13,790 | 314 | 11,8 mm | 155 N (15,8 kgf) |
| 35 × 1,2 mm | 6063-T5 | 18,220 | 344 | 9,1 mm | 97 N (9,9 kgf) |
| 32 × 1,5 mm | 6063-T5 | 16,753 | 388 | 9,9 mm | 98 N (10,0 kgf) |
Calculé, non mesuré. Données d’entrée : L = 1 500 mm ; E = 68 000 MPa (6063) et 69 000 MPa (6061) ; limite d’élasticité issue du tableau de propriétés ; masse volumique 2,70 g/cm³. Charge de première plastification = limite d’élasticité × I ÷ (D/2) ÷ L. Le modèle ignore le flambage local des parois minces, la contrainte de serrage du verrou et les enfoncements, qui abaissent tous la capacité réelle. Comparez les lignes. Passer du 6063-T5 au 6061-T6 en 32 × 1,2 mm réduit la flèche de moins de 2 %. Passer à un diamètre extérieur de 35 mm dans le moins cher , cet alliage la réduit de 24 % pour 10 % de métal en plus. Épaissir la paroi à 1,5 mm la réduit de 17 % mais ajoute 24 % de poids — le diamètre est le levier le plus efficace. 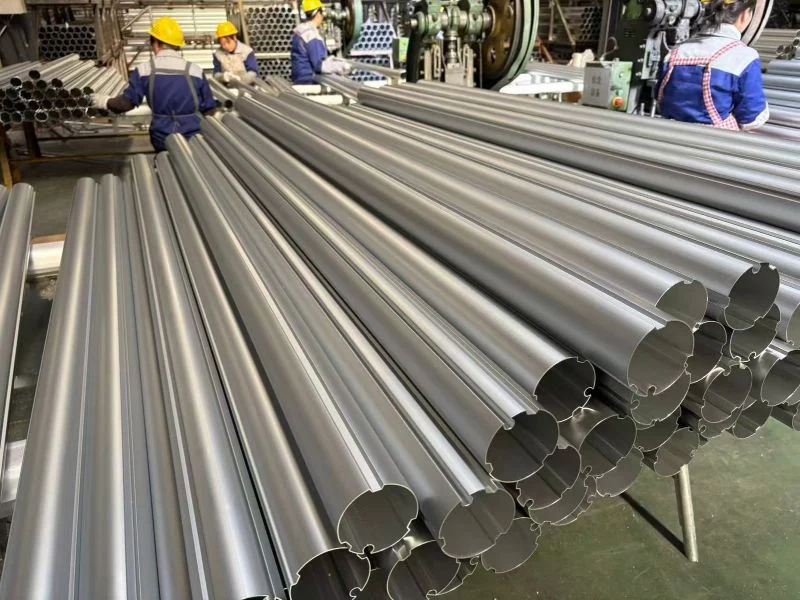 La limite de défaillance : si une perche, un rail ou un tube passe son calcul de résistance mais que les utilisateurs le trouvent « mou », ne le refaites pas chiffrer en 6061. Augmentez d'abord le diamètre extérieur, ajoutez ensuite une section pour raccourcir la longueur non soutenue, et traitez l'alliage comme le dernier levier. Notre guide de calcul de la capacité de charge des perches télescopiques reprend les mêmes formules pour les perches multi-sections.
Là où le 6061 justifie son prix : déformations permanentes, bosses et charges sur fixations
Le 6061-T6 mérite d'être spécifié quand la pièce est chargée près de sa limite élastique, heurtée, bridée ou filetée — des situations où le 6063 échoue en restant déformé plutôt qu'en fléchissant. Dans l’exemple calculé ci-dessus, le tube 6061 supporte 155 N en bout avant de se déformer de façon permanente, contre 80 N pour le 6063-T5 : la même flexion, mais environ 1,9 fois la marge avant dommage permanent. Cette marge compte à quatre endroits. Grande portée sous outils lourds, où l'utilisateur fait levier avec la perche sur le bord d'une gouttière ou sur un mur. Les éléments de structure tels que cadres, bornes et poteaux de panneaux, où les codes de calcul partent de la limite d'élasticité. Les formes usinées — trous taraudés, goupilles transversales et portées de vis de pression — où 93 Brinell tient un filetage que 60 Brinell a plus de risques d'arracher ou d'ovaliser. Et les assemblages boulonnés ou bridés, où le métal tendre flue sous le serrage et l’assemblage se desserre. Le 6061 est aussi le choix par défaut pour la plupart des raccords usinés et des barres, ce qui explique que de nombreux assemblages mélangent les deux : 6063 pour le tube extrudé, 6061 pour le raccord d’extrémité usiné. Cette combinaison est normale, à condition que le plan nomme l’alliage de chaque pièce séparément. Deux conditions réduisent l’avantage du 6061, et vous devez vérifier les deux avant de le payer :
- Les parois minces peuvent se bosseler avant de plastifier en flexion. Sur un tube à paroi mince, le bosselage local dû à une chute ou à un bridage fixe souvent la limite avant le calcul de flexion, et une paroi plus épaisse ou un diamètre plus grand aide davantage qu'un métal plus dur.
- Le soudage efface l'état. La zone affectée thermiquement à côté d'une soudure perd l'essentiel de la résistance T6 dans les deux alliages : une jonction soudée en 6061 n'est donc pas une jonction à 270 MPa. Plus de détails dans la section sur les états ci-dessous.
La meilleure preuve que la géométrie passe en premier est un essai de chute. Quand une enseigne américaine de bricolage a exigé qu'une perche de piscine nue de 6 ft survive à neuf chutes sans déformation permanente, la solution sur notre ligne a été la paroi du tube et le procédé de traitement — le programme est resté en 6063-T5 (étude de cas marque blanche Home Depot).
Là où le 6063 l'emporte : parois minces, état de surface et couleur anodisée
Le 6063 est le meilleur choix dès que la pièce se vend sur son aspect, exige un profilé creux mince ou complexe, ou est produite en grande série où la vitesse de filage pilote le coût. On l’appelle souvent l’alliage architectural pour cette raison : châssis de fenêtre, habillages et la plupart des perches grand public sont en 6063. L’avantage à l’extrusion vient du tableau de composition. Moins de magnésium et de silicium signifient une contrainte d’écoulement plus faible : la billette traverse la filière avec moins d’effort, à plus grande vitesse et avec une meilleure surface. En pratique, cela donne des parois plus minces atteignables sur la même presse, des formes creuses plus complexes et moins d’usure de filière sur une longue série — d’où le recours par défaut au 6063 pour la plupart des profilés architecturaux et grand public. L’avantage de finition vient des limites en cuivre et en fer. Une anodisation incolore sur 6063 ressort claire et régulière ; sur 6061, le même procédé peut sortir légèrement plus gris, et en couleurs teintées l’écart se voit plus facilement. Sur une pièce isolée, personne ne le remarque. Pour un programme retail où des sections issues de lots de production différents voisinent en rayon, c’est le genre d’écart qui génère des retours. 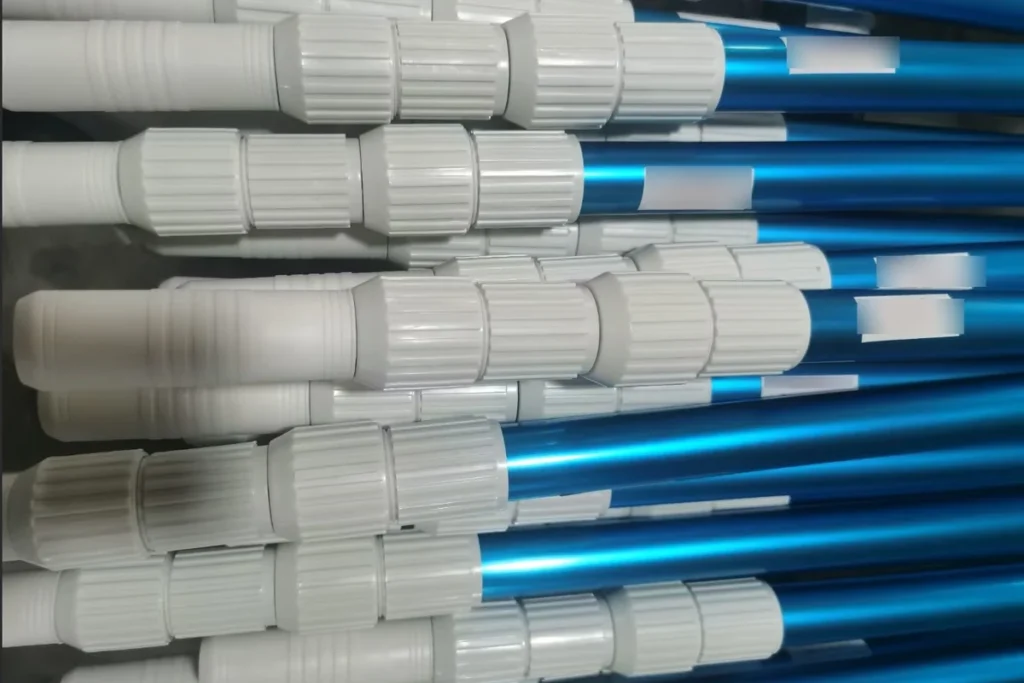 C’est l’argument en faveur du 6063 dans tout programme de couleur sur mesure. Les perches d’un distributeur allemand d’équipements de piscine — bleu sur mesure, argent et gris arme, toutes en 6063-T5 — en sont l’exemple type : la valeur pour le distributeur, c’est une couleur identique d’un réapprovisionnement à l’autre, et cela commence par l’alliage (étude de cas perche de piscine en couleur sur mesure pour un distributeur allemand). La limite de défaillance : ne spécifiez pas de 6061 pour un produit anodisé à paroi mince et à couleur assortie, sauf si le cas de charge l'exige vraiment ; et si c'est le cas, approuvez la couleur sur des échantillons issus de lots de production plutôt que sur un panneau de laboratoire. Pour en savoir plus sur la formation de la couche d'oxyde, voir ce qu'est l'aluminium anodisé.
T5 vs T6 : la question de l'état cachée dans la question de l'alliage
L'état fait varier la limite d'élasticité du 6063 de 50 % (de 140 à 210 MPa) : « 6063 » sur un plan sans état est donc une spécification incomplète — et le 6063-T6 comble une grande partie de l'écart avec le 6061-T6. Avant de basculer un programme vers le 6061, demandez-vous si le 6063-T6 satisfait déjà la charge. Les lettres décrivent le traitement thermique. Selon le guide des alliages et des états, T5 signifie refroidi depuis la température élevée de filage puis vieilli artificiellement ; T6 signifie mis en solution puis vieilli artificiellement. Pour le 6063, l’état T5 est généralement atteint par la trempe en sortie de presse, ce qui le garde économique. Le T6 exige une trempe plus rapide et mieux maîtrisée pour que davantage d’éléments d’alliage restent en solution avant le vieillissement. Le 6061 est presque toujours fourni en T6 pour les usages structurels, car sa valeur est la résistance et le T5 en abandonnerait une bonne part. Vous verrez aussi du 6061-T4 et du 6061-O sur les plans, pour des pièces qui doivent être pliées ou formées d’abord et traitées thermiquement ensuite. C’est au soudage que l’état tourne le plus souvent mal. Le soudage à l’arc réchauffe le métal adjacent au-dessus de sa température de vieillissement, et cette zone tombe à une fraction de sa résistance T6 dans les deux alliages. Les baguettes d’apport 4043 et 5356 sont courantes pour les soudures des 6xxx, mais aucun métal d’apport ne restitue l’état du métal de base — seul un traitement thermique complet après soudage le fait. La limite de défaillance : ne placez jamais une soudure au point le plus sollicité d'un tube T6 en dimensionnant sur la limite T6. Déplacez la soudure vers une zone peu sollicitée, dimensionnez sur la résistance de la zone soudée, ou utilisez un assemblage mécanique. Notre guide du soudage de l'aluminium pour outils télescopiques détaille davantage le placement des jonctions.
Choisir entre 6061 et 6063 selon l'application
Adaptez l'alliage à la façon dont la pièce défaille en service : la flexion et l'aspect orientent vers le 6063, la limite d'élasticité, la dureté et les charges sur fixations orientent vers le 6061. Le tableau ci-dessous applique cette règle aux programmes que nous chiffrons le plus souvent ; traitez-le comme un point de départ pour le plan, pas comme un substitut à un calcul de charge.
| Application | Choix typique | Facteur décisif | À surveiller |
|---|---|---|---|
| Perches de piscine, de nettoyage et de dépoussiérage jusqu'à environ 5 m | 6063-T5 | Rigidité fixée par le diamètre extérieur ; la finition anodisée fait vendre | Bosselage de la zone de verrouillage sur parois minces |
| Perches et tubes de détail en couleur sur mesure | 6063-T5 | Constance de couleur d'un lot à l'autre | Approuver la couleur sur des échantillons de production |
| Perches de grande portée ou à outils lourds, proches de leur limite de charge | 6063-T6 ou 6061-T6 | Marge de plastification sous charges de levier | Vérifier le 6063-T6 avant de payer pour du 6061 |
| Raccords usinés, extrémités filetées, supports | 6061-T6 | La dureté tient les filetages et les portées | Teinte d'anodisation différente de celle du tube 6063 |
| Cadres de structure, poteaux, bornes | 6061-T6 | Les codes de calcul partent de la limite d'élasticité | Les soudures adoucissent la zone affectée thermiquement |
| Habillage architectural, profilés creux minces et complexes | 6063-T5 | Aptitude au filage et état de surface | Pas pour les éléments porteurs |
| Dissipateurs thermiques et profilés conducteurs | 6063 | Conductivités thermique et électrique plus élevées | Résistance plus faible ; gardez des charges de fixation légères |
Deux tendances de ce tableau méritent d’être explicitées. D’abord, la plupart des défaillances que les acheteurs imputent à l’alliage sont des problèmes de géométrie ou d’état : l’ordre des questions est donc diamètre extérieur et paroi, puis état, puis alliage. Ensuite, les assemblages multi-alliages sont normaux, mais chaque pièce visible doit être validée en couleur sur l’alliage dont elle est réellement faite. Pour du tube dans l’un ou l’autre alliage, notre tube en aluminium 6061 liste les diamètres, parois et finitions que nous filons en 6061, et la tube en aluminium 6063 fait de même pour le 6063. Si votre choix se joue plutôt entre le 6061 et un alliage 7xxx, c'est un autre arbitrage, traité dans 6061 vs 7075 pour les profilés d'extrusion.
Comment appeler le 6061 ou le 6063 sur une spécification OEM de tube ou de perche
Un plan qui dit seulement « aluminium » ou « série 6000 » invite à l'interprétation la moins chère ; nommez l'alliage, l'état, la norme applicable et la finition pour chaque pièce filée et usinée. Des devis bâtis sur une désignation d’alliage incomplète ne sont pas comparables, et l’écart apparaît généralement au premier lot de production. Une spécification qui tient en volume fixe six choses pour chaque pièce :
- Alliage et état — par exemple tube 6063-T5, embout 6061-T6.
- Norme applicable pour les propriétés minimales et les tolérances, comme l'ASTM B221 pour le tube filé.
- Diamètre extérieur, paroi et rectitude par section, pas seulement la longueur totale.
- Finition — classe d'anodisation et référence de couleur, ou système de thermolaquage.
- Règle d'approbation de couleur — échantillon de lot de production, et quelles pièces doivent s'accorder.
- Essai à l'approbation — le contrôle en charge, en chute ou en flèche que la pièce doit passer.
 Xingyong extrude les deux alliages sur notre propre presse de 2000 tonnes à Huai’an, anodise en interne et moule les verrous et embouts plastiques dans notre propre atelier d’injection : tube, finition et assemblage sont donc tenus à un seul plan par un seul fournisseur. Nous sommes fabricant direct depuis 2010, et non société de négoce, avec des audits ISO 9001 en place. Envoyez un plan ou un échantillon et nous chiffrons sous 24 heures ; les échantillons partent en 7 à 15 jours. Si vous hésitez encore sur la finition anodisée elle-même, notre l'anodisation et les finitions de surface détaille les options par alliage.
Questions fréquentes
Le 6061 est-il plus résistant que le 6063 ?
Oui. La limite d'élasticité typique est de 270 MPa pour le 6061-T6, contre 210 MPa pour le 6063-T6 et 140 MPa pour le 6063-T5. La rigidité est cependant pratiquement identique : le 6061 résiste donc mieux à la déformation permanente et au bosselage sans fléchir davantage ni moins à dimensions de tube égales.
Lequel se cintre le plus facilement, le 6061 ou le 6063 ?
Le 6063-T5 est plus facile. Sa limite d'élasticité plus basse demande moins d'effort de cintrage et donne moins de retour élastique, et il tolère des rayons plus serrés avant fissuration. Le 6061-T6 cintré à froid sur un rayon serré a tendance à fissurer à l'extrados ; les pièces à former se cintrent généralement en 6061-T4 ou à l'état O, puis sont traitées thermiquement.
Peut-on souder du 6061 sur du 6063 ?
Oui. Les deux sont des alliages de la série 6xxx et se soudent entre eux avec des métaux d'apport courants comme le 4043 ou le 5356. Dans les deux cas, la zone affectée thermiquement perd l'essentiel de la résistance T5 ou T6 : dimensionnez donc la jonction sur la résistance de la zone soudée, ou placez la soudure dans une zone peu sollicitée.
Le 6063 est-il moins cher que le 6061 ?
Généralement oui, pour les profilés filés. Le 6063 se file plus vite avec moins d'usure de filière, ce qui abaisse le coût de transformation. L'écart est le plus faible sur du tube simple à forte paroi et le plus marqué sur des profilés creux minces ou complexes. La barre à usiner est un autre marché, où le 6061 est l'alliage de stock courant.
Une perche télescopique peut-elle mélanger des sections 6061 et 6063 ?
Oui, et certaines perches renforcées le font, en plaçant du 6061 là où la charge culmine. Le risque pratique est l'aspect : des sections 6061 et 6063 anodisées côte à côte peuvent montrer une différence de teinte visible. Approuvez la couleur sur des sections issues de lots de production des deux alliages, ou gardez toutes les sections visibles dans un seul alliage.
Quel alliage un programme de perches ou de tubes en marque blanche doit-il spécifier ?
Partez du 6063-T5 sauf si un calcul de charge dit le contraire. Il couvre la rigidité par le dimensionnement du tube, donne la couleur anodisée la plus constante d'un réassort à l'autre et contient le coût unitaire. Passez au 6063-T6 si la marge de plastification est courte, et au 6061-T6 seulement pour les pièces filetées, bridées ou chargées près de leur limite.
Lequel résiste le mieux à la corrosion, le 6061 ou le 6063 ?
Les deux se comportent bien en extérieur, et le 6063 a un léger avantage grâce à sa teneur en cuivre plus basse. Une fois anodisée ou thermolaquée, c'est la finition qui domine la tenue à la corrosion pour l'un comme pour l'autre : spécifiez donc l'épaisseur et la classe de revêtement plutôt que de vous fier au seul choix d'alliage.
Pour aller plus loin. Ces guides prennent le relais là où s'arrête la comparaison 6061 vs 6063 ; commencez par celui qui correspond à la décision qui vous occupe.
- Meilleur alliage d’aluminium pour perches télescopiques — comment alliage, paroi et verrou interagissent une fois que vous concevez une perche multi-sections précise.
- À quoi sert l'aluminium 6063 — les applications commerciales de l'alliage architectural, plus en détail.
- Les nuances d’alliages d’aluminium expliquées — la carte complète des séries 1000 à 7000 si vous choisissez encore une famille.
- 6061 vs 7075 — quand un alliage 7xxx vaut ses pénalités de filage et de finition.
Si aucun de ces cas ne correspond, le plus rapide est d'envoyer un plan : une seule revue du cas de charge, de la finition et du volume règle en général la question de l'alliage en un devis.
 English
 Español
 Français
 Deutsch
 Português