

Cuando se busca el punto de fusión del aluminio, normalmente se espera una sola cifra.
A menudo se encuentra 660 °C (1220 °F) y ahí se detiene la búsqueda.
Una forma práctica de usar esta guía es marcar la especificación clave, compararla con capacidades estándar de extrusión de aluminioy confirmar si fabricación de tubos de aluminio de precisión es la mejor vía de producción; recursos sobre materiales de la Aluminum Association ayuda a mantener los supuestos con los pies en la tierra.
Pero en la fabricación real, esa cifra por sí sola no basta.
Si trabaja con extrusión, soldadura, anodizado o pintura en polvo, el comportamiento del aluminio cerca de su punto de fusión importa mucho más que el valor de manual.
Aquí es donde empiezan muchos problemas de producción y malentendidos de los compradores.
¿Cuál es el punto de fusión del aluminio puro?
El aluminio puro funde a 660,3 °C (1220,5 °F) a presión atmosférica normal.
Este valor está bien establecido y figura en las referencias de organismos de normalización y otras fuentes.
Sin embargo, el aluminio puro rara vez se utiliza en productos estructurales o industriales.
¿Por qué?
- Es blando y se deforma con facilidad
- Tiene baja resistencia mecánica
- No cumple la mayoría de los requisitos de carga o durabilidad
El aluminio puro se utiliza principalmente en:
- Conductores eléctricos
- Papel de aluminio y envases
- Aplicaciones químicas o de laboratorio
En la mayoría de los productos reales, lo normal son las aleaciones de aluminio.
Las aleaciones de aluminio no tienen un único punto de fusión
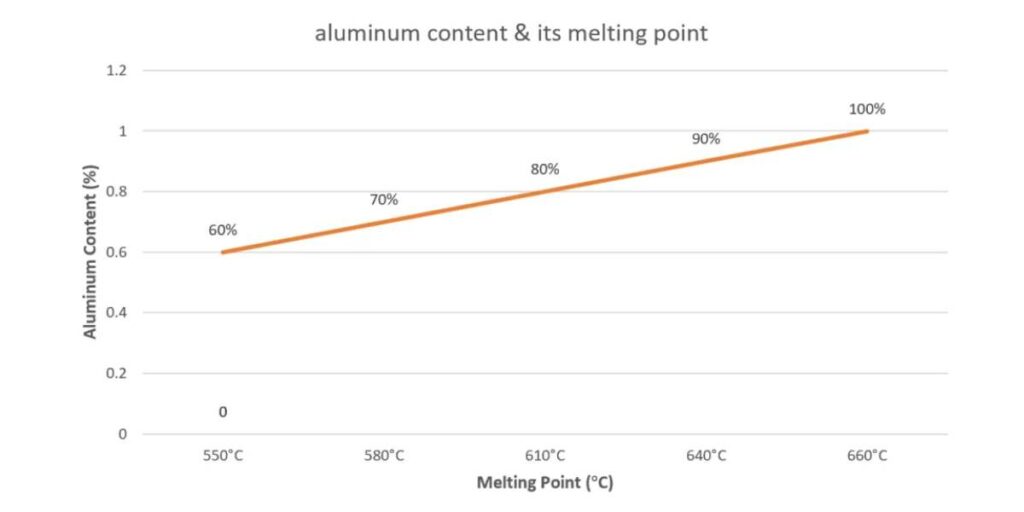
A diferencia del aluminio puro, las aleaciones de aluminio funden en un rango de temperaturas, no en un punto fijo.
Rangos de fusión típicos:
- 475–650 °C, según la composición de la aleación
Esto ocurre porque los elementos de aleación como:
- Magnesio (Mg)
- Silicio (Si)
- Cobre (Cu)
modifican cómo pasa el metal de sólido a líquido.
Por qué importa en producción:
- Puede producirse una fusión parcial antes de la fusión completa
- La estructura superficial puede debilitarse sin señales visibles evidentes
- La estabilidad dimensional puede perderse antes de que el metal «parezca fundido».
Esto es fundamental en la extrusión, la soldadura y los acabados que implican calor.
Por qué importa el punto de fusión en la extrusión de aluminio
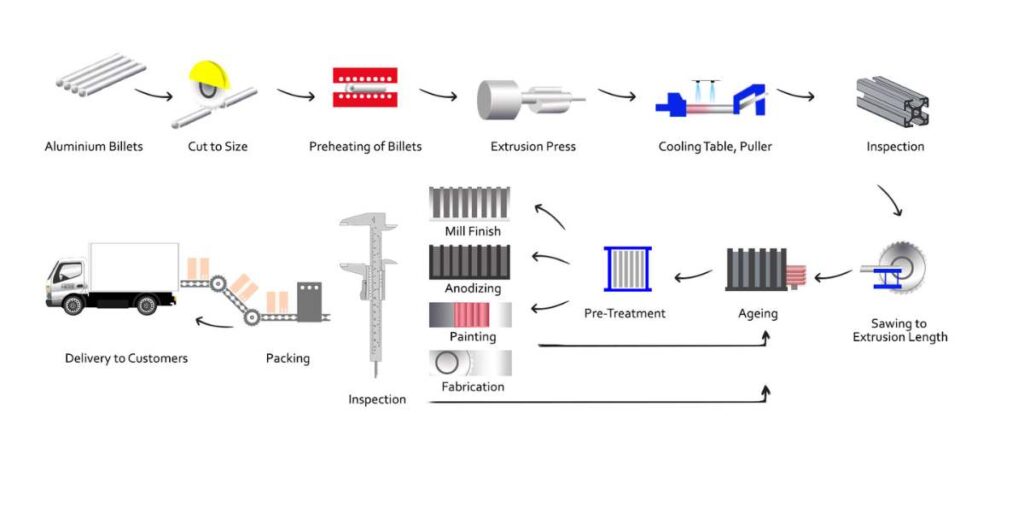
En la extrusión de aluminio, los tochos se calientan cerca de su rango de fusión, pero nunca dentro de él.
Temperaturas típicas del tocho:
- 430–500 °C, según la aleación y el diseño del perfil
Si las temperaturas son demasiado bajas:
- El flujo del material se vuelve inestable
- Aumentan los desgarros superficiales
- Se acelera el desgaste de la herramienta
Si las temperaturas son demasiado altas:
- La estructura de grano crece en exceso
- Aparecen defectos superficiales
- Los perfiles pueden retorcerse o colapsar
Por eso las fábricas con experiencia controlan estrictamente:
- La temperatura del tocho
- La temperatura de la matriz
- La velocidad y la presión de la prensa
En Xingyong, este control se apoya en 14 líneas de extrusión (350 T–2000 T), lo que permite que distintas aleaciones y secciones trabajen dentro de ventanas térmicas seguras en lugar de forzar una sola configuración para todo.
Punto de fusión frente a la realidad de la soldadura
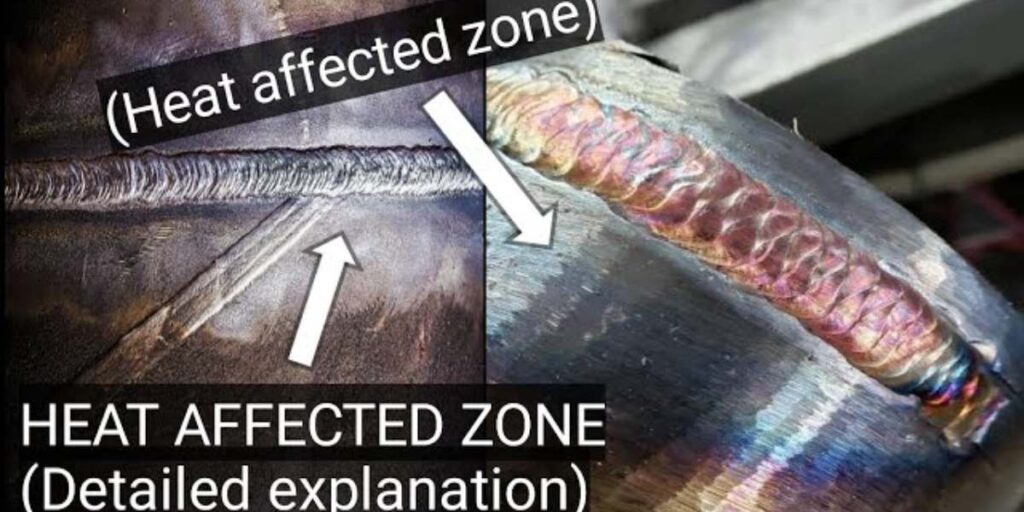
Muchos compradores se sorprenden de lo rápido que falla el aluminio durante la soldadura.
No es porque el aluminio tenga un punto de fusión «bajo», sino porque:
- Conduce el calor muy rápidamente
- No presenta un cambio de color claro antes de fundirse
- El paso de sólido a líquido es brusco
Problemas de soldadura habituales causados por un mal control del calor:
- Perforación por quemado
- Colapso repentino de secciones delgadas
- Uniones débiles pese a usar el material de aporte correcto
Comprender el rango de fusión efectivo de la aleación ayuda a evitar estos fallos.
¿Corre el aluminio riesgo de fundirse con el anodizado o la pintura en polvo?
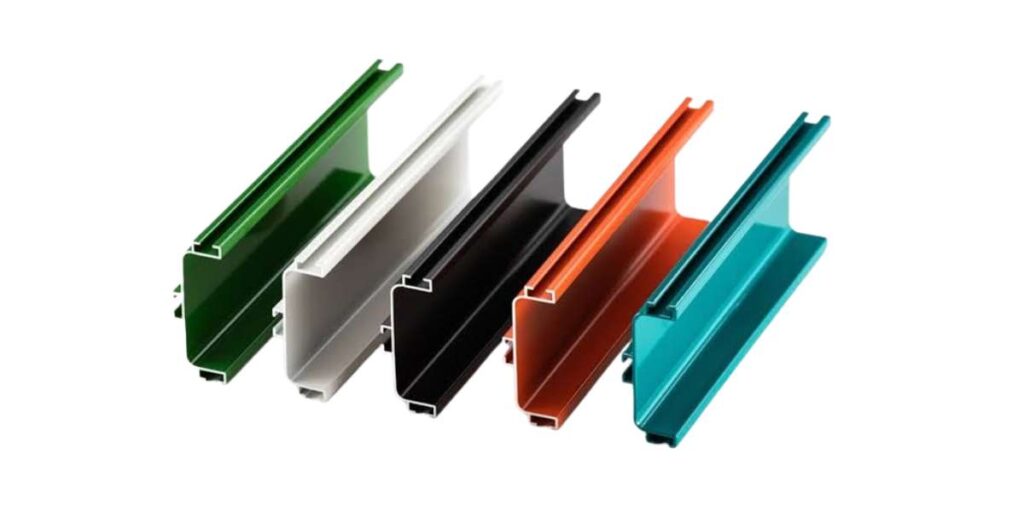
En el tratamiento superficial, el punto de fusión se malinterpreta a menudo.
Anodizado
- Las temperaturas del proceso suelen ser de 20–30 °C
- Muy por debajo de cualquier riesgo de fusión
- Los riesgos reales son el equilibrio químico y la preparación de la superficie, no el calor
Pintura en polvo
- Las temperaturas de curado suelen ser de 180–200 °C
- Aún con seguridad por debajo del rango de fusión del aluminio
Sin embargo, pueden surgir problemas cuando:
- Los perfiles de pared delgada se calientan de forma desigual
- La elección de la aleación es incorrecta
- Los perfiles ya sufrieron tensiones durante la extrusión
Por eso la elección de la aleación y el control de los procesos previos importan tanto como el propio recubrimiento.
Fallos reales de fabricación vinculados a malentendidos sobre el punto de fusión
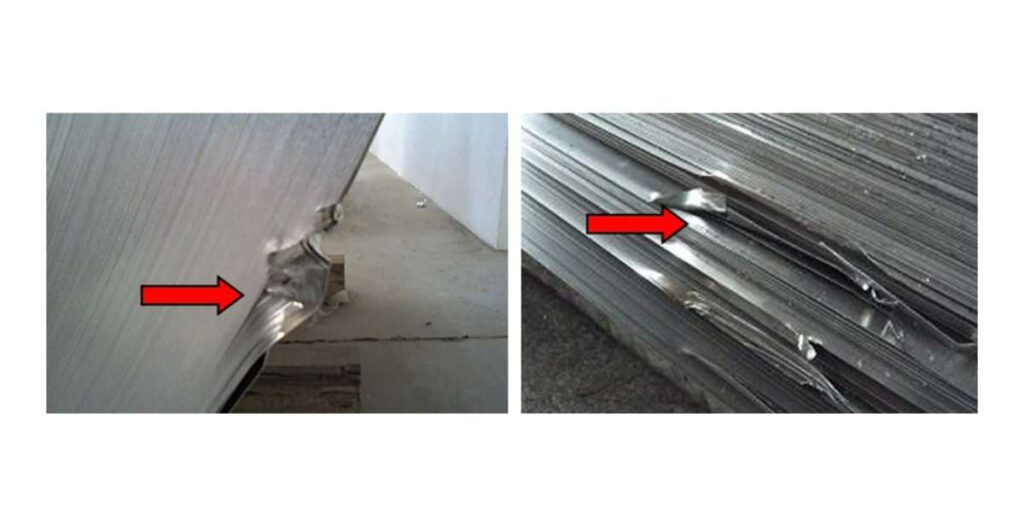
En entornos de fábrica, los malentendidos sobre el punto de fusión suelen manifestarse como:
- Deformación del perfil tras el tratamiento térmico
- Alabeo durante el curado de la pintura en polvo
- Colapso superficial cerca de los cordones de soldadura
- Rectitud irregular en tubos telescópicos largos
Estos fallos son caros porque:
- Aparecen tarde en la producción
- No se pueden corregir con reprocesos
- Provocan chatarra, retrasos o envíos rechazados
Rara vez se deben a un «mal aluminio», sino a suposiciones térmicas incorrectas.
Qué deben preguntar los compradores a su proveedor de aluminio
Si compra pértigas telescópicas de aluminio o componentes de equipamiento para piscinas, estas preguntas importan más que la cifra del punto de fusión:
- ¿Qué aleación se utiliza y por qué?
- ¿Qué rango de temperatura de extrusión se controla?
- ¿Cómo se verifica la constancia entre lotes?
- ¿Hasta qué espesor de pared se puede bajar sin deformación?
- ¿Qué ensayos confirman la estabilidad después del acabado?
En Xingyong, estas respuestas se respaldan con:
- Un centro de ensayos propio con espectrómetros y durómetros
- Una producción mensual de 3.000 toneladas
- Certificaciones como ISO 9001, ISO 14001
Resumen: el punto de fusión es una referencia, no una garantía
El punto de fusión del aluminio es fácil de consultar.
Fabricar productos de aluminio estables y repetibles no lo es.
Lo que separa a los proveedores fiables de los arriesgados es:
- El conocimiento de las aleaciones
- El control de la temperatura
- La disciplina de proceso
- La verificación en cada etapa
Si quiere pértigas telescópicas de aluminio que se mantengan rectas, resistentes y constantes, el punto de fusión es solo el punto de partida.
¿Listo para ir más allá?
- Solicitar una muestra
- Contacte con nuestro equipo de exportación
Descubra más sobre nuestras pértigas telescópicas de aluminio y nuestras capacidades de fabricación en poolpole.com.
Guías y recursos relacionados
Siga leyendo
Glosario · Cuál es la densidad del aluminio · De qué color es el aluminio · ¿Cuál es la densidad del aluminio? · Punto de fusión del aluminio: lo que deben saber los compradores de pértigas para piscina · Estructura de Lewis del óxido de aluminio y durabilidad · El recocido del aluminio explicado · ¿Son valiosos los lingotes de aluminio y cuánto dinero valen? · ¿Se oxida el aluminio? · Conductividad eléctrica del aluminio
Aplique estas indicaciones sobre materiales a la especificación de su pértiga
Al aplicar las indicaciones de «Punto de fusión del aluminio» a una pértiga de aluminio terminada, confirme la longitud, la carga, la exposición de la superficie y los requisitos de procesamiento. Envíe la aleación objetivo, las dimensiones del tubo, el acabado y la cantidad del pedido a través del formulario de consulta de ingeniería de Xingyong para una revisión de fabricabilidad.
Productos relacionados: Descubra productos relacionados y consulte soluciones adecuadas.

 English
 Español
 Français
 Deutsch
 Português