

La surchauffe est l'un des moyens les plus rapides de raccourcir la durée de vie des produits électroniques. Les LED perdent en luminosité prématurément. Les alimentations se déclassent. Les systèmes de commande tombent en panne sur le terrain. Nombre de ces problèmes remontent à une seule décision : le mauvais dissipateur thermique. Pour les acheteurs OEM, choisir une solution de refroidissement n'est pas seulement une question thermique, c'est aussi une décision d'approvisionnement et de production. Le dissipateur thermique extrudé est souvent l'option par défaut, mais pas toujours la bonne. Ce guide explique ce qu'est un dissipateur thermique extrudé, comment il est fabriqué et comment les acheteurs OEM doivent l'évaluer pour la production en volume, la maîtrise des coûts et la stabilité de l'approvisionnement à long terme.
Lorsque la discussion passe de la recherche à l'achat, reliez les points de ce guide à perches télescopiques en aluminium sur mesure et politique d'échantillons et de MOQ. Cela rend la consultation plus claire, surtout si l'acheteur aligne aussi sa terminologie sur présentation du management de la qualité ISO 9001.
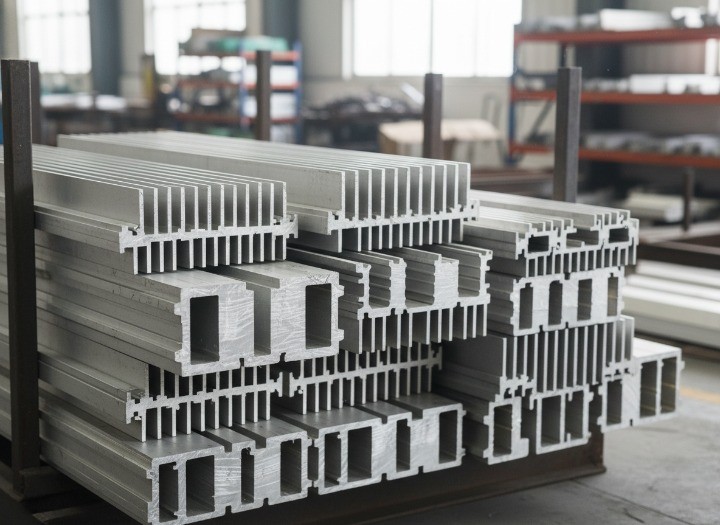
Qu'est-ce qu'un dissipateur thermique extrudé et quand les acheteurs OEM l'utilisent-ils
Un dissipateur thermique extrudé est un composant de dissipation thermique obtenu en poussant de l'aluminium chauffé à travers une filière profiléecréer un profil allongé avec une section transversale constante et des ailettes intégrées.
Les acheteurs OEM choisissent généralement l'extrusion lorsque :
- Le dissipateur présente un profil linéaire ou rectangulaire
- Les volumes de production sont moyens à élevés
- La conception doit être reproductible et stable sur de longues séries
- Le coût unitaire prime sur une géométrie 3D complexe
Comme la section transversale est fixe, l'extrusion offre des performances thermiques et mécaniques prévisibles sur des milliers, voire des millions de pièces.
Comment sont fabriqués les dissipateurs thermiques extrudés
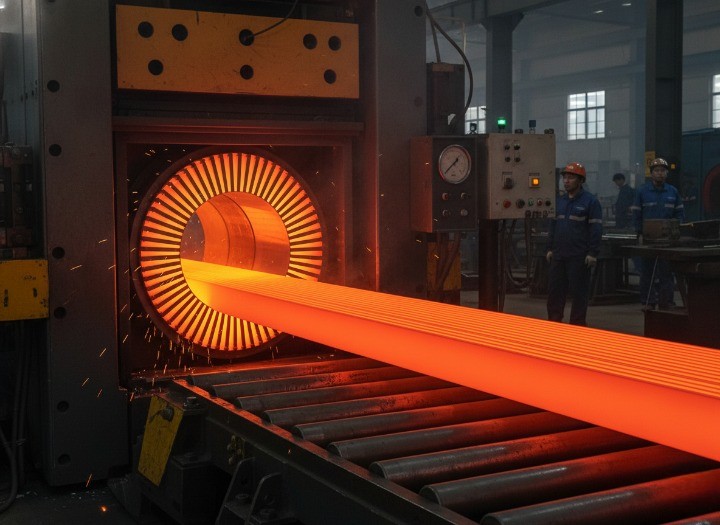
Les dissipateurs thermiques extrudés suivent un procédé de fabrication maîtrisé et reproductible.
Procédé d'extrusion de l'aluminium
- Les billettes d'aluminium sont chauffées à environ 450–500°C
- La billette est poussée à travers une filière en acier trempé
- Un profilé continu d' profilé sort de la filière avec les ailettes et la base déjà formées
- Le profilé est refroidi, dressé et coupé à longueur
Opérations secondaires
La plupart des dissipateurs OEM nécessitent des étapes supplémentaires :
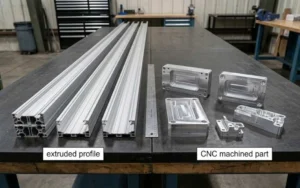
- CNC perçage ou taraudage pour les trous de fixation
- Fraisage rainures ou découpes
- Ébavurage pour protéger le câblage et les opérateurs d'assemblage
- Traitement de surface tel que anodisation
C'est cette combinaison d'extrusion et d'usinage qui rend les dissipateurs extrudés adaptables aux applications OEM.
Matériaux et finitions des dissipateurs thermiques extrudés
Alliages d'aluminium courants
La plupart des dissipateurs extrudés utilisent :
- L'aluminium 6063-T5 pour sa bonne conductivité thermique et son excellente aptitude au filage
- L'aluminium 6061 lorsqu'une résistance supérieure est requise, au prix d'un état de surface moins bon
Le 6063 est largement préféré car il concilie :
- Une surface lisse après extrusion
- Des résultats d'anodisation homogènes
- Une stabilité dimensionnelle sur les grandes longueurs
Traitements de surface
Les options de finition courantes sont :
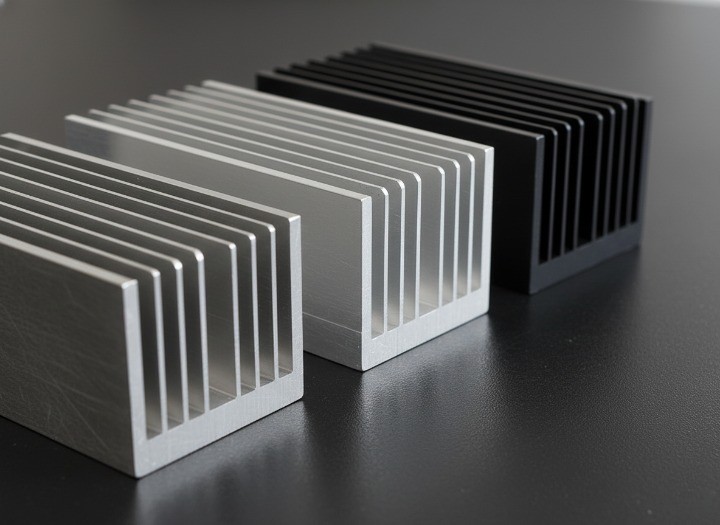
- Le brut de filage (mill finish), le plus économique
- L'anodisation incolore pour la résistance à la corrosion
- L'anodisation noire pour améliorer le rayonnement thermique et l'uniformité visuelle
En convection naturelle, l'anodisation noire peut améliorer la dissipation thermique. En refroidissement forcé, la conception du flux d'air compte davantage que la couleur.
Règles de conception qui influent sur le coût et la performance
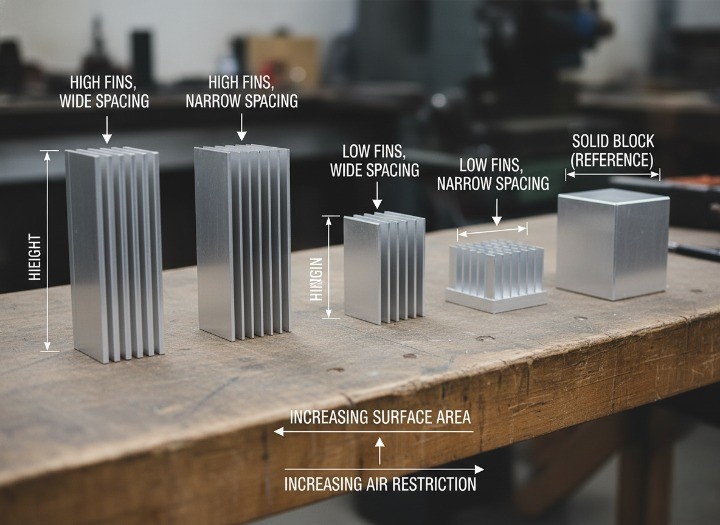
De mauvaises hypothèses de conception entraînent des reconceptions, des modifications d'outillage et des lancements retardés. Les acheteurs OEM doivent comprendre ces contraintes très tôt.
Espacement et hauteur des ailettes
- Des ailettes très fines augmentent le risque sur la filière et le coût d'extrusion
- Un espacement d'ailettes trop serré peut réduire l'efficacité du flux d'air
- La hauteur des ailettes est limitée par la stabilité et la rectitude à l'extrusion
Épaisseur de la base
- Une base plus épaisse répartit mieux la chaleur
- Une base plus fine réduit le poids et le coût matière
- Les exigences de planéité doivent correspondre au matériau d'interface thermique utilisé
Orientation et flux d'air
- Les ailettes verticales conviennent le mieux à la convection naturelle
- Les ailettes parallèles s'alignent mieux sur un flux d'air forcé
- Les conceptions à ailettes denses exigent une analyse de la pression du ventilateur
Dissipateurs extrudés, moulés sous pression ou à ailettes rapportées
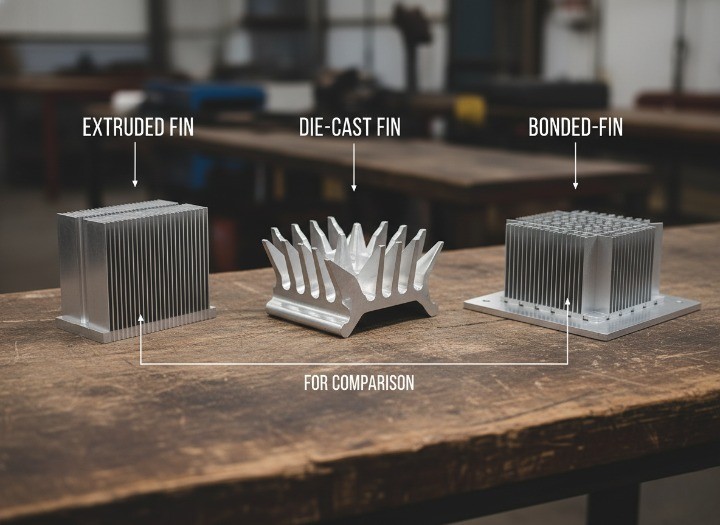
Les acheteurs OEM comparent souvent plusieurs technologies de dissipateurs avant de figer une conception.
Tableau comparatif
| Type | Cas d'usage privilégié | Coût d'outillage | Liberté de forme | Coût unitaire à l'échelle |
|---|---|---|---|---|
| Dissipateur thermique extrudé | Profils linéaires, commandes récurrentes | Faible | Moyenne | Faible |
| Dissipateur moulé sous pression | Formes complexes, fonctions intégrées | Moyenne | Élevée | Moyenne |
| Dissipateur à ailettes rapportées | Refroidissement à forte densité de puissance | Faible | Élevée | Élevée |
L'extrusion donne les meilleurs résultats lorsque le profil peut rester simple et que les volumes de production justifient l'investissement dans la filière.
Check-list d'appel d'offres OEM pour les dissipateurs thermiques extrudés
Un appel d'offres clair réduit les allers-retours de devis et évite les mauvaises surprises.
Ce qu'il faut inclure
- Un plan 2D avec les tolérances critiques
- Un fichier CAO 3D du dissipateur
- Les exigences thermiques : puissance, élévation de température visée, débit d'air
- Les exigences de finition et les attentes esthétiques
- La méthode de fixation et le détail de la visserie
Ce que les acheteurs oublient souvent
- Les exigences de planéité sur la surface de contact
- La tolérance d'épaisseur d'anodisation
- Le conditionnement pour protéger les ailettes pendant le transport
- La méthode de contrôle et les critères d'acceptation
Fournir ces éléments dès le départ permet aux fournisseurs de chiffrer rapidement et précisément.
Facteurs de coût et logique du MOQ
Comprendre la structure de coût aide les acheteurs à négocier efficacement.
Principaux facteurs de coût
- Le coût de la filière d'extrusion (non récurrent)
- La taille du profil et le poids d'aluminium
- Le contenu d'usinage CNC par pièce
- Le traitement de surface et les exigences de masquage
- Le conditionnement et le niveau de contrôle
Considérations sur le MOQ
- Un MOQ plus faible augmente le coût unitaire
- Une filière existante réduit la dépense d'outillage
- Les commandes récurrentes stabilisent le prix et le délai de livraison
Les acheteurs OEM demandent souvent deux devis : l'un sur profil standard, l'autre avec une filière sur mesure.
Points de contrôle qualité pour les acheteurs OEM
Avant expédition, les acheteurs doivent s'accorder sur les normes de contrôle.
Les contrôles clés comprennent :
- La vérification de l'alliage par analyse au spectromètre
- Le contrôle dimensionnel de l'espacement des ailettes et de l'épaisseur de base
- La mesure de planéité sur la surface de montage
- Le contrôle visuel des rayures et des défauts d'anodisation
Pour les applications réglementées, une documentation de type PPAP peut être requise.
Délai de livraison et aspects du commerce international
Délais de livraison types :
- Nouvelle filière d'extrusion et premiers échantillons : 3 à 5 semaines
- Commandes récurrentes avec filière existante : 2 à 3 semaines
Aspects commerciaux :
- Le classement du code SH pour les profilés en aluminium
- La conception de l'emballage pour éviter d'endommager les ailettes en transit
- Des Incoterms clairs pour définir responsabilités et coûts
S'accorder tôt sur ces points évite les retards en douane et les réclamations pour avarie.
Questions fréquentes des acheteurs OEM
Un dissipateur extrudé est-il meilleur qu'un dissipateur usiné ?
L'extrusion est plus économique en volume. Les dissipateurs entièrement usinés servent aux prototypes ou aux petites séries.
L'anodisation noire améliore-t-elle toujours le refroidissement ?
Elle favorise le rayonnement en convection naturelle. En refroidissement forcé, c'est le flux d'air qui détermine la performance.
L'espacement des ailettes peut-il être modifié après coup ?
Uniquement en modifiant ou en remplaçant la filière d'extrusion, ce qui entraîne un surcoût et des délais supplémentaires.
Quels fichiers faut-il fournir pour obtenir un devis ?
Un plan 2D, un modèle 3D et les exigences thermiques suffisent généralement.
Une méthode pratique pour décider
Choisissez un dissipateur thermique extrudé si :
- Votre conception a une section transversale constante
- Vous prévoyez des commandes récurrentes
- Vous souhaitez un coût et des performances prévisibles
- Vous pouvez gérer séparément l'usinage secondaire
Si la géométrie devient complexe ou si une intégration est nécessaire, envisagez plutôt le moulage sous pression ou les conceptions à ailettes rapportées.
Parlez-en à un partenaire OEM en extrusion
Si vous vous approvisionnez en dissipateurs thermiques extrudés pour la production, transmettez votre plan, la puissance visée et les conditions de flux d'air. Un fournisseur qualifié peut évaluer la faisabilité, estimer l'outillage et proposer des optimisations de profil avant que vous ne vous engagiez.
Guides & ressources associés
À lire ensuite
Finitions de surface par anodisationUsinage CNCProfilés extrudés en aluminiumQu’est-ce que l’aluminium anodiséQu’est-ce que l’aluminium brut de filage · Qu’est-ce que le procédé d’extrusion de l’aluminium · Extrusion d’aluminium vs usinage CNC : coût des commandes en grosPerches de piscine en aluminium anodisé : tenue à la corrosionAnodiser les perches télescopiques en aluminiumExtrusion d'aluminium sur mesureComment choisir un fabricant d'extrusion d'aluminium
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português