
O sobreaquecimento é uma das formas mais rápidas de encurtar a vida útil de um produto eletrónico. LEDs perdem luminosidade cedo. As fontes de alimentação sofrem derating. Os sistemas de controlo falham no terreno. Muitos destes problemas remetem para uma única decisão: o dissipador de calor errado. Para os compradores OEM, escolher uma solução de arrefecimento não é apenas uma questão térmica, mas também uma decisão de aprovisionamento e de produção. O dissipador de calor extrudido é muitas vezes a opção por defeito, mas nem sempre a mais acertada. Este guia explica o que é um dissipador de calor extrudido, como é fabricado e como os compradores OEM o devem avaliar em termos de produção em volume, controlo de custos e estabilidade de fornecimento a longo prazo.
Quando a conversa passa da pesquisa para a compra, ligue os pontos deste guia à varas telescópicas de alumínio personalizadas e política de amostras e de MOQ. Isso torna o pedido de orçamento mais claro, sobretudo se o comprador também alinhar as condições com a visão geral da gestão da qualidade ISO 9001.
O que é um dissipador de calor extrudido e quando os compradores OEM o usam
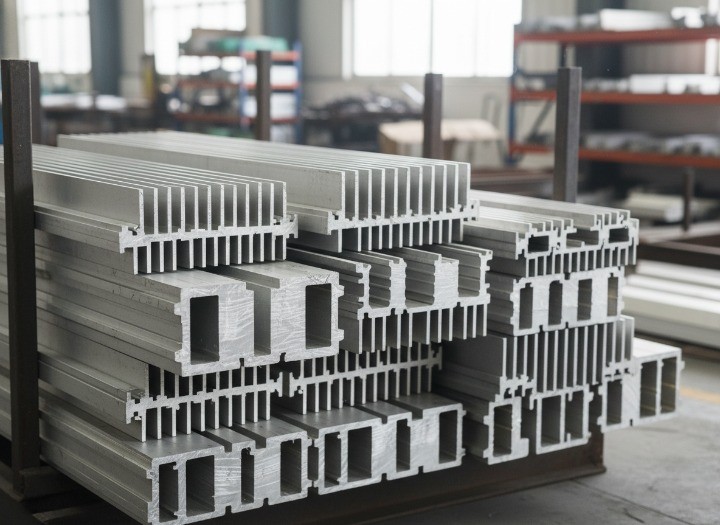
Um dissipador de calor extrudido é um componente de dissipação de calor obtido forçando alumínio aquecido através de uma fieira com a forma pretendidaCriando um perfil alongado com seção transversal constante e aletas integradas.
Os compradores OEM escolhem normalmente a extrusão quando:
- O dissipador tem um perfil linear ou retangular
- Os volumes de produção são médios a elevados
- O design tem de ser repetível e estável ao longo de séries longas
- O custo por unidade pesa mais do que uma geometria 3D complexa
Como a secção transversal é fixa, a extrusão garante um desempenho térmico e mecânico previsível em milhares ou milhões de peças.
Como se fabricam os dissipadores de calor extrudidos
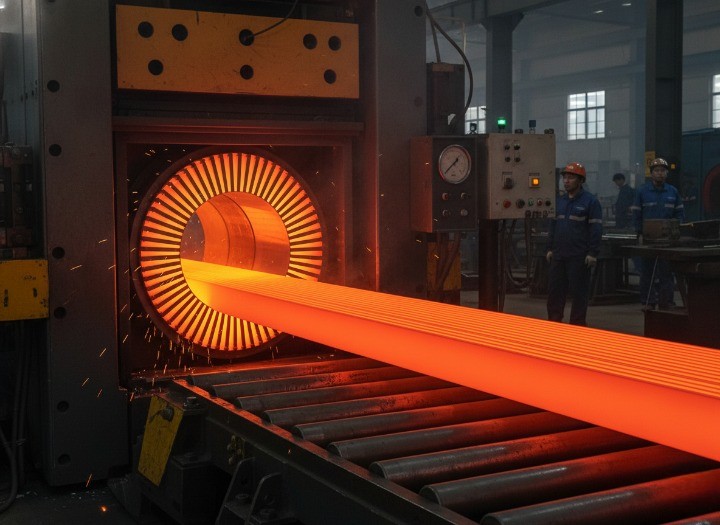
Os dissipadores de calor extrudidos seguem um processo de fabrico controlado e repetível.
Processo de extrusão de alumínio
- Os tarugos de alumínio são aquecidos a cerca de 450–500 °C
- O tarugo é forçado através de uma fieira em aço temperado
- Um perfil contínuo perfil sai da fieira já com as aletas e a base formadas
- O perfil é arrefecido, endireitado e cortado à medida
Processamento secundário
A maioria dos dissipadores OEM exige etapas adicionais:
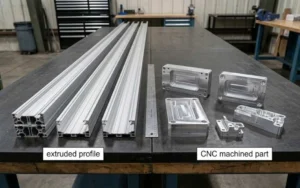
- CNC furação ou abertura de roscas para furos de fixação
- Fresagem ranhuras ou recortes
- Rebarbagem para proteger a cablagem e os operadores de montagem
- Acabamento de superfície, como anodização
É esta combinação de extrusão com maquinagem que torna os dissipadores extrudidos flexíveis em aplicações OEM.
Materiais e acabamentos usados em dissipadores de calor extrudidos
Ligas de alumínio mais comuns
A maioria dos dissipadores extrudidos usa:
- Alumínio 6063-T5 pela boa condutividade térmica e excelente extrudabilidade
- Alumínio 6061 quando é necessária maior resistência, com contrapartidas no acabamento superficial
O 6063 é largamente preferido porque equilibra:
- Superfície lisa após a extrusão
- Resultados de anodização consistentes
- Controlo dimensional estável em perfis longos
Acabamentos de superfície
Opções de acabamento mais comuns:
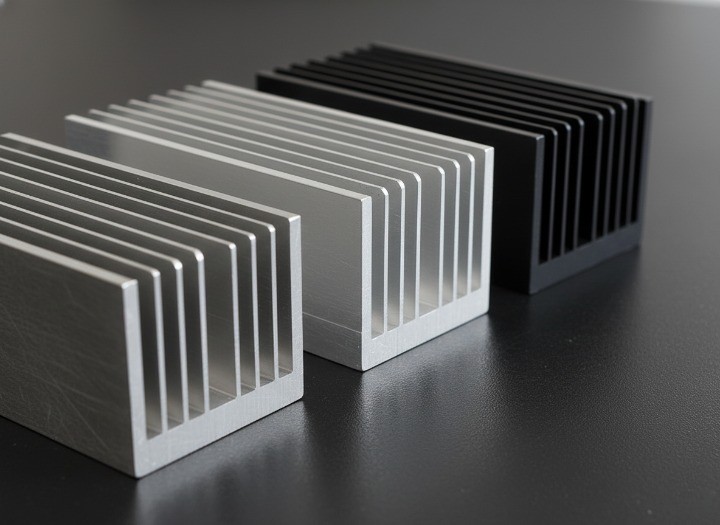
- Acabamento bruto de extrusão, para o custo mais baixo
- Anodização natural, para resistência à corrosão
- Anodização preta, para melhorar a radiação térmica e a uniformidade visual
Em sistemas de convecção natural, a anodização preta pode melhorar a dissipação de calor. Em sistemas de ar forçado, o desenho do fluxo de ar conta mais do que a cor.
Regras de projeto que afetam o custo e o desempenho
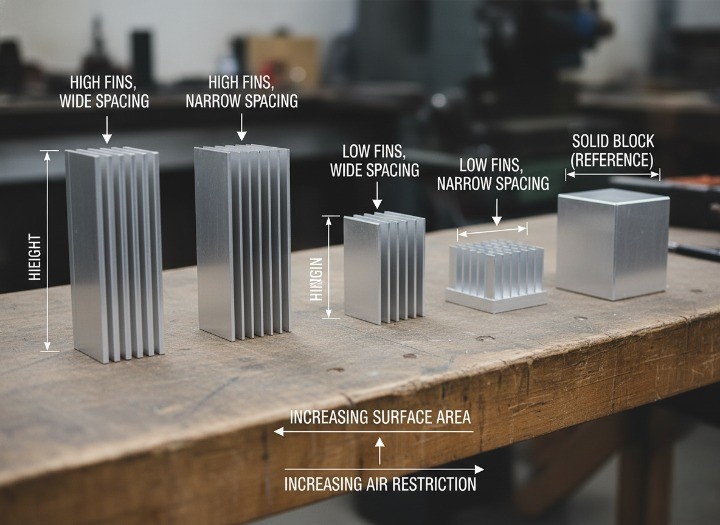
Pressupostos de projeto errados obrigam a reformulações, a alterações de ferramenta e a lançamentos adiados. Os compradores OEM devem conhecer estes condicionalismos desde cedo.
Espaçamento e altura das aletas
- Aletas muito finas aumentam o risco na fieira e o custo de extrusão
- Um espaçamento de aletas demasiado apertado pode reduzir a eficiência do fluxo de ar
- A altura das aletas é limitada pela estabilidade e pela retidão da extrusão
Espessura da base
- Bases mais espessas distribuem melhor o calor
- Bases mais finas reduzem o peso e o custo do material
- Os requisitos de planeza devem corresponder ao material de interface térmica utilizado
Orientação e fluxo de ar
- As aletas verticais funcionam melhor em convecção natural
- As aletas paralelas alinham-se melhor com o ar forçado
- Os desenhos com aletas densas exigem uma análise da pressão da ventoinha
Dissipadores extrudidos, fundidos injetados ou de aletas coladas
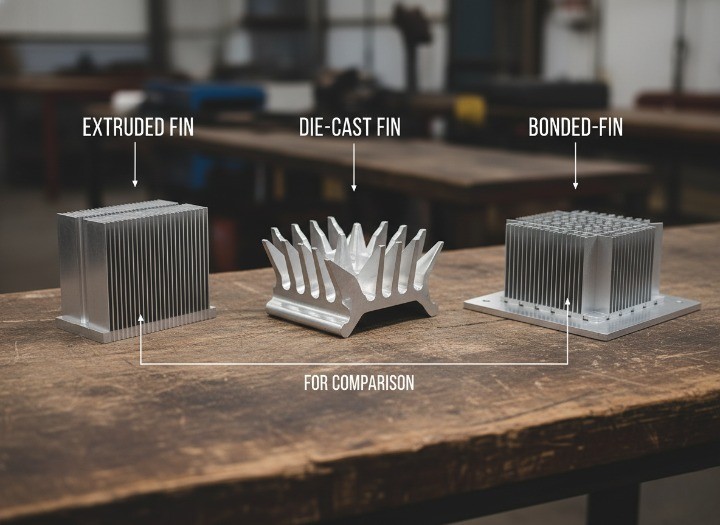
Os compradores OEM comparam muitas vezes várias tecnologias de dissipação antes de fecharem um projeto.
Tabela comparativa
| Tipo | Melhor caso de utilização | Custo de ferramenta | Liberdade de forma | Custo unitário à escala |
|---|---|---|---|---|
| Dissipador de calor extrudido | Perfis lineares, encomendas repetidas | Baixo | Média | Baixo |
| Dissipador de calor fundido injetado | Formas complexas, funcionalidades integradas | Média | Alto | Média |
| Dissipador de calor de aletas coladas | Arrefecimento de elevada densidade de potência | Baixo | Alto | Alto |
A extrusão funciona melhor quando o perfil pode manter-se simples e os volumes de produção justificam o investimento na fieira.
Lista de verificação do pedido de orçamento OEM para dissipadores extrudidos
Um pedido de orçamento claro reduz ciclos de cotação e evita surpresas.
O que incluir
- Desenho 2D com as tolerâncias críticas
- Ficheiro CAD 3D do dissipador
- Requisitos térmicos: potência, subida de temperatura pretendida, fluxo de ar
- Requisitos de acabamento e expectativas estéticas
- Método de fixação e detalhe dos elementos de aperto
O que os compradores costumam esquecer
- Requisitos de planeza na superfície de contacto
- Tolerância da espessura de camada de anodização
- Embalagem que proteja as aletas durante o transporte
- Método de inspeção e critérios de aceitação
Fornecer estes dados à partida ajuda o fornecedor a orçamentar com rigor e rapidez.
Fatores de custo e lógica da MOQ
Compreender a estrutura de custos ajuda o comprador a negociar com eficácia.
Principais fatores de custo
- Custo da fieira de extrusão (uma só vez)
- Dimensão do perfil e peso do alumínio
- Volume de maquinagem CNC por peça
- Acabamento de superfície e requisitos de mascaragem
- Embalagem e nível de inspeção
Considerações sobre a MOQ
- MOQ mais baixas aumentam o custo por unidade
- Fieiras já existentes reduzem a despesa de ferramenta
- Encomendas repetidas estabilizam o preço e o prazo de entrega
Os compradores OEM pedem muitas vezes dois orçamentos: um com um perfil padrão e outro com fieira personalizada.
Pontos de controlo de qualidade para compradores OEM
Antes do embarque, comprador e fornecedor devem acordar as normas de inspeção.
As verificações essenciais incluem:
- Verificação da liga por ensaio com espetrómetro
- Inspeção dimensional do espaçamento das aletas e da espessura da base
- Medição da planeza na superfície de fixação
- Inspeção visual de riscos e defeitos de anodização
Para aplicações regulamentadas, pode ser necessária documentação no estilo PPAP.
Prazo de entrega e questões de comércio internacional
Prazos de entrega típicos:
- Nova fieira de extrusão e primeiras amostras: 3–5 semanas
- Encomendas repetidas com fieira existente: 2–3 semanas
Questões comerciais:
- Classificação do código HS para perfis de alumínio
- Conceção da embalagem para evitar danos nas aletas em trânsito
- Incoterms claros para definir responsabilidades e custos
Acordar estes pontos desde cedo evita atrasos na alfândega e reclamações por danos.
Perguntas frequentes dos compradores OEM
Um dissipador de calor extrudido é melhor do que um maquinado?
A extrusão é mais económica em volume. Os dissipadores totalmente maquinados usam-se em protótipos ou séries pequenas.
A anodização preta melhora sempre o arrefecimento?
Ajuda na radiação em convecção natural. Em sistemas de ar forçado, é o fluxo de ar que domina o desempenho.
O espaçamento das aletas pode ser alterado depois?
Só alterando ou substituindo a fieira de extrusão, o que acrescenta custo e tempo.
Que ficheiros são necessários para orçamentar?
Um desenho 2D, um modelo 3D e os requisitos térmicos são normalmente suficientes.
Uma forma prática de decidir
Escolha um dissipador de calor extrudido se:
- O seu projeto tem uma secção transversal constante
- Prevê encomendas repetidas
- Quer custo e desempenho previsíveis
- Consegue gerir a maquinagem secundária em separado
Se a geometria se tornar complexa ou for necessária integração, pondere antes a fundição injetada ou as aletas coladas.
Fale com um parceiro de extrusão OEM
Se está a procurar dissipadores de calor extrudidos para produção, partilhe o desenho, a potência pretendida e as condições de fluxo de ar. Um fornecedor qualificado pode avaliar a viabilidade, estimar a ferramenta e sugerir otimizações de perfil antes de assumir compromissos.
Guias e Recursos Relacionados
Continuar a Ler
Acabamentos de superfície por anodizaçãoMaquinação CNCPerfis de Extrusão de AlumínioO Que É Alumínio AnodizadoO Que É Alumínio com Acabamento Bruto de Extrusão · O Que É o Processo de Extrusão de Alumínio · Extrusão de Alumínio vs. Maquinação CNC: Custo em Encomendas a GranelResistência à Corrosão de Varas de Piscina em Alumínio AnodizadoAnodização de Varas Telescópicas de AlumínioExtrusão de alumínio à medidaComo Escolher um Fabricante de Extrusão de Alumínio
Produtos relacionados: Explore produtos relacionados e consulte soluções correspondentes.
 English
 Español
 Français
 Deutsch
 Português