
El sobrecalentamiento es una de las formas más rápidas de acortar la vida de los productos electrónicos. Los LED pierden brillo antes de tiempo. Las fuentes de alimentación reducen su potencia. Los sistemas de control fallan en campo. Muchos de estos problemas se remontan a una sola decisión: el disipador equivocado. Para los compradores OEM, elegir una solución de refrigeración no es solo una cuestión térmica, sino también una decisión de compras y producción. El disipador extruido suele ser la opción por defecto, pero no siempre la correcta. Esta guía explica qué es un disipador extruido, cómo se fabrica y cómo deben evaluarlo los compradores OEM para producción en volumen, control de costes y estabilidad de suministro a largo plazo.
Cuando la conversación pase de la investigación a la compra, relacione los puntos de esta guía con pértigas telescópicas de aluminio a medida y política de muestras y MOQ. Eso hace más clara la RFQ, sobre todo si el comprador también alinea los términos con visión general de la gestión de la calidad ISO 9001.
Qué es un disipador de calor extruido y cuándo lo usan los compradores OEM
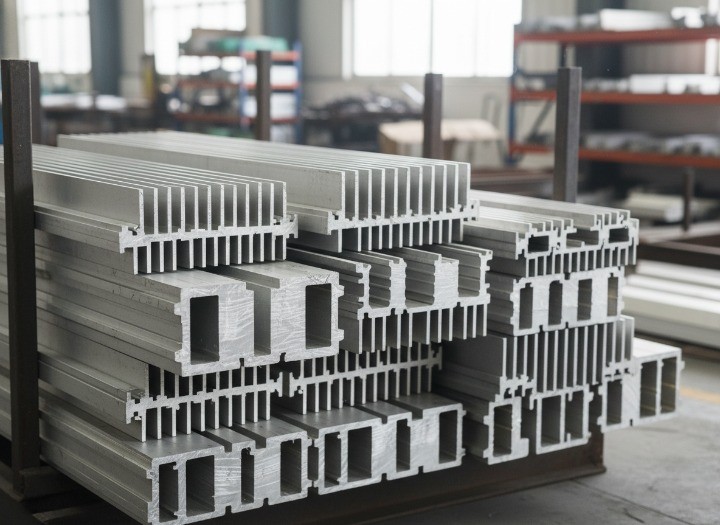
Un disipador de calor extruido es un componente de disipación de calor fabricado forzando aluminio caliente a través de una matriz con formacreando un perfil largo de sección constante con aletas integradas.
Los compradores OEM suelen elegir la extrusión cuando:
- El disipador tiene un perfil lineal o rectangular
- Los volúmenes de producción son medios a altos
- El diseño debe ser repetible y estable en series largas
- El coste por unidad importa más que una geometría 3D compleja
Como la sección es fija, la extrusión ofrece un rendimiento térmico y mecánico predecible en miles o millones de piezas.
Cómo se fabrican los disipadores de calor extruidos
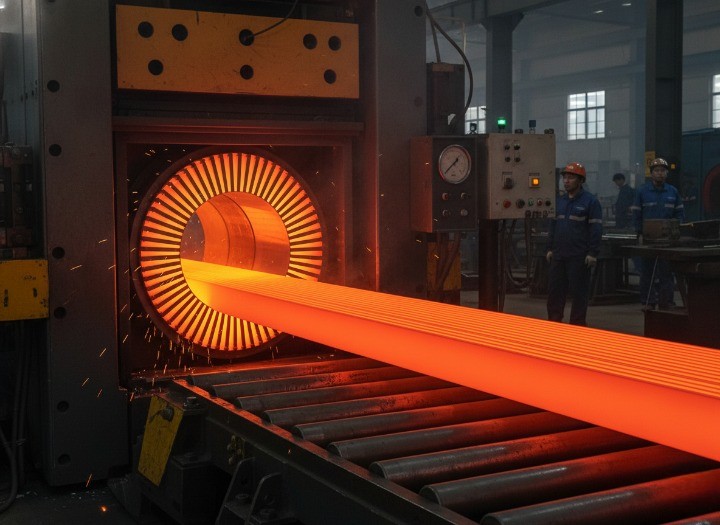
Los disipadores de calor extruidos siguen un proceso de fabricación controlado y repetible.
Proceso de extrusión de aluminio
- Los tochos de aluminio se calientan a unos 450–500°C
- El tocho se empuja a través de una matriz de acero endurecido
- Una sección continua de perfil sale de la matriz con las aletas y la base ya formadas
- El perfil se enfría, se endereza y se corta a medida
Procesado secundario
La mayoría de los disipadores OEM requieren pasos adicionales:
- CNC taladrado o roscado para orificios de montaje
- Fresado ranuras o recortes
- Desbarbado para proteger el cableado y a los operarios de montaje
- Tratamiento superficial como anodizado
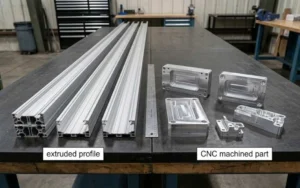
Esta combinación de extrusión más mecanizado es lo que hace que los disipadores extruidos sean flexibles para aplicaciones OEM.
Materiales y acabados utilizados en disipadores de calor extruidos
Aleaciones de aluminio habituales
La mayoría de los disipadores extruidos utilizan:
- Aluminio 6063-T5 por su buena conductividad térmica y excelente extrudabilidad
- Aluminio 6061 cuando se requiere mayor resistencia, con concesiones en el acabado superficial
El 6063 es el preferido de forma generalizada porque equilibra:
- Superficie lisa tras la extrusión
- Resultados de anodizado uniformes
- Control dimensional estable en perfiles largos
Acabados superficiales
Las opciones de acabado habituales incluyen:
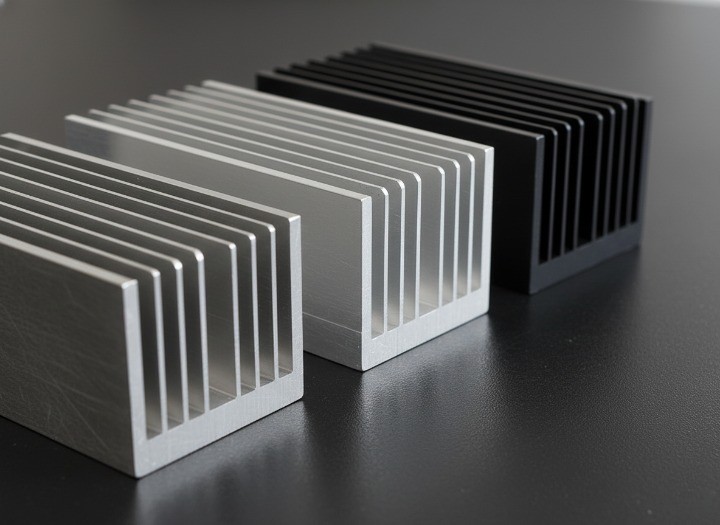
- Acabado de extrusión (bruto) para el menor coste
- Anodizado transparente para resistencia a la corrosión
- Anodizado negro para mejorar la radiación térmica y la uniformidad visual
En sistemas de convección natural, el anodizado negro puede mejorar la disipación del calor. En sistemas de aire forzado, el diseño del flujo de aire importa más que el color.
Reglas de diseño que afectan al coste y al rendimiento
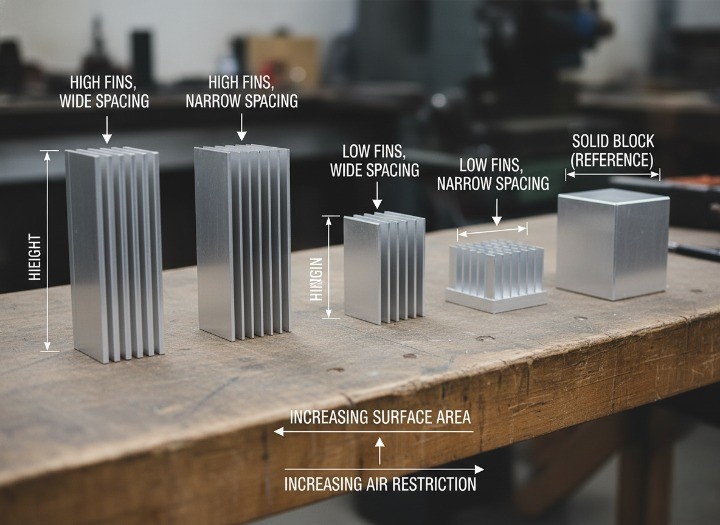
Unos supuestos de diseño deficientes provocan rediseños, cambios de utillaje y lanzamientos retrasados. Los compradores OEM deben conocer estas limitaciones desde el principio.
Separación y altura de las aletas
- Las aletas muy finas aumentan el riesgo de la matriz y el coste de extrusión
- Una separación de aletas extremadamente estrecha puede reducir la eficiencia del flujo de aire
- La altura de las aletas está limitada por la estabilidad de la extrusión y la rectitud
Espesor de la base
- Las bases más gruesas distribuyen mejor el calor
- Las bases más finas reducen el peso y el coste de material
- Los requisitos de planitud deben ajustarse al material de interfaz térmica utilizado
Orientación y flujo de aire
- Las aletas verticales funcionan mejor en convección natural
- Las aletas paralelas se alinean mejor con el flujo de aire forzado
- Los diseños de aletas densas requieren un análisis de la presión del ventilador
Disipadores extruidos frente a fundidos a presión y de aletas unidas
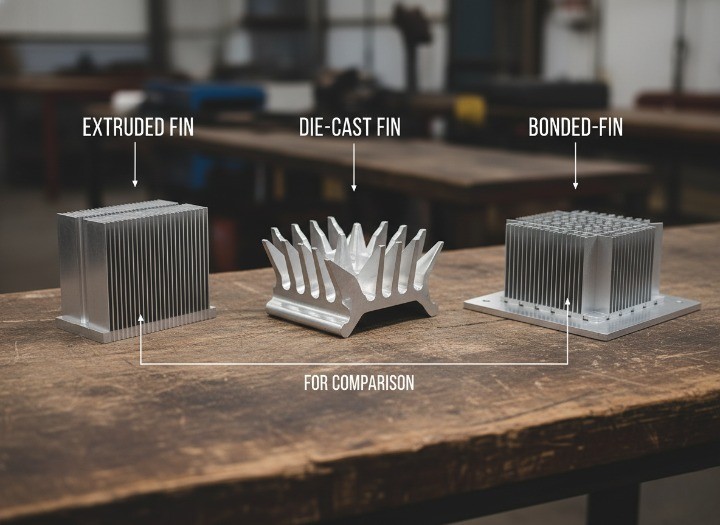
Los compradores OEM suelen comparar varias tecnologías de disipadores antes de fijar un diseño.
Tabla comparativa
| Tipo | Mejor caso de uso | Coste de utillaje | Libertad de forma | Coste unitario a escala |
|---|---|---|---|---|
| Disipador extruido | Perfiles lineales, pedidos recurrentes | Baja | Media | Baja |
| Disipador fundido a presión | Formas complejas, funciones integradas | Media | Alta | Media |
| Disipador de aletas unidas | Refrigeración de alta densidad de potencia | Baja | Alta | Alta |
La extrusión funciona mejor cuando el perfil puede mantenerse sencillo y los volúmenes de producción justifican la inversión en la matriz.
Lista de comprobación de RFQ OEM para disipadores extruidos
Una RFQ clara reduce los ciclos de cotización y evita sorpresas.
Qué incluir
- Plano 2D con tolerancias críticas
- Archivo CAD 3D del disipador
- Requisitos térmicos: potencia en vatios, aumento de temperatura objetivo, flujo de aire
- Requisitos de acabado y expectativas estéticas
- Método de montaje y detalles de las fijaciones
Lo que los compradores suelen pasar por alto
- Requisitos de planitud en la superficie de contacto
- Tolerancia del espesor de anodizado
- Embalaje que proteja las aletas durante el transporte
- Método de inspección y criterios de aceptación
Facilitar esto desde el principio ayuda a los proveedores a cotizar con precisión y rapidez.
Factores de coste y lógica del MOQ
Entender la estructura de costes ayuda a los compradores a negociar con eficacia.
Principales factores de coste
- Coste de la matriz de extrusión (único)
- Tamaño del perfil y peso de aluminio
- Contenido de mecanizado CNC por pieza
- Requisitos de acabado superficial y enmascarado
- Nivel de embalaje e inspección
Consideraciones sobre el MOQ
- Los MOQ más bajos aumentan el coste unitario
- Las matrices existentes reducen el gasto en utillaje
- Los pedidos recurrentes estabilizan el precio y el plazo de entrega
Los compradores OEM suelen solicitar dos cotizaciones: una con un perfil estándar y otra con una matriz a medida.
Puntos de control de calidad para compradores OEM
Antes del envío, los compradores deben acordar los criterios de inspección.
Las comprobaciones clave incluyen:
- Verificación de la aleación mediante ensayo con espectrómetro
- Inspección dimensional del paso de aletas y del espesor de la base
- Medición de planitud en la superficie de montaje
- Inspección visual de arañazos y defectos de anodizado
Para aplicaciones reguladas puede requerirse documentación tipo PPAP.
Plazo de entrega y consideraciones de comercio internacional
Plazos de entrega típicos:
- Nueva matriz de extrusión y primeras muestras: 3–5 semanas
- Pedidos repetidos con matriz existente: 2–3 semanas
Consideraciones comerciales:
- Clasificación del código HS para perfiles de aluminio
- Diseño del embalaje para evitar daños en las aletas durante el transporte
- Incoterms claros para definir responsabilidades y costes
Acordar pronto estos puntos evita retrasos en aduana y reclamaciones por daños.
Preguntas frecuentes de los compradores OEM
¿Es mejor un disipador extruido que uno mecanizado?
La extrusión es más rentable en volumen. Los disipadores totalmente mecanizados se usan para prototipos o series cortas.
¿El anodizado negro siempre mejora la refrigeración?
Ayuda a la radiación en convección natural. En sistemas de aire forzado, el flujo de aire domina el rendimiento.
¿Se puede cambiar el paso de aletas más adelante?
Solo modificando o sustituyendo la matriz de extrusión, lo que añade coste y tiempo.
¿Qué archivos se necesitan para cotizar?
Normalmente basta con un plano 2D, un modelo 3D y los requisitos térmicos.
Una forma práctica de decidir
Elija un disipador extruido si:
- Su diseño tiene una sección transversal constante
- Prevé pedidos repetidos
- Busca coste y rendimiento predecibles
- Puede gestionar el mecanizado secundario por separado
Si la geometría se vuelve compleja o se requiere integración, considere en su lugar la fundición a presión o los diseños de aletas unidas.
Hable con un socio OEM de extrusión
Si busca disipadores extruidos para producción, comparta su plano, la potencia objetivo y las condiciones de flujo de aire. Un proveedor cualificado puede revisar la viabilidad, estimar el utillaje y sugerir optimizaciones del perfil antes de que se comprometa.
Guías y recursos relacionados
Siga leyendo
Acabados superficiales de anodizadoMecanizado CNCPerfiles de extrusión de aluminioQué es el aluminio anodizadoQué es el aluminio con acabado natural (mill finish) · En qué consiste el proceso de extrusión de aluminio · Coste de la extrusión de aluminio frente al mecanizado CNC en pedidos de gran volumenResistencia a la corrosión de las pértigas de aluminio anodizado para piscinaAnodizado de pértigas telescópicas de aluminioExtrusión de aluminio a medidaCómo elegir un fabricante de perfiles de aluminio
Productos relacionados: Descubra productos relacionados y consulte soluciones adecuadas.
 English
 Español
 Français
 Deutsch
 Português