

Ce qu'est ce guide : les règles de conception — épaisseur de paroi, tolérance, coût de filière et choix d'alliage — pour les ingénieurs sur le point d'envoyer un plan. Si vous avez dépassé cette étape et voulez faire chiffrer des formes, allez directement à profilés d'extrusion aluminium sur mesure.
Vous finalisez le plan. La section transversale paraît nette. Puis le devis d'outillage arrive plus élevé que prévu. Le délai s'allonge. Le premier essai révèle des déformations ou des défauts de surface.
Avant de transmettre ce sujet à un fournisseur, alignez la spécification de travail sur perches télescopiques en aluminium sur mesure et confirmez la voie de fabrication via politique d'échantillons et de MOQ; présentation du management de la qualité ISO 9001 peut aider lorsque les équipes emploient des termes matière ou sécurité différents.
Cela arrive lorsque l'ingénierie et les achats travaillent séparément. Les ingénieurs conçoivent pour la fonction. Les acheteurs négocient sur le coût. Or, l' profilé en aluminium relie la géométrie, la capacité de presse, le choix de l'alliage et la planification de la chaîne d'approvisionnement. Ce guide explique comment concevoir des profils plus intelligents et s'approvisionner auprès du bon fabricant de profilés d'aluminium, pour que votre projet OEM respecte les délais et le budget.
Qu'est-ce que l'extrusion d'aluminium sur mesure et quand y recourir ?
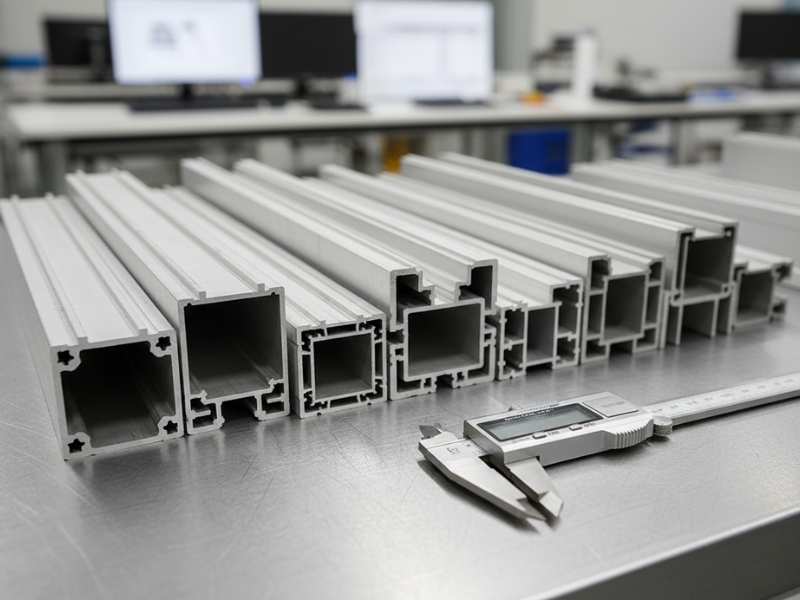
L'extrusion d'aluminium sur mesure est un procédé de fabrication dans lequel une billette d'aluminium chauffée est poussée à travers une filière en acier spécifique afin de créer un profil conçu spécialement pour votre produit.
Contrairement aux profilés catalogue, l'extrusion sur mesure vous permet de :
- Intégrer plusieurs fonctions dans une même section
- Réduire les soudures et les fixations
- Maîtriser l'épaisseur de paroi pour alléger la pièce
- Améliorer la rigidité structurelle grâce à des chambres creuses
Selon l' Aluminum Association, l'extrusion est largement utilisée dans le transport, la construction et les produits de consommation car l'aluminium offre un rapport résistance/poids élevé et une bonne résistance à la corrosion.
Quand l'extrusion sur mesure se justifie
Vous devriez envisager l'extrusion d'aluminium sur mesure lorsque :
- Le volume annuel justifie l'investissement d'outillage
- Votre produit exige une section structurelle unique
- L'allègement est critique
- Le coût d'assemblage doit être réduit
Les perches télescopiques en aluminium et les enrouleur de bâche de piscine tubes en sont de bons exemples. Un profilé creux bien conçu peut augmenter la résistance à la flexion tout en réduisant la matière utilisée.
Quand elle peut ne pas convenir
L'extrusion sur mesure peut ne pas être le bon choix si :
- Le volume de production est extrêmement faible
- La conception évolue fréquemment
- La section est très épaisse et se prête mieux à la fonderie
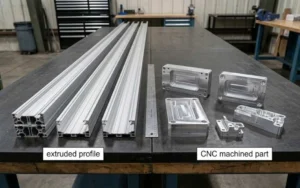
Pour les premiers prototypes, l'usinage CNC dans la masse peut être plus souple.
Comment fonctionne l'extrusion de l'aluminium
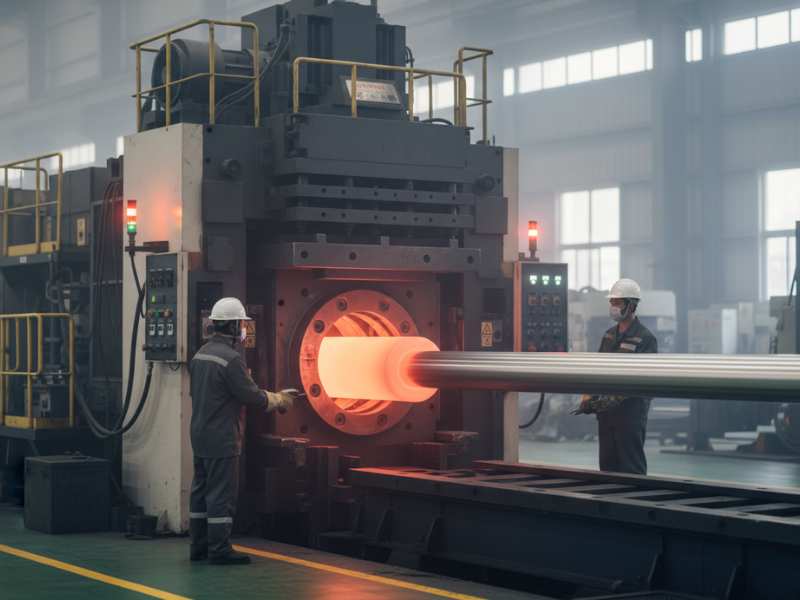
Comprendre le procédé d'extrusion aide les ingénieurs à concevoir dans les limites de fabrication et aide les acheteurs à évaluer la capacité d'un fournisseur.
Étape 1 : chauffage de la billette
Les billettes d'aluminium sont chauffées à environ 450–500°C. Le matériau devient plastique sans fondre.
Étape 2 : passage en presse à travers la filière
Une presse hydraulique pousse la billette à travers une filière en acier trempé. L'ouverture de la filière détermine la section transversale finale.
Le tonnage de la presse détermine la taille de profil réalisable :
| Tonnage de presse | Type de profil adapté | Application type |
|---|---|---|
| 350–600T | Petites sections décoratives | Profilés de finition |
| 800–1400T | Sections structurelles moyennes | Perches télescopiques |
| 2000T+ | Grands profilés industriels | Ossatures structurelles |
Un fournisseur disposant de plusieurs gammes de presses offre plus de souplesse. Xingyong exploite 14 presses d'extrusion de 350T à 2000T, ce qui permet aux clients OEM de regrouper plusieurs types de profils chez un seul fournisseur de profilés d'aluminium.
Étape 3 : refroidissement & dressage
Les profilés sont trempés à l'air ou à l'eau, puis étirés pour relâcher les contraintes internes.
Étape 4 : traitement de vieillissement (T5 ou T6)
Le traitement thermique améliore la résistance mécanique.
- T5: vieillissement artificiel après extrusion
- T6: mise en solution et vieillissement pour une résistance supérieure
Les normes de propriétés mécaniques sont définies par ASTM International, en particulier ASTM B221 pour les barres et profilés filés en aluminium. Notre guide ASTM B221 explique ce que couvre cet appel de norme et ce que votre plan doit encore spécifier.
Les règles de conception que les ingénieurs doivent connaître avant d'envoyer leurs plans
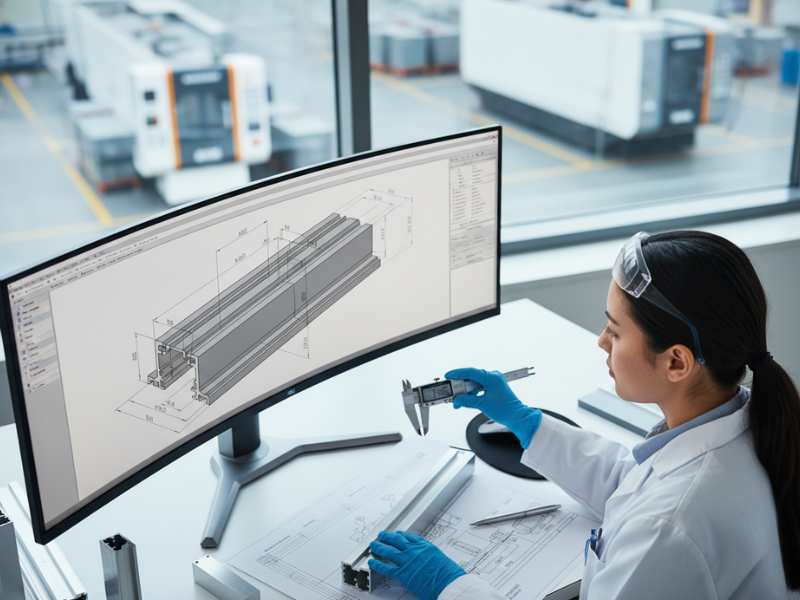
De nombreux problèmes de coût et de qualité naissent au stade de la conception.
1. Conserver une épaisseur de paroi équilibrée
Une épaisseur de paroi irrégulière entraîne un écoulement inégal du métal et des déformations.
Des parois plus fines allègent la pièce mais augmentent le risque de vrillage.
2. Éviter les angles internes vifs
Ajoutez des rayons internes pour améliorer l'écoulement du métal et prolonger la durée de vie de la filière.
3. Concevoir pour l'efficacité structurelle
Les chambres creuses augmentent fortement la rigidité sans alourdir la pièce. C'est particulièrement important pour les longues perches d'extension en aluminium, où la flèche en flexion est déterminante.
4. Comprendre les tolérances réalistes
La tolérance d'extrusion n'est pas la même que la tolérance d'usinage CNC.
Tolérance dimensionnelle typique : ±0,15 mm à ±0,30 mm selon la taille de la section.
Pour les normes dimensionnelles internationales, reportez-vous à l' Organisation internationale de normalisation (ISO).
Choisir le bon alliage : 6061, 6063 ou 6005
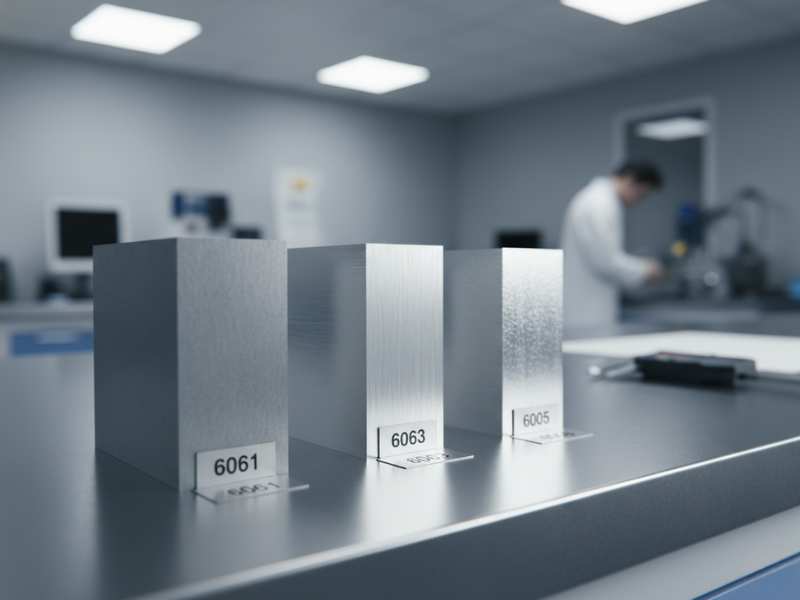
Le choix de l'alliage influe sur la résistance, l'état de surface, l'usinabilité et le coût.
| Alliage | Résistance | État de surface | Application type |
|---|---|---|---|
| 6063 | Moyenne | Excellente anodisation finition | Architectural & décoratif |
| 6061 | Élevée | Modérée | Composants structurels |
| 6005 | Élevée | Bonne | Profilés porteurs |
Pour les perches télescopiques en aluminium et les équipements de piscine, on retient souvent le 6005-T5 ou le 6061-T6 pour leur résistance supérieure.
Si votre application privilégie l'aspect et la qualité d'anodisation, le 6063 sera sans doute plus adapté.
Comprendre le coût de la filière, le MOQ & le délai de livraison
Coût de la filière
Le coût d'outillage dépend de :
- La complexité du profil
- La structure pleine ou creuse
- La qualité de l'acier de filière
Le coût d'une filière va généralement de 800 USD à 5 000 USD.
Les filières pour profilés creux coûtent plus cher en raison des mandrins et des ponts.
MOQ (quantité minimale de commande)
Le MOQ existe parce que le réglage de la presse et l'utilisation des billettes doivent rester efficients.
Le MOQ type pour l'extrusion d'aluminium sur mesure va de 300 à 1 000 kg par profil.
Un volume annuel plus élevé fait baisser le coût unitaire.
Délai de livraison
- Fabrication de la filière : 10 à 20 jours
- Première série de production : 7 à 15 jours
- Fret maritime vers les États-Unis : 25–35 jours
Des prévisions claires améliorent la stabilité de l'approvisionnement.
Pour les acheteurs travaillant avec les grandes enseignes, la conformité fournisseur compte également. Xingyong détient les certifications ISO 9001, ISO 14001, ISO 45001 et ISO 50001 — souvent exigées dans les chaînes d’approvisionnement qui servent Walmart et Home Depot.
Options de traitement de surface pour les projets OEM
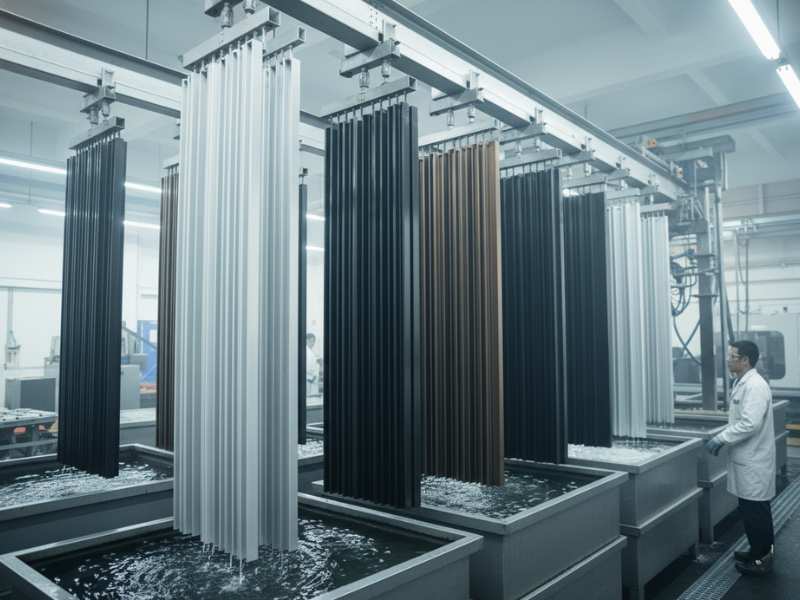
Le traitement de surface influe sur la résistance à la corrosion et sur l'image de votre marque.
Anodisation
- Épaisseur : 10–25 μm
- Résistance à la corrosion améliorée
- Adapté aux environnements de piscine extérieure et marins
Thermolaquage
- Large gamme de coloris
- Bonne résistance aux chocs
Sablage et brossage
- Texture mate
- Applications décoratives
Nos lignes d'anodisation intégrées réduisent les délais liés à la sous-traitance et améliorent la maîtrise du délai de livraison.
Comment choisir le bon fournisseur de profilés en aluminium
Pour sélectionner un fabricant d'extrusion d'aluminium, évaluez :
- Plage de tonnage des presses
- Traitement de surface réalisé en interne
- Capacité d'usinage CNC
- Équipements de contrôle
- Conformité environnementale
Xingyong exploite :
- 14 presses d'extrusion (350T–2000T)
- Des lignes d'anodisation automatisées
- Un atelier d'usinage CNC
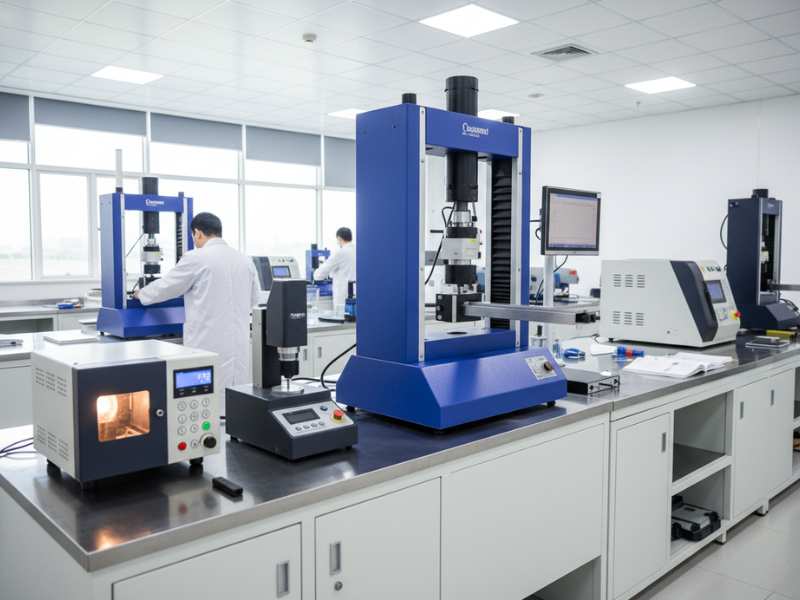
- Un centre de contrôle complet avec spectromètre, machine d'essai de traction et duromètres
La capacité mensuelle atteint environ 3 000 tonnes.
Si vous comparez plusieurs fournisseurs, consultez également notre guide détaillé :
Comment choisir le bon fournisseur de profilés en aluminium
Pour des exemples propres à un produit, voir :
Perche télescopique en aluminium
Stratégies de réduction des coûts pour les acheteurs en volume
Vous pouvez réduire le coût total de votre projet en :
- Standardisant l'épaisseur de paroi sur toute une famille de produits
- Regroupant plusieurs pièces en un seul profilé
- Planifiant des contrats annuels en volume
- Mutualisant l'outillage entre références proches
Une discussion DFM (conception pour la fabrication) menée tôt évite les reprises de filière et les retards de production.
Ce qu'il faut clarifier avant de lancer la production
Avant d'envoyer vos plans à votre fournisseur de profilés en aluminium, confirmez :
- La prévision de demande annuelle
- Les exigences de résistance mécanique
- La spécification de finition de surface
- Les exigences de tolérance
- Le plan d'emballage et d'expédition
Une communication claire réduit le risque et améliore la stabilité de l'approvisionnement sur la durée.
Lancez votre projet de profilé aluminium sur mesure en toute confiance
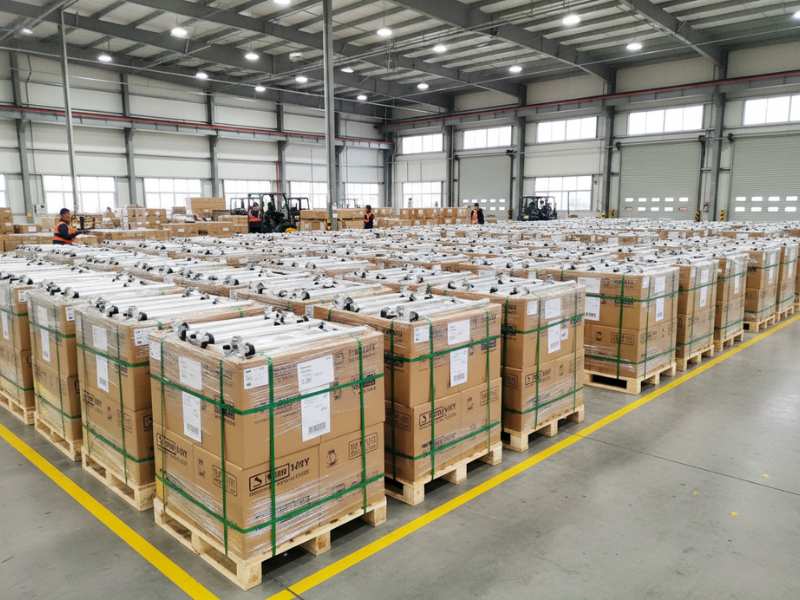
Si vous développez des perches télescopiques en aluminium, des enrouleurs de bâche de piscine ou des profilés structurels, une collaboration précoce fait la différence.
Envoyez votre plan CAO. Demandez un retour DFM. Évaluez la capacité des presses et les standards de contrôle avant de payer l'outillage.
Un projet de profilé aluminium sur mesure bien conçu réduit les coûts, améliore la durabilité et renforce votre chaîne d'approvisionnement.
Guides & ressources associés
À lire ensuite
Finitions de surface par anodisation · Usinage CNC · Profilés en aluminium · Comment choisir son fabricant de profilés en aluminium · Comment usiner des profilés en aluminium en CNC · Comment fabriquer un boîtier pour circuit imprimé en aluminium · Comment polir l'aluminium · Guide du soudage industriel de l'aluminium : tube télescopique haute résistance T · Sourcing de profilés en aluminium et industrie intelligente · Le guide complet du thermolaquage de l'aluminium · À quoi sert le profilé en U en aluminium
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português