
Resumo executivo para gestores de compras
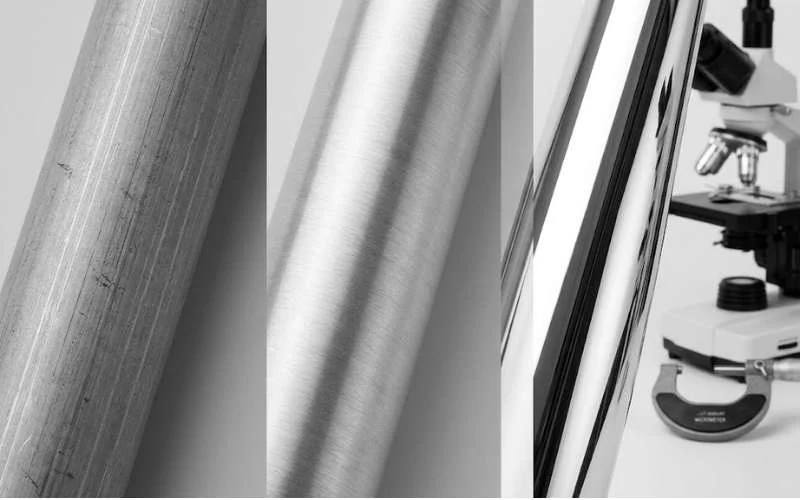
- A norma: Obter um acabamento espelhado exige reduzir a rugosidade de superfície (Ra) para <0,05 μm.
- O risco: O arrefecimento inadequado durante o polimento em série provoca defeitos de «casca de laranja» e fragilidade estrutural.
- O lucro: Os acabamentos polidos permitem um prémio de retalho de 20-30 % e reduzem em 15 % as taxas de devolução ao fornecedor (RTV).
- A capacidade: A Xingyong entrega 3.000 toneladas/mês de perfis de alumínio com certificação ISO 9001:2015 de qualidade.
Muitos gerentes de compras enfrentam um pesadelo recorrente: receber um contêiner de postes telescópicos de alumínio com aparência opaca, turva ou inconsistente em todo o lote. Esses defeitos de superfície não apenas conferem uma aparência barata, como também levam a rejeições imediatas por parte de grandes varejistas como Walmart ou Home Depot, destruindo suas margens de lucro e a reputação da sua marca. Se o seu fornecedor atual tem dificuldades com a uniformidade da superfície, você provavelmente está perdendo dinheiro em cada unidade de "segunda linha" enviada. Na Xingyong, dedicamos 16 anos a aperfeiçoar a transição da extrusão bruta para um acabamento espelhado impecável, garantindo que cada SKU atenda às rigorosas exigências do mercado global.
Quando a conversa passa da pesquisa para a compra, ligue os pontos deste guia à opções de anodização e de acabamento de superfície e controlos de qualidade do lote e de rastreabilidade. Isso torna o pedido de orçamento mais claro, sobretudo se o comprador também alinhar as condições com a recursos sobre materiais da Aluminum Association.

Como polir alumínio para obter resultados profissionais
O processo profissional de polir alumínio envolve a redução sistemática da rugosidade de superfície (Ra) através de abrasão mecânica e de refinamento químico. Ao contrário dos métodos caseiros, o polimento industrial exige uma progressão em quatro fases: DesengorduramentoLixagem sequencial (normalmente de grão 400 a 2000)Polimento com disco com compostos especializados como o Tripoli ou o rouge de joalheiro, e Selagem final ou anodização. Para obter um «acabamento espelhado» de forma consistente em 3.000 toneladas de produção mensal, as fábricas têm de controlar as rotações do disco, a pressão e a temperatura, de modo a evitar a deformação térmica da liga de alumínio.
Especificações técnicas dos acabamentos de superfície
| Grau de acabamento | Ra típico (μm) | Método de processamento | Aplicação principal |
|---|---|---|---|
| Acabamento bruto de extrusão | 1.6 – 3.2 | Tal como extrudido | Estruturas de suporte ocultas |
| Acetinado / escovado | 0.4 – 0.8 | Cintas abrasivas de grão 180-240 | Punhos industriais, remates arquitetónicos |
| Brilho comercial | 0.1 – 0.4 | Grão 400-600 + polimento com disco de sisal | Norma Varas de limpeza de piscina |
| Acabamento Espelhado | < 0,05 | Grão 1200+ + polimento com disco de algodão | Enroladores de cobertura de piscina de gama alta, decoração de luxo |
A física do brilho: porque é que a rugosidade de superfície (Ra) importa
No mundo das compras B2B, «brilhante» é um termo subjetivo, mas a rugosidade de superfície (Ra) é um facto mensurável. Enquanto engenheiro na Xingyong desde o início da década de 2000, tenho visto como negligenciar a microtopografia do metal conduz a falhas catastróficas na fase de acabamento.
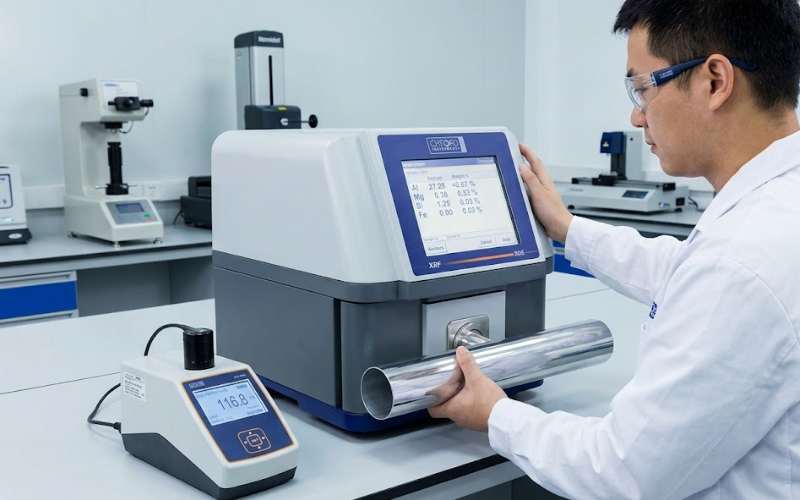
O alumínio é naturalmente reativo. Quando se pole, não se está apenas a melhorar o aspeto; está a remover-se a camada porosa de óxido de alumínio para expor o metal puro por baixo. Se as etapas de lixagem forem saltadas, o passo seguinte de O processo de anodização amplifica todos os riscos em vez de os esconder. É por isso que utilizamos scanners de perfis Romidot, de fabrico israelita, para garantir que a integridade dimensional das varas se mantém intacta mesmo após um polimento agressivo.
Lista de verificação de CQ: defeitos de superfície comuns a vigiar
- Turvação (véu): Muitas vezes causada por limpeza insuficiente dos compostos de polimento ou por resíduos ácidos.
- Picadas: Resultado de polimento excessivo ou do uso de cintas abrasivas contaminadas por processamento de aço.
- Marcas de polimento: «Espirais» visíveis causadas por discos de algodão gastos ou por rotações mal reguladas.
O protocolo industrial de polimento em 5 passos da Xingyong
Para manter as normas ISO 9001:2015 que sempre cumprimos, a nossa oficina segue uma hierarquia rígida de operações. É esta consistência que permite aos nossos distribuidores praticar um preço premium no retalho.
1. Inspeção prévia ao polimento e desengorduramento
Antes de um único disco girar, utilizamos um Espetrómetro Oxford para verificar a composição da liga (normalmente 6061 ou 6063). Quaisquer óleos residuais do processo de extrusão têm de ser removidos com máquinas de limpeza ultrassónica de pH neutro. Polir sobre óleo cria «marcas de queimado» impossíveis de remover depois.
2. Lixagem sequencial em várias fases
Utilizamos tanto lixadoras de 3 fases para material longo e máquinas de 2 fases para material curto.
- Fase grossa: Remove as linhas de fieira deixadas pela extrusão.
- Fase média: Nivela os picos da superfície.
- Fase fina: Prepara a «cor» do metal para o disco de polimento.
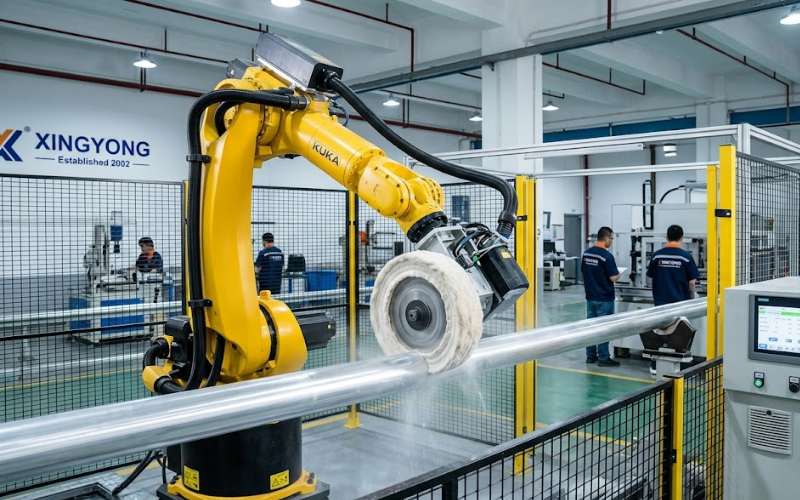
3. Polimento mecânico com precisão CNC de 5 eixos
Em componentes complexos, como os mecanismos de fecho internos das nossas varas telescópicas, o polimento manual é demasiado variável. Recorremos a braços de polimento controlados por CNC que mantêm pressão constante. Isto evita o «afinamento excessivo» das paredes dos tubos, causa frequente de falha estrutural nos enroladores de cobertura de piscina baratos.
4. Seleção do composto: Tripoli vs. rouge
Não usamos ceras «universais».
- Tripoli castanho: Usado no corte inicial para remover riscos finos.
- Rouge branco/azul: Usado na coloração final de alto brilho.
Esta distinção é essencial para produtos vendidos em mercados comerciais de gama alta, onde a clareza visual não é negociável.
5. Limpeza final e libertação pela qualidade
Após o polimento, o alumínio é limpo de todos os compostos residuais. Utilizamos medidores de brilho para verificar que a refletividade é uniforme em todo o comprimento de 6 metros do perfil. Só então passa para a nossa linha de embalamento certificada em conformidade social por terceiros.
Perspetiva do engenheiro: a armadilha da «casca de laranja»
Uma lição dura que aprendi em 2005 foi o perigo do calor excessivo por atrito. Se um operador aplicar demasiada pressão a um tubo de alumínio 6063-T6, a temperatura localizada pode exceder o limiar de envelhecimento da liga. Isto provoca o crescimento do grão, resultando numa textura irregular conhecida como «casca de laranja».
Assim que surge a casca de laranja, a peça é sucata. Não é possível «poli-la até desaparecer». Para os compradores, é por isto que a experiência da fábrica conta. Uma fábrica barata força demasiado as máquinas para cumprir um prazo, resultando em varas frágeis que partem sob o peso de um aspirador de piscina pesado. Na Xingyong, as nossas linhas automatizadas controlam a velocidade de avanço para manter as temperaturas dentro da janela metalúrgica segura.
Proteger o seu investimento: embalagem e logística
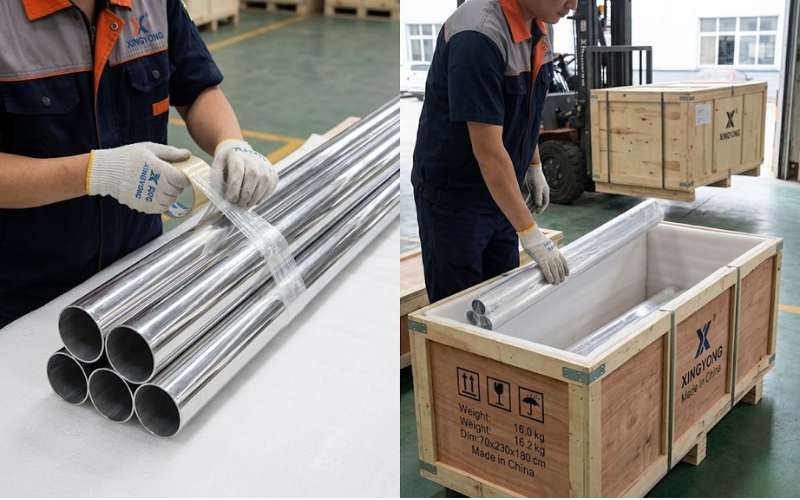
No comércio internacional, o polimento que se vê na fábrica tem de ser o polimento que o cliente vê na loja. O alumínio de alto brilho é propenso a «sombreamento» ou a abrasão em trânsito.
- Usamos películas protetoras de PE sem ácido para evitar manchas químicas durante a viagem marítima de 30 dias.
- Cada molho é acondicionado em caixas de exportação reforçadas para eliminar o atrito metal com metal.
- Oferecemos ISO 9001 Documentação completa para clientes que exigem rastreabilidade total da superfície.
Escalar a excelência para a distribuição global
A «lógica do lucro» de um distribuidor é simples: minimizar as devoluções e maximizar o valor percebido. Uma vara de alumínio perfeitamente polida parece mais pesada, tem um aspeto mais «profissional» e justifica um prémio de preço de 20-30 % face às alternativas com acabamento bruto de extrusão. Ao tirar partido das nossas 14 prensas de extrusão e da oficina de oxidação integrada, eliminamos as «margens de intermediários» e as falhas de qualidade que surgem quando o polimento é subcontratado a oficinas terceiras.
Práticas de fabrico sustentáveis
O polimento gera pó e resíduos significativos. A Xingyong opera uma estação de tratamento de águas residuais e sistema de extração de poeiras em conformidade com a norma ambiental ISO 14001:2015. Assim, a sua cadeia de abastecimento mantém-se «verde» e conforme aos requisitos modernos de reporte ESG dos grandes retalhistas.
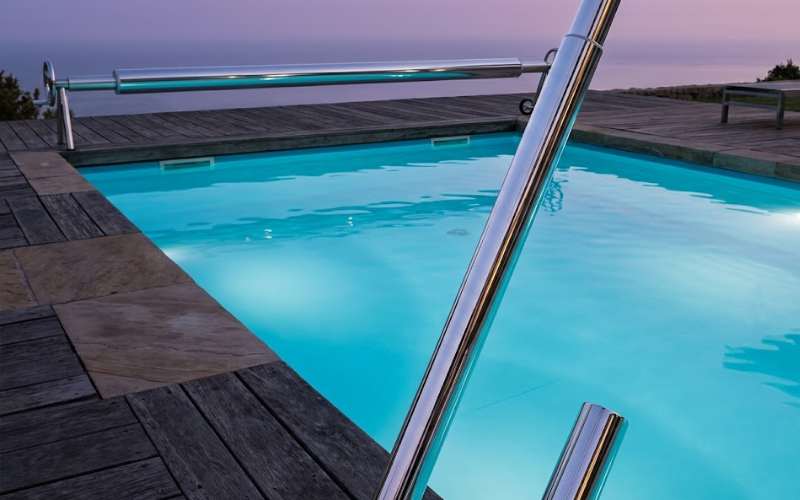
Para além do brilho: assegurar a integridade estrutural
A diferença entre um produto de alumínio «bom» e um «de craveira mundial» está nos últimos 0,05 milímetros da superfície. O polimento não é apenas uma escolha estética; é um compromisso com a integridade do material e com o prestígio da marca. Quer esteja a comprar para uma marca branca, quer para uma cadeia de retalho multinacional, compreender estes obstáculos técnicos garante que escolhe um parceiro capaz de entregar mais do que apenas um objeto brilhante.
Faça parceria com a engenharia da Xingyong
Está pronto para melhorar a sua linha de produtos com acabamentos de nível industrial que dominam a prateleira? A Xingyong combina os mais de 20 anos de herança fabril do nosso fundador com tecnologia avançada de polimento CNC para servir as marcas líderes mundiais. Contacte hoje a nossa equipa de engenharia para receber uma auditoria gratuita da qualidade de superfície no seu próximo projeto OEM ou para pedir uma amostra das nossas varas telescópicas com acabamento espelhado.
Guias e Recursos Relacionados
Continuar a Ler
Acabamentos de superfície por anodizaçãoMaquinação CNCPerfis de Extrusão de AlumínioGuia de Soldadura Industrial de Alumínio, Telescópico de Alta Resistência TSourcing de Extrusão de Alumínio em Fabrico InteligenteO Guia Completo da Lacagem a Pó de AlumínioPara Que Serve a Calha em U de AlumínioO Que É Um Dissipador de Calor Extrudido · Aprovisionamento OEM de Dissipadores de Calor ExtrudidosO Que É Alumínio AnodizadoO Que É o Alumínio com Acabamento Bruto de Extrusão
Aplique estas orientações de material à especificação da sua vara
Ao aplicar as orientações de «Como polir alumínio» a uma vara de alumínio acabada, confirme o comprimento, a carga, a exposição da superfície e os requisitos de processamento. Envie a liga pretendida, as dimensões do tubo, o acabamento e a quantidade da encomenda através do formulário de consulta técnica da Xingyong para uma análise de fabricabilidade.
Produtos relacionados: Explore produtos relacionados e consulte soluções correspondentes.

 English
 Español
 Français
 Deutsch
 Português