
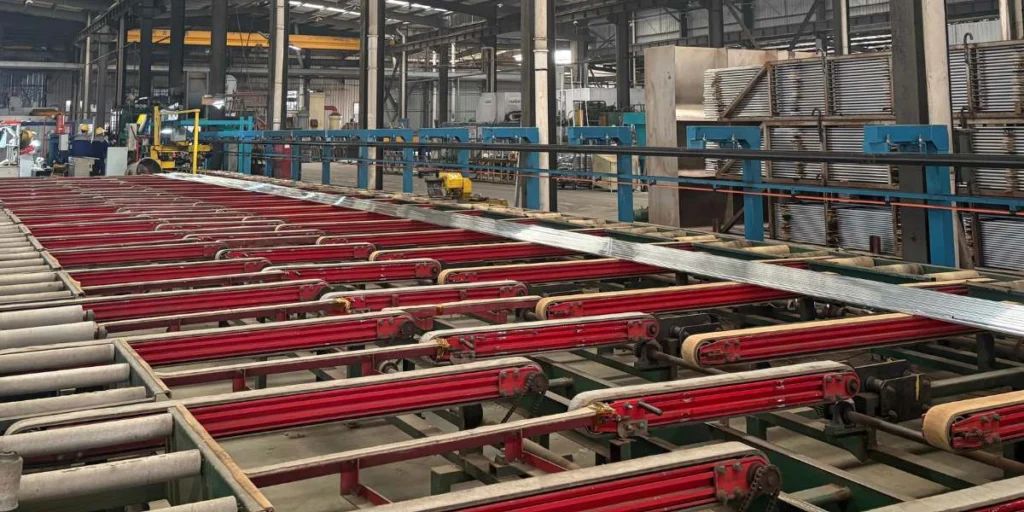
La extrusión de aluminio da forma a un tocho calentado empujándolo a través de una matriz de acero. El perfil que sale de la matriz tiene una sección transversal continua que puede enfriarse, enderezarse, envejecerse, cortarse, mecanizarse y recibir un acabado superficial.
Para un comprador de pértigas telescópicas, el resultado importante no es simplemente «un tubo de aluminio extruido». El proceso debe proporcionar varios tubos encajables con diámetro, espesor de pared, redondez, rectitud y estado superficial controlados, de modo que los tramos se deslicen con suavidad, se solapen correctamente y funcionen con los cierres y conectores seleccionados.
Por qué la extrusión es adecuada para los tubos de pértigas telescópicas
Las pértigas telescópicas necesitan secciones huecas largas con una geometría repetible y una buena relación resistencia-peso. La extrusión puede producir tubos redondos y de otras formas en longitudes escalables, y permite desarrollar el perfil en función de la aplicación.
- Sección transversal uniforme: favorece un diámetro de tubo y un diseño de pared repetibles.
- Tamaños telescópicos: permite que varios tramos se encajen unos dentro de otros.
- Flexibilidad de diseño: admite tubos estándar o detalles interiores y exteriores a medida.
- Poco peso: ayuda al usuario a controlar pértigas más largas desde el suelo.
- Compatibilidad con acabados superficiales: admite anodizado, recubrimiento, cepillado u otros acabados acordados.
- Escalabilidad de la producción: se adapta a programas OEM repetidos una vez aprobados la matriz y el proceso.
La extrusión es solo la primera parte de la ruta del producto. El procesado secundario, los cierres, los conectores, el montaje y la inspección determinan si el tubo se convierte en una pértiga terminada fiable.
Proceso de extrusión de tubos de aluminio paso a paso
1. Definir el tubo y el sistema telescópico
El desarrollo empieza antes de que el metal entre en la prensa. El fabricante revisa la aplicación, el alcance necesario, la longitud plegada, el número de tramos, el accesorio de la herramienta, la fuerza de trabajo, el tipo de cierre, el acabado y el embalaje.
En los tubos telescópicos, cada tramo debe considerarse parte de un conjunto. Aumentar un diámetro exterior puede cambiar la holgura, la pared, el tamaño del cierre, la empuñadura y el conector en toda la pértiga. El plano debe identificar las dimensiones críticas y el método de inspección, en lugar de dejar el producto como un tamaño de tubo nominal.
2. Seleccionar la aleación, el temple y el tocho
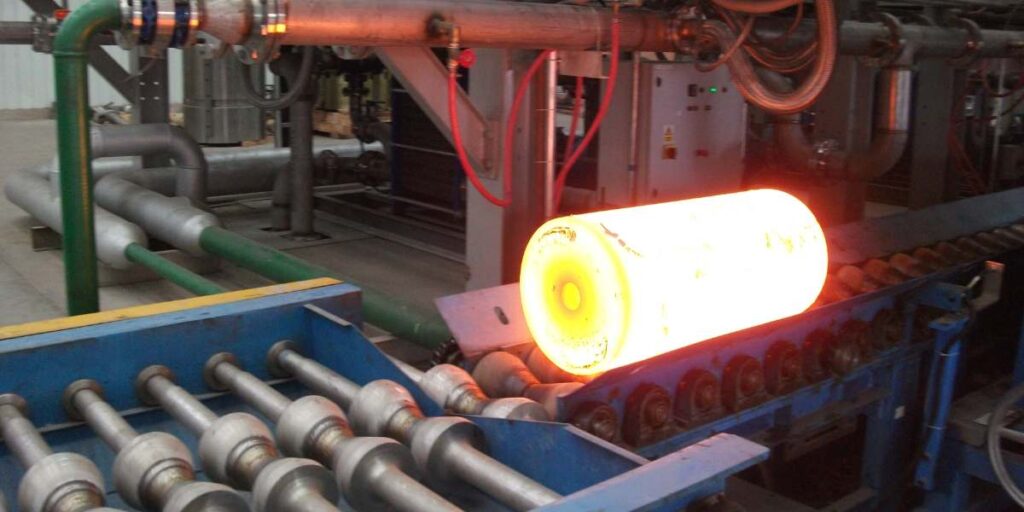
La aleación se elige en función del comportamiento en la extrusión, los requisitos mecánicos, el acabado superficial y el coste. El material de la serie 6063 se utiliza habitualmente en tubos de pértigas, pero la aleación y el temple finales deben constar en la especificación aprobada.
ASTM B221 para tubos y perfiles extruidos de aluminio y aleaciones de aluminio es una referencia reconocida para los requisitos de material, temple y propiedades mecánicas. Una norma de material no sustituye a las pruebas dimensionales, de ajuste y de pértiga terminada que requiere un producto telescópico; nuestra guía de la ASTM B221 explica dónde está esa frontera.
La identificación del tocho y la información del lote deben mantenerse trazables cuando el comprador exija registros de material.
3. Diseñar y preparar la matriz de extrusión
La matriz determina la sección transversal del perfil e influye en el flujo del metal. Incluso un tubo redondo sencillo requiere una geometría de matriz correcta para controlar la distribución de la pared, el diámetro y la calidad superficial.
Antes de la producción, revise:
- el plano del perfil y las tolerancias;
- la aleación y su comportamiento previsto en la extrusión;
- el equilibrio de la pared alrededor del tubo;
- los márgenes para enfriamiento, enderezado y acabado;
- las galgas de inspección y los tramos telescópicos que encajan;
- el proceso de corrección de la matriz y de aprobación de muestras.
Una matriz a medida no debe aprobarse a partir de una única dimensión aislada. El tubo producido debe comprobarse junto con los tramos contiguos y los componentes del cierre.
4. Calentar y extruir el tocho
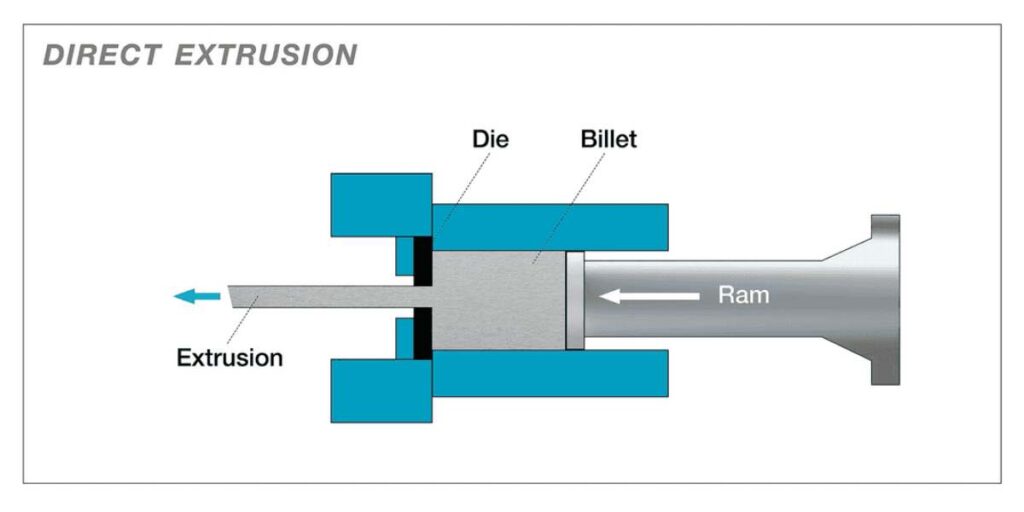
El tocho y el utillaje se preparan según la ventana de proceso establecida para la aleación y el perfil. A continuación, un pistón empuja el tocho a través de la matriz y produce un tubo continuo sobre la mesa de salida.
La temperatura, la velocidad de extrusión, la presión y el estado de la matriz influyen en el flujo del metal y en la calidad superficial. Estos valores son propios de cada proceso; debe controlarlos el equipo de extrusión y no copiarse como cifras universales de otro perfil.
Los operarios vigilan el perfil a la salida para detectar desgarros visibles, arrastres, deformaciones y otras anomalías antes de permitir que la tirada continúe.
5. Enfriar o templar la extrusión
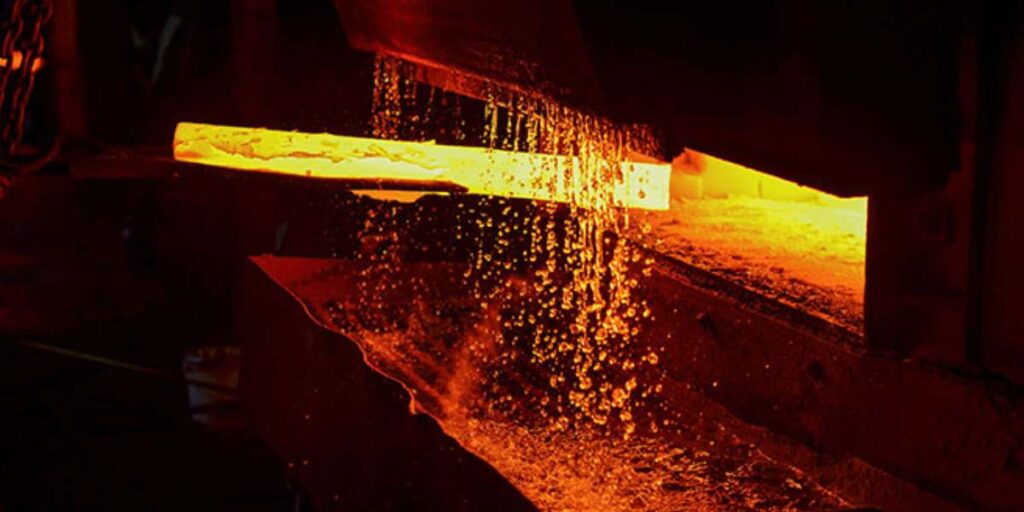
El perfil se enfría siguiendo la ruta establecida para la aleación, el temple y la sección. El enfriamiento influye en las propiedades finales, la estabilidad dimensional y el enderezado posterior.
Una manipulación o un enfriamiento irregulares pueden contribuir a torsiones, curvaturas o variaciones dimensionales. Los tubos largos para pértigas necesitan apoyo a lo largo del sistema de salida para que el perfil caliente no se dañe antes de tener estabilidad suficiente.
6. Estirar, enderezar y cortar
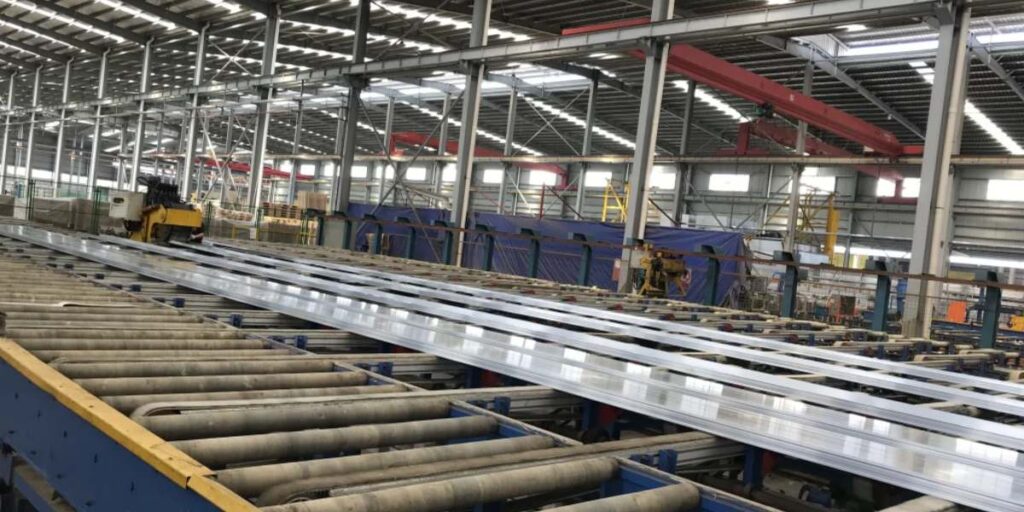
Tras el enfriamiento, la extrusión puede estirarse para mejorar la rectitud y eliminar deformaciones residuales. Después se corta a longitudes adecuadas para el tratamiento térmico, el almacenamiento o las operaciones siguientes de fabricación de la pértiga.
En los tubos telescópicos, la rectitud influye directamente en la experiencia del usuario. Un tubo puede cumplir una medición de diámetro aislada y aun así atascarse al encajarlo si está curvado, torcido o deformado localmente.
7. Envejecer el aluminio hasta el temple especificado
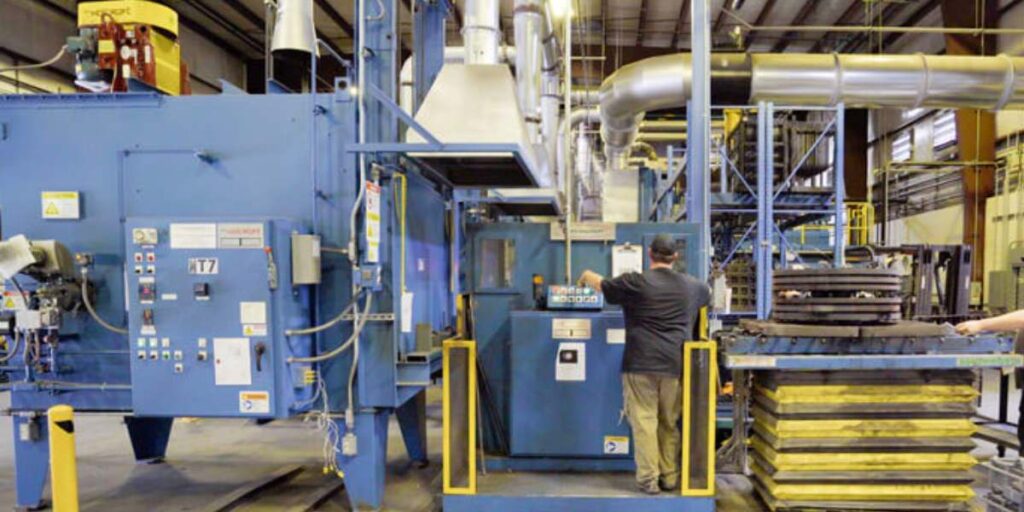
El envejecimiento natural o artificial se utiliza para obtener el temple y las propiedades mecánicas especificados. La ruta depende de la aleación elegida y del requisito del producto.
El temple debe verificarse frente a la especificación del pedido. «Tratado térmicamente» no es lo bastante preciso para un comprador que compara tubos, porque distintos temples pueden tener un comportamiento mecánico y de procesado diferente.
8. Inspeccionar el tubo extruido
La inspección convierte el plano en un requisito de producción repetible. Los puntos de control habituales incluyen:
- identificación de la aleación y del lote;
- diámetro exterior e interior, cuando proceda;
- espesor y distribución de la pared;
- redondez, rectitud y torsión;
- longitud de corte y estado de los extremos;
- líneas superficiales, arrastres, arañazos y abolladuras;
- propiedades mecánicas exigidas por la especificación;
- ajuste con los tramos telescópicos que encajan.
La frecuencia de muestreo y los límites de aceptación adecuados dependen del producto y del pedido. Las dimensiones críticas de la pértiga deben identificarse antes de la producción en serie, no descubrirse durante el montaje final.
9. Mecanizar, acabar y montar el tubo
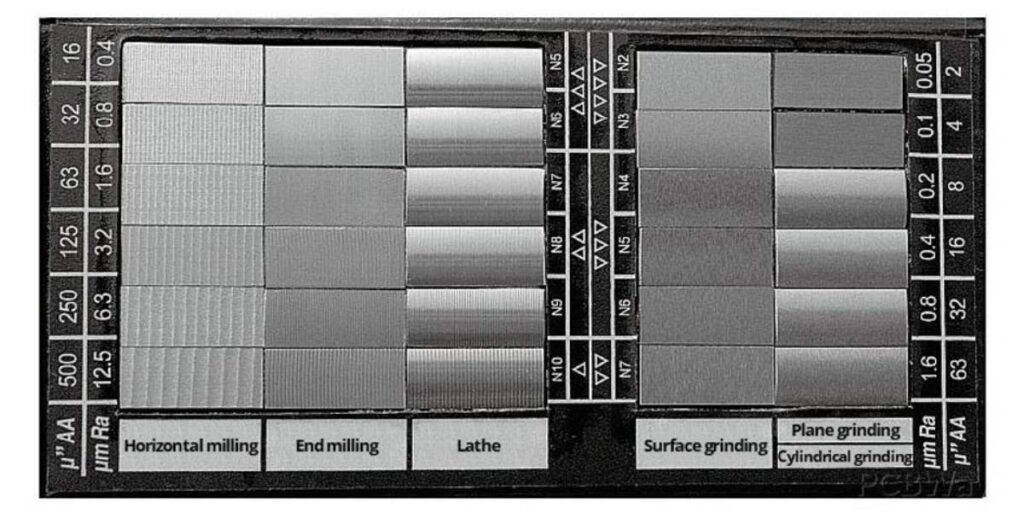
Los tubos extruidos pueden cortarse a la longitud final del tramo, taladrarse, punzonarse, roscarse, desbarbarse y prepararse para cierres o conectores. Después pueden anodizarse, recubrirse, cepillarse o recibir otro acabado.
El orden del proceso importa. Mecanizar después del anodizado puede dejar superficies de corte expuestas, mientras que mecanizar antes del anodizado exige prever márgenes para las dimensiones acabadas y las zonas de contacto. Consulte las opciones de anodizado y acabado superficial y Capacidad de mecanizado CNC.
El montaje final comprueba el movimiento de los tramos, el solape, el enganche del cierre y el ajuste del accesorio. Una buena extrusión dañada por un taladrado deficiente, rebabas o un mal montaje no es un producto terminado aceptable.
Dimensiones críticas de los tubos de pértigas telescópicas
| Característica | Por qué importa | Cómo afecta a la pértiga |
|---|---|---|
| Diámetro exterior | Define el ajuste con los cierres y los tubos contiguos | Si es demasiado grande puede atascarse; si es demasiado pequeño puede generar holgura |
| Diámetro interior | Define la holgura para el tramo que encaja | Modifica el ajuste deslizante y la pared disponible |
| Espesor de pared | Afecta a la rigidez, el peso y la resistencia a las abolladuras | Debe corresponder al alcance y a la carga de trabajo |
| Redondez | Controla una holgura radial uniforme | Una redondez deficiente puede crear posiciones apretadas y flojas |
| Rectitud | Controla la alineación a lo largo del tubo | La curvatura puede provocar atascos y una carga desigual |
| Estado de la superficie | Afecta al aspecto, al deslizamiento y al acabado | Los defectos pueden seguir visibles tras el anodizado |
| Solape entre tramos | Transmite la carga a través de la unión telescópica | Un solape insuficiente reduce la estabilidad |
Defectos habituales de extrusión y su efecto en la producción de pértigas
| Problema observado | Posible origen en el proceso | Posible efecto en la pértiga |
|---|---|---|
| Pared irregular | Flujo del metal o estado de la matriz | Rigidez y holgura de encaje irregulares |
| Curvatura o torsión | Enfriamiento, manipulación o enderezado | Atascos durante la extensión |
| Líneas de matriz o de arrastre | Superficie de la matriz o material transferido | Defectos de acabado visibles y marcas de deslizamiento |
| Desgarro superficial | Ventana de proceso inadecuada o estado de la matriz | Mal aspecto y acabado rechazado |
| Abolladuras y marcas de manipulación | Contacto en la salida, el corte o el almacenamiento | Atascos locales o rechazo estético |
| Variación de diámetro | Variación del proceso, la temperatura o la matriz | Ajuste irregular del cierre y de los tramos |
Un defecto debe evaluarse en función del producto previsto. Una línea estética en un perfil industrial oculto y la misma línea en una pértiga anodizada visible para retail pueden requerir decisiones de aceptación diferentes.
Cómo deben aprobar los compradores un tubo extruido para pértigas
Una secuencia de aprobación práctica es:
- Confirmar la aplicación, el accesorio, el alcance y la fuerza de trabajo.
- Aprobar el plano del juego de tubos, la aleación, el temple y las dimensiones críticas.
- Revisar la muestra de la matriz y el informe dimensional.
- Probar los tramos encajados con cierres representativos de la producción.
- Aprobar el mecanizado, el acabado superficial y el color.
- Evaluar la pértiga montada con el ensayo funcional o de carga definido.
- Fijar la muestra aprobada, el método de inspección y el estándar de embalaje.
Así se evita aprobar una extrusión de forma aislada y descubrir después que no encaja con el cierre, el conector o el tubo contiguo.
En los pedidos repetidos, el paquete de aprobación también debe identificar la revisión del plano, la referencia de la matriz, la documentación del lote de aleación, la muestra de acabado y el equipo de medición utilizado para las características críticas. Si un proveedor cambia la matriz, el origen de la aleación o la ruta de fabricación, las dimensiones afectadas y el comportamiento de la pértiga montada deben revisarse de nuevo antes de que el cambio pase a la producción en serie.
Qué incluir en una solicitud de cotización (RFQ) de tubo de aluminio
- aplicación y plano de la pértiga terminada;
- aleación y temple;
- sección transversal del tubo y tolerancias críticas;
- longitud de trabajo y longitud plegada de la pértiga;
- número de tramos telescópicos y solape necesario;
- muestras del cierre, el conector y el cabezal de la herramienta;
- requisitos de mecanizado y desbarbado;
- acabado superficial, color y estándar de aspecto;
- informes dimensionales y de propiedades mecánicas;
- cantidad de muestras, cantidad del pedido y embalaje.
Si el plano está incompleto, envíe el producto existente y la aplicación prevista. Xingyong puede revisar la extrusión y el montaje posterior a través de sus servicios de fabricación de tubos de aluminio de precisión y pértiga telescópica a medida .
Preguntas frecuentes
¿Todos los tubos de aluminio se fabrican por extrusión?
No. Los tubos de aluminio pueden producirse por distintas vías. El método adecuado depende del perfil, las dimensiones, las propiedades, el volumen y la aplicación.
¿Es el 6063 siempre la mejor aleación para una pértiga telescópica?
No. El 6063 es habitual, pero la aleación y el temple deben elegirse según los requisitos de resistencia, acabado, procesado, peso y coste.
¿Por qué dos tubos con el mismo diámetro nominal pueden ajustar de forma distinta?
El diámetro real, la redondez, la rectitud, la distribución de la pared, el acabado y las variaciones locales influyen en la holgura telescópica.
¿El anodizado corrige los defectos de extrusión?
No. El tratamiento superficial puede hacer más visibles algunos defectos. El tubo extruido y procesado debe cumplir el estándar de aspecto antes de la aprobación final.
¿Cuándo hace falta una matriz de extrusión a medida?
Puede ser necesaria una matriz a medida cuando los tamaños de tubo estándar no ofrecen la sección transversal, el ajuste o los detalles funcionales necesarios. El utillaje debe aprobarse con una muestra de producción.
¿Qué debe ensayarse después de la extrusión?
Compruebe las propiedades del material y las dimensiones especificadas, y después verifique el encaje telescópico, los cierres, los conectores, el acabado y el funcionamiento de la pértiga terminada.
Del tubo extruido a la pértiga terminada
Desarrolle un sistema de tubos telescópicos repetible
Comparta la aplicación, el plano del tubo, los tramos que encajan, los cierres, el acabado y el plan de pedidos. Xingyong puede revisar los requisitos de extrusión y montaje antes del utillaje o del muestreo.
Descubra nuestra capacidad de extrusión de aluminio · Envíe su RFQ de tubo

 English
 Español
 Français
 Deutsch
 Português