
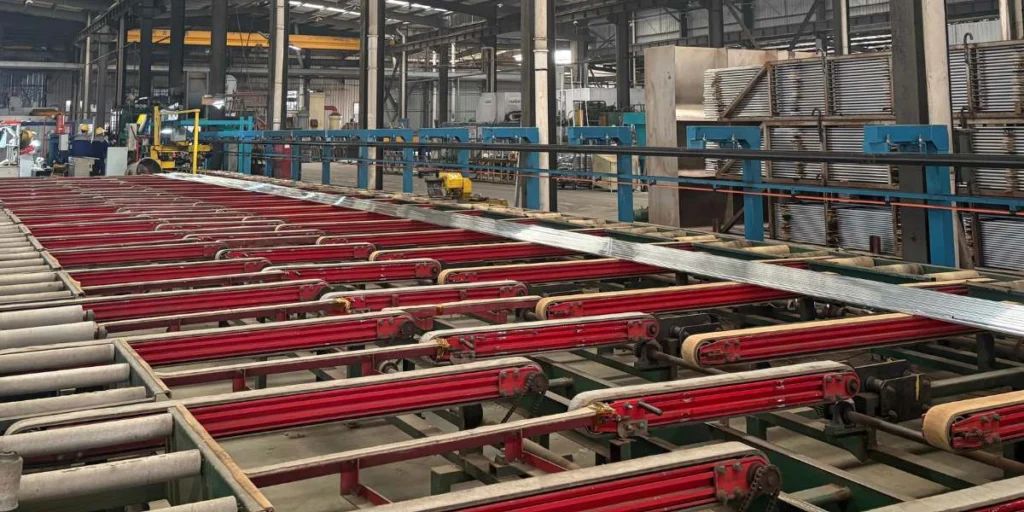
Beim Strangpressen von Aluminium wird ein erwärmter Bolzen durch ein Stahlwerkzeug gedrückt. Das aus dem Werkzeug austretende Profil hat einen durchgehenden Querschnitt und kann abgekühlt, gerichtet, ausgelagert, abgelängt, spanend bearbeitet und oberflächenbehandelt werden.
Für den Einkäufer von Teleskopstangen ist das entscheidende Ergebnis nicht einfach „ein stranggepresstes Aluminiumrohr“. Der Prozess muss mehrere ineinander laufende Rohre mit kontrolliertem Durchmesser, kontrollierter Wandstärke, Rundheit, Geradheit und Oberflächenbeschaffenheit liefern, damit die Segmente leichtgängig gleiten, korrekt überlappen und mit den gewählten Verschlüssen und Rohrverbindern funktionieren.
Warum sich Strangpressen für Rohre von Teleskopstangen eignet
Teleskopstangen brauchen lange Hohlsegmente mit wiederholbarer Geometrie und einem sinnvollen Verhältnis von Festigkeit zu Gewicht. Strangpressen kann runde und geformte Rohre in skalierbaren Längen erzeugen und erlaubt zugleich, das Profil um die Anwendung herum zu entwickeln.
- Gleichbleibender Querschnitt: unterstützt wiederholbaren Rohrdurchmesser und wiederholbare Wandauslegung.
- Ineinander passende Größen: erlauben es, mehrere Segmente ineinander teleskopieren zu lassen.
- Gestaltungsfreiheit: unterstützt Standardrohre ebenso wie kundenspezifische Innen- und Außenmerkmale.
- Geringes Gewicht: hilft Anwendern, längere Stangen vom Boden aus zu beherrschen.
- Eignung für die Oberflächenbehandlung: unterstützt Eloxieren, Beschichten, Bürsten oder andere vereinbarte Oberflächen.
- Skalierbarkeit der Fertigung: passt zu wiederkehrenden OEM-Programmen, sobald Werkzeug und Prozess freigegeben sind.
Das Strangpressen ist nur der erste Teil der Produktroute. Weiterverarbeitung, Verschlüsse, Rohrverbinder, Montage und Prüfung entscheiden darüber, ob aus dem Rohr eine zuverlässige fertige Stange wird.
Strangpressen von Aluminiumrohren: Schritt für Schritt
1. Rohr und Teleskopsystem definieren
Die Entwicklung beginnt, bevor Metall in die Presse gelangt. Der Hersteller prüft Anwendung, benötigte Reichweite, eingeschobene Länge, Anzahl der Segmente, Werkzeugaufnahme, Arbeitskraft, Verschlussart, Oberfläche und Verpackung.
Bei ineinander laufenden Rohren muss jedes Segment als Teil eines Satzes betrachtet werden. Eine Vergrößerung eines Außendurchmessers kann Spiel, Wandstärke, Verschlussgröße, Griff und Rohrverbinder über die gesamte Stange verändern. Die Zeichnung sollte kritische Maße und die Prüfmethode benennen, statt das Produkt als nominelle Rohrgröße stehen zu lassen.
2. Legierung, Zustand und Bolzen wählen
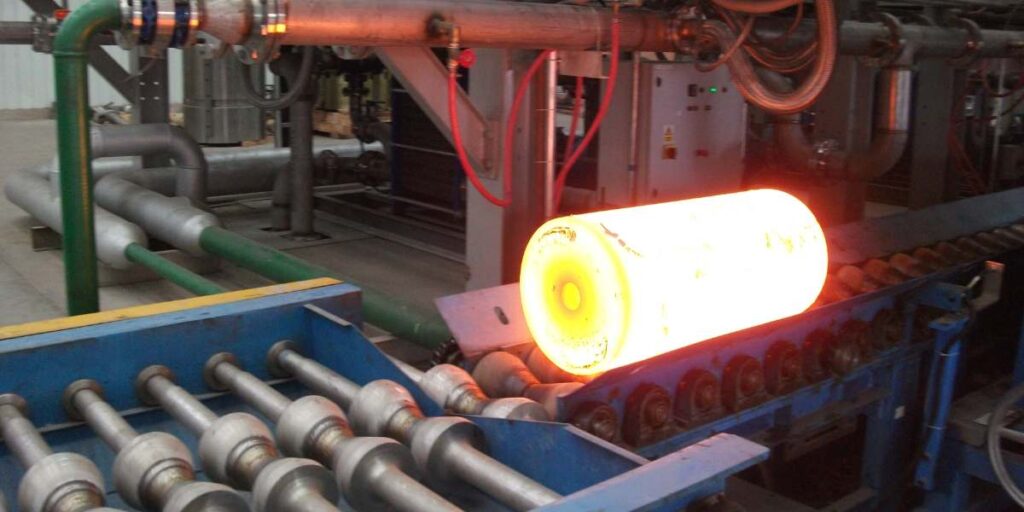
Die Legierung wird nach Pressverhalten, mechanischen Anforderungen, Oberfläche und Kosten gewählt. Material der Reihe 6063 wird häufig für Stangenrohre verwendet, die endgültige Legierung und der Zustand sollten jedoch in der freigegebenen Spezifikation festgehalten werden.
ASTM B221 für stranggepresste Rohre und Profile aus Aluminium und Aluminiumlegierungen ist eine anerkannte Referenz für Anforderungen an Werkstoff, Zustand und mechanische Eigenschaften. Eine Werkstoffnorm ersetzt nicht die Maß-, Passungs- und Fertigprodukt-Prüfungen, die ein Teleskopprodukt verlangt; unser Leitfaden zu ASTM B221 zeigt, wo diese Grenze verläuft.
Bolzenidentität und Chargeninformationen sollten rückverfolgbar bleiben, wo der Einkäufer Materialnachweise verlangt.
3. Strangpresswerkzeug auslegen und vorbereiten
Das Werkzeug bestimmt den Profilquerschnitt und beeinflusst den Metallfluss. Auch ein einfaches Rundrohr braucht eine korrekte Werkzeuggeometrie, um Wandverteilung, Durchmesser und Oberflächenqualität zu beherrschen.
Vor der Fertigung prüfen:
- Profilzeichnung und Toleranzen;
- Legierung und erwartetes Pressverhalten;
- Wandausgewogenheit rund um das Rohr;
- Zugaben für Abkühlung, Richten und Oberflächenbehandlung;
- Prüflehren und zugehörige Teleskopsegmente;
- Werkzeugkorrektur und Verfahren zur Musterfreigabe.
Ein Sonderwerkzeug sollte nicht anhand eines einzelnen isolierten Maßes freigegeben werden. Das erzeugte Rohr muss gegen die angrenzenden Segmente und die Verschlussbauteile geprüft werden.
4. Bolzen erwärmen und strangpressen
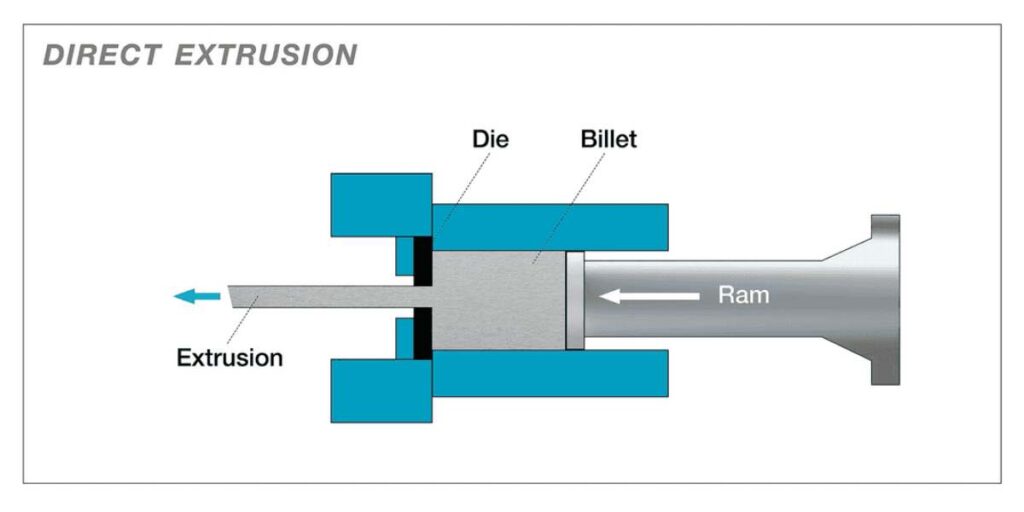
Bolzen und Werkzeug werden auf das für Legierung und Profil festgelegte Prozessfenster vorbereitet. Ein Stempel drückt den Bolzen dann durch das Werkzeug und erzeugt ein durchgehendes Rohr auf dem Auslauftisch.
Temperatur, Pressgeschwindigkeit, Druck und Werkzeugzustand beeinflussen Metallfluss und Oberflächenqualität. Diese Werte sind prozessspezifisch; sie sollten vom Strangpressteam beherrscht und nicht als allgemeingültige Zahlen von einem anderen Profil übernommen werden.
Das Bedienpersonal beobachtet das austretende Profil auf sichtbare Risse, Materialaufbau, Verformungen und andere Auffälligkeiten, bevor ein Lauf fortgesetzt wird.
5. Strangpressprofil abkühlen oder abschrecken
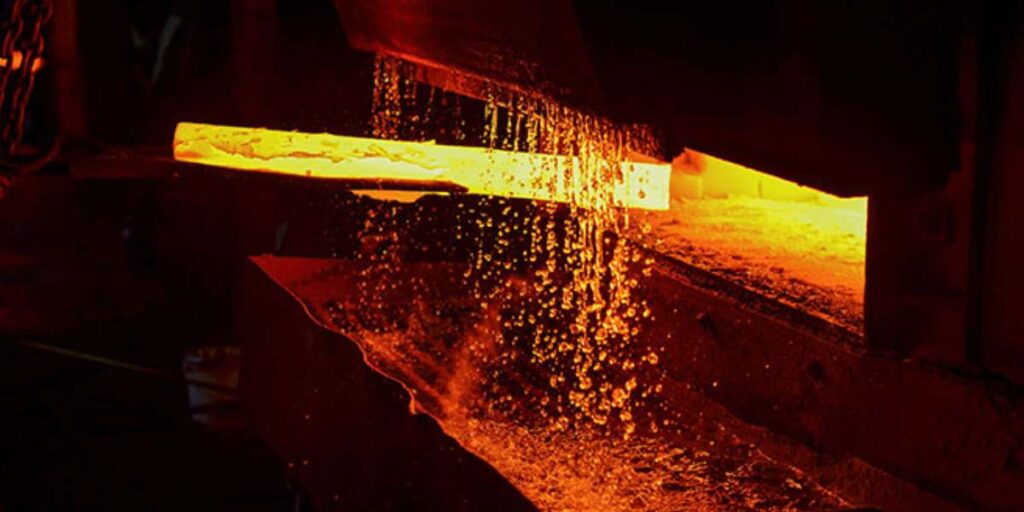
Das Profil wird über die für Legierung, Zustand und Querschnitt festgelegte Route abgekühlt. Die Abkühlung beeinflusst Endeigenschaften, Maßstabilität und das nachgelagerte Richten.
Ungleichmäßige Handhabung oder Abkühlung kann zu Verdrehung, Durchbiegung oder Maßabweichungen beitragen. Lange Stangenrohre brauchen Abstützung entlang des Auslaufsystems, damit das heiße Profil nicht beschädigt wird, bevor es ausreichend stabil ist.
6. Recken, Richten und Ablängen
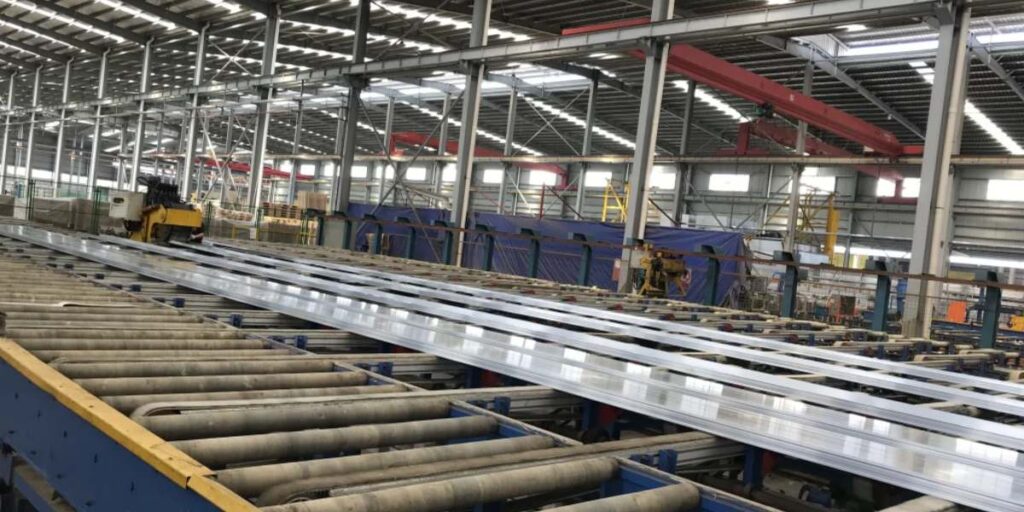
Nach dem Abkühlen kann das Strangpressprofil gereckt werden, um die Geradheit zu verbessern und Restverformungen abzubauen. Anschließend wird es auf Längen abgelängt, die für Wärmebehandlung, Lagerung oder die spätere Stangenfertigung geeignet sind.
Bei Teleskoprohren wirkt sich die Geradheit unmittelbar auf das Nutzungserlebnis aus. Ein Rohr kann ein einzelnes Durchmessermaß einhalten und trotzdem beim Ineinanderschieben klemmen, wenn es durchgebogen, verdreht oder örtlich verformt ist.
7. Aluminium auf den vorgegebenen Zustand auslagern
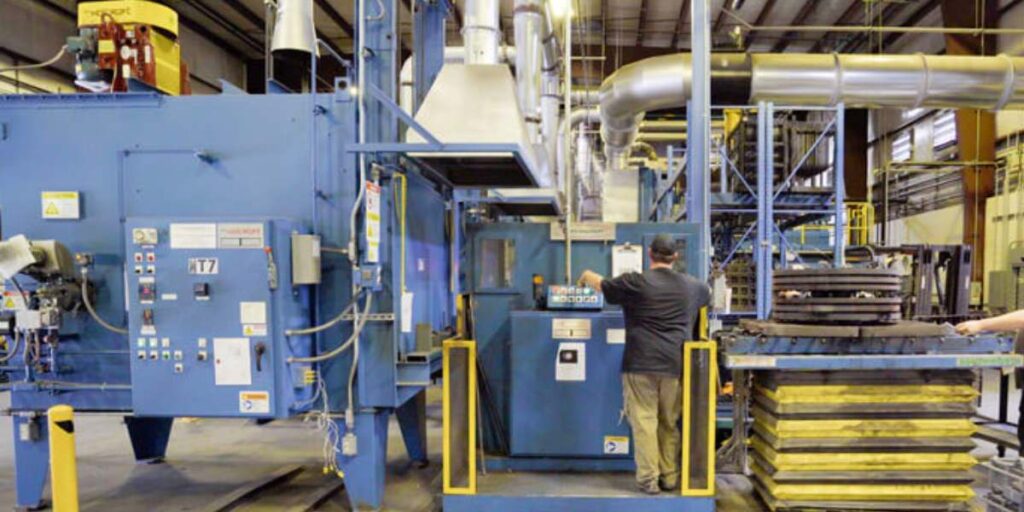
Kalt- oder Warmauslagern wird eingesetzt, um den vorgegebenen Zustand und die mechanischen Eigenschaften zu erreichen. Die Route hängt von der gewählten Legierung und der Produktanforderung ab.
Der Zustand sollte gegen die Bestellspezifikation verifiziert werden. „Wärmebehandelt“ ist für einen Einkäufer, der Rohre vergleicht, nicht präzise genug, denn unterschiedliche Zustände können unterschiedliches mechanisches Verhalten und Verarbeitungsverhalten zeigen.
8. Stranggepresstes Rohr prüfen
Die Prüfung macht aus der Zeichnung eine wiederholbare Fertigungsanforderung. Typische Prüfpunkte sind:
- Legierungs- und Chargenkennzeichnung;
- Außen- und, soweit zutreffend, Innendurchmesser;
- Wandstärke und Wandverteilung;
- Rundheit, Geradheit und Verdrehung;
- Schnittlänge und Endenzustand;
- Oberflächenstreifen, Materialaufbau, Kratzer und Dellen;
- in der Spezifikation geforderte mechanische Eigenschaften;
- Passung mit den zugehörigen Teleskopsegmenten.
Die passende Prüfhäufigkeit und die Annahmegrenzen hängen von Produkt und Auftrag ab. Kritische Stangenmaße sollten vor der Serienfertigung festgelegt und nicht erst bei der Endmontage entdeckt werden.
9. Rohr bearbeiten, veredeln und montieren
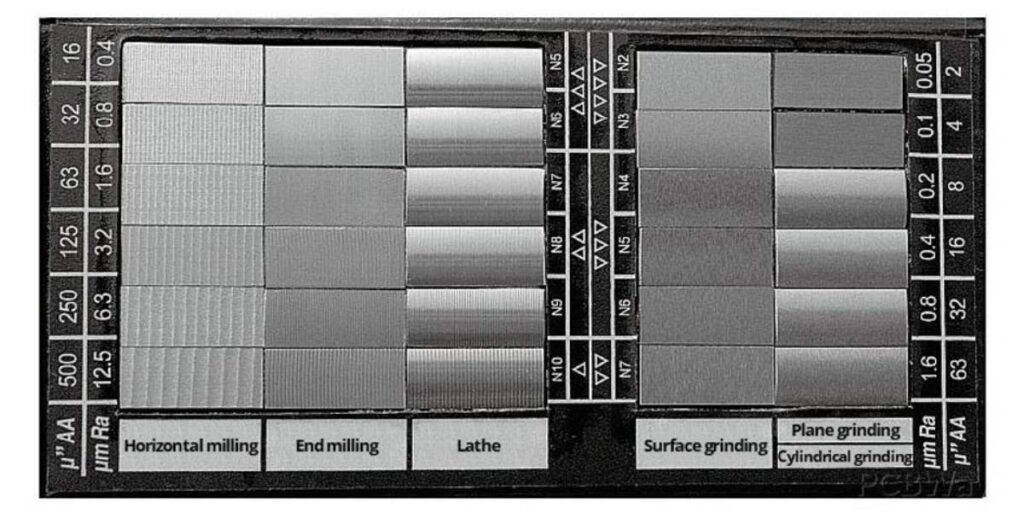
Stranggepresste Rohre können auf die endgültige Segmentlänge abgelängt, gebohrt, gestanzt, mit Gewinde versehen, entgratet und für Verschlüsse oder Rohrverbinder vorbereitet werden. Anschließend können sie eloxiert, beschichtet, gebürstet oder anders veredelt werden.
Die Reihenfolge der Arbeitsschritte ist wichtig. Spanende Bearbeitung nach dem Eloxieren legt Schnittflächen frei, während spanende Bearbeitung vor dem Eloxieren Zugaben für die Fertigmaße und die Kontaktflächen erfordert. Siehe die Optionen für Eloxieren und Oberflächenbehandlung und CNC-Bearbeitungskapazität.
Bei der Endmontage werden Segmentbewegung, Überlappung, Verschlussgriff und Passung der Aufnahme geprüft. Ein gutes Strangpressprofil, das durch schlechtes Bohren, Grate oder Montage beschädigt wird, ist kein annehmbares Fertigprodukt.
Kritische Maße für Rohre von Teleskopstangen
| Merkmal | Warum es wichtig ist | Wie es sich auf die Stange auswirkt |
|---|---|---|
| Außendurchmesser | Bestimmt die Passung zu Verschlüssen und benachbarten Rohren | Zu groß kann klemmen; zu klein kann Spiel erzeugen |
| Innendurchmesser | Bestimmt das Spiel für das innen laufende Segment | Verändert Gleitpassung und verfügbare Wandstärke |
| Wandstärke | Beeinflusst Steifigkeit, Gewicht und Beulfestigkeit | Muss zu Reichweite und Arbeitslast passen |
| Rundheit | Sorgt für gleichmäßiges radiales Spiel | Schlechte Rundheit kann enge und lose Stellen verursachen |
| Geradheit | Bestimmt die Ausrichtung über die Rohrlänge | Durchbiegung kann Klemmen und ungleichmäßige Belastung verursachen |
| Oberflächenzustand | Beeinflusst Aussehen, Gleiten und Oberflächenbehandlung | Fehler können nach dem Eloxieren sichtbar bleiben |
| Überlappung der Segmente | Überträgt die Last über die Teleskopverbindung | Zu geringe Überlappung mindert die Stabilität |
Häufige Strangpressfehler und ihre Wirkung auf die Stangenfertigung
| Beobachtetes Problem | Mögliche Prozessursache | Mögliche Auswirkung auf die Stange |
|---|---|---|
| Ungleichmäßige Wandstärke | Metallfluss oder Werkzeugzustand | Uneinheitliche Steifigkeit und uneinheitliches Schiebespiel |
| Durchbiegung oder Verdrehung | Abkühlung, Handhabung oder Richten | Klemmen beim Ausziehen |
| Werkzeugriefen oder Aufbaustreifen | Werkzeugoberfläche oder übertragenes Material | Sichtbare Oberflächenfehler und Gleitspuren |
| Oberflächenrisse | Ungeeignetes Prozessfenster oder Werkzeugzustand | Schlechtes Aussehen und abgelehnte Oberflächenbehandlung |
| Dellen und Handhabungsspuren | Kontakt am Auslauf, beim Sägen oder bei der Lagerung | Örtliches Klemmen oder optische Ablehnung |
| Durchmesserabweichung | Prozess-, Temperatur- oder Werkzeugschwankung | Uneinheitliche Verschluss- und Segmentpassung |
Ein Fehler sollte gegen das vorgesehene Produkt bewertet werden. Ein optischer Streifen auf einem verdeckten Industrieprofil und derselbe Streifen auf einer sichtbaren eloxierten Handelsstange können unterschiedliche Annahmeentscheidungen erfordern.
Wie Einkäufer ein stranggepresstes Stangenrohr freigeben sollten
Eine praxistaugliche Freigabefolge lautet:
- Anwendung, Aufnahme, Reichweite und Arbeitskraft bestätigen.
- Zeichnung des Rohrsatzes, Legierung, Zustand und kritische Maße freigeben.
- Werkzeugmuster und Maßprotokoll prüfen.
- Die ineinander laufenden Segmente mit serienrepräsentativen Verschlüssen erproben.
- Spanende Bearbeitung, Oberfläche und Farbe freigeben.
- Die montierte Stange im definierten Funktions- oder Lasttest bewerten.
- Freigegebenes Muster, Prüfmethode und Verpackungsstandard einfrieren.
So vermeiden Sie, ein Strangpressprofil isoliert freizugeben und später festzustellen, dass es nicht zu Verschluss, Rohrverbinder oder Nachbarrohr passt.
Bei Wiederholaufträgen sollte das Freigabepaket außerdem den Zeichnungsstand, die Werkzeugreferenz, die Dokumentation der Legierungscharge, das Oberflächenmuster und die für kritische Merkmale verwendeten Messmittel benennen. Wenn ein Lieferant Werkzeug, Legierungsquelle oder Fertigungsroute ändert, sollten die betroffenen Maße und das Verhalten der montierten Stange erneut geprüft werden, bevor die Änderung in die Serienfertigung geht.
Was in eine Anfrage für Aluminiumrohre gehört
- Anwendung und Zeichnung der fertigen Stange;
- Legierung und Zustand;
- Rohrquerschnitt und kritische Toleranzen;
- Arbeits- und eingeschobene Länge der Stange;
- Anzahl der Teleskopsegmente und geforderte Überlappung;
- Muster von Verschluss, Rohrverbinder und Werkzeugkopf;
- Anforderungen an spanende Bearbeitung und Entgraten;
- Oberfläche, Farbe und Aussehensstandard;
- Maß- und Werkstoffprüfberichte;
- Mustermenge, Bestellmenge und Verpackung.
Wenn eine Zeichnung unvollständig ist, senden Sie das vorhandene Produkt und die vorgesehene Anwendung. Xingyong kann Strangpressen und nachgelagerte Montage im Rahmen seiner Fertigung von Präzisions-Aluminiumrohren und Teleskopstange nach Maß -Leistungen prüfen.
Häufige Fragen
Wird jedes Aluminiumrohr durch Strangpressen hergestellt?
Nein. Aluminiumrohre lassen sich auf verschiedenen Wegen herstellen. Das geeignete Verfahren hängt von Profil, Maßen, Eigenschaften, Menge und Anwendung ab.
Ist 6063 immer die beste Legierung für eine Teleskopstange?
Nein. 6063 ist verbreitet, doch Legierung und Zustand sollten nach Anforderungen an Festigkeit, Oberfläche, Verarbeitung, Gewicht und Kosten gewählt werden.
Warum können zwei Rohre mit demselben Nenndurchmesser unterschiedlich passen?
Tatsächlicher Durchmesser, Rundheit, Geradheit, Wandverteilung, Oberfläche und örtliche Abweichungen wirken sich alle auf das Teleskopspiel aus.
Behebt Eloxieren Strangpressfehler?
Nein. Die Oberflächenbehandlung kann manche Fehler deutlicher sichtbar machen. Das stranggepresste und weiterverarbeitete Rohr sollte den Aussehensstandard vor der endgültigen Freigabe erfüllen.
Wann ist ein Sonderwerkzeug zum Strangpressen nötig?
Ein Sonderwerkzeug kann nötig sein, wenn Standardrohrgrößen den geforderten Querschnitt, die Passung oder funktionale Merkmale nicht liefern können. Werkzeuge sollten anhand eines Serienmusters freigegeben werden.
Was sollte nach dem Strangpressen geprüft werden?
Prüfen Sie die vorgegebenen Werkstoffeigenschaften und Maße und verifizieren Sie danach Ineinanderlaufen, Verschlüsse, Rohrverbinder, Oberfläche und die Funktion der fertigen Stange.
Vom stranggepressten Rohr zur fertigen Stange
Ein wiederholbares Teleskoprohr-System entwickeln
Teilen Sie uns Anwendung, Rohrzeichnung, zugehörige Segmente, Verschlüsse, Oberfläche und Bestellplanung mit. Xingyong kann die Anforderungen an Strangpressen und Montage vor Werkzeugbau oder Bemusterung prüfen.
Kompetenz im Aluminium-Strangpressen entdecken · Senden Sie Ihre Rohranfrage

 English
 Español
 Français
 Deutsch
 Português