
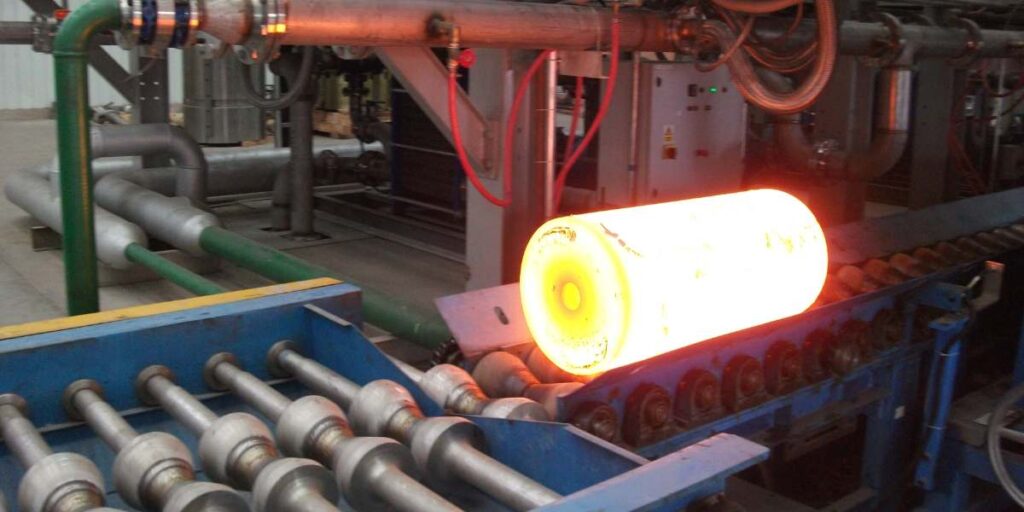
A extrusão de alumínio conforma um tarugo aquecido, empurrando-o através de uma fieira de aço. O perfil que sai da fieira tem uma secção transversal contínua que pode ser arrefecida, endireitada, envelhecida, cortada, maquinada e acabada à superfície.
Para quem compra varas telescópicas, o resultado importante não é apenas «um tubo de alumínio extrudido». O processo tem de entregar vários tubos encaixáveis com diâmetro, espessura de parede, circularidade, retidão e estado de superfície controlados, para que as secções deslizem suavemente, se sobreponham corretamente e funcionem com os fechos e as uniões escolhidos.
Porque é que a extrusão funciona para tubos de varas telescópicas
As varas telescópicas precisam de secções longas e ocas, com geometria repetível e um bom equilíbrio entre resistência e peso. A extrusão pode produzir tubos redondos e perfilados em comprimentos escaláveis, permitindo ao mesmo tempo desenvolver o perfil em torno da aplicação.
- Secção transversal consistente: suporta um diâmetro de tubo e um desenho de parede repetíveis.
- Medidas encaixáveis: permite que várias secções deslizem umas dentro das outras.
- Flexibilidade de projeto: suporta tubos padrão ou detalhes internos e externos personalizados.
- Peso reduzido: ajuda os utilizadores a controlar varas mais longas a partir do solo.
- Compatibilidade com acabamentos de superfície: suporta anodização, revestimento, escovagem ou outros acabamentos acordados.
- Escalabilidade de produção: adequa-se a programas OEM repetidos depois de aprovadas a fieira e o processo.
A extrusão é apenas a primeira parte do percurso do produto. A transformação adicional, os fechos, as uniões, a montagem e a inspeção determinam se o tubo se torna uma vara acabada fiável.
Processo de extrusão de tubo de alumínio: passo a passo
1. Definir o tubo e o sistema telescópico
O desenvolvimento começa antes de o metal entrar na prensa. O fabricante analisa a aplicação, o alcance necessário, o comprimento recolhido, o número de secções, a fixação da ferramenta, a força de trabalho, o tipo de fecho, o acabamento e a embalagem.
Nos tubos encaixados, cada secção tem de ser considerada como parte de um conjunto. Aumentar um diâmetro exterior pode alterar a folga, a parede, a dimensão do fecho, o punho e a união em toda a vara. O desenho deve identificar as dimensões críticas e o método de inspeção, em vez de deixar o produto como uma medida nominal de tubo.
2. Selecionar a liga, a têmpera e o tarugo
A liga é escolhida em função do comportamento em extrusão, dos requisitos mecânicos, do acabamento de superfície e do custo. O material da série 6063 é comummente usado em tubos de varas, mas a liga e a têmpera finais devem ficar registadas na especificação aprovada.
ASTM B221 para tubos e perfis extrudidos de alumínio e de ligas de alumínio é uma referência reconhecida para os requisitos de material, têmpera e propriedades mecânicas. Uma norma de material não substitui os ensaios dimensionais, de ajuste e de vara acabada exigidos por um produto telescópico; o nosso guia da ASTM B221 percorre onde fica essa fronteira.
A identificação do tarugo e a informação de lote devem manter-se rastreáveis sempre que o comprador exija registos de material.
3. Projetar e preparar a fieira de extrusão
A fieira determina a secção transversal do perfil e influencia o fluxo do metal. Mesmo um tubo redondo simples exige uma geometria de fieira correta para controlar a distribuição de parede, o diâmetro e a qualidade de superfície.
Antes da produção, reveja:
- o desenho do perfil e as tolerâncias;
- a liga e o comportamento esperado em extrusão;
- o equilíbrio de parede em torno do tubo;
- a margem para arrefecimento, endireitamento e acabamento;
- os calibres de inspeção e as secções telescópicas correspondentes;
- o processo de correção da fieira e de aprovação de amostra.
Uma fieira personalizada não deve ser aprovada a partir de uma única dimensão isolada. O tubo produzido tem de ser verificado contra as secções adjacentes e os componentes de fecho.
4. Aquecer e extrudir o tarugo
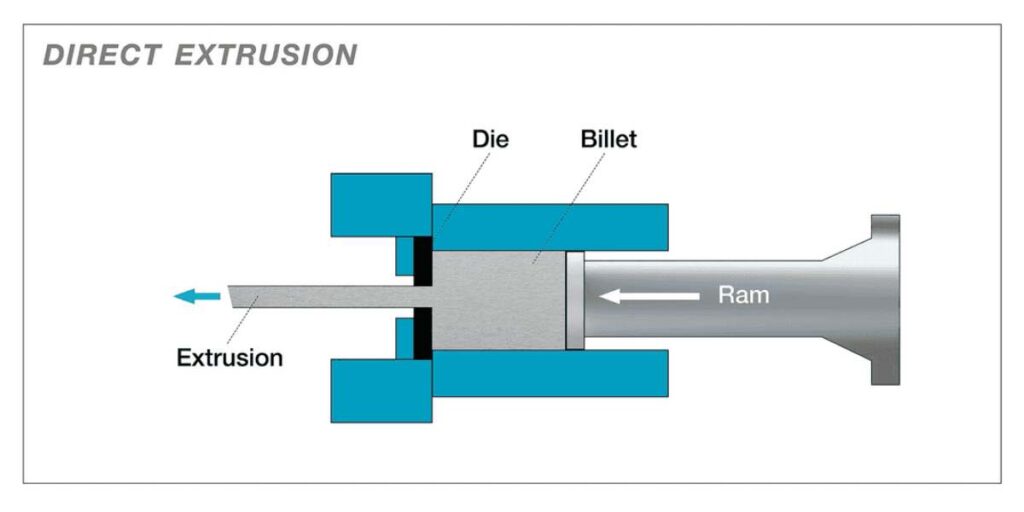
O tarugo e as ferramentas são preparados para a janela de processo estabelecida para a liga e o perfil. Um êmbolo força depois o tarugo através da fieira, produzindo um tubo contínuo na mesa de saída.
A temperatura, a velocidade de extrusão, a pressão e o estado da fieira afetam o fluxo do metal e a qualidade de superfície. Estes valores são específicos do processo; devem ser controlados pela equipa de extrusão e não copiados como números universais de outro perfil.
Os operadores vigiam o perfil que vai saindo à procura de rasgamentos visíveis, arrastamento de material, distorções e outras anomalias antes de deixar continuar uma corrida.
5. Arrefecer ou temperar a extrusão
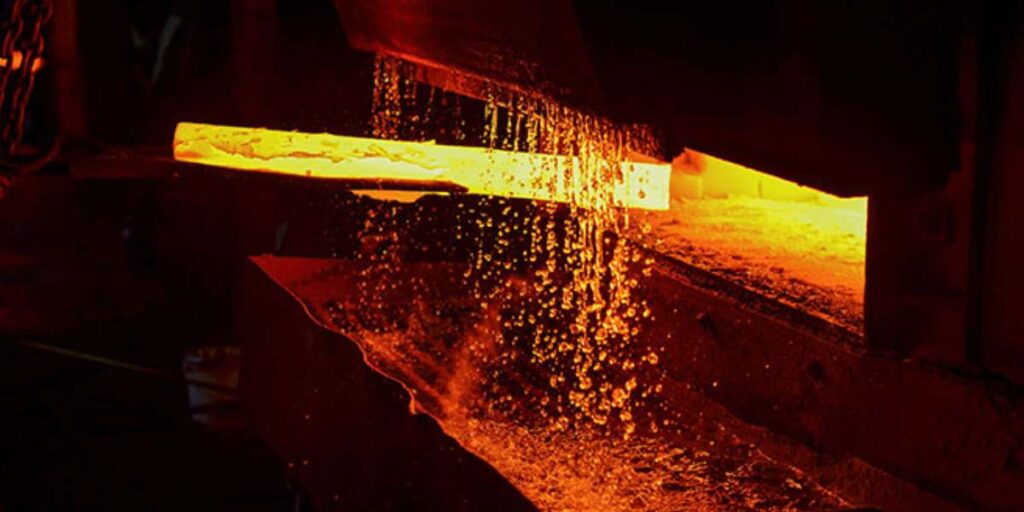
O perfil é arrefecido pela via estabelecida para a liga, a têmpera e a secção. O arrefecimento influencia as propriedades finais, a estabilidade dimensional e o endireitamento a jusante.
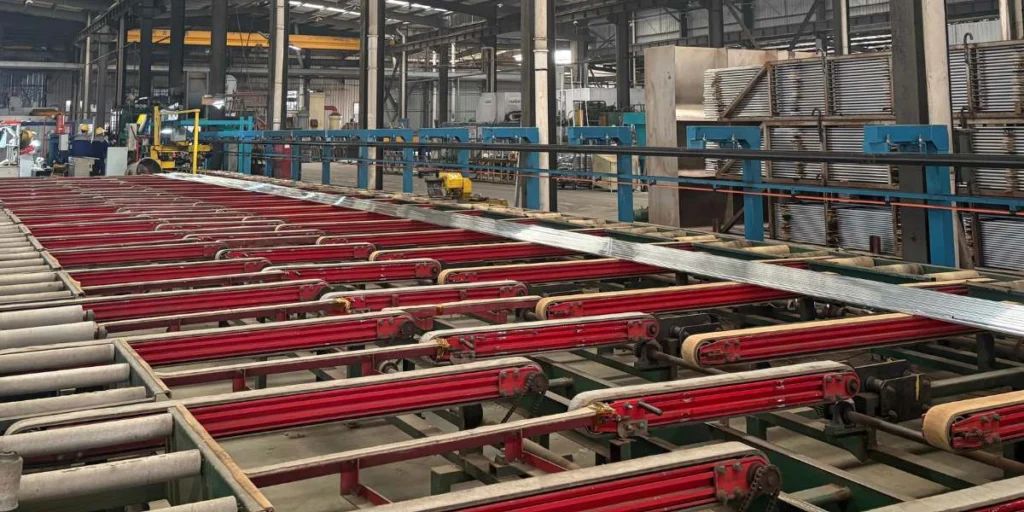
Um manuseamento ou um arrefecimento irregulares podem contribuir para torção, empeno ou variação dimensional. Os tubos longos de varas precisam de apoio ao longo do sistema de saída, para que o perfil quente não seja danificado antes de ter estabilidade suficiente.
6. Esticar, endireitar e cortar
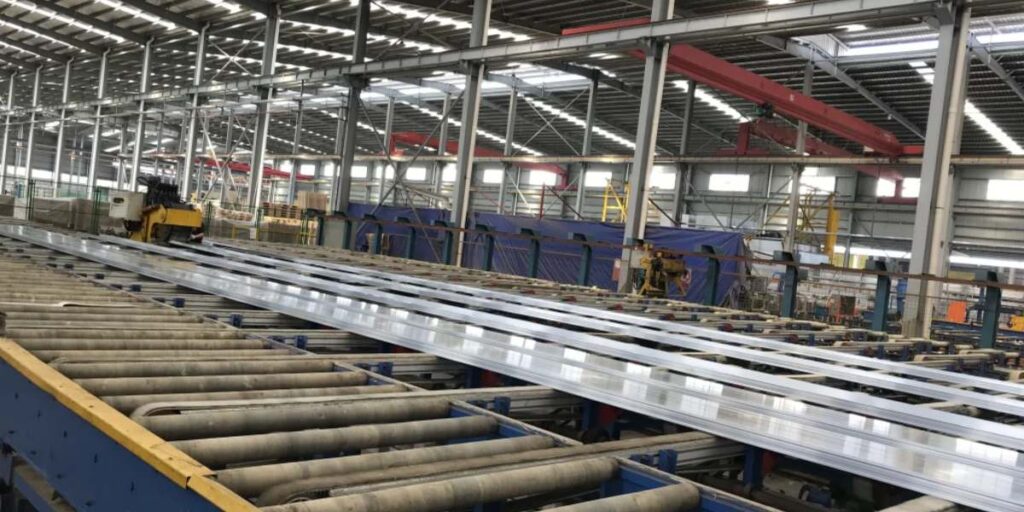
Após o arrefecimento, a extrusão pode ser esticada para melhorar a retidão e aliviar distorções residuais. É depois cortada em comprimentos adequados ao tratamento térmico, ao armazenamento ou ao processamento posterior da vara.
Nos tubos telescópicos, a retidão afeta diretamente a experiência do utilizador. Um tubo pode cumprir uma medição individual de diâmetro e ainda assim prender quando encaixado, se estiver empenado, torcido ou localmente distorcido.
7. Envelhecer o alumínio até à têmpera especificada
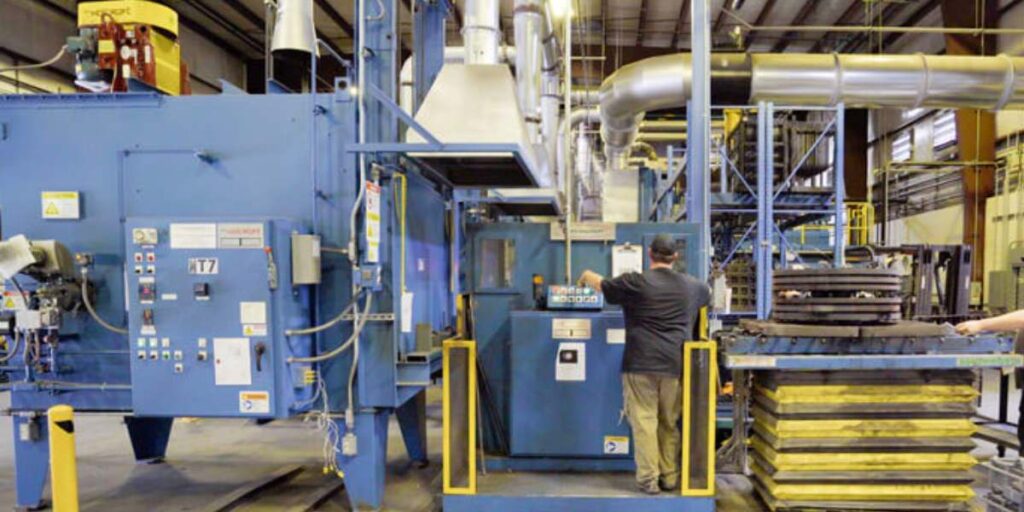
O envelhecimento natural ou artificial é usado para desenvolver a têmpera e as propriedades mecânicas especificadas. A via depende da liga escolhida e do requisito do produto.
A têmpera deve ser verificada face à especificação da encomenda. «Tratado termicamente» não é suficientemente preciso para um comprador que compara tubos, porque têmperas diferentes podem ter comportamentos mecânicos e de processamento diferentes.
8. Inspecionar o tubo extrudido
A inspeção transforma o desenho num requisito de produção repetível. Os pontos de controlo típicos incluem:
- identificação de liga e de lote;
- diâmetro exterior e interior, quando aplicável;
- espessura de parede e distribuição de parede;
- circularidade, retidão e torção;
- comprimento de corte e estado dos topos;
- linhas de superfície, arrastamento, riscos e amolgadelas;
- propriedades mecânicas exigidas pela especificação;
- encaixe com as secções telescópicas correspondentes.
A frequência de amostragem adequada e os limites de aceitação dependem do produto e da encomenda. As dimensões críticas da vara devem ser identificadas antes da produção em série, e não descobertas durante a montagem final.
9. Maquinar, acabar e montar o tubo
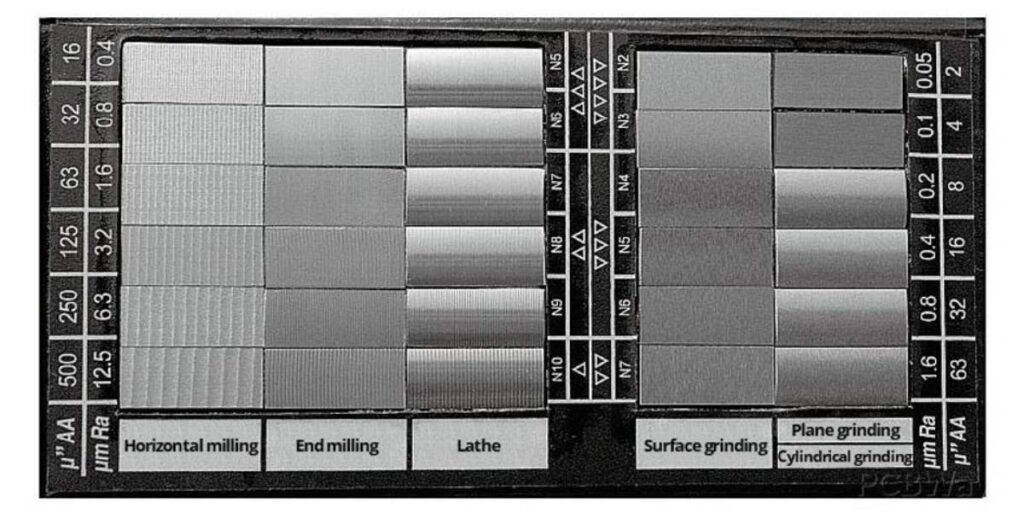
Os tubos extrudidos podem ser cortados ao comprimento final de secção, furados, punçonados, roscados, rebarbados e preparados para fechos ou uniões. Podem depois ser anodizados, revestidos, escovados ou acabados de outra forma.
A ordem das operações importa. Maquinar depois da anodização pode expor superfícies cortadas, enquanto maquinar antes da anodização exige margens para as dimensões acabadas e para as áreas de contacto. Veja as opções de anodização e de acabamento de superfície e Capacidade de maquinagem CNC.
A montagem final verifica o movimento das secções, a sobreposição, o engate do fecho e o encaixe do acessório. Uma boa extrusão danificada por furação deficiente, rebarbas ou má montagem não é um produto acabado aceitável.
Dimensões críticas dos tubos de varas telescópicas
| Característica | Por que é importante | Como afeta a vara |
|---|---|---|
| Diâmetro exterior | Define o encaixe com os fechos e os tubos adjacentes | Demasiado grande pode prender; demasiado pequeno pode criar folga |
| Diâmetro interior | Define a folga para a secção encaixada | Altera o ajuste deslizante e a parede disponível |
| Espessura de parede | Afeta a rigidez, o peso e a resistência a amolgadelas | Tem de corresponder ao alcance e à carga de trabalho |
| Circularidade | Controla uma folga radial consistente | Má circularidade pode criar posições apertadas e folgadas |
| Retidão | Controla o alinhamento ao longo do comprimento do tubo | O empeno pode causar prisão e carregamento irregular |
| Estado da superfície | Afeta o aspeto, o deslizamento e o acabamento | Os defeitos podem continuar visíveis após a anodização |
| Sobreposição das secções | Transfere a carga através da junta telescópica | Sobreposição insuficiente reduz a estabilidade |
Defeitos de extrusão comuns e o seu efeito na produção de varas
| Problema observado | Possível origem no processo | Impacto potencial na vara |
|---|---|---|
| Parede irregular | Fluxo do metal ou estado da fieira | Rigidez e folga de encaixe inconsistentes |
| Empeno ou torção | Arrefecimento, manuseamento ou endireitamento | Prisão durante a extensão |
| Linhas de fieira ou de arrastamento | Superfície da fieira ou material transferido | Defeitos de acabamento visíveis e marcas de deslizamento |
| Rasgamento da superfície | Janela de processo inadequada ou estado da fieira | Mau aspeto e acabamento rejeitado |
| Amolgadelas e marcas de manuseamento | Contacto na saída, no corte ou no armazenamento | Prisão local ou rejeição estética |
| Variação de diâmetro | Variação de processo, de temperatura ou da fieira | Inconsistência no encaixe de fechos e de secções |
Um defeito deve ser avaliado face ao produto previsto. Uma linha estética num perfil industrial oculto e a mesma linha numa vara de retalho anodizada e visível podem exigir decisões de aceitação diferentes.
Como deve um comprador aprovar um tubo de vara extrudido
Uma sequência prática de aprovação é:
- Confirmar a aplicação, o acessório, o alcance e a força de trabalho.
- Aprovar o desenho do conjunto de tubos, a liga, a têmpera e as dimensões críticas.
- Analisar a amostra de fieira e o relatório dimensional.
- Ensaiar as secções encaixadas com fechos representativos da produção.
- Aprovar a maquinação, o acabamento de superfície e a cor.
- Avaliar a vara montada no ensaio funcional ou de carga definido.
- Congelar a amostra aprovada, o método de inspeção e o padrão de embalagem.
Assim evita-se aprovar uma extrusão isoladamente e descobrir mais tarde que não encaixa no fecho, na união ou no tubo vizinho.
Nas encomendas repetidas, o dossiê de aprovação deve também identificar a revisão do desenho, a referência da fieira, a documentação do lote de liga, a amostra de acabamento e o equipamento de medição usado nas características críticas. Se um fornecedor mudar a fieira, a origem da liga ou o percurso de fabrico, as dimensões afetadas e o comportamento da vara montada devem ser reavaliados antes de a alteração entrar em produção em série.
O que incluir num pedido de orçamento de tubo de alumínio
- aplicação e desenho da vara acabada;
- liga e têmpera;
- secção transversal do tubo e tolerâncias críticas;
- comprimento da vara em trabalho e recolhida;
- número de secções telescópicas e sobreposição exigida;
- amostras de fecho, de união e de cabeça de ferramenta;
- requisitos de maquinação e de rebarbagem;
- acabamento de superfície, cor e padrão de aspeto;
- relatórios dimensionais e de propriedades mecânicas;
- quantidade de amostras, quantidade de encomenda e embalagem.
Quando um desenho está incompleto, envie o produto existente e a aplicação prevista. A Xingyong pode analisar a extrusão e a montagem a jusante através dos seus fabrico de tubo de alumínio de precisão e vara telescópica à medida serviços.
Perguntas Frequentes
Todos os tubos de alumínio são feitos por extrusão?
Não. Os tubos de alumínio podem ser produzidos por vias diferentes. O método adequado depende do perfil, das dimensões, das propriedades, do volume e da aplicação.
A 6063 é sempre a melhor liga para uma vara telescópica?
Não. A 6063 é comum, mas a liga e a têmpera devem ser escolhidas com base nos requisitos de resistência, acabamento, processamento, peso e custo.
Porque é que dois tubos com o mesmo diâmetro nominal encaixam de forma diferente?
O diâmetro real, a circularidade, a retidão, a distribuição de parede, o acabamento e a variação local afetam todos a folga telescópica.
A anodização corrige defeitos de extrusão?
Não. O acabamento de superfície pode tornar alguns defeitos mais visíveis. O tubo extrudido e processado deve cumprir o padrão de aspeto antes da aprovação final.
Quando é necessária uma fieira de extrusão personalizada?
Pode ser necessária uma fieira personalizada quando as medidas de tubo padrão não conseguem dar a secção transversal, o encaixe ou as funcionalidades exigidas. As ferramentas devem ser aprovadas com uma amostra de produção.
O que deve ser ensaiado depois da extrusão?
Verifique as propriedades de material e as dimensões especificadas e confirme depois o encaixe, os fechos, as uniões, o acabamento e o funcionamento da vara acabada.
Do tubo extrudido à vara acabada
Desenvolva um sistema de tubos telescópicos repetível
Partilhe a aplicação, o desenho do tubo, as secções correspondentes, os fechos, o acabamento e o plano de encomenda. A Xingyong pode analisar os requisitos de extrusão e de montagem antes das ferramentas ou da amostragem.
Explorar a capacidade de extrusão de alumínio · Envie o seu pedido de orçamento de tubo

 English
 Español
 Français
 Deutsch
 Português