
Fabriquer une perche télescopique qui ne casse pas sous forte contrainte de levier est un défi que rencontrent beaucoup de responsables achats. Vous investissez dans des alliages haut de gamme de la série 6000, et pourtant une exécution de soudage médiocre produit des joints fragiles ou des tubes déformés qui refusent de coulisser. Chez Xingyong, nous affinons depuis plus de 16 ans l’équilibre entre chaleur et intégrité structurelle. Ce guide détaille les techniques de soudage de niveau industriel nécessaires pour produire des outils en aluminium à usage professionnel qui résistent à des années d’emploi intensif sur le terrain.
Si vous présélectionnez des fournisseurs après cette lecture, commencez par la fabrication de perches télescopiques et utilisez perches télescopiques en aluminium sur mesure pour traduire le sujet en dimensions de tube, épaisseur de paroi, finition et notes d'emballage ; les ressources matériaux de l'Aluminum Association constitue un point de repère utile.
Pourquoi le soudage de l'aluminium est le « boss final » de la fabrication
Souder l'aluminium est fondamentalement différent de souder l'acier, car l'aluminium possède une conductivité thermique élevée et un point de fusion bien plus bas. Là où l'acier prévient visuellement en rougissant, l'aluminium reste argenté jusqu'à s'effondrer brusquement en flaque. Pour des outils à haute résistance comme les perches télescopiques, le défi est accentué par la faible épaisseur des parois, où la marge d'erreur est quasi nulle.
Pour obtenir une soudure structurelle conforme aux ISO 9001:2015 normes, vous devez maîtriser la zone affectée thermiquement (ZAT). C'est la zone entourant la soudure, qui perd sa résistance d'état T6 pendant le chauffage. Si votre fabricant ne maîtrise pas la gestion thermique, la perche cassera juste à côté du cordon de soudure, sous une charge minime.
Préparation de la matière : la différence à 0,01 mm
Dans notre usine, la propreté est une priorité au même titre que le soudage lui-même. L'aluminium forme naturellement une couche d'oxyde d'aluminium (Al2O3) dure en quelques minutes d'exposition à l'air. Cet oxyde fond à environ 2 072 °Calors que l’aluminium de base en dessous fond à seulement 660 °C.
Éliminer la couche d'oxyde : chimique ou mécanique
Si vous tentez de souder à travers l'oxyde, vous emprisonnerez des impuretés dans le bain de fusion, d'où des porosités et des « trous de ver » qui compromettent la sécurité de l'outil.
- Nettoyage mécanique : Nous utilisons des brosses métalliques en acier inoxydable dédiées, qui n'ont jamais touché d'acier au carbone, afin d'éviter toute contamination croisée.
- Dégraissage chimique : L'emploi de solvants comme l'acétone ou de nettoyants alcalins spécialisés garantit que les huiles issues du procédé d'extrusion sont totalement éliminées.
- Logique de stockage : Les pièces nettoyées doivent être soudées dans une fenêtre de 4 à 8 heures. Au-delà, la couche d'oxyde s'épaissit suffisamment pour imposer un nouveau nettoyage.
Choisir le bon procédé : TIG ou MIG pour les tubes télescopiques
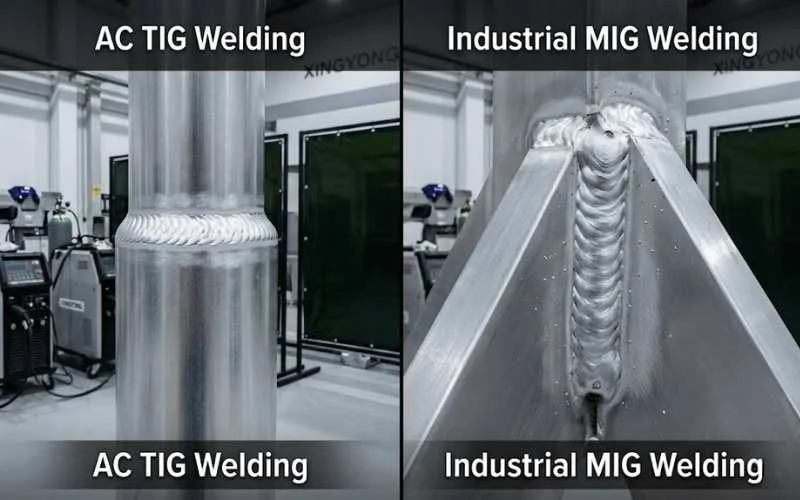
Le choix entre le TIG (Tungsten Inert Gas) et le MIG (Metal Inert Gas) dépend entièrement du volume de votre projet et de l'épaisseur de paroi des profilés en aluminium.
| Caractéristique | Soudage TIG (GTAW) | Soudage MIG (GMAW) |
|---|---|---|
| Précision | Maximale – contrôle au plus juste | Modérée |
| Épaisseur de paroi | Idéal pour 0,8 mm – 3 mm | Optimal pour >3 mm |
| Apport de chaleur | Élevé (vitesse d'avance plus lente) | Faible (vitesse d'avance rapide) |
| Vitesse de production | Plus lente (niveau artisanal) | Rapide (niveau industriel) |
| Aspect | Esthétique en « pile de pièces » | Cordon fonctionnel |

Soudage TIG : la précision pour les perches à paroi fine
Pour nos enrouleurs de bâche de piscine haut de gamme et nos perches d'extension spécialisées, nous utilisons le soudage TIG en courant alternatif. Le courant alternatif produit un « effet décapant » pendant l'alternance positive, qui élimine les oxydes résiduels, tandis que l'alternance négative assure la pénétration.
Mes ingénieurs choisissent généralement des baguettes d'apport 4043 pour ces applications. Cet alliage riche en silicium coule mieux et est moins sensible à la « fissuration à chaud » que les métaux d'apport de la série 5000ce qui le rend parfait pour les tubes 6061-T6 que nous extrudons en interne.
Maîtriser la zone affectée thermiquement (ZAT) pour éviter la rupture structurelle
Le plus grand « secret d'initié » de la fabrication aluminium B2B tient à la façon dont on gère la perte d'état métallurgique. Lorsque l'on soude un tube en aluminium 6061-T6la chaleur « recuit » de fait la zone autour du joint, réduisant la résistance jusqu’à 30-50%.
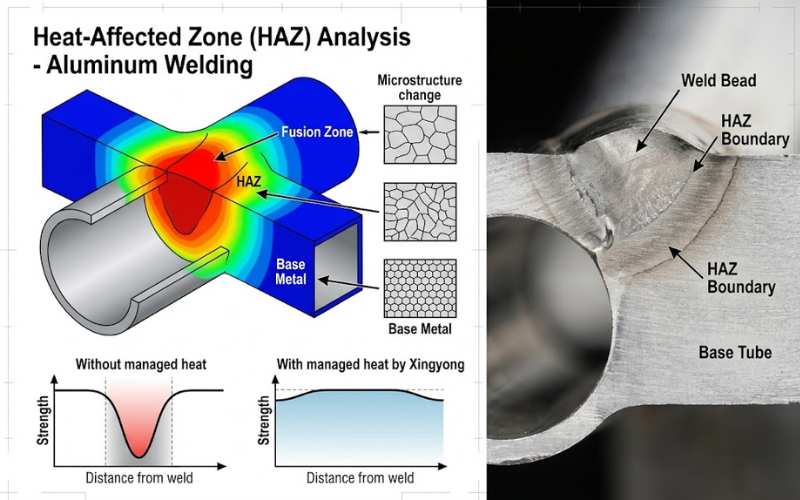
Pour y remédier, Xingyong met en œuvre :
- Des puits de chaleur : Des montages en cuivre ou refroidis à l'eau qui évacuent rapidement la chaleur du tube et resserrent la ZAT.
- Optimisation de la vitesse d'avance : Nos postes de soudage pilotés par CNC maintiennent une vitesse d'avance précise et rapide, afin de limiter le temps passé par le métal aux températures critiques.
- Vieillissement après soudage : Si l'application est critique, nous réalisons un vieillissement artificiel dans nos fours pour restaurer une partie des propriétés mécaniques perdues au soudage.
Logique d'achat : auditer la qualité de soudage de votre fournisseur
Pour les acheteurs de Walmart ou de Home Depot, une soudure défaillante représente un risque majeur. Utilisez cette liste de contrôle lors de votre prochain audit d'usine pour distinguer une fabrication professionnelle d'un travail « de garage » :
| Défaut | Indice visuel | Cause racine | Niveau de risque |
|---|---|---|---|
| Porosité | Petits trous en surface | Protection gazeuse insuffisante ou humidité | Élevé (rupture structurelle) |
| Fissures de cratère | Fissures en étoile en fin de cordon | Refroidissement rapide / remplissage incomplet | Élevé (point de rupture) |
| Caniveau (morsure) | Un « sillon » le long du bord du cordon | Tension / intensité excessive | Moyen (affaiblit la paroi) |
| Résidu de suie | Dépôts noirs pulvérulents | Mauvais nettoyage / contamination | Faible (esthétique / corrosion) |
Conformité ESG : pourquoi le choix de votre chaîne d'approvisionnement compte
Sur le marché actuelISO 14001:2015 et ISO 50001:2018 ne sont pas de simples certificats ; ce sont des exigences commerciales. Chez Xingyong, notre site intégré comprend une station de traitement des eaux usées dédiée aux produits chimiques d'oxydation et un système de management de l'énergie qui optimise nos 14 lignes d'extrusion. En vous approvisionnant auprès d'un site conforme, vous réduisez le risque de « fermetures environnementales » qui frappent souvent les petits ateliers non conformes de la région.
Les standards de contrôle qualité chez Xingyong : au-delà de l'aspect du cordon
Une soudure « jolie » n’est pas toujours une soudure solide. En tant qu’usine certifiée ISO 9001, notre centre d’essais descend jusqu’au niveau moléculaire du joint.
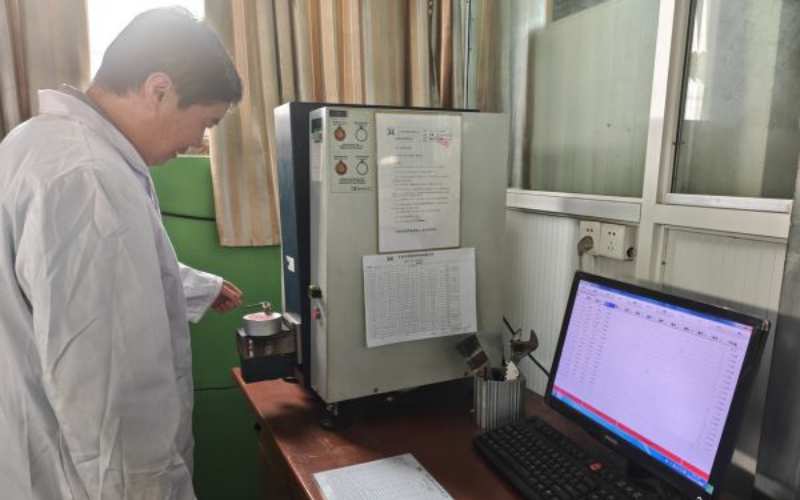
- Analyse au spectromètre Oxford : Nous vérifions la composition chimique du métal de base et de la baguette d'apport pour garantir leur compatibilité.
- Imagerie de section : Grâce à nos scanners de profilés israéliens Lumetnous contrôlons la profondeur de pénétration interne et la fusion à la racine.
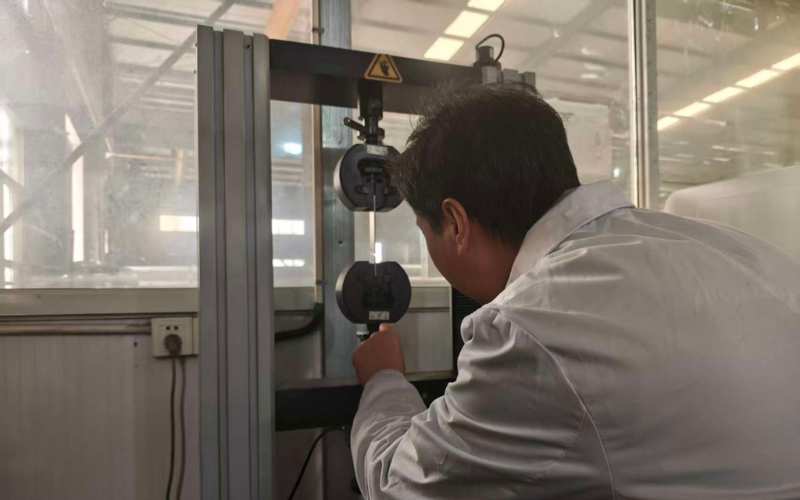
- Essai de résistance à la traction : Nous tirons sur les joints soudés jusqu'à la rupture pour vérifier que la casse se produit dans le métal de base et non dans la soudure — la signature d'une liaison industrielle parfaite.
- Essai de dureté : Nous utilisons des duromètres Webster et Barcol pour cartographier la ZAT et vérifier que l'intégrité structurelle répond au cahier des charges de l'acheteur.
La logique de rentabilité du distributeur : réduire le coût total de possession
Le profit ne se fait pas au moment de l'achat : il se préserve en évitant les retours. Lorsqu'une perche de nettoyage de piscine casse entre les mains d'un consommateur, les coûts de transport, de manutention et d'administration du retour dépassent souvent le coût initial du produit.
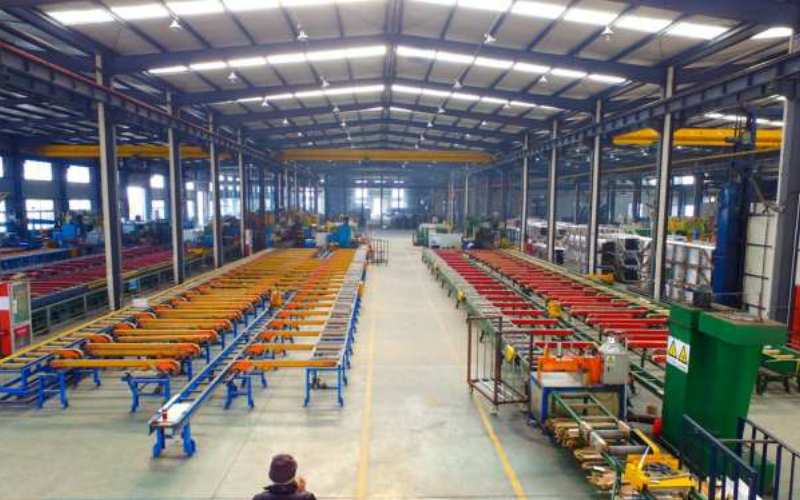
Grâce à nos capacité mensuelle de 3 000 tonnes et un usinage CNC intégré, nous offrons un délai de livraison constant et une fiabilité structurelle. Cette précision vous permet de maintenir des stocks plus légers, en sachant que l'intégrité structurelle du lot passera n'importe quelle inspection par tierce partie, menée par des sociétés comme SGS ou Intertek.
Associez-vous à un fabricant d'aluminium de précision
Si vous en avez assez d'une qualité de soudure irrégulière ou de ruptures structurelles dans votre gamme aluminium, il est temps de parler à un ingénieur qui comprend la science du métal. Que vous ayez besoin de produits en aluminium OEM sur mesure ou de composants d'outils télescopiques en grand volume, nous apportons la transparence technique indispensable à la réussite à l'international.
Contactez dès aujourd'hui l'équipe d'ingénierie Xingyong pour une revue technique de vos plans ou pour demander un échantillon de nos assemblages soudés haute résistance.
Guides & ressources associés
À lire ensuite
Finitions de surface par anodisationUsinage CNCProfilés extrudés en aluminiumFabrication intelligente et sourcing de l'extrusion d'aluminiumLe guide complet du thermolaquage de l'aluminiumÀ quoi sert un profilé en U en aluminiumQu’est-ce qu’un dissipateur thermique extrudé · Qu’est-ce qu’un dissipateur thermique extrudé, sourcing OEMQu’est-ce que l’aluminium anodiséQu’est-ce que l’aluminium brut de filage · Qu’est-ce que le procédé d’extrusion de l’aluminium
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português