
L'aluminium usiné CNC est partout — dans la perche de piscine que votre technicien utilise chaque jour, dans la bague de verrouillage d'une raclette à vitres télescopiquele support qui fixe un panneau solaire à une ossature de toiture. C’est l’une des productions manufacturées les plus répandues dans la quincaillerie mondiale. Pourtant, la plupart des acheteurs B2B ne savent pas la définir assez précisément pour qualifier un fournisseur, spécifier une nuance ou se protéger de l’échec de sourcing le plus courant : payer pour de l’aluminium qui a l’air bon mais se comporte mal.
Pour rendre l'article actionnable, transformez l'enseignement clé en ligne de consultation, comparez-le à l'usinage CNC des composants de perche en aluminiumet utilisez fabrication de tubes en aluminium de précision pour la voie de production. Pour un contexte technique externe, utilisez les ressources matériaux de l'Aluminum Association.
Je travaille dans l'atelier de production de Xingyong depuis le début des années 2000. Nous exploitons extrusion presses depuis 2010. Et la plus grande lacune que je constate dans la qualification des fournisseurs est celle-ci : les acheteurs évaluent les produits en aluminium, mais ils n'évaluent pas le procédé qui les a fabriqués. Quand une came de verrouillage se dégrade au bout de 200 cycles, ou qu'une perche de 20ft perche de piscine fléchit avant même qu'un client ne la mette à l'eau, vous avez déjà payé le conteneur, dédouané la marchandise et rempli les rayons.
Comprendre ce qu'est réellement l'aluminium usiné CNC, et ce qu'il exige d'une usine, changera votre façon de qualifier votre prochain fournisseur.
Qu'est-ce que l'aluminium usiné CNC ?
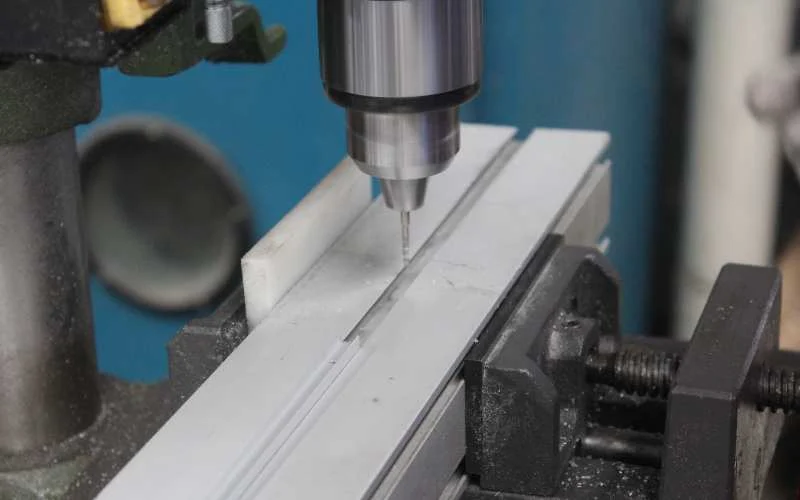
L'aluminium usiné CNC est de l'aluminium mis en forme par des outils de coupe pilotés par ordinateur, qui retirent de la matière d'une pièce massive pour obtenir une géométrie précise, des tolérances serrées et des dimensions répétables — plutôt que d'être coulé, poussé à travers une filière ou formé à la main.

CNC signifie Computer Numerical Control (commande numérique par calculateur). Un modèle CAO est traduit en G-code, qui indique à la machine exactement où couper, à quelle profondeur et à quelle vitesse. Les séries standard tiennent des tolérances de ±0,005 pouce (0,13 mm). Les réglages de précision atteignent ±0,001″ sur les cotes critiques.
Trois choses que l'usinage CNC permet et que l'extrusion seule ne peut pas :
- Géométrie 3D complexe — cavités internes, trous taraudés, poches et contours multi-axes impossibles à obtenir avec une filière d'extrusion fixe
- Tolérances dimensionnelles serrées — indispensables pour les assemblages fonctionnels comme les cames de verrouillage, les jonctions à verrou à came et les interfaces de pivot
- Répétabilité d'une pièce à l'autre — constante sur des milliers d'unités, un point sur lequel les acheteurs de la distribution qui approvisionnent Walmart ou Home Depot ne peuvent pas transiger
Comment fonctionne le procédé d'usinage CNC
Du fichier CAO à la pièce usinée
Tout travail CNC commence dans le logiciel. Un ingénieur construit un modèle 3D, le passe dans un logiciel FAO (fabrication assistée par ordinateur) et génère le G-code que la machine exécutera. Chez Xingyong, notre équipe d'ingénierie examine chaque fichier DXF ou STEP envoyé par un client avant de valider les trajectoires d'outil. Une géométrie qui paraît fabricable à l'écran comporte souvent des détails qui provoquent du broutage, de la flexion ou une casse d'outil sur la machine. Nous les détectons en revue de pré-production — pas dans la salle de contrôle qualité une fois les rebuts déjà produits.
Le choix du matériau passe en premier
Cette décision conditionne tout le reste de la chaîne. Le choix de la nuance d'alliage n'est pas un détail d'approvisionnement : c'est une décision d'ingénierie structurelle.
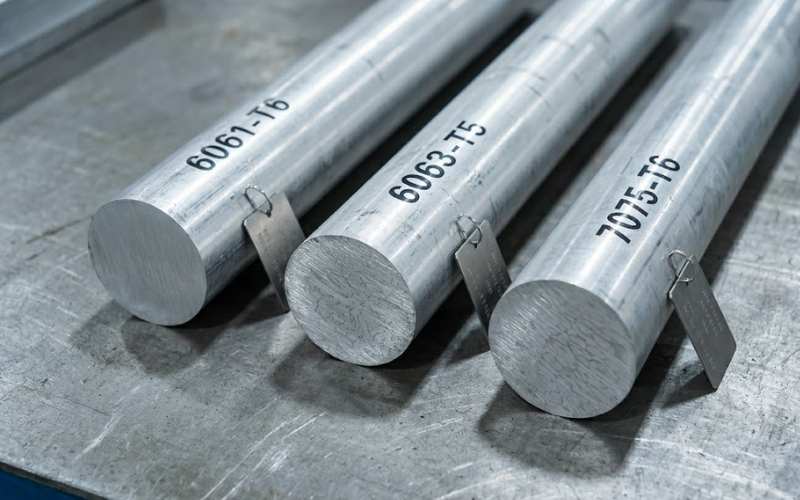
Les différentes nuances d'aluminium se comportent de façon totalement différente à la coupe. Vitesse d'avance, vitesse de broche, épaisseur de copeau et stratégie d'arrosage évoluent toutes selon l'alliage. Spécifier la mauvaise nuance revient à usiner une pièce trop tendre pour son application, ou une pièce qui attaque vos outils et fait grimper le coût unitaire.
Les principales opérations de coupe
L'usinage CNC moderne met en œuvre plusieurs opérations, souvent enchaînées sur la même pièce :
- Fraisage CNC — un outil rotatif à plusieurs dents retire de la matière d'une pièce fixe. Utilisé pour les poches, les rainures, les surfaces planes et les contours complexes.
- Tournage CNC — la pièce tourne face à un outil de coupe fixe. Utilisé pour les pièces cylindriques, les arbres et les extrémités de tubes.
- Perçage et alésage — création ou agrandissement de trous à des diamètres précis. L'alésage atteint des tolérances plus serrées que le perçage seul ; il sert aux portées d'alignement de précision et aux logements de roulement.
- Taraudage — réalisation de filetages internes. Essentiel pour tout assemblage utilisant des fixations sous charge.
Parachèvement : là où la qualité de surface se gagne ou se perd
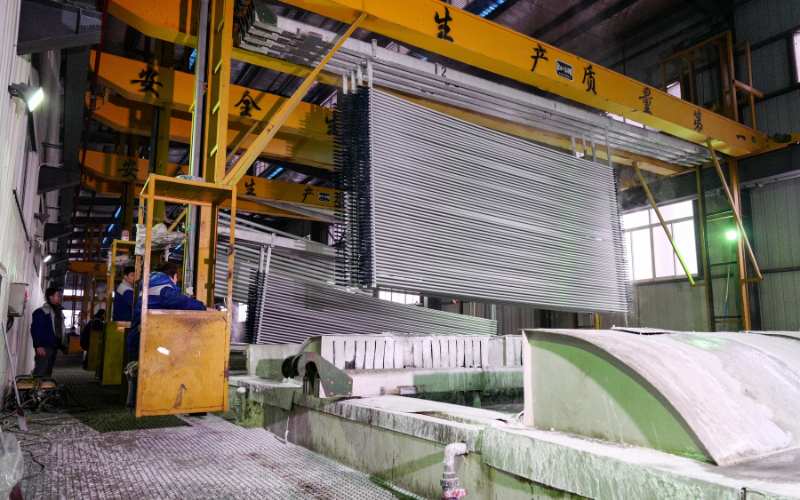
L'usinage vous donne la géométrie. Le parachèvement donne la longévité. Après les opérations CNC, les pièces en aluminium passent au traitement de surface. Chez Xingyong, nous exploitons deux grandes lignes d'anodisation automatiques capables de produire de multiples finitions colorées sur l'ensemble de notre production mensuelle de 3 000 tonnes. Nous exploitons également trois sableuses pour barres longues et deux sableuses pour barres courtes pour la préparation de surface avant anodisation.
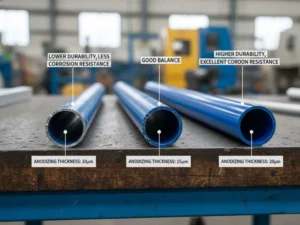
L'anodisation compte plus que la plupart des acheteurs ne l'imaginent. Une couche d'anodisation de 15 microns — appliquée correctement, après un sablage soigné — fait la différence entre une perche de piscine qui tient cinq saisons et une perche qui laisse un résidu noir sur les mains d'un technicien après une seule journée. Ce résidu, c'est de l'aluminium oxydé qui se transfère directement, parce que la couche d'anodisation était trop fine, mal colmatée, ou sacrifiée au coût de production. Selon le guide de conception CNC aluminium de Protolabsl’anodisation crée une couche d’oxyde céramique dure qui surpasse nettement l’aluminium non traité en usure et en résistance à la corrosion — une propriété qui décide directement si une perche télescopique coulisse proprement après deux saisons ou si elle bloque et raye.
Pourquoi c'est déterminant pour l'achat d'équipements de piscine
Le matériel de nettoyage de piscine évolue dans l'un des environnements les plus agressifs qu'un produit grand public puisse affronter : eau chlorée ou salée, rayonnement UV, contraintes mécaniques répétées, cycles de stockage saisonniers et, en usage professionnel, une utilisation quotidienne à fort couple.
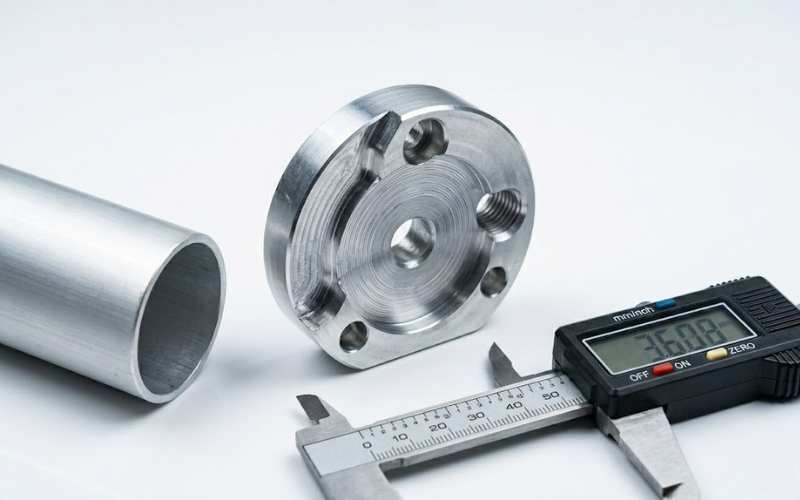
Le mécanisme de verrouillage est le maillon faible de toute perche télescopique. Les bagues de friction bon marché et les cames en plastique lâchent parce qu'elles ne sont pas usinées à une interface dimensionnelle précise avec le tube en aluminium. La came glisse. La perche se rétracte en pleine course. Le professionnel de l'entretien de piscine renvoie le produit ou, pire, le laisse tomber dans le bassin — et c'est vous qui portez cette responsabilité.
Chez Xingyong, nos cames de verrouillage pour perches de qualité professionnelle sont en aluminium usiné CNCet non en plastique moulé par injection. La relation dimensionnelle entre la came et le diamètre intérieur du tube est tenue à une tolérance qui produit une force de verrouillage constante sur toute la plage d’extension. Ce n’est pas atteignable avec une pièce plastique issue d’un moule qui se dégrade au fil de sa vie de production.
Pour la performance structurelle des perches de grande portée, nous utilisons des profilés à nervures internes extrudés sur notre presse 2000T. Les nervures augmentent le moment d'inertie de la section — la propriété mécanique qui résiste à la flexion — d'environ 30 % par rapport à un tube à paroi lisse de même diamètre extérieur. L'usinage CNC ajoute ensuite les embouts de précision, les ouvertures de came et les interfaces de fixation qui complètent l'assemblage.
Pour savoir comment ces spécifications se traduisent en décisions d'achat selon la longueur de perche, consultez notre guide d'achat des perches télescopiques. Pour la matrice complète des spécifications produit, des perches de spa de 4ft aux perches professionnelles de 24ft, notre gamme de perches de piscine en aluminium couvre chaque SKU avec le détail technique.
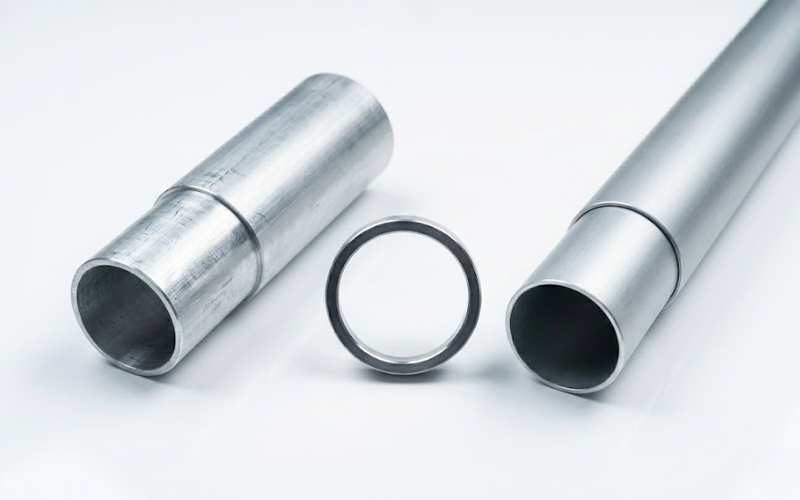
Nuances d'alliage d'aluminium pour l'usinage CNC
Tous les aluminiums ne s'usinent pas de la même façon. L' le système de classification des alliages de l'Aluminum Association utilise une nomenclature à quatre chiffres dans laquelle le premier chiffre identifie l'élément d'alliage principal. Pour l'usinage CNC dans la production de quincaillerie B2B, voici les nuances qui comptent :
| Nuance | Élément principal | Résistance à la traction | Usinabilité | Application idéale |
|---|---|---|---|---|
| 6061-T6 | Si + Mg | 310 MPa | Excellente | Pièces structurelles, cames de verrouillage, supports |
| 6063-T5 | Si + Mg | 186 MPa | Très bonne | Tubes de perches télescopiques, profilés architecturaux |
| 7075-T6 | Zinc | 503 MPa | Bonne | Pièces aéronautiques et de défense fortement sollicitées |
| 5052-H32 | Le magnésium | 228 MPa | Modérée | Accastillage marin, environnements salins |
| 2024-T351 | Cuivre | 469 MPa | Bonne | Structures aéronautiques critiques en fatigue |
Chez Xingyongnous utilisons le 6063-T5 pour les tubes principaux des perches de nettoyage de piscine. Il offre la qualité de surface et la formabilité nécessaires à un coulissement télescopique net, et s'anodise magnifiquement. Pour les composants de came de verrouillagenous passons au 6061-T6 — il possède la résistance au cisaillement nécessaire pour encaisser le couple de travail quand un professionnel brosse une piscine commerciale de 30 ft en extension complète.
Utiliser du 6063 sur une came de verrouillage est l'une des erreurs de sourcing au niveau composant que je rencontre le plus souvent chez les acheteurs qui ne posent aucune question sur le choix d'alliage pièce par pièce. Appliquer une seule nuance d'alliage à tout un assemblage pour simplifier l'approvisionnement est un compromis qualité qui ressort dans les retours sous garantie 18 mois après l'arrivée de votre conteneur.
Selon le guide d'ingénierie de Wevolver sur l'aluminium CNCla couche d’oxyde naturelle de l’aluminium assure aussi une protection anticorrosion auto-cicatrisante — une propriété que les fabricants d’équipements de piscine ne peuvent ignorer, compte tenu de l’exposition permanente au chlore et aux UV.
Aluminium usiné CNC ou extrusion d'aluminium : de quoi avez-vous réellement besoin ?
C'est la question sur laquelle les acheteurs B2B se trompent le plus souvent — non par négligence, mais parce que la plupart des fournisseurs ne proposent qu'un seul procédé et rédigent leur argumentaire en conséquence.
| Plus faible en volume | CNC uniquement | Extrusion uniquement | Extrusion + CNC (hybride) |
|---|---|---|---|
| Géométrie | 3D illimitée | Section transversale fixe | Profilé + détails de précision |
| Tolérance | ±0,005″ en standard | ±0,015″ – 0,030″ en général | Hybride : serré là où ça compte |
| Volume optimal | <200 unités | >1 000 unités | 200 à 50 000+ unités |
| Coût d’outillage | Faible (pas de filière) | Filière de 500 $ à 10 000 $ | Coût de filière amorti sur les séries |
| Délai de livraison | Rapide | 2 à 4 semaines (filière) | Moyenne |
| Coût par pièce | Plus élevé en grande série | Plus faible en grande série | Le plus faible en grande série |
Le modèle hybride — extruder d'abord le profilé, puis usiner les détails de précision en CNC — c'est ainsi que les vrais fabricants de produits en aluminium opèrent à grande échelle. Selon la comparaison des procédés de Standard Machiningle seuil de rentabilité entre le tout-CNC et la production hybride se situe typiquement entre 100 et 200 unités. Au-delà de ce seuil, l’économie bascule nettement en faveur de l’approche hybride.
Chez Xingyong, nos 14 presses d'extrusion (de 350T à 2000T) produisent les profilés. Notre atelier CNC usine ensuite les jonctions de verrouillage, les trous, les filetages et les embouts. Nous maîtrisons les deux étapes en interne. Une société de négoce qui s'approvisionne auprès de fournisseurs d'extrusion et d'usinage distincts ne peut pas proposer cela. Elle gère deux chaînes d'approvisionnement, deux risques qualité et deux délais de livraison — et elle vous répercute toute cette incertitude.
Le calcul de production que les acheteurs ne voient jamais
Une usine qui n'exploite qu'une seule presse 350T plafonne autour de 150 à 180 tonnes par mois sur des profilés standard de perches de piscine. Notre seule presse 2000T peut sortir plus de 600 tonnes de profilé nervuré à paroi épaisse par mois. C'est toute la différence entre un fournisseur capable d'assurer votre réassort de printemps et un fournisseur qui passe en allocation dès février, quand la demande s'envole.
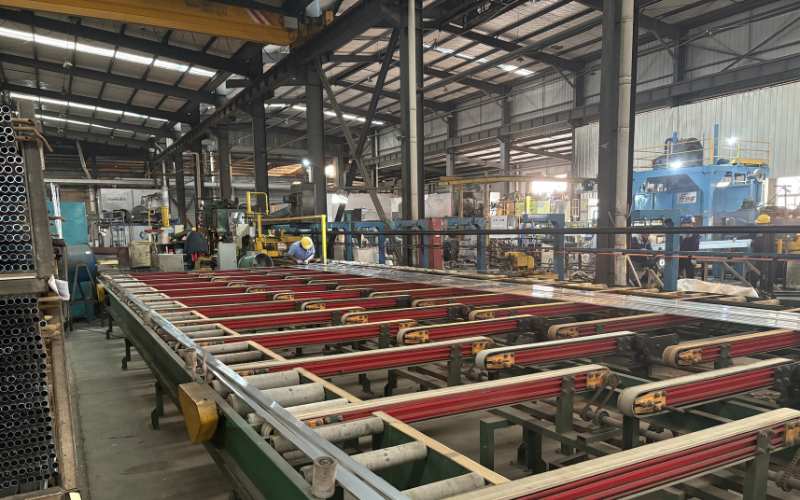
Avec 3 000 tonnes de capacité mensuelle réparties sur 14 presses, nous pouvons produire vos SKU standard sur du temps de presse dédié tout en réalisant simultanément des séries OEM sur mesure — sans les conflits de planning qui obligent les petites usines à repousser votre commande de six semaines.
La logique de profit du distributeur
Voici ce que la plupart des fournisseurs ne vous expliqueront pas : le choix du procédé agit directement sur votre marge, pas seulement sur votre coût unitaire.
Un distributeur qui achète ses perches de piscine à un fournisseur d'usinage pur paie une surprime unitaire que le consommateur final n'absorbera pas aux prix de la grande distribution. La marge brute s'effondre. Le SKU est déréférencé au bout d'une saison.
Un distributeur qui s'approvisionne auprès d'un site intégrant extrusion et CNC paie un coût de revient unitaire plus bas, parce que l'économie de production de son fournisseur est fondamentalement plus basse. Cet avantage de coût se traduit soit par une marge plus forte au même prix de vente, soit par un prix plus agressif qui gagne du linéaire.
Pour les acheteurs en conteneur 40HQ : nos perches de piscine de 10ft sont conçues pour se replier à moins de 1,5 mètre de longueur d'emballage. Cela vous maintient sous les seuils de surtaxe « hors gabarit » d'UPS et de FedEx sur les envois multi-SKU, et maximise le nombre d'unités par conteneur. À 1,20 $ – 2,00 $ d'économie de fret par pied cube, sur un conteneur de 3 000 unités, cela représente 1 800 $ – 6 000 $ par expédition que votre concurrent, qui n'a pas posé de question sur les dimensions de colisage, laisse sur la table.
Finitions de surface des pièces en aluminium usiné CNC
La finition que vous spécifiez influe sur la résistance à la corrosion, l'esthétique, la durée de vie du produit et la sécurité du consommateur final. Principales options :
Anodisation de type II (décorative)
Crée une couche d'oxyde poreuse, généralement de 5 à 25 microns. Idéale pour l'harmonisation des couleurs et une protection anticorrosion modérée. Nos deux lignes d'anodisation automatiques produisent des séries de couleurs personnalisées de façon constante, même en grand volume.
Anodisation de type III (anodisation dure)
Couche d'oxyde plus dense, de 25 à 50 microns. Utilisée pour les pièces soumises à des contacts abrasifs — comme les surfaces intérieures et extérieures des tubes télescopiques, où le coulissement répété use une couche de type II standard en une seule saison.
Sablage
Une étape cruciale avant l'anodisation. Nos machines utilisent un abrasif fin à pression contrôlée pour éliminer les traces d'outil, créer une texture de surface uniforme et améliorer l'adhérence de l'anodisation. Sauter cette étape produit une couleur inégale et une mauvaise adhérence du revêtement. Les fournisseurs bon marché la sautent systématiquement.
Thermolaquage
Finition plus épaisse, semblable à une peinture, appliquée par voie électrostatique puis cuite. Plus dure que la peinture liquide, mais moins résistante aux UV que l'anodisation dure en environnement piscine.
Quatre questions à poser à tout fournisseur avant de commander un traitement de surface :
- Quelle est l'épaisseur en microns de votre couche d'anodisation standard, et comment la vérifiez-vous ? (la réponse doit mentionner une jauge d'épaisseur de revêtement avec des relevés documentés)
- Sablez-vous avant l'anodisation ? Quel abrasif et quelle pression spécifiez-vous ?
- Quelle est votre norme de tolérance colorimétrique ? Utilisez-vous une cabine de comparaison des couleurs avec des enregistrements par lot ?
- Pouvez-vous communiquer les certifications de votre ligne d'anodisation et vos documents de conformité sur le traitement des eaux usées ?
Contrôle qualité : ce qu'une usine certifiée maîtrise réellement
C'est par là que devraient commencer la plupart des discussions de qualification fournisseur — ce qui est rarement le cas.
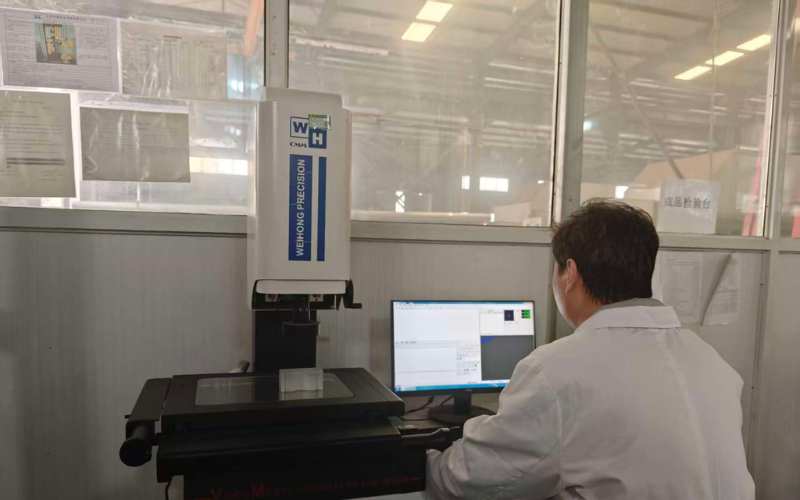
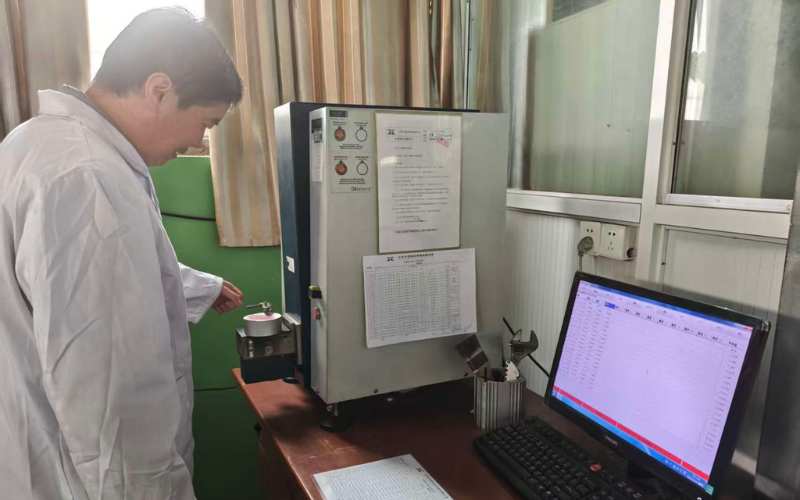
Chez Xingyong, notre centre de contrôle utilise des équipements que la plupart des sociétés de négoce n'ont jamais vus :
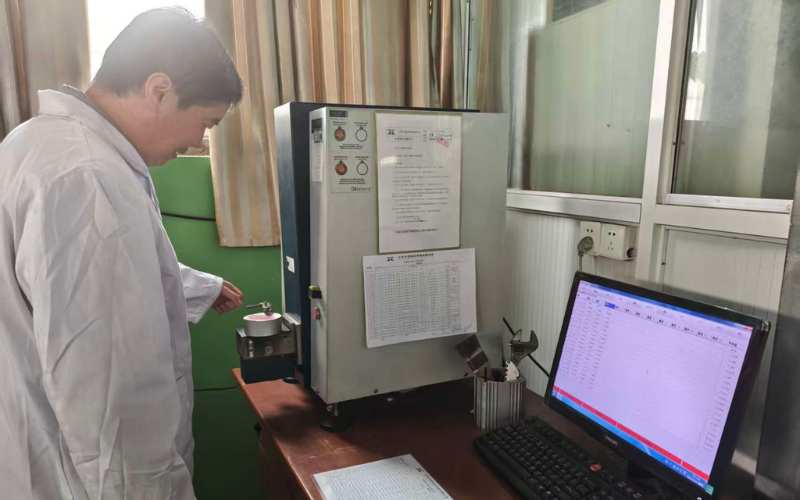
- spectromètre Oxford — vérifie la composition de l'alliage à la réception des billettes. Si l'aluminium entrant n'est pas du 6061-T6 alors qu'il est censé l'être, nous le savons avant qu'il n'entre en presse. Les acheteurs qui ne posent pas de question sur la vérification au spectromètre font confiance à un certificat, pas à un résultat d'essai physique.
- scanner de section israélien Romidot — scanne la concentricité des tubes extrudés après pressage. À 30ft d'extension, un tube décentré de 0,3 mm fléchit visiblement en charge. Ce scanner le détecte avant que cela ne devienne un retour terrain.
- Duromètres Barcol, Rockwell et Webster — trois méthodes couvrant différentes épaisseurs de matière et différents états métallurgiques.
- Machine d'essai de traction — essais de charge physiques sur assemblages finis. Ni simulés, ni estimés.
- Système d’imagerie de section — vérifie l'uniformité de l'épaisseur de paroi sur toute la section du tube après extrusion.
- Cabine de comparaison des couleurs — vérification de la constance des couleurs entre les lots d'anodisation, indispensable au respect des planogrammes en magasin.
Nos certifications — ISO 9001:2015, ISO 14001:2015, ISO 45001:2018 et ISO 50001:2018 — sont des exigences documentées de système qualité, pas des badges marketing. Ces systèmes imposent une maîtrise documentée des procédés à un niveau que la plupart des fabricants de biens de consommation n’atteignent jamais. Pour les acheteurs qui approvisionnent la grande distribution, cette certification signifie que notre production système — et pas seulement nos pièces finies — répond à une norme documentée et auditable.
J'ai vu des acheteurs signer des contrats de conteneurs 40ft sur la foi d'une photo produit et d'un tarif. Le spectromètre Oxford ne ment pas. Une photo produit, si.
Selon ASTM B209 — la norme qui régit les tôles et plaques en alliage d'aluminium — la composition matière doit être vérifiée à la réception, et non présumée d'après un certificat matière. Nous vérifions. La plupart des fournisseurs, non.
Questions fréquentes
Q : l'aluminium usiné CNC est-il plus résistant que l'aluminium extrudé ?
Pas intrinsèquement : la résistance vient de la nuance d'alliage et de l'état métallurgique, pas du procédé d'usinage lui-même. Cela dit, les pièces usinées CNC sont souvent taillées dans de la billette massive ou dans du profilé extrudé de précision à structure de grain maîtrisée. L'usinage permet aussi aux ingénieurs de laisser plus de matière dans les zones fortement sollicitées, ce que l'extrusion ne peut pas faire puisque la section doit rester constante sur toute la longueur de la pièce.
Q : quel est le meilleur alliage d'aluminium pour l'usinage CNC ?
Le 6061-T6 est l'alliage le plus utilisé en usinage CNC général, pour son équilibre entre résistance, usinabilité, soudabilité et tenue à la corrosion. Pour les tubes de perches télescopiques, le 6063-T5 est préféré pour sa qualité de surface et son aptitude à l'anodisation. Pour une résistance maximale en application fortement sollicitée, le 7075-T6 est le choix de qualité aéronautique.
Q : quelle est la différence entre l'aluminium moulé et l'aluminium usiné CNC ?
L'aluminium moulé est coulé à l'état liquide dans un moule où il se solidifie — rapide et peu coûteux pour des géométries complexes, mais avec une résistance plus faible, un risque de porosité et des tolérances dimensionnelles qui n'égalent pas l'usinage CNC. L'aluminium usiné CNC est taillé dans du corroyé massif (billette ou profilé extrudé), dont la structure de grain est plus dense et plus homogène et qui tient des tolérances plus serrées. Pour les applications structurelles et porteuses, l'aluminium corroyé usiné CNC surpasse systématiquement le moulé.
Q : combien coûte l'aluminium usiné CNC au kg ?
Le coût matière de la billette 6061-T6 se situe autour de 2,50 $ – 4,00 $ / kg selon les conditions de marché et le volume commandé. L'usinage ajoute un coût lié à la complexité, au temps de cycle et aux exigences de finition. Pour des composants de perches de piscine en grand volume avec le modèle hybride extrusion + CNC, l'économie unitaire est nettement plus favorable que l'usinage intégral dans la masse. Demandez à votre fournisseur un décomposé séparant coût matière, coût d'usinage, coût de traitement de surface et part de fret par unité.
Q : quelles certifications mon fournisseur d'aluminium CNC doit-il détenir ?
Au minimum pour un approvisionnement B2B destiné au retail : ISO 9001:2015 (management de la qualité) et ISO 14001:2015 (management environnemental). Pour les chaînes servant des acheteurs de rang automobile ou des enseignes très exigeantes : ISO 9001. Demandez toujours le nom de l’organisme certificateur et la date d’expiration — pas seulement un logo sur un site web.
Q : l'aluminium usiné CNC convient-il aux piscines à l'eau salée ?
Oui, avec le bon alliage et le bon traitement de surface. Spécifiez du 6063 ou du 6061 avec une anodisation dure de type III (25 à 50 microns) pour une résistance maximale au chlore et au sel. Évitez les alliages de la série 2024 en environnement piscine : leur plus faible résistance à la corrosion impose un revêtement de protection supplémentaire, difficile à entretenir en usage professionnel.
La vraie question derrière chaque décision d'achat
Quand un responsable achats demande « qu'est-ce que l'aluminium usiné CNC ? », il pose presque toujours une question plus profonde : que maîtrise réellement mon fournisseur ?
Une usine qui maîtrise en interne l'extrusion et l'usinage CNC maîtrise la composition de l'alliage, la géométrie du profilé, les tolérances usinées, le traitement de surface et le protocole de contrôle — sous un même toit, avec un seul système qualité et une seule chaîne de responsabilité. Cette intégration verticale n'est pas un argument marketing. C'est une réduction du risque de chaîne d'approvisionnement qui se voit dans votre taux de défauts, vos résultats d'audit de conformité et votre marge.
Chez Xingyong, nous appliquons ce processus intégré depuis 2010. Notre production mensuelle de 3 000 tonnes passe par 14 presses d’extrusion, deux lignes d’anodisation automatiques, un atelier CNC complet et un centre d’inspection équipé d’un spectromètre Oxford et d’un scanner Romidot — le tout sous un système de gestion de la qualité certifié ISO 9001.
Voilà à quoi ressemble l'aluminium usiné CNC lorsqu'il est produit à grande échelle, correctement, et avec la documentation pour le prouver.
Recevez une analyse technique sous 48 heures
Si vous achetez des perches de piscine en aluminium, des tubes télescopiques ou tout assemblage aluminium sur mesure pour la distribution ou une production OEM, envoyez-nous votre plan produit, vos spécifications cibles et votre estimation de volume annuel.
Sous 48 heures, vous recevez :
- Une recommandation d'alliage argumentée pour chaque composant
- La documentation du protocole d'essai au spectromètre Oxford
- Une analyse des tolérances au regard de votre plan
- Un prix unitaire FOB à votre volume cible
- Un plan de chargement de conteneur 40HQ avec les dimensions de colisage
Nous fournissons des fabricants OEM, des propriétaires de marque et des équipes achats de la distribution qui approvisionnent Walmart, Home Depot, ROSS et des circuits de grande distribution équivalents. Emballage sur mesure, marque blanche et programmes de stockage saisonnier disponibles sur demande.
Demandez votre analyse technique à l'équipe d'ingénierie Xingyong →
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.


 English
 Español
 Français
 Deutsch
 Português