
Fabricar un mástil telescópico que no se rompa bajo una fuerte presión es un desafío para muchos gerentes de compras. Se invierte en aleaciones de la serie 6000 de alta calidad, pero una soldadura deficiente produce uniones frágiles o tubos deformados que impiden su deslizamiento. En Xingyong, llevamos más de 16 años perfeccionando el equilibrio entre el calor y la integridad estructural. Esta guía detalla las técnicas de soldadura de grado industrial necesarias para producir herramientas de aluminio de uso profesional que resistan años de uso intensivo en el campo.
Si está preseleccionando proveedores después de leer esto, empiece por fabricación de pértigas telescópicas y utilice pértigas telescópicas de aluminio a medida para traducir el tema en notas sobre tamaño de tubo, espesor de pared, acabado y embalaje; recursos sobre materiales de la Aluminum Association es un punto de referencia útil.
Por qué la soldadura de aluminio es el «jefe final» de la fabricación
Soldar aluminio es fundamentalmente distinto de soldar acero porque el aluminio tiene una alta conductividad térmica y un punto de fusión mucho más bajo. Mientras que el acero avisa visualmente al ponerse al rojo, el aluminio sigue plateado hasta que de repente se desploma en un charco. En herramientas de alta resistencia como las pértigas telescópicas, el reto se intensifica por los espesores de pared reducidos, donde el margen de error es casi nulo.
Para lograr una soldadura estructural que cumpla las normas ISO 9001:2015 , hay que controlar la zona afectada por el calor (ZAC). Es la zona que rodea la soldadura y que pierde la resistencia del temple T6 durante el calentamiento. Si su fabricante no domina la gestión térmica, la pértiga fallará justo al lado del cordón de soldadura con una carga mínima.
Preparación del material: la diferencia de 0,01mm
En nuestra fábrica, damos a la limpieza la misma prioridad que a la propia soldadura. El aluminio forma de forma natural una dura capa de óxido de aluminio (Al2O3) a los pocos minutos de exponerse al aire. Este óxido funde a aproximadamente 2.072°Cmientras que el aluminio base que hay debajo se funde a solo 660°C.
Eliminación de la capa de óxido: química vs mecánica
Si intenta soldar a través del óxido, atrapará impurezas en el baño de fusión, lo que provoca porosidad y «agujeros de gusano» que comprometen la seguridad de la herramienta.
- Limpieza mecánica: Utilizamos cepillos de alambre de acero inoxidable exclusivos que nunca han tocado acero al carbono, para evitar la contaminación cruzada.
- Desengrase químico: El uso de disolventes como la acetona o de limpiadores alcalinos especializados garantiza que los aceites del proceso de extrusión se eliminen por completo.
- Lógica de almacenamiento: Las piezas limpias deben soldarse dentro de un margen de 4 a 8 horas. Pasado ese tiempo, la capa de óxido se engrosa lo suficiente como para requerir una nueva limpieza.
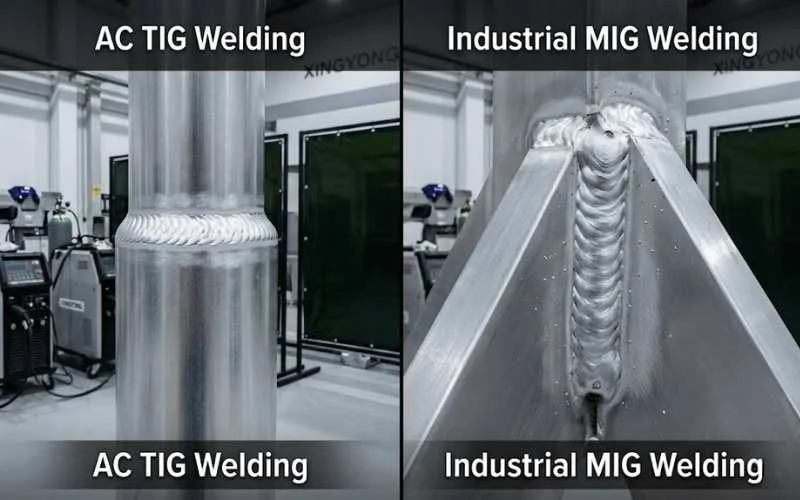
Elegir el proceso adecuado: TIG vs MIG para tubo telescópico
Elegir entre TIG (Tungsten Inert Gas) y MIG (Metal Inert Gas) depende por completo del volumen de su proyecto y del espesor de pared concreto de los perfiles de aluminio.
| Característica | Soldadura TIG (GTAW) | Soldadura MIG (GMAW) |
|---|---|---|
| Precisión | Máxima: control puntual | Moderada |
| Espesor de pared | Ideal para 0,8mm – 3mm | Óptima para >3mm |
| Aporte térmico | Alto (menor velocidad de avance) | Bajo (alta velocidad de avance) |
| Velocidad de producción | Más lenta (nivel artesanal) | Rápida (nivel industrial) |
| Apariencia | Estética de «escamas» (stack of dimes) | Cordón funcional |

Soldadura TIG: precisión para pértigas de pared fina
Para nuestras enrolladores de cubierta de piscina de gama alta y pértigas extensibles especializadas, utilizamos soldadura TIG en corriente alterna (AC). La corriente alterna proporciona una «acción de limpieza» durante el semiciclo positivo, eliminando los óxidos restantes, mientras que el semiciclo negativo aporta la penetración.
Mis ingenieros suelen elegir varillas de aporte 4043 para estas aplicaciones. Esta aleación rica en silicio fluye mejor y es menos sensible al «agrietamiento en caliente» que los metales de aportelo que lo hace perfecto para el tubo 6061-T6 que extruimos en planta propia.
Control de la zona afectada por el calor (ZAC) para evitar fallos estructurales
El mayor «secreto interno» de la fabricación B2B en aluminio es cómo gestionamos la pérdida de temple. Al soldar un tubo de aluminio 6061-T6el calor «recuece» en la práctica la zona que rodea la unión, reduciendo la resistencia hasta en un 30-50%.
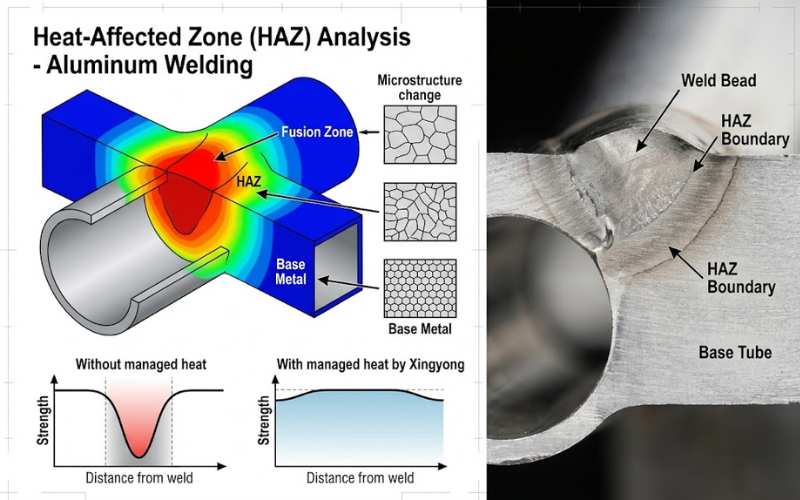
Para contrarrestarlo, Xingyong emplea:
- Disipadores de calor: Utillajes de cobre o refrigerados por agua que extraen rápidamente el calor del tubo y estrechan la ZAC.
- Optimización de la velocidad de avance: Nuestras estaciones de soldadura controladas por CNC mantienen una velocidad de avance rápida y precisa para minimizar el tiempo que el metal permanece a temperaturas críticas.
- Envejecimiento posterior a la soldadura: Si la aplicación es crítica, realizamos un envejecimiento artificial en nuestros hornos propios para recuperar parte de las propiedades mecánicas perdidas durante la soldadura.
Lógica de compras: cómo auditar la calidad de soldadura de su proveedor
Para los compradores de Walmart o Home Depot, un fallo de soldadura es un riesgo enorme. Use esta lista de comprobación en su próxima auditoría de fábrica para distinguir una fabricación profesional de un trabajo «de garaje»:
| Defecto | Indicador visual | Causa raíz | Nivel de riesgo |
|---|---|---|---|
| Porosidad | Pequeños orificios en la superficie | Protección gaseosa deficiente o humedad | Alto (fallo estructural) |
| Grietas de cráter | Grietas en forma de estrella al final de la soldadura | Enfriamiento rápido / relleno incompleto | Alto (punto de fractura) |
| Mordedura | Un «surco» a lo largo del borde de la soldadura | Tensión / amperaje excesivos | Medio (debilita la pared) |
| Residuo de hollín | Depósitos negros pulverulentos | Limpieza deficiente / contaminación | Bajo (estético / corrosión) |
Cumplimiento ESG: por qué importa la elección de su cadena de suministro
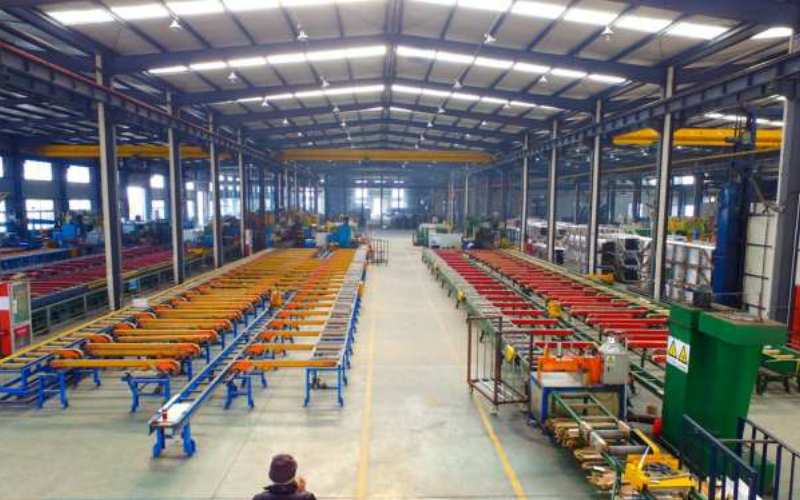
En el mercado actualISO 14001:2015 y la ISO 50001:2018 no son solo certificados: son requisitos de negocio. En Xingyong, nuestra planta integrada incluye una estación de tratamiento de aguas residuales dedicada a los productos químicos de oxidación y un sistema de gestión energética que optimiza nuestras 14 líneas de extrusión. Al abastecerse en una planta que cumple la normativa, usted reduce el riesgo de los «cierres medioambientales» que afectan a menudo a los talleres más pequeños y no conformes de la región.
Estándares de control de calidad en Xingyong: más allá del cordón visible
Una soldadura «bonita» no siempre es una soldadura resistente. Como fábrica con certificación ISO 9001, nuestro centro de ensayos llega al nivel molecular de la unión.
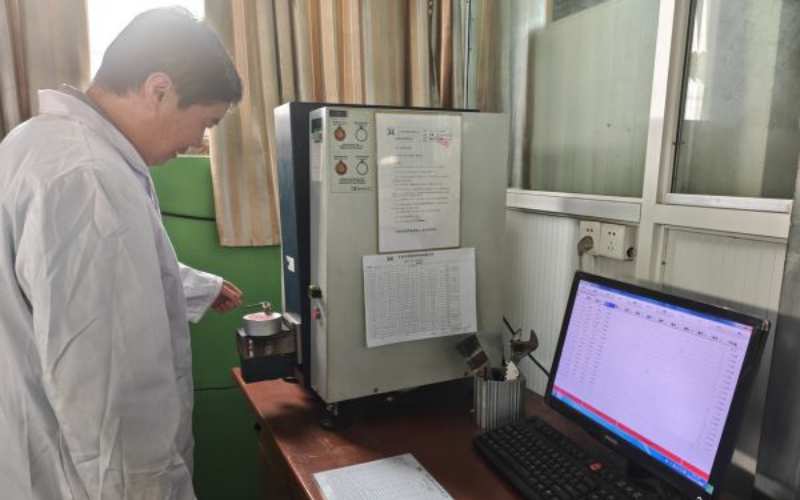
- Análisis por espectrómetro Oxford: Verificamos la composición química tanto del metal base como de la varilla de aporte para garantizar su compatibilidad.
- Imagen de sección: Con nuestros escáneres de perfiles israelíes Lumetcomprobamos la profundidad de penetración interna y la fusión en la raíz.
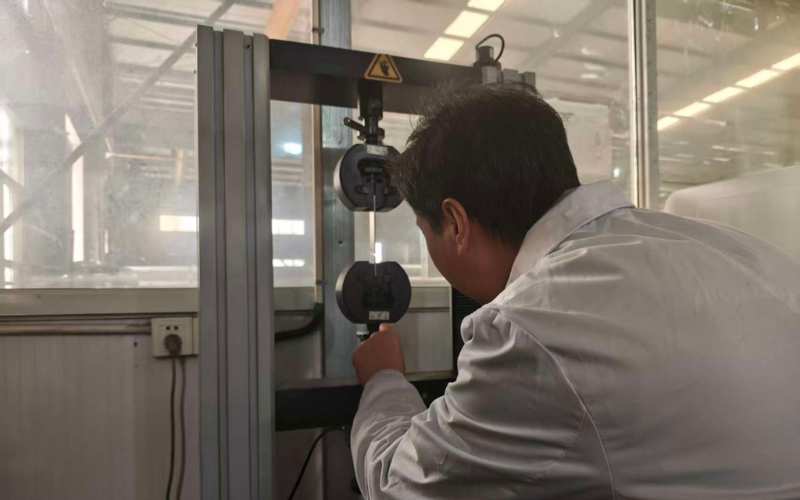
- Ensayos de resistencia a la tracción: Traccionamos las uniones soldadas hasta la rotura para comprobar que esta se produce en el metal base y no en la soldadura, señal inequívoca de una unión industrial perfecta.
- Ensayo de dureza: Usamos durómetros Webster y Barcol para cartografiar la zona afectada por el calor (ZAC) y garantizar que la integridad estructural cumple las especificaciones del comprador.
La lógica de rentabilidad del distribuidor: reducir el coste total de propiedad
El beneficio no se obtiene en el momento de la compra; se ahorra evitando devoluciones. Cuando una pértiga de limpieza para piscina se rompe en manos de un consumidor, los costes de envío, manipulación y administración de la devolución suelen superar el coste original del producto.
Al utilizar nuestras capacidad mensual de 3.000 toneladas y el procesamiento CNC integrado, ofrecemos plazos de entrega constantes y fiabilidad estructural. Esta precisión le permite mantener niveles de inventario más ajustados, con la certeza de que la integridad estructural del lote superará cualquier inspección de terceros de empresas como SGS o Intertek.
Colabore con un fabricante de aluminio de precisión
Si está cansado de una calidad de soldadura irregular o de fallos estructurales en su línea de productos de aluminio, es hora de hablar con un ingeniero que entiende la ciencia del metal. Tanto si necesita productos de aluminio OEM a medida como componentes de herramientas telescópicas en gran volumen, le ofrecemos la transparencia técnica necesaria para triunfar en el comercio global.
Contacte hoy con el equipo de ingeniería de Xingyong para una revisión técnica de sus planos o para solicitar una muestra de nuestros conjuntos soldados de alta resistencia.
Guías y recursos relacionados
Siga leyendo
Acabados superficiales de anodizadoMecanizado CNCPerfiles de extrusión de aluminioFabricación inteligente y aprovisionamiento de perfiles de aluminioGuía completa de la pintura en polvo del aluminioPara qué se utiliza el perfil en U de aluminioQué es un disipador de calor extruido · Qué es un disipador de calor extruido: aprovisionamiento OEMQué es el aluminio anodizadoQué es el aluminio con acabado natural (mill finish) · En qué consiste el proceso de extrusión de aluminio
Productos relacionados: Descubra productos relacionados y consulte soluciones adecuadas.

 English
 Español
 Français
 Deutsch
 Português