
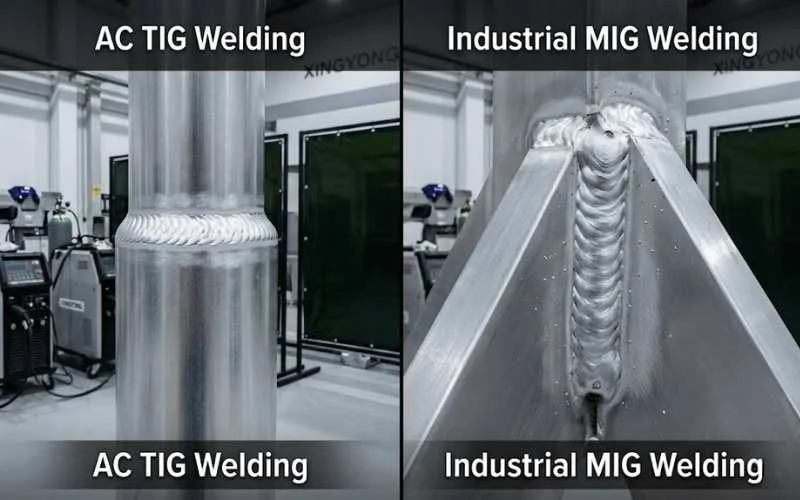
Fabricar uma vara telescópica que não parta sob forte alavancagem é um desafio que muitos responsáveis de compras enfrentam. Investe em ligas premium da série 6000 e, ainda assim, uma execução deficiente da soldadura origina juntas frágeis ou tubos empenados que se recusam a deslizar. Na Xingyong, passámos mais de 16 anos a afinar o equilíbrio entre o calor e a integridade estrutural. Este guia detalha as técnicas de soldadura de nível industrial necessárias para produzir ferramentas de alumínio de uso profissional que resistem a anos de utilização intensiva no terreno.
Se está a selecionar fornecedores depois desta leitura, comece por fabrico de varas telescópicas e utilize varas telescópicas de alumínio personalizadas para traduzir o tema em dimensão de tubo, espessura de parede, acabamento e notas de embalagem; recursos sobre materiais da Aluminum Association é um ponto de referência útil.
Porque é a Soldadura de Alumínio o «Chefe Final» do Fabrico
Soldar alumínio é fundamentalmente diferente de soldar aço, porque o alumínio tem uma elevada condutividade térmica e um ponto de fusão muito mais baixo. Enquanto o aço dá um aviso visual ao ficar vermelho, o alumínio mantém-se prateado até colapsar subitamente numa poça. Em ferramentas de alta resistência, como as varas telescópicas, o desafio é agravado pelas paredes finas, onde a margem de erro é praticamente nula.
Para obter uma soldadura estrutural que cumpra as ISO 9001:2015 normas, tem de gerir a zona afetada pelo calor (ZAC). Trata-se da área em torno da soldadura que perde a resistência da têmpera T6 durante o aquecimento. Se o seu fabricante não perceber de gestão térmica, a vara falhará mesmo ao lado do cordão de soldadura com carga mínima.
Preparação do Material: A Diferença de 0,01 mm
Na nossa fábrica, tratamos a limpeza com a mesma prioridade que a própria soldadura. O alumínio forma naturalmente uma dura camada de óxido de alumínio (Al2O3) poucos minutos depois de exposto ao ar. Este óxido funde a aproximadamente 2.072 °Cenquanto o alumínio de base por baixo funde a apenas 660 °C.
Remover a Camada de Óxido: Química vs. Mecânica
Se tentar soldar através do óxido, vai aprisionar impurezas no banho de fusão, originando porosidade e «buracos de verme» que comprometem a segurança da ferramenta.
- Limpeza Mecânica: Utilizamos escovas de arame de aço inoxidável dedicadas, que nunca tocaram em aço-carbono, para evitar contaminação cruzada.
- Desengorduramento Químico: Usar solventes como acetona ou detergentes alcalinos especializados assegura que os óleos do processo de extrusão são completamente removidos.
- Lógica de Armazenamento: As peças limpas têm de ser soldadas dentro de uma janela de 4 a 8 horas. Para além disso, a camada de óxido espessa o suficiente para exigir nova limpeza.
Escolher o Processo Certo: TIG vs. MIG para Tubos Telescópicos
Decidir entre TIG (Tungsten Inert Gas) e MIG (Metal Inert Gas) depende inteiramente do volume do seu projeto e da espessura de parede específica dos perfis de alumínio.
| Característica | Soldadura TIG (GTAW) | Soldadura MIG (GMAW) |
|---|---|---|
| Precisão | Máxima – controlo milimétrico | Moderado |
| Espessura de parede | Ideal para 0,8 mm – 3 mm | Melhor para >3 mm |
| Aporte Térmico | Elevado (velocidade de avanço mais lenta) | Baixo (velocidade de avanço rápida) |
| Velocidade de produção | Mais lenta (nível artesanal) | Rápida (nível industrial) |
| Aparência | Estética de «pilha de moedas» | Cordão funcional |

Soldadura TIG: Precisão para Varas de Parede Fina
Para as nossas enroladores de cobertura de piscina de topo de gama e varas extensíveis especializadas, utilizamos soldadura TIG em corrente alterna. A corrente alternada proporciona uma «ação de limpeza» durante a meia-onda positiva, removendo os óxidos remanescentes, enquanto a meia-onda negativa garante a penetração.
Os meus engenheiros escolhem normalmente varetas de adição 4043 para estas aplicações. Esta liga rica em silício escoa melhor e é menos sensível à «fissuração a quente» do que os metais de adiçãoo que o torna perfeito para a tubagem 6061-T6 que extrudimos internamente.
Gerir a Zona Afetada pelo Calor (ZAC) para Evitar Falhas Estruturais
O maior «segredo de bastidores» do fabrico de alumínio B2B é a forma como lidamos com a perda de têmpera. Quando se solda um tubo de alumínio 6061-T6o calor “recoze” efetivamente a zona em torno da junta, reduzindo a resistência até 30-50%.
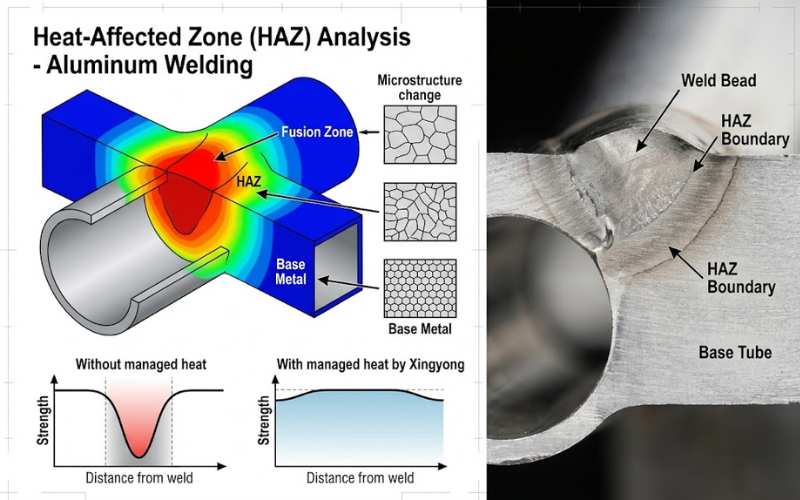
Para combater isto, a Xingyong recorre a:
- Dissipadores de Calor: Gabaritos de cobre ou arrefecidos a água que retiram rapidamente o calor do tubo, estreitando a ZAC.
- Otimização da Velocidade de Avanço: As nossas estações de soldadura controladas por CNC mantêm uma velocidade de avanço precisa e rápida para minimizar o tempo em que o metal permanece a temperaturas críticas.
- Envelhecimento Pós-Soldadura: Se a aplicação for crítica, realizamos envelhecimento artificial nos nossos fornos internos para restaurar parte das propriedades mecânicas perdidas na soldadura.
Lógica de Compras: Auditar a Qualidade de Soldadura do Seu Fornecedor
Para os compradores da Walmart ou da Home Depot, uma falha de soldadura é uma enorme responsabilidade. Use esta lista de verificação na próxima auditoria à fábrica para distinguir o fabrico profissional do trabalho «de garagem»:
| Defeito | Indicador Visual | Causa Raiz | Nível de Risco |
|---|---|---|---|
| Porosidade | Pequenos furos à superfície | Má proteção gasosa ou humidade | Elevado (falha estrutural) |
| Fissuras de Cratera | Fissuras em estrela no fim do cordão | Arrefecimento rápido/enchimento incompleto | Elevado (ponto de fratura) |
| Mordedura | Um «sulco» ao longo do bordo da soldadura | Tensão/amperagem excessiva | Médio (enfraquece a parede) |
| Resíduo de Fuligem | Depósitos pretos pulverulentos | Má limpeza/contaminação | Baixo (estético/corrosão) |
Conformidade ESG: Porque Importa a Sua Escolha de Cadeia de Abastecimento
No mercado atualISO 14001:2015 e a ISO 50001:2018 não são apenas certificados; são requisitos de negócio. Na Xingyong, as instalações integradas incluem uma estação dedicada de tratamento de águas residuais para os produtos químicos de oxidação e um sistema de gestão de energia que otimiza as nossas 14 linhas de extrusão. Ao abastecer-se numa unidade conforme, reduz o risco de «paragens ambientais» que afetam frequentemente as oficinas mais pequenas e não conformes da região.
Padrões de Controlo de Qualidade na Xingyong: Para Além do Cordão Visível
Uma soldadura “bonita” nem sempre é uma soldadura resistente. Enquanto fábrica com certificação ISO 9001, o nosso centro de ensaios analisa a junta ao nível molecular.
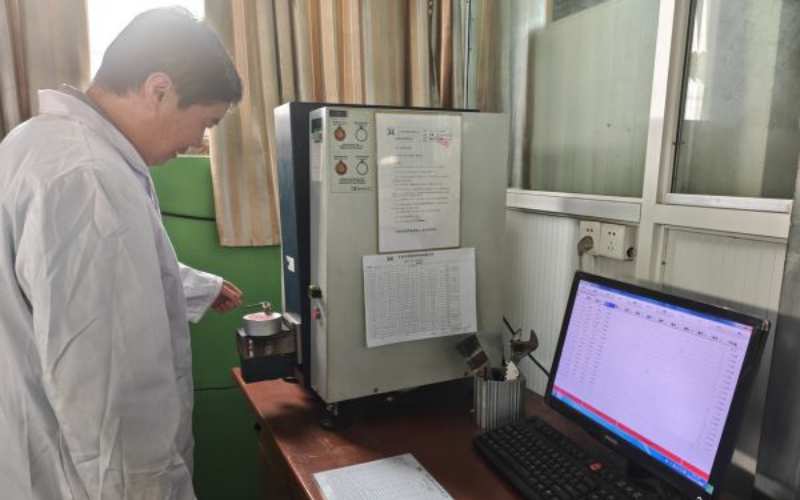
- Análise com Espetrómetro Oxford: Verificamos a composição química do metal-base e da vareta de adição para garantir a compatibilidade.
- Imagem seccional: Utilizando os nossos scanners de perfis Lumet israelitasverificamos a profundidade de penetração interna e a fusão da raiz.
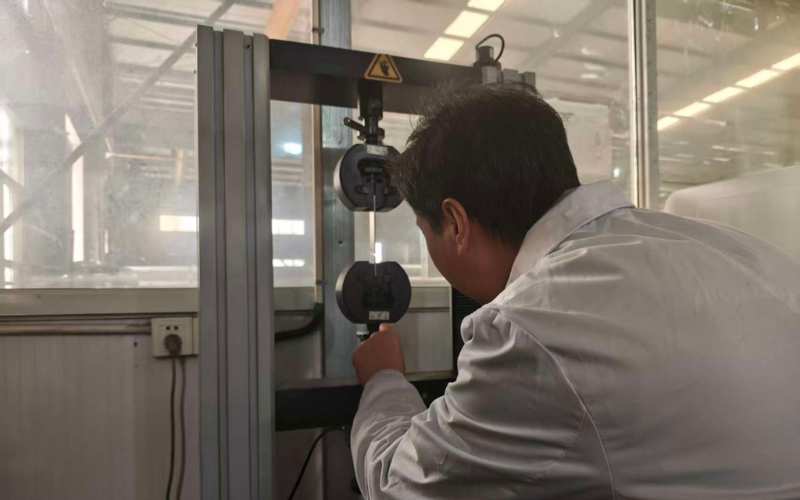
- Ensaio de Resistência à Tração: Puxamos as juntas soldadas até à rutura para garantir que a quebra ocorre no metal-base e não na soldadura — a marca de uma ligação industrial perfeita.
- Ensaio de Dureza: Utilizamos durómetros Webster e Barcol para mapear a zona afetada pelo calor (ZAC) e garantir que a integridade estrutural cumpre as especificações do comprador.
A Lógica de Rentabilidade do Distribuidor: Reduzir o Custo Total de Propriedade
O lucro não se faz no momento da compra; poupa-se evitando devoluções. Quando uma vara de limpeza de piscina parte nas mãos de um consumidor, os custos de expedição, manuseamento e administrativos de uma devolução ultrapassam muitas vezes o custo original do produto.
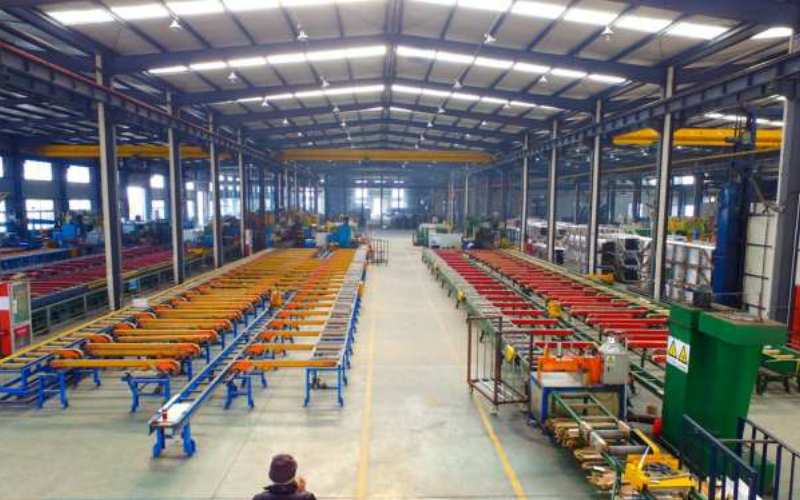
Ao utilizarmos as nossas capacidade mensal de 3.000 toneladas e processamento CNC integrado, oferecemos um prazo de entrega consistente e fiabilidade estrutural. Esta precisão permite-lhe manter níveis de stock mais reduzidos, sabendo que a integridade estrutural do lote passará qualquer inspeção por terceiros de empresas como a SGS ou a Intertek.
Faça Parceria com um Fabricante de Alumínio de Precisão
Se está cansado de qualidade de soldadura inconsistente ou de falhas estruturais na sua linha de produtos de alumínio, está na altura de falar com um engenheiro que compreende a ciência do metal. Quer precise de produtos de alumínio OEM personalizados ou de componentes de ferramentas telescópicas em grande volume, oferecemos a transparência técnica necessária para o sucesso no comércio global.
Contacte hoje a Equipa de Engenharia da Xingyong para uma revisão técnica dos seus desenhos ou para pedir uma amostra dos nossos conjuntos soldados de alta resistência.
Guias e Recursos Relacionados
Continuar a Ler
Acabamentos de superfície por anodizaçãoMaquinação CNCPerfis de Extrusão de AlumínioSourcing de Extrusão de Alumínio em Fabrico InteligenteO Guia Completo da Lacagem a Pó de AlumínioPara Que Serve a Calha em U de AlumínioO Que É Um Dissipador de Calor Extrudido · Aprovisionamento OEM de Dissipadores de Calor ExtrudidosO Que É Alumínio AnodizadoO Que É Alumínio com Acabamento Bruto de Extrusão · O Que É o Processo de Extrusão de Alumínio
Produtos relacionados: Explore produtos relacionados e consulte soluções correspondentes.

 English
 Español
 Français
 Deutsch
 Português