Se está a escolher entre alumínio 6061 e 6063, a ficha técnica esconde o facto mais útil. A maioria das comparações fica-se por «o 6061 é mais resistente, o 6063 fica melhor». É verdade, e é também assim que os compradores acabam a pagar 6061 para corrigir uma vara que flete — um problema que o 6061 não corrige. As duas ligas têm quase a mesma rigidez, pelo que a escolha se joga na flexão, nas amolgadelas, no acabamento e no custo, e não num único número de resistência. Este guia dá-lhe a composição química, uma tabela de propriedades com fontes, o cálculo da deformação e uma tabela de decisão para programas de tubo e varas. 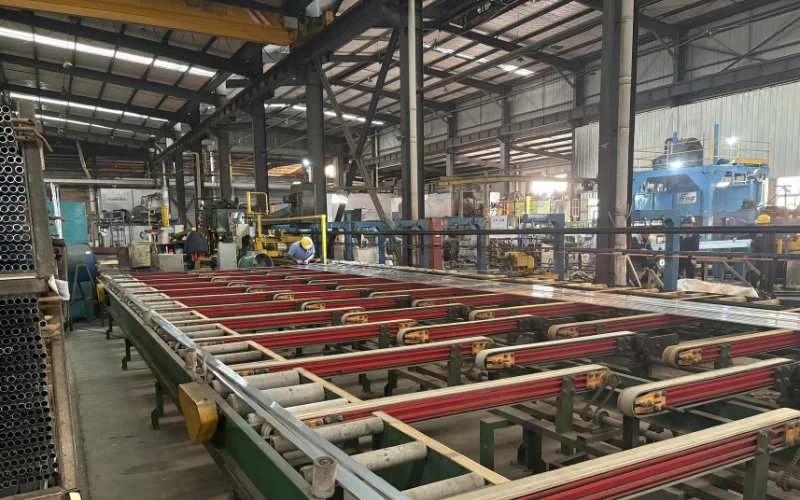
A resposta curta: alumínio 6061 vs 6063 num parágrafo
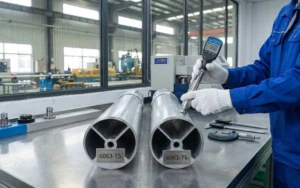
O 6061-T6 é a liga mais resistente — cerca de 270 MPa de cedência contra 140 MPa do 6063-T5 — enquanto o 6063 se extrude em paredes mais finas, aceita um acabamento anodizado mais limpo e custa geralmente menos a produzir. Ambas têm um módulo de elasticidade de cerca de 68–69 GPa, pelo que um tubo 6061 e um tubo 6063 com o mesmo diâmetro e a mesma parede fletem quase exatamente o mesmo sob a mesma carga. A diferença só aparece quando a carga é suficientemente alta para deixar uma dobra permanente ou uma amolgadela. Isso dá-lhe uma regra simples. Se a sua peça falhar por ficar empenada, amolgar ou fissurar num fixador, a resposta é o 6061. Se a sua peça falha por parecer demasiado flexível, nenhuma das ligas o resolve — a geometria do tubo é que resolve. E se a peça for vendida pelo aspeto, sobretudo numa cor anodizada à medida, o 6063 é a especificação mais segura. A maioria das varas telescópicas de alumínio, varas de piscina e tubos arquitetónicos é em 6063 exatamente por isto: são dimensionadas para rigidez e aparência e, com essas espessuras de parede, o 6063 já suporta a carga de trabalho. O 6061 justifica o preço mais alto em suportes, acessórios maquinados, estruturas resistentes e varas longas carregadas perto do limite.
| Se a sua prioridade é… | Escolha | Porquê |
|---|---|---|
| Resistir a empenos permanentes e a amolgadelas | 6061-T6 | Cerca de 1,9× a tensão de cedência do 6063-T5 |
| Reduzir a flexão no mesmo tamanho | Nenhuma — mude o OD ou a parede | O módulo é quase idêntico (69 vs 68 GPa) |
| Aspeto anodizado e correspondência de cor | 6063 | Limites mais baixos de ferro e de cobre |
| Paredes finas e formas ocas complexas | 6063 | Menos ligado, escoa mais facilmente pela fieira |
| Roscas maquinadas, juntas aparafusadas, suportes | 6061-T6 | A maior dureza segura as roscas e resiste a danos por esmagamento |
| Quinagem a frio num raio apertado | 6063-T5 | Menor cedência significa menos força e menos retorno elástico |
Composição química: porque é que o 6061 e o 6063 se comportam de forma diferente
O 6061 tem cerca de 1,5 vezes o magnésio e o silício do 6063 (comparando os pontos médios das gamas), mais adições deliberadas de cobre e crómio; esse teor extra de liga compra resistência e custa extrudabilidade e acabamento. Ambos são ligas da série 6xxx, endurecidas por siliceto de magnésio (Mg2Si), e é por isso que respondem às mesmas têmperas T5 e T6. Os limites de composição registados vêm do International Alloy Designations and Chemical Composition Limits — as «Teal Sheets» que a ISO 209 também referencia. As linhas que interessam para esta comparação estão abaixo.
| Elemento (% em massa) | 6063 | 6061 | O que altera |
|---|---|---|---|
| Magnésio (Mg) | 0.45–0.9 | 0.8–1.2 | Mais Mg2Si = mais resistência, mais difícil de extrudir |
| Silício (Si) | 0.20–0.6 | 0.40–0.8 | Combina-se com o Mg para endurecer |
| Cobre (Cu) | 0,10 máx. | 0.15–0.40 | Acrescenta resistência; baça e amarelece a anodização incolor |
| Ferro (Fe) | 0,35 máx. | 0,7 máx. | Impureza; mais Fe = anodização mais acinzentada e menos uniforme |
| Crómio (Cr) | 0,10 máx. | 0.04–0.35 | Controla a estrutura do grão; pode dar uma ligeira tonalidade à camada anódica |
| Zinco (Zn) | 0,10 máx. | 0,25 máx. | Impureza a estes níveis |
Fonte: Teal Sheets da Aluminum Association. As gamas são limites de registo, não a análise de um lote em concreto. Leia as linhas do cobre e do ferro como a história do acabamento. O teto de cobre do 6061 é quatro vezes o do 6063 (0,40 contra 0,10 %), e o teto de ferro é o dobro (0,7 contra 0,35 %). A anodização converte a superfície do metal em óxido, e esses elementos não convertem de forma limpa, pelo que aparecem como um tom ligeiramente mais escuro, mais acinzentado ou mais quente. A consequência para o comprador é a variação entre lotes. Dois lotes de 6061 podem estar ambos dentro dos limites de registo e mesmo assim anodizar em tons visivelmente diferentes, porque a margem permitida é larga. Isso é um risco estético, não estrutural — que é exatamente por que importa mais numa vara de retalho do que num suporte escondido.
Propriedades mecânicas lado a lado: 6063-T5, 6063-T6 e 6061-T6
O 6061-T6 lidera em todos os valores de resistência e de dureza, o 6063 lidera na condutividade, e o módulo de elasticidade está praticamente empatado. As três têmperas abaixo são as que aparecem em desenhos de tubo e de vara; o 6063-T6 fica entre as outras duas e vale a pena conhecê-lo antes de saltar para o 6061.
| Propriedade típica | 6063-T5 | 6063-T6 | 6061-T6 |
|---|---|---|---|
| Resistência à tração | 180 MPa | 240 MPa | 310 MPa |
| Tensão de cedência | 140 MPa | 210 MPa | 270 MPa |
| Módulo de elasticidade | 68 GPa | 68 GPa | 69 GPa |
| Alongamento na rotura | 11 % | 11 % | 10 % |
| Dureza Brinell | 60 | 73 | 93 |
| Resistência à fadiga | 70 MPa | 70 MPa | 96 MPa |
| Condutividade térmica | 210 W/m·K | 200 W/m·K | 170 W/m·K |
| Condutividade elétrica | 55 % IACS | 53 % IACS | 43 % IACS |
| Densidade | 2,70 g/cm³ | 2,70 g/cm³ | 2,70 g/cm³ |
Fonte: valores típicos da comparação de materiais 6061-T6 vs 6063-T6 da MakeItFrom e da respetiva ficha técnica do 6063-T5. Os valores típicos são médias, não mínimos garantidos — uma especificação de compra deve indicar os mínimos da norma aplicável à forma do produto, como a ASTM B221 para tubo extrudido. Três linhas merecem uma segunda leitura. Tensão de cedência é a carga a partir da qual o metal deixa de recuperar, e é a linha que decide se uma vara sobrevive a que se apoiem nela. Dureza acompanha a resistência à amolgadela e a forma como uma rosca maquinada segura. Módulo é a linha que ninguém lê e a que decide quanto flete um tubo — e mal se mexe. A densidade é idêntica, pelo que trocar de liga não altera o peso de um tubo. Se um fornecedor lhe disser que o 6061 dá uma vara mais leve com a mesma medida, essa afirmação é falsa; mais leve só vem de uma parede mais fina, que a resistência do 6061 por vezes permite usar.
A rigidez é a mesma: porque é que mudar para 6061 não impede um tubo de fletir
A distância que um tubo flete sob uma carga de trabalho depende do seu módulo de elasticidade e da sua secção, e o 6061 e o 6063 diferem no módulo cerca de 1,5 %. Troque a liga e mantenha a medida do tubo, e a flexão que o utilizador sente não muda. É um dos mal-entendidos mais comuns — e mais caros — na seleção de ligas. A conta é curta. Para um tubo preso numa extremidade com uma carga na ponta, a deformação é δ = F·L³ / (3·E·I), e o segundo momento de área do tubo é I = π·(D⁴ − d⁴) / 64, em que D é o diâmetro exterior e d o diâmetro interior. A liga aparece apenas através de E. O diâmetro aparece elevado à quarta potência. A tabela abaixo é calculada para uma consola de 1,5 m — sensivelmente uma secção de topo totalmente estendida segurada no fecho — com as fórmulas acima.
| Tubo (OD × parede) | Liga | I (mm⁴) | Massa (g/m) | Deformação na ponta por 10 N | Carga na ponta à primeira cedência |
|---|---|---|---|---|---|
| 32 × 1,2 mm | 6063-T5 | 13,790 | 314 | 12,0 mm | 80 N (8,2 kgf) |
| 32 × 1,2 mm | 6063-T6 | 13,790 | 314 | 12,0 mm | 121 N (12,3 kgf) |
| 32 × 1,2 mm | 6061-T6 | 13,790 | 314 | 11,8 mm | 155 N (15,8 kgf) |
| 35 × 1,2 mm | 6063-T5 | 18,220 | 344 | 9,1 mm | 97 N (9,9 kgf) |
| 32 × 1,5 mm | 6063-T5 | 16,753 | 388 | 9,9 mm | 98 N (10,0 kgf) |
Calculado, não medido. Dados: L = 1.500 mm; E = 68.000 MPa (6063) e 69.000 MPa (6061); cedência retirada da tabela de propriedades; densidade 2,70 g/cm³. Carga de primeira cedência = tensão de cedência × I ÷ (D/2) ÷ L. O modelo ignora a encurvadura local de paredes finas, a tensão de aperto do fecho e as amolgadelas, que baixam todas a capacidade real. Compare as linhas. Passar de 6063-T5 para 6061-T6 em 32 × 1,2 mm reduz a deformação em menos de 2 %. Passar para 35 mm de DE na mais barata reduz-a em 24 % com mais 10 % de metal. Engrossar a parede para 1,5 mm reduz 17 %, mas acrescenta 24 % de peso — o diâmetro é a alavanca mais eficiente. 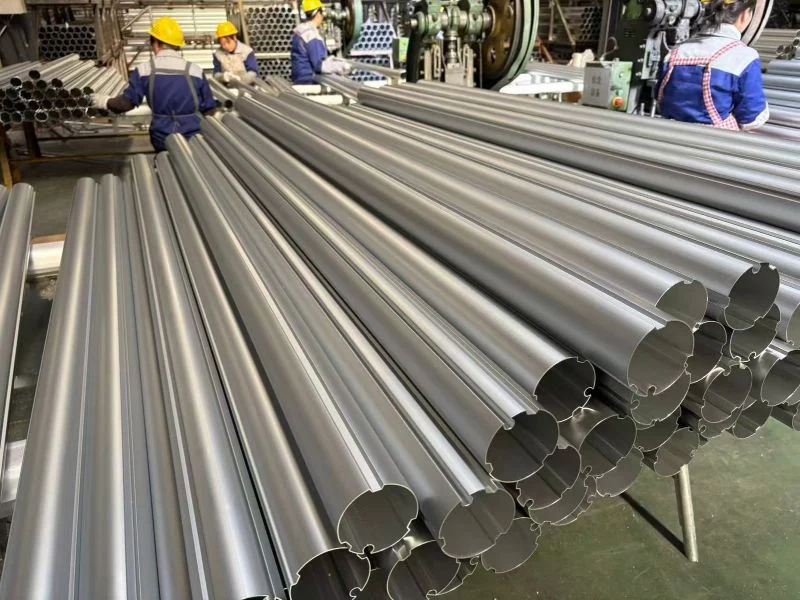 O limite de falha: se uma vara, calha ou tubo passa na verificação de resistência mas os utilizadores lhe chamam «mole», não volte a orçamentá-la em 6061. Aumente primeiro o diâmetro exterior, acrescente depois uma secção para encurtar o comprimento sem apoio, e trate a liga como a última alavanca. O nosso guia de cálculo da capacidade de carga de varas telescópicas percorre as mesmas fórmulas para varas multissecção.
Onde o 6061 justifica o preço: empenos permanentes, amolgadelas e cargas em fixadores
Vale a pena especificar 6061-T6 quando a peça é solicitada perto da cedência, sofre impactos, é apertada ou roscada — situações em que o 6063 falha por ficar deformado e não por fletir. No exemplo calculado acima, o tubo 6061 suporta 155 N na ponta antes de ficar com deformação permanente, contra 80 N do 6063-T5: a mesma flexão, mas cerca de 1,9 vezes a margem antes de dano permanente. Essa margem importa em quatro sítios. Grande alcance com ferramentas pesadas, em que o utilizador faz alavanca com a vara contra o bordo de uma caleira ou uma parede. Elementos estruturais como estruturas, pilaretes e postes de sinalização, em que os regulamentos de projeto partem da cedência. Detalhes maquinados — furos roscados, cavilhas transversais e assentos de parafuso sem cabeça — em que 93 Brinell de dureza segura uma rosca que 60 Brinell tem mais probabilidade de espanar ou de ovalizar. E juntas aparafusadas ou apertadas, onde o metal mole flui sob a braçadeira e a junta se solta. O 6061 é também o padrão para a maioria dos acessórios maquinados e barra, razão pela qual muitos conjuntos misturam os dois: 6063 para o tubo extrudido, 6061 para o acessório de extremidade maquinado. Essa combinação é normal, desde que o desenho indique a liga de cada peça em separado. Duas condições reduzem a vantagem do 6061, e deve verificar ambas antes de pagar por ela:
- As paredes finas podem amolgar antes de cederem à flexão. Num tubo de parede fina, a amolgadela local por queda ou por aperto define muitas vezes o limite antes do cálculo à flexão, e uma parede mais grossa ou um OD maior ajuda mais do que um metal mais duro.
- A soldadura apaga a têmpera. A zona afetada pelo calor (ZAC) junto a uma soldadura perde a maior parte da resistência T6 nas duas ligas, por isso uma junta soldada em 6061 não é uma junta de 270 MPa. Mais sobre isso na secção das têmperas, abaixo.
A prova mais forte de que a geometria vem primeiro é um ensaio de queda. Quando um retalhista norte-americano de bricolage exigiu que uma vara de piscina nua de 6 ft sobrevivesse a nove quedas sem deformação permanente, a correção na nossa linha foi a parede do tubo e o processo de têmpera — o programa manteve-se em 6063-T5 (estudo de caso de marca branca da Home Depot).
Onde o 6063 ganha: paredes finas, acabamento superficial e cor anodizada
O 6063 é a melhor escolha sempre que a peça se vende pelo aspeto, precisa de um perfil oco fino ou complexo, ou é produzida em grande volume, onde a velocidade de extrusão determina o custo. É muitas vezes chamada a liga arquitetónica por esta razão: caixilhos de janela, remates e a maioria das varas de consumo são em 6063. A vantagem na extrusão vem da tabela de composição. Menos magnésio e silício significam menor tensão de escoamento, pelo que o tarugo passa pela fieira com menos força, a maior velocidade e com melhor superfície. Na prática, isso significa paredes mais finas possíveis na mesma prensa, formas ocas mais intrincadas e menos desgaste da fieira ao longo de uma série longa — razão pela qual a maioria das extrusões arquitetónicas e de consumo usa 6063 por defeito. A vantagem no acabamento vem dos limites de cobre e ferro. Uma anodização incolor em 6063 fica clara e uniforme; em 6061 o mesmo processo pode sair ligeiramente mais acinzentado, e em cores tingidas o desvio nota-se mais. Numa peça isolada ninguém repara. Num programa de retalho em que secções de lotes de produção diferentes ficam lado a lado na prateleira, é o tipo de diferença que gera devoluções. 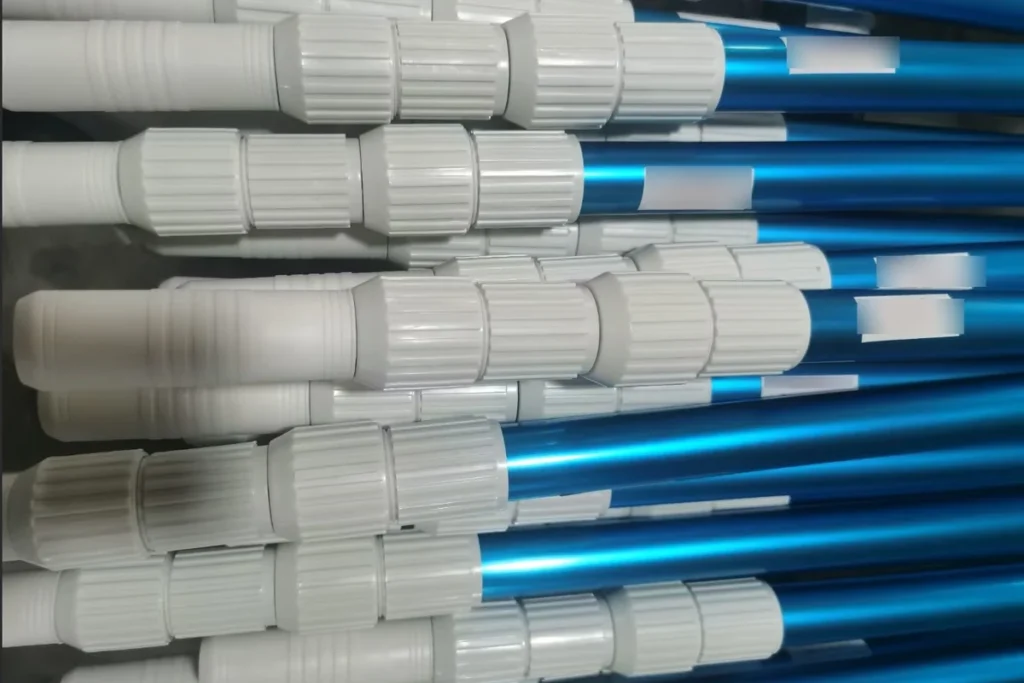 É esse o argumento a favor do 6063 em qualquer programa de cor personalizada. As varas de um distribuidor alemão de equipamento de piscina — azul personalizado, prateado e cinzento-chumbo, todas em 6063-T5 — são o exemplo: o valor para o distribuidor é uma cor que coincide de reencomenda para reencomenda, e isso começa na liga (estudo de caso da vara de piscina de cor personalizada na Alemanha). O limite de falha: não especifique 6061 para um produto anodizado de parede fina com cor a condizer, a menos que o caso de carga o exija mesmo e, se exigir, aprove a cor em amostras de lote de produção e não num painel de laboratório. Para saber mais sobre como se forma a camada de óxido, veja o que é o alumínio anodizado.
T5 vs T6: a questão da têmpera escondida dentro da questão da liga
A têmpera altera a tensão de cedência do 6063 em 50 % (de 140 para 210 MPa), por isso «6063» num desenho sem têmpera é uma especificação incompleta — e o 6063-T6 fecha boa parte da distância para o 6061-T6. Antes de mudar um programa para 6061, pergunte se o 6063-T6 já cumpre a carga. As letras descrevem o tratamento térmico. Segundo o guia de ligas e têmperas, T5 significa arrefecido a partir da temperatura elevada de extrusão e depois envelhecido artificialmente; T6 significa tratado termicamente por solubilização e depois envelhecido artificialmente. No 6063, o T5 é tipicamente alcançado com a têmpera à saída da prensa, o que o mantém económico. O T6 exige uma têmpera mais rápida e mais controlada, para que mais elementos de liga fiquem em solução antes do envelhecimento. O 6061 é quase sempre fornecido em T6 para trabalho estrutural, porque o seu valor é a resistência e o T5 daria boa parte dela de volta. Também vai ver 6061-T4 e 6061-O em desenhos de peças que têm de ser quinadas ou conformadas primeiro e tratadas termicamente depois. A soldadura é onde a têmpera mais falha. A soldadura por arco reaquece o metal junto ao cordão acima da sua temperatura de envelhecimento, e essa zona amolece para uma fração da resistência T6 em ambas as ligas. Metais de adição como o 4043 e o 5356 são comuns em soldaduras de 6xxx, mas nenhum restitui a têmpera do material de base — só um novo tratamento térmico completo após a soldadura o faz. O limite de falha: nunca coloque uma soldadura no ponto de maior tensão de um tubo T6 nem projete para a cedência T6. Desloque a soldadura para um local pouco solicitado, projete para a resistência da zona soldada ou use uma junta mecânica. O nosso guia de soldadura de alumínio para ferramentas telescópicas trata a localização das juntas com mais pormenor.
Escolher entre 6061 e 6063 por aplicação
Faça corresponder a liga à forma como a peça falha em serviço: a flexão e o aspeto apontam para o 6063; a cedência, a dureza e as cargas em fixadores apontam para o 6061. A tabela abaixo aplica essa regra aos programas que mais orçamentamos; trate-a como ponto de partida para o desenho, não como substituto de uma verificação de cargas.
| Aplicação | Escolha típica | Fator decisivo | Atenção a |
|---|---|---|---|
| Varas de piscina, de limpeza e de espanar até cerca de 5 m | 6063-T5 | Rigidez definida pelo OD; o acabamento anodizado vende | Amolgadela na zona do fecho em paredes finas |
| Varas e tubos de retalho com cor personalizada | 6063-T5 | Consistência de cor entre lotes | Aprovar a cor em amostras de produção |
| Varas de grande alcance ou com ferramenta pesada, perto do limite de carga | 6063-T6 ou 6061-T6 | Margem de cedência sob cargas de alavanca | Verificar o 6063-T6 antes de pagar o 6061 |
| Acessórios maquinados, extremidades roscadas, suportes | 6061-T6 | A dureza segura roscas e faces de apoio | Tom de anodização diferente do tubo em 6063 |
| Estruturas, postes e pilaretes | 6061-T6 | Os regulamentos de projeto partem da cedência | As soldaduras amolecem a zona afetada pelo calor |
| Remates arquitetónicos, ocos finos e complexos | 6063-T5 | Extrudabilidade e superfície | Não para elementos que suportam carga |
| Dissipadores de calor e perfis condutores | 6063 | Maior condutividade térmica e elétrica | Menor resistência; mantenha leves as cargas de fixação |
Dois padrões nessa tabela merecem ser explicitados. Primeiro, a maioria das falhas que os compradores atribuem à liga são problemas de geometria ou de têmpera, pelo que a ordem das perguntas é: DE e parede, depois têmpera, depois liga. Segundo, os conjuntos com ligas misturadas são normais, mas todas as peças visíveis têm de ser aprovadas quanto à cor na liga de que são efetivamente feitas. Para tubo em qualquer das ligas, a nossa tubo de alumínio 6061 apresenta os diâmetros, as paredes e os acabamentos que extrudimos em 6061, e a tubo de alumínio 6063 faz o mesmo para o 6063. Se a sua decisão for antes entre o 6061 e uma liga 7xxx, esse é outro compromisso, tratado em 6061 vs 7075 para perfis de extrusão.
Como indicar 6061 ou 6063 numa especificação OEM de tubo ou de vara
Um desenho que diz apenas «alumínio» ou «série 6000» convida à interpretação mais barata; indique a liga, a têmpera, a norma aplicável e o acabamento em todas as peças extrudidas e maquinadas. Os orçamentos assentes numa indicação de liga incompleta não são comparáveis, e a diferença costuma vir ao de cima no primeiro lote de produção. Uma especificação que aguenta em volume fixa seis coisas para cada peça:
- Liga e têmpera — por exemplo tubo 6063-T5, acessório de extremidade 6061-T6.
- Norma aplicável para propriedades mínimas e tolerâncias, como a ASTM B221 para tubo extrudido.
- OD, parede e retidão por secção, não apenas o comprimento total.
- Acabamento — classe de anodização e referência de cor, ou sistema de lacagem a pó.
- Regra de aprovação de cor — amostra de lote de produção e que peças têm de condizer.
- Ensaio na aprovação — a verificação de carga, de queda ou de deformação que a peça tem de passar.
 A Xingyong extrude ambas as ligas na nossa própria prensa de 2000 toneladas em Huai'an, anodiza internamente e molda os fechos de plástico e as tampas na nossa própria oficina de injeção, pelo que tubo, acabamento e montagem são mantidos num só desenho por um só fornecedor. Somos fabricante direto desde 2010, não uma empresa comercial, com auditorias ISO 9001 em vigor. Envie um desenho ou uma amostra e orçamentamos em 24 horas; as amostras seguem em 7–15 dias. Se ainda está a decidir o acabamento anodizado em si, a nossa a anodização e os acabamentos de superfície apresenta as opções por liga.
Perguntas Frequentes
A 6061 é mais resistente do que a 6063?
Sim. A tensão de cedência típica é de 270 MPa no 6061-T6, contra 210 MPa no 6063-T6 e 140 MPa no 6063-T5. A rigidez é, no entanto, essencialmente a mesma, por isso o 6061 resiste melhor ao empeno permanente e às amolgadelas sem, contudo, fletir menos no mesmo tamanho de tubo.
Qual é mais fácil de quinar, o 6061 ou o 6063?
O 6063-T5 é mais fácil. A sua menor tensão de cedência exige menos força de quinagem e tem menos retorno elástico, e tolera raios mais apertados antes de fissurar. O 6061-T6 quinado a frio num raio apertado tende a fissurar no exterior da curva; as peças que precisam de conformação são normalmente quinadas em 6061-T4 ou na têmpera O e tratadas termicamente depois.
O 6061 pode ser soldado ao 6063?
Sim. Ambos são ligas da série 6xxx e soldam-se entre si com metais de adição comuns, como o 4043 ou o 5356. Em ambos, a zona afetada pelo calor (ZAC) perde a maior parte da resistência T5 ou T6, por isso projete a junta para a resistência da zona soldada ou coloque a soldadura num ponto pouco solicitado.
O 6063 é mais barato do que o 6061?
Normalmente sim, em formas extrudidas. O 6063 extrude mais depressa e com menos desgaste de fieira, o que baixa o custo de transformação. A diferença tende a ser menor em tubo simples de parede grossa e maior em perfis ocos finos ou complexos. A barra para maquinação é outro mercado, onde o 6061 é a liga corrente.
Uma vara telescópica pode misturar secções em 6061 e 6063?
Pode, e algumas varas de serviço intensivo fazem-no, usando 6061 onde a carga é máxima. O risco prático é o aspeto: secções em 6061 e em 6063 anodizadas lado a lado podem mostrar uma diferença de tom visível. Aprove a cor em secções de lote de produção das duas ligas, ou mantenha todas as secções visíveis numa só liga.
Que liga deve especificar um programa de varas ou de tubos de marca branca?
Comece pelo 6063-T5, a não ser que uma verificação de cargas diga o contrário. Cobre a rigidez através do dimensionamento do tubo, dá a cor anodizada mais consistente entre reencomendas e mantém o custo unitário baixo. Passe ao 6063-T6 se a margem de cedência for curta, e ao 6061-T6 só em peças roscadas, apertadas ou solicitadas perto do limite.
Qual resiste melhor à corrosão, o 6061 ou o 6063?
Ambos se portam bem no exterior, e o 6063 leva uma ligeira vantagem por ter menos cobre. Depois de anodizados ou lacados a pó, é o acabamento que domina o desempenho à corrosão em qualquer das ligas, por isso especifique a espessura e a classe do revestimento em vez de confiar apenas na escolha da liga.
Continue a ler. Estes guias começam onde a comparação 6061 vs 6063 acaba; comece pelo que corresponde à decisão que tem em mãos.
- Melhor liga de alumínio para varas telescópicas — como a liga, a parede e o fecho interagem quando já está a projetar uma vara multissecção específica.
- Para que serve o alumínio 6063 — aplicações comerciais da liga arquitetónica com mais profundidade.
- Graus de ligas de alumínio explicados — o mapa completo das séries 1000–7000, se ainda estiver a escolher uma família.
- 6061 vs 7075 — quando é que uma liga 7xxx compensa as penalizações de extrusão e de acabamento.
Se nenhum destes servir, o caminho mais rápido é um desenho: uma análise do caso de carga, do acabamento e do volume costuma resolver a questão da liga num único orçamento.
 English
 Español
 Français
 Deutsch
 Português