Si está eligiendo entre aluminio 6061 y 6063, la ficha técnica le esconde el dato más útil. La mayoría de las comparativas se quedan en «el 6061 es más resistente, el 6063 luce mejor». Es cierto, y también es así como los compradores acaban pagando por el 6061 para corregir una pértiga que flexa, un problema que el 6061 no puede corregir. Las dos aleaciones tienen prácticamente la misma rigidez, de modo que la elección se decide por flexión, abolladuras, acabado y coste, y no por una única cifra de resistencia. Esta guía le da la composición química, una tabla de propiedades con fuentes, el cálculo de la deflexión y una tabla de decisión para programas de tubo y de pértigas. 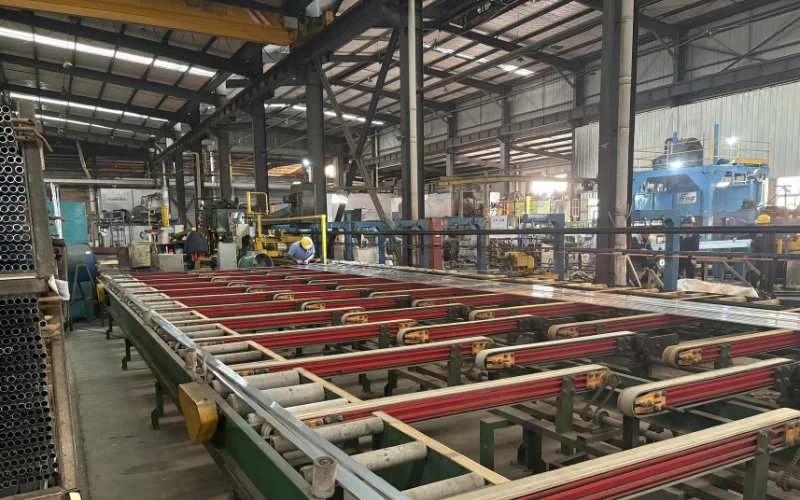
La respuesta corta: aluminio 6061 vs. 6063 en un párrafo
El 6061-T6 es la aleación más resistente —unos 270 MPa de límite elástico frente a 140 MPa del 6063-T5—, mientras que el 6063 se extruye en paredes más delgadas, admite un acabado anodizado más limpio y suele costar menos de producir. Ambas tienen un módulo elástico de unos 68–69 GPa, por lo que un tubo de 6061 y un tubo de 6063 del mismo diámetro y pared flexan casi exactamente igual bajo la misma carga. La diferencia solo aparece cuando la carga es lo bastante alta para dejar una deformación permanente o una abolladura. Eso le da una regla sencilla. Si su pieza falla por se queda doblada, se abolla o se agrieta en un elemento de fijación, la respuesta es el 6061. Si su pieza falla porque se nota demasiado flexible, ninguna de las dos aleaciones lo resuelve: lo resuelve la geometría del tubo. Y si la pieza se vende por su aspecto, especialmente en un color anodizado a medida, el 6063 es la especificación más segura. La mayoría de las pértigas telescópicas de aluminio, las pértigas telescópicas para piscina y los tubos arquitectónicos son de 6063 justamente por esto: se dimensionan para rigidez y estética, y con esos espesores de pared el 6063 ya soporta la carga de trabajo. El 6061 justifica su precio más alto en soportes, accesorios mecanizados, estructuras portantes y pértigas largas cargadas cerca de su límite.
| Si su prioridad es… | Elija | Por qué |
|---|---|---|
| Resistir dobleces permanentes y abolladuras | 6061-T6 | Aproximadamente 1,9 veces el límite elástico del 6063-T5 |
| Reducir la flexión con el mismo tamaño | Ninguna: cambie el diámetro exterior o la pared | El módulo es casi idéntico (69 vs. 68 GPa) |
| Aspecto anodizado y coincidencia de color | 6063 | Límites de hierro y cobre más bajos |
| Paredes delgadas y formas huecas complejas | 6063 | Menos aleada, fluye con más facilidad por la matriz |
| Roscas mecanizadas, uniones atornilladas, soportes | 6061-T6 | Su mayor dureza sujeta las roscas y resiste el daño por aplastamiento |
| Curvado en frío con radio cerrado | 6063-T5 | Un límite elástico menor supone menos fuerza y menos recuperación elástica |
Composición química: por qué el 6061 y el 6063 se comportan de forma distinta
El 6061 contiene aproximadamente 1,5 veces el magnesio y el silicio del 6063 (comparando los puntos medios de los rangos), además de adiciones deliberadas de cobre y cromo; ese contenido adicional de aleación aporta resistencia y cuesta extrudabilidad y acabado. Ambas son aleaciones de la serie 6xxx, endurecidas por precipitados de siliciuro de magnesio (Mg2Si), razón por la que responden a los mismos temples T5 y T6. Los límites de composición registrados proceden de las International Alloy Designations and Chemical Composition Limits de la Aluminum Association, las «Teal Sheets» a las que también remite la ISO 209. Las filas relevantes para esta comparación figuran a continuación.
| Elemento (% en peso) | 6063 | 6061 | Qué cambia |
|---|---|---|---|
| Magnesio (Mg) | 0.45–0.9 | 0.8–1.2 | Más Mg2Si = mayor resistencia, más difícil de extruir |
| Silicio (Si) | 0.20–0.6 | 0.40–0.8 | Se combina con el Mg para el endurecimiento |
| Cobre (Cu) | 0,10 máx. | 0.15–0.40 | Aporta resistencia; apaga y amarillea el anodizado incoloro |
| Hierro (Fe) | 0,35 máx. | 0,7 máx. | Impureza; más Fe = anodizado más gris y menos uniforme |
| Cromo (Cr) | 0,10 máx. | 0.04–0.35 | Controla la estructura del grano; puede dar un ligero tinte a la capa anódica |
| Cinc (Zn) | 0,10 máx. | 0,25 máx. | Impureza a estos niveles |
Fuente: Teal Sheets de la Aluminum Association. Los rangos son límites de registro, no el análisis de un lote concreto. Lea las filas del cobre y del hierro como la historia del acabado. El techo de cobre del 6061 es cuatro veces el del 6063 (0,40 frente a 0,10 %) y su techo de hierro es el doble (0,7 frente a 0,35 %). El anodizado convierte la superficie del metal en óxido, y esos elementos no se convierten limpiamente, por lo que aparecen como un tono ligeramente más oscuro, más gris o más cálido. La consecuencia para el comprador es la variación entre lotes. Dos lotes de 6061 pueden estar ambos dentro de los límites de registro y, aun así, anodizar en tonos visiblemente distintos, porque la horquilla admitida es amplia. Se trata de un riesgo estético, no estructural, y precisamente por eso importa más en una pértiga de venta al público que en un soporte oculto.
Propiedades mecánicas comparadas: 6063-T5, 6063-T6 y 6061-T6
El 6061-T6 va por delante en todas las cifras de resistencia y dureza, el 6063 en conductividad, y el módulo elástico está prácticamente empatado. Los tres temples siguientes son los que aparecen en los planos de tubos y pértigas; el 6063-T6 se sitúa entre los otros dos y conviene conocerlo antes de saltar al 6061.
| Propiedad típica | 6063-T5 | 6063-T6 | 6061-T6 |
|---|---|---|---|
| Resistencia a la tracción | 180 MPa | 240 MPa | 310 MPa |
| Límite elástico | 140 MPa | 210 MPa | 270 MPa |
| Módulo elástico | 68 GPa | 68 GPa | 69 GPa |
| Alargamiento a la rotura | 11 % | 11 % | 10 % |
| Dureza Brinell | 60 | 73 | 93 |
| Resistencia a la fatiga | 70 MPa | 70 MPa | 96 MPa |
| Conductividad térmica | 210 W/m·K | 200 W/m·K | 170 W/m·K |
| Conductividad eléctrica | 55 % IACS | 53 % IACS | 43 % IACS |
| Densidad | 2,70 g/cm³ | 2,70 g/cm³ | 2,70 g/cm³ |
Fuente: valores típicos de la comparación de materiales 6061-T6 vs. 6063-T6 de MakeItFrom y su ficha técnica del 6063-T5. Los valores típicos son promedios, no mínimos garantizados: una especificación de compra debe indicar los mínimos de la norma aplicable a la forma de producto, como la ASTM B221 de la Aluminum Association para tubo extruido. Tres filas merecen una segunda mirada. Límite elástico es la carga a la que el metal deja de recuperar su forma, y es la fila que decide si una pértiga sobrevive a que se apoyen en ella. Dureza refleja la resistencia a las abolladuras y lo bien que sujeta una rosca mecanizada. Módulo es la fila que nadie lee y la que decide cuánto flexa un tubo, y apenas varía. La densidad es idéntica, así que cambiar de aleación no cambia el peso de un tubo. Si un proveedor le dice que el 6061 da una pértiga más ligera con la misma medida, esa afirmación es falsa; lo más ligero solo viene de una pared más delgada, que la resistencia del 6061 a veces permite usar.
La rigidez es la misma: por qué pasar al 6061 no evitará que un tubo flexione
Cuánto se dobla un tubo bajo una carga de trabajo depende de su módulo elástico y de su sección, y el 6061 y el 6063 difieren en módulo en aproximadamente un 1,5 %. Cambie la aleación y mantenga la medida del tubo, y la flexión que percibe su usuario no cambia. Es uno de los malentendidos más habituales — y más caros — en la selección de aleaciones. El cálculo es corto. Para un tubo sujeto por un extremo con una carga en la punta, la deflexión es δ = F·L³ / (3·E·I), y el momento de inercia de la sección del tubo es I = π·(D⁴ − d⁴) / 64, donde D es el diámetro exterior y d el diámetro interior. La aleación solo interviene a través de E. El diámetro aparece elevado a la cuarta potencia. La tabla siguiente se ha calculado para una viga en voladizo de 1,5 m — aproximadamente un tramo superior totalmente extendido sujeto en el cierre — con las fórmulas anteriores.
| Tubo (diámetro exterior × pared) | Aleación | I (mm⁴) | Masa (g/m) | Deflexión en la punta por cada 10 N | Carga en la punta en la primera fluencia |
|---|---|---|---|---|---|
| 32 × 1,2 mm | 6063-T5 | 13,790 | 314 | 12,0 mm | 80 N (8,2 kgf) |
| 32 × 1,2 mm | 6063-T6 | 13,790 | 314 | 12,0 mm | 121 N (12,3 kgf) |
| 32 × 1,2 mm | 6061-T6 | 13,790 | 314 | 11,8 mm | 155 N (15,8 kgf) |
| 35 × 1,2 mm | 6063-T5 | 18,220 | 344 | 9,1 mm | 97 N (9,9 kgf) |
| 32 × 1,5 mm | 6063-T5 | 16,753 | 388 | 9,9 mm | 98 N (10,0 kgf) |
Calculado, no medido. Datos de entrada: L = 1.500 mm; E = 68.000 MPa (6063) y 69.000 MPa (6061); límite elástico según la tabla de propiedades; densidad 2,70 g/cm³. Carga de primera fluencia = límite elástico × I ÷ (D/2) ÷ L. El modelo ignora el pandeo local de paredes delgadas, la tensión de apriete del cierre y las abolladuras, factores que reducen la capacidad real. Compare las filas. Pasar de 6063-T5 a 6061-T6 en 32 × 1,2 mm reduce la deflexión menos de un 2 %. Pasar a un diámetro exterior de 35 mm en la más barata la reduce en un 24 % con un 10 % más de metal. Aumentar la pared a 1,5 mm la reduce en un 17 %, pero añade un 24 % de peso: el diámetro es la palanca más eficiente. 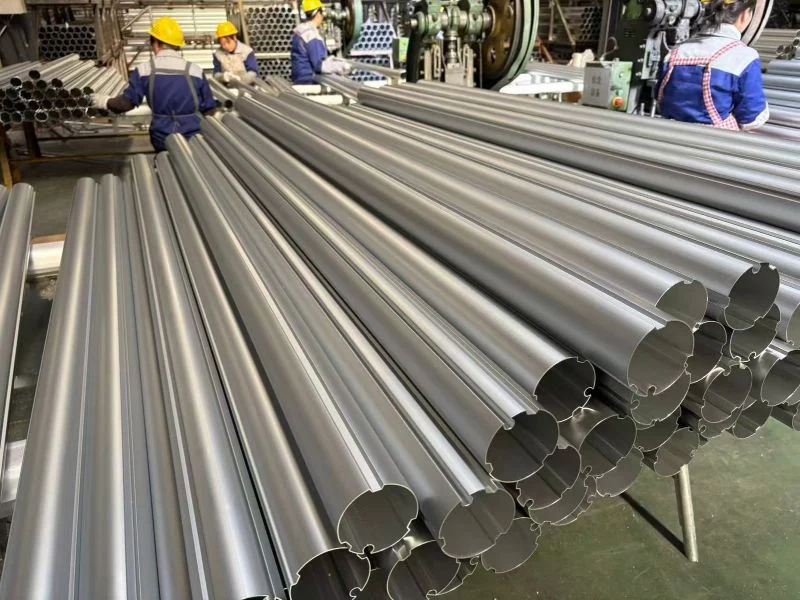 El límite de fallo: si una pértiga, una barandilla o un tubo supera su comprobación de resistencia pero los usuarios dicen que «cimbrea», no lo vuelva a cotizar en 6061. Aumente primero el diámetro exterior, añada después un tramo para acortar la longitud sin apoyo y deje la aleación como última palanca. Nuestra guía de cálculo de la capacidad de carga de pértigas telescópicas repasa las mismas fórmulas para pértigas de varios tramos.
Dónde justifica su precio el 6061: dobleces permanentes, abolladuras y cargas en fijaciones
Merece la pena especificar 6061-T6 cuando la pieza se carga cerca del límite elástico, recibe golpes, se sujeta con abrazaderas o se rosca: situaciones en las que el 6063 falla quedándose deformado y no por flexión. En el ejemplo calculado anterior, el tubo de 6061 soporta 155 N en la punta antes de quedar deformado, frente a 80 N del 6063-T5: la misma flexión, pero alrededor de 1,9 veces más margen antes del daño permanente. Ese margen importa en cuatro sitios. Gran alcance con herramientas pesadas, cuando el usuario hace palanca con la pértiga contra el borde de un canalón o una pared. Elementos estructurales como bastidores, bolardos y postes de señalización, donde los códigos de diseño parten del límite elástico. Elementos mecanizados —orificios roscados, pasadores transversales y asientos de prisioneros—, donde una dureza de 93 Brinell sujeta una rosca que con 60 Brinell tiene más probabilidades de pasarse u ovalarse. Y uniones atornilladas o con abrazadera, donde el metal blando cede bajo la abrazadera y la unión se afloja. El 6061 es además la opción por defecto para la mayoría de los accesorios mecanizados y las barras, por lo que muchos conjuntos mezclan ambas: 6063 para el tubo extruido, 6061 para el accesorio de extremo mecanizado. Esa combinación es normal, siempre que el plano indique la aleación de cada pieza por separado. Dos condiciones reducen la ventaja del 6061, y conviene comprobar ambas antes de pagar por ella:
- Las paredes delgadas pueden abollarse antes de fluir a flexión. En un tubo de pared delgada, la abolladura local por una caída o una abrazadera suele marcar el límite antes que el cálculo a flexión, y una pared más gruesa o un diámetro exterior mayor ayudan más que un metal más duro.
- La soldadura borra el temple. La zona afectada por el calor (ZAC) junto a una soldadura pierde la mayor parte de la resistencia T6 en ambas aleaciones, así que una unión soldada de 6061 no es una unión de 270 MPa. Más información en la sección sobre temples, más abajo.
La prueba más sólida de que la geometría va primero es una prueba de caída. Cuando un minorista estadounidense de bricolaje exigió que una pértiga telescópica para piscina de 6 ft sin accesorios resistiera nueve caídas sin deformación permanente, la solución en nuestra línea fueron la pared del tubo y el proceso de temple: el programa siguió en 6063-T5 (caso de éxito de marca blanca para Home Depot).
Dónde gana el 6063: paredes delgadas, acabado superficial y color anodizado
El 6063 es la mejor opción siempre que la pieza se venda por su aspecto, necesite un perfil hueco delgado o complejo, o se fabrique en grandes volúmenes en los que la velocidad de extrusión determina el coste. A menudo se la llama la aleación arquitectónica por este motivo: los marcos de ventana, los embellecedores y la mayoría de las pértigas de consumo son de 6063. La ventaja en extrusión proviene de la tabla de composición. Menos magnesio y silicio significan menor tensión de flujo, así que el tocho pasa por la matriz con menos fuerza, a mayor velocidad y con una superficie más lisa. En la práctica eso significa paredes más delgadas alcanzables en la misma prensa, formas huecas más intrincadas y menos desgaste de matriz a lo largo de una serie larga, y por eso la mayoría de los perfiles arquitectónicos y de consumo son de 6063 por defecto. La ventaja de acabado proviene de los límites de cobre y hierro. Un anodizado incoloro sobre 6063 queda brillante y uniforme; sobre 6061 el mismo proceso puede salir algo más gris, y en colores teñidos la desviación se ve con más facilidad. En una sola pieza nadie lo nota. En un programa de venta al público donde tramos de distintos lotes de producción quedan uno al lado del otro en el lineal, es el tipo de diferencia que genera devoluciones. 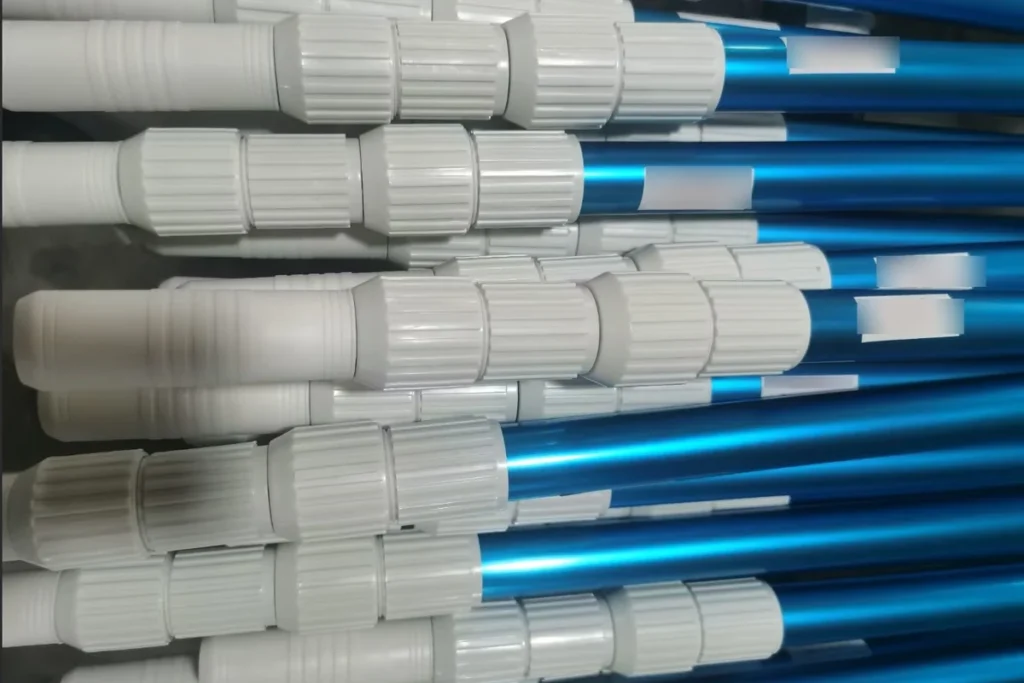 Ese es el argumento a favor de la 6063 en cualquier programa de color personalizado. Las pértigas de un distribuidor alemán de equipamiento de piscinas —azul, plata y gris metalizado personalizados, todas en 6063-T5— son el modelo: el valor para el distribuidor es un color que coincide de un pedido a otro, y eso empieza por la aleación (caso de éxito de pértigas telescópicas para piscina en color a medida en Alemania). El límite de fallo: no especifique 6061 para un producto anodizado de pared delgada con color a juego salvo que el caso de carga realmente lo requiera, y si lo requiere, apruebe el color con muestras de lotes de producción y no con una placa de laboratorio. Para saber más sobre cómo se forma la capa de óxido, consulte qué es el aluminio anodizado.
T5 vs. T6: la cuestión del temple oculta dentro de la cuestión de la aleación
El temple cambia el límite elástico del 6063 en un 50 % (de 140 a 210 MPa), así que «6063» en un plano sin temple es una especificación incompleta, y el 6063-T6 reduce buena parte de la distancia con el 6061-T6. Antes de pasar un programa al 6061, pregúntese si el 6063-T6 ya cumple con la carga. Las letras describen el tratamiento térmico. Según la documentación del Aluminum Extruders Council, guía de aleaciones y temples, T5 del Aluminum Extruders Council, T5 significa enfriado desde la temperatura elevada de extrusión y después envejecido artificialmente; T6 significa tratada térmicamente por solubilización y después envejecida artificialmente. En el 6063, el T5 se alcanza normalmente con el temple a la salida de prensa, lo que lo mantiene económico. El T6 exige un temple más rápido y más controlado para que más elementos de aleación permanezcan en solución antes del envejecimiento. El 6061 se suministra casi siempre en T6 para trabajos estructurales, porque su valor es la resistencia y el T5 regalaría buena parte de ella. También verá 6061-T4 y 6061-O en planos de piezas que deben doblarse o conformarse primero y tratarse térmicamente después. La soldadura es donde el temple falla con más frecuencia. La soldadura por arco recalienta el metal junto al cordón por encima de su temperatura de envejecimiento, y esa zona se ablanda hasta una fracción de su resistencia T6 en ambas aleaciones. Los materiales de aporte como el 4043 y el 5356 son habituales en soldaduras de la serie 6xxx, pero ningún aporte restituye el temple del metal base: solo lo hace un tratamiento térmico completo posterior a la soldadura. El límite de fallo: no coloque nunca una soldadura en el punto de máxima tensión de un tubo T6 ni diseñe con el límite elástico T6. Traslade la soldadura a un punto de baja tensión, diseñe con la resistencia de la zona soldada o use una unión mecánica. Nuestra guía de soldadura de aluminio para herramientas telescópicas trata con más detalle la ubicación de las uniones.
Cómo elegir entre 6061 y 6063 según la aplicación
Adapte la aleación a la forma en que falla la pieza en servicio: la flexión y el aspecto apuntan al 6063; el límite elástico, la dureza y las cargas en fijaciones apuntan al 6061. La tabla siguiente aplica esa regla a los programas que cotizamos con más frecuencia; tómela como punto de partida para el plano, no como sustituto de una comprobación de carga.
| Aplicación | Opción típica | Factor decisivo | Precaución |
|---|---|---|---|
| Pértigas para piscina, limpieza y quitar el polvo de hasta unos 5 m | 6063-T5 | Rigidez fijada por el diámetro exterior; el acabado anodizado vende | Abolladuras en la zona del cierre con paredes delgadas |
| Pértigas y tubos de tienda en color a medida | 6063-T5 | Uniformidad del color de un lote a otro | Aprobar el color con muestras de producción |
| Pértigas de largo alcance o con herramientas pesadas cerca de su límite de carga | 6063-T6 o 6061-T6 | Margen de límite elástico bajo cargas de palanca | Compruebe el 6063-T6 antes de pagar por el 6061 |
| Accesorios mecanizados, extremos roscados, soportes | 6061-T6 | La dureza sujeta roscas y superficies de apoyo | Tono de anodizado distinto al del tubo de 6063 |
| Bastidores estructurales, postes, bolardos | 6061-T6 | Los códigos de diseño parten del límite elástico | Las soldaduras ablandan la zona afectada por el calor (ZAC) |
| Molduras arquitectónicas, perfiles huecos delgados y complejos | 6063-T5 | Extrudabilidad y superficie | No apto para elementos portantes |
| Disipadores de calor y perfiles conductores | 6063 | Mayor conductividad térmica y eléctrica | Menor resistencia; mantenga ligeras las cargas de montaje |
Merece la pena explicitar dos patrones de esa tabla. Primero, la mayoría de los fallos que los compradores atribuyen a la aleación son problemas de geometría o de temple, así que el orden de las preguntas es: diámetro exterior y pared, luego temple, luego aleación. Segundo, los conjuntos con aleaciones mezcladas son normales, pero cada pieza visible debe aprobarse en color sobre la aleación con la que realmente está fabricada. Para material en tubo en cualquiera de las dos aleaciones, nuestra tubo de aluminio 6061 enumera los diámetros, paredes y acabados que extruimos en 6061, y la página de tubo de aluminio 6063 hace lo mismo para el 6063. Si su decisión está entre el 6061 y una aleación 7xxx, se trata de otro equilibrio, tratado en 6061 vs. 7075 para perfiles de extrusión.
Cómo indicar 6061 o 6063 en una especificación OEM de tubo o pértiga
Un plano que solo dice «aluminio» o «serie 6000» invita a la interpretación más barata; indique la aleación, el temple, la norma aplicable y el acabado de cada pieza extruida y mecanizada. Las cotizaciones construidas sobre una definición de aleación incompleta no son comparables, y la diferencia suele aparecer en el primer lote de producción. Una especificación que aguanta en volumen fija seis cosas para cada pieza:
- Aleación y temple : por ejemplo, tubo 6063-T5, accesorio terminal 6061-T6.
- Norma aplicable para propiedades mínimas y tolerancias, como la ASTM B221 para tubo extruido.
- Diámetro exterior, pared y rectitud por tramo, no solo la longitud total.
- Acabado : clase de anodizado y referencia de color, o sistema de pintura en polvo.
- Regla de aprobación del color : muestra de lote de producción y qué piezas deben coincidir.
- Prueba en la aprobación : la comprobación de carga, caída o deflexión que debe superar la pieza.
 Xingyong extruye ambas aleaciones en nuestra propia prensa de 2000 toneladas en Huai’an, anodiza en planta propia y moldea los cierres de plástico y los tapones en nuestro propio taller de inyección, de modo que tubo, acabado y montaje se someten a un solo plano y a un solo proveedor. Somos fabricante directo desde 2010, no una empresa comercializadora, con auditorías ISO 9001 vigentes. Envíe un plano o una muestra y cotizamos en 24 horas; las muestras se envían en 7–15 días. Si todavía está decidiendo el propio acabado anodizado, nuestra el anodizado y los acabados superficiales trata las opciones por aleación.
Preguntas frecuentes
¿Es el 6061 más resistente que el 6063?
Sí. El límite elástico típico es de 270 MPa para el 6061-T6, frente a 210 MPa para el 6063-T6 y 140 MPa para el 6063-T5. Sin embargo, la rigidez es prácticamente la misma, así que el 6061 resiste mejor las dobleces permanentes y las abolladuras sin flexionar menos con el mismo tamaño de tubo.
¿Qué es más fácil de curvar, el 6061 o el 6063?
El 6063-T5. Su menor límite elástico requiere menos fuerza de curvado, tiene menos recuperación elástica y admite radios más cerrados antes de agrietarse. El 6061-T6 curvado en frío con un radio cerrado tiende a agrietarse en la cara exterior de la curva; las piezas que necesitan conformado suelen curvarse en 6061-T4 o en estado O y tratarse térmicamente después.
¿Se puede soldar 6061 con 6063?
Sí. Ambas son aleaciones de la serie 6xxx y se sueldan entre sí con materiales de aporte habituales como el 4043 o el 5356. En ambas, la zona afectada por el calor (ZAC) pierde la mayor parte de su resistencia T5 o T6, así que diseñe la unión con la resistencia de la zona soldada o sitúe la soldadura en un punto de baja tensión.
¿Es el 6063 más barato que el 6061?
Normalmente sí, en perfiles extruidos. El 6063 se extruye más rápido y con menos desgaste de la matriz, lo que reduce el coste de transformación. La diferencia suele ser menor en tubos sencillos de pared gruesa y mayor en perfiles huecos delgados o complejos. La barra para mecanizar es otro mercado, en el que el 6061 es la aleación de stock habitual.
¿Puede una pértiga telescópica combinar tramos de 6061 y de 6063?
Sí, y algunas pértigas de uso intensivo lo hacen, usando 6061 donde la carga es máxima. El riesgo práctico es el aspecto: los tramos de 6061 y de 6063 anodizados juntos pueden mostrar una diferencia de tono visible. Apruebe el color con tramos de lotes de producción de ambas aleaciones, o mantenga todos los tramos visibles en una sola aleación.
¿Qué aleación debe especificar un programa de pértigas o tubos de marca blanca?
Parta del 6063-T5 salvo que un cálculo de carga indique lo contrario. Cubre la rigidez mediante el dimensionamiento del tubo, ofrece el color anodizado más uniforme entre reposiciones y mantiene bajo el coste unitario. Pase al 6063-T6 si falta margen de límite elástico, y al 6061-T6 solo para piezas roscadas, sujetas con abrazadera o cargadas cerca de su límite.
¿Qué resiste mejor la corrosión, el 6061 o el 6063?
Ambas se comportan bien en exteriores, y el 6063 tiene una ligera ventaja por su menor contenido de cobre. Una vez anodizadas o con pintura en polvo, el acabado domina el comportamiento frente a la corrosión en ambas aleaciones, así que especifique el espesor y la clase del recubrimiento en lugar de confiar solo en la elección de la aleación.
Siga leyendo. Estas guías continúan donde termina la comparación 6061 vs. 6063; empiece por la que corresponda a la decisión que tiene delante.
- La mejor aleación de aluminio para pértigas telescópicas : cómo interactúan la aleación, la pared y el cierre cuando se diseña una pértiga concreta de varios tramos.
- Para qué se usa el aluminio 6063 : aplicaciones comerciales de la aleación arquitectónica con más detalle.
- Las aleaciones de aluminio, explicadas : el mapa completo de las series 1000–7000 si aún está eligiendo familia.
- 6061 vs. 7075 : cuándo una aleación 7xxx compensa sus penalizaciones de extrusión y acabado.
Si ninguna encaja, la vía más rápida es un plano: una revisión del caso de carga, el acabado y el volumen suele resolver la cuestión de la aleación en una sola cotización.
 English
 Español
 Français
 Deutsch
 Português