Si vous hésitez entre l'aluminium 6061 et 6063, la fiche technique cache l'information la plus utile.
La plupart des comparaisons s'arrêtent à “ le 6061 est plus résistant, le 6063 est plus esthétique ”. C'est vrai, et c'est aussi ainsi que les acheteurs finissent par payer pour du 6061 afin de réparer un poteau qui fléchit – un problème que le 6061 ne peut pas résoudre. Les deux alliages ont une rigidité presque identique ; le choix se base donc sur la résistance à la flexion et aux chocs, la finition et le coût plutôt que sur un seul chiffre de résistance.
Ce guide vous fournit les caractéristiques chimiques, un tableau des propriétés avec leurs sources, les calculs de déviation et un tableau de décision pour les programmes de tubes et de pôles.
Réponse courte : Aluminium 6061 vs 6063 (en un paragraphe)
L'alliage 6061-T6 est plus résistant — environ 270 MPa de limite d'élasticité contre 140 MPa pour le 6063-T5 — tandis que le 6063 s'extrude en parois plus fines, offre une finition anodisée plus propre et coûte généralement moins cher à produire. Les deux matériaux ont un module d'élasticité d'environ 68 à 69 GPa. Ainsi, un tube 6061 et un tube 6063 de même diamètre et d'épaisseur identique se déforment de façon quasi identique sous une même charge. La différence n'apparaît que lorsque la charge est suffisamment élevée pour engendrer une déformation permanente ou un enfoncement.
Cela vous donne une règle simple. Si votre pièce tombe en panne par rester courbé, Si votre pièce présente une déformation ou une fissure au niveau d'une fixation, l'aluminium 6061 est la solution. Si votre pièce présente une défaillance, se sentir trop flexible, Aucun alliage ne résout le problème : c’est la géométrie du tube qui compte. Et si l’esthétique de la pièce est un critère de choix, notamment pour une couleur anodisée personnalisée, l’acier 6063 est plus sûr.
La plupart des poteaux télescopiques, des poteaux de piscine et des tubes architecturaux en aluminium sont en aluminium 6063 précisément pour cette raison : leur dimensionnement est optimisé pour la rigidité et l’esthétique, et à ces épaisseurs de paroi, l’aluminium 6063 supporte déjà la charge de travail. L’aluminium 6061 justifie son prix plus élevé pour les supports, les raccords usinés, les structures et les longs poteaux soumis à des charges proches de leur limite.
| Si votre priorité est… | Choisir | Pourquoi |
|---|---|---|
| Résiste aux déformations permanentes (pliures et bosses). | 6061-T6 | Environ 1,9 fois la limite d'élasticité du 6063-T5 |
| Réduction de la flexion à taille égale | Ni l'un ni l'autre — modifier le diamètre extérieur ou le mur | Le module est quasiment identique (69 contre 68 GPa). |
| Aspect anodisé et correspondance des couleurs | 6063 | Limites inférieures du fer et du cuivre |
| Parois minces et formes creuses complexes | 6063 | Moins allié, il s'écoule plus facilement à travers la filière. |
| Filetages usinés, assemblages boulonnés, supports | 6061-T6 | Une dureté supérieure assure le maintien des filetages et résiste aux dommages causés aux roulements. |
| Cintrage à froid sur un rayon de courbure serré | 6063-T5 | Une limite d'élasticité plus faible signifie une force moindre et un retour élastique réduit. |
Chimie : Pourquoi les composés 6061 et 6063 se comportent-ils différemment ?
Le 6061 contient environ 1,5 fois plus de magnésium et de silicium que le 6063 (en comparant les points médians de la gamme) plus des ajouts délibérés de cuivre et de chrome ; cette teneur supplémentaire en alliage apporte de la résistance mais nuit à l'extrudabilité et à la finition. Ce sont deux alliages de la série 6xxx, renforcés par du siliciure de magnésium (Mg2Si) précipite, c'est pourquoi ils réagissent aux mêmes trempes T5 et T6.
Les limites de composition enregistrées proviennent de l'Association de l'aluminium. Désignations internationales des alliages et limites de composition chimique — les “ feuilles turquoise ” auxquelles fait également référence la norme ISO 209. Les lignes pertinentes pour cette comparaison sont indiquées ci-dessous.
| Élément (poids %) | 6063 | 6061 | Ce que cela change |
|---|---|---|---|
| Magnésium (Mg) | 0.45–0.9 | 0.8–1.2 | Plus de magnésium2Si = résistance plus élevée, extrusion plus difficile |
| Silicium (Si) | 0.20–0.6 | 0.40–0.8 | S'associe au magnésium pour durcir |
| Cuivre (Cu) | 0,10 max | 0.15–0.40 | Renforce l'anodisation transparente ; ternit et jaunit. |
| Fer (Fe) | 0,35 max | 0,7 max | Impuretés ; plus de Fe = anodisation plus grise et moins uniforme |
| Chrome (Cr) | 0,10 max | 0.04–0.35 | Contrôle la structure du grain ; peut ajouter une légère teinte au film anodique |
| Zinc (Zn) | 0,10 max | 0,25 max | Impuretés à ces niveaux |
Source : Feuilles techniques de l’Association de l’aluminium. Les plages indiquées correspondent aux limites d’enregistrement et non à l’analyse d’un lot particulier.
Considérez les rangées de cuivre et de fer comme le détail de la finition. Le plafond en cuivre 6061 est quatre fois plus haut que celui en 6063 (0,40 contre 0,10 %), et son plafond en fer est deux fois plus haut (0,7 contre 0,35 %). L'anodisation transforme la surface du métal en oxyde, et ces éléments ne sont pas transformés de manière homogène ; ils apparaissent donc avec une teinte légèrement plus foncée, plus grise ou plus chaude.
Pour l'acheteur, cela se traduit par des variations d'un lot à l'autre. Deux lots de 6061 peuvent se situer dans les limites d'enregistrement et pourtant présenter des teintes d'anodisation visiblement différentes, en raison de la grande marge de tolérance. Il s'agit d'un risque esthétique, et non structurel ; c'est précisément pourquoi il est plus important sur un poteau visible en magasin que sur un support invisible.
Propriétés mécaniques comparatives : 6063-T5, 6063-T6 et 6061-T6
Le 6061-T6 est en tête pour tous les chiffres de résistance et de dureté, le 6063 est en tête pour la conductivité, et le module d'élasticité est effectivement lié. Les trois états de trempe ci-dessous sont ceux qui apparaissent sur les schémas de tubes et de poteaux ; le 6063-T6 se situe entre les deux autres et il est bon de le connaître avant de passer au 6061.
| propriété typique | 6063-T5 | 6063-T6 | 6061-T6 |
|---|---|---|---|
| résistance à la traction ultime | 180 MPa | 240 MPa | 310 MPa |
| limite d'élasticité | 140 MPa | 210 MPa | 270 MPa |
| module d'élasticité | 68 GPa | 68 GPa | 69 GPa |
| Allongement à la rupture | 11 % | 11 % | 10 % |
| Dureté Brinell | 60 | 73 | 93 |
| Force de fatigue | 70 MPa | 70 MPa | 96 MPa |
| conductivité thermique | 210 W/m·K | 200 W/m·K | 170 W/m·K |
| conductivité électrique | 55 % IACS | 53 % IACS | 43 % IACS |
| Densité | 2,70 g/cm³ | 2,70 g/cm³ | 2,70 g/cm³ |
Source : valeurs typiques de Comparaison des matériaux MakeItFrom 6061-T6 et 6063-T6 et sa fiche technique 6063-T5. Les valeurs typiques sont des moyennes, et non des valeurs minimales garanties ; un cahier des charges d’achat doit préciser les valeurs minimales de la norme applicable à la forme du produit, par exemple : ASTM B221 pour tube extrudé.
Trois rangées méritent qu'on s'y attarde. limite d'élasticité Il s'agit de la charge à partir de laquelle le métal cesse de reprendre sa forme initiale, et c'est cette plage de valeurs qui détermine si un poteau résiste à la pression exercée dessus. Dureté permet de contrôler la résistance aux chocs et la qualité de la tenue d'un filetage usiné. Module C'est la rangée que personne ne lit et celle qui détermine la flexibilité d'un tube — et il bouge à peine.
La densité étant identique, changer d'alliage ne modifie pas le poids du tube. Si un fournisseur vous affirme qu'à diamètre égal, le tube est plus léger avec l'alliage 6061, c'est faux ; la légèreté provient uniquement d'une paroi plus fine, ce que la résistance du 6061 permet parfois.
La rigidité est la même : pourquoi le passage à l’acier 6061 n’empêchera pas un tube de fléchir
La distance à laquelle un tube se courbe sous une charge de travail dépend de son module d'élasticité et de sa section transversale, et les modules 6061 et 6063 diffèrent d'environ 1,5 %. Changez l'alliage tout en conservant le diamètre du tube, et la flexibilité ressentie par l'utilisateur restera inchangée. C'est l'une des erreurs les plus fréquentes – et les plus coûteuses – dans le choix d'un alliage.
Le calcul est simple. Pour un tube maintenu à une extrémité et soumis à une charge à son extrémité, la déflexion est : δ = F·L³ / (3·E·I), et le moment d'inertie du tube est I = π·(D⁴ − d⁴) / 64, où D représente le diamètre extérieur et d le diamètre intérieur. L'alliage n'apparaît que par l'intermédiaire de E. Le diamètre apparaît à la puissance quatre.
Le tableau ci-dessous est calculé pour un porte-à-faux de 1,5 m — soit approximativement une section supérieure entièrement déployée et maintenue au niveau du verrou — avec les formules ci-dessus.
| Tube (diamètre extérieur × épaisseur) | Alliage | Je (mm⁴) | Masse (g/m) | Déflexion de la pointe par 10 N | Charge en pointe au premier seuil |
|---|---|---|---|---|---|
| 32 × 1,2 mm | 6063-T5 | 13,790 | 314 | 12,0 mm | 80 N (8,2 kgf) |
| 32 × 1,2 mm | 6063-T6 | 13,790 | 314 | 12,0 mm | 121 N (12,3 kgf) |
| 32 × 1,2 mm | 6061-T6 | 13,790 | 314 | 11,8 mm | 155 N (15,8 kgf) |
| 35 × 1,2 mm | 6063-T5 | 18,220 | 344 | 9,1 mm | 97 N (9,9 kgf) |
| 32 × 1,5 mm | 6063-T5 | 16,753 | 388 | 9,9 mm | 98 N (10,0 kgf) |
Calculé, non mesuré. Données d'entrée : L = 1 500 mm ; E = 68 000 MPa (6063) et 69 000 MPa (6061) ; limite d'élasticité issue du tableau des propriétés ; densité 2,70 g/cm³. Charge de première limite d'élasticité = limite d'élasticité × I ÷ (D/2) ÷ L. Le modèle néglige le flambement local des parois minces, les contraintes de serrage et les déformations, autant de facteurs qui réduisent la capacité réelle.
Comparez les rangées. Le passage de 6063-T5 à 6061-T6 à 32 × 1,2 mm réduit la flèche de moins de 2 %. Le passage à un diamètre extérieur de 35 mm dans le moins cher L'alliage réduit la masse de 24 % pour 10 % de métal en plus. Épaissir la paroi à 1,5 mm la réduit de 17 % mais ajoute 24 % de poids ; le diamètre est le levier le plus efficace.
La limite de défaillance : Si un poteau, un rail ou un tube réussit son test de résistance mais que les utilisateurs le jugent “ flexible ”, ne le référencez pas en acier 6061. Augmentez d’abord le diamètre extérieur, ajoutez ensuite une section pour raccourcir la longueur non supportée, et considérez l’alliage comme le dernier levier d’action. guide de calcul de la capacité de charge des perches télescopiques Il reprend les mêmes formules pour les poteaux à plusieurs sections.
Là où le 6061 justifie son prix : déformations permanentes, bosses et charges sur les fixations
Il est judicieux de spécifier le 6061-T6 lorsque la pièce est chargée près de sa limite d'élasticité, heurtée, serrée ou filetée — situations dans lesquelles le 6063 cède en restant déformé plutôt qu'en fléchissant. Dans l'exemple calculé ci-dessus, le tube 6061 supporte 155 N à l'extrémité avant de se déformer, contre 80 N pour le 6063-T5 : la même flexion, mais environ 1,9 fois la marge avant les dommages permanents.
Cette marge compte à quatre endroits. Longue portée sous les outils lourds, où l'utilisateur fait levier avec la perche contre le rebord d'une gouttière ou un mur. Éléments structuraux comme les cadres, les bornes et les poteaux de signalisation, où les codes de conception fonctionnent selon le principe de la cession. Caractéristiques usinées — trous taraudés, goupilles transversales et sièges de vis de blocage — où une dureté Brinell de 93 maintient un filetage qui, avec une dureté Brinell de 60, risque davantage de s'abîmer ou de s'ovaliser. joints boulonnés ou serrés, là où le métal mou se glisse sous la pince et où l'articulation se desserre.
L'alliage 6061 est également l'alliage par défaut pour la plupart des raccords usinés et des barres, ce qui explique pourquoi de nombreux assemblages combinent les deux : 6063 pour le tube extrudé et 6061 pour le raccord usiné. Cette combinaison est normale, à condition que le dessin indique l'alliage de chaque pièce séparément.
Deux conditions réduisent l'avantage du 6061, et vous devriez vérifier les deux avant de l'acheter :
- Les parois minces peuvent se déformer avant de céder sous la pression. Sur un tube à paroi mince, les déformations locales dues à une chute ou à un serrage fixent souvent la limite avant même que le calcul de flexion ne le fasse, et une paroi plus épaisse ou un diamètre extérieur plus grand sont plus utiles qu'un métal plus dur.
- La soudure efface les rancœurs. La zone affectée thermiquement près d'une soudure perd la majeure partie de sa résistance T6 dans les deux alliages ; par conséquent, un joint soudé en 6061 n'atteint pas une résistance de 270 MPa. Plus de détails à ce sujet dans la section sur l'état de trempe ci-dessous.
La preuve la plus convaincante que la géométrie prime est un test de chute. Lorsqu'un détaillant américain de produits d'amélioration de l'habitat a exigé qu'un poteau de piscine nu de 1,83 m (6 pieds) résiste à neuf chutes sans déformation permanente, la solution apportée à notre gamme a consisté à modifier la paroi du tube et le processus de trempe ; le programme est resté sur l'acier 6063-T5 (Étude de cas sur la marque privée de Home Depot).
Points forts du 6063 : parois fines, finition de surface et couleur anodisée
Le 6063 est le meilleur choix lorsque la pièce est vendue sur son apparence, nécessite un profil creux mince ou complexe, ou est produite en grand volume où la vitesse d'extrusion influe sur le coût. C'est pourquoi on l'appelle souvent l'alliage architectural : les cadres de fenêtres, les moulures et la plupart des poteaux de consommation sont en 6063.
L'avantage de l'extrusion réside dans la composition chimique. Une teneur plus faible en magnésium et en silicium réduit la contrainte d'écoulement, ce qui permet à la billette de traverser la filière avec moins de force, à une vitesse plus élevée et avec une surface plus lisse. En pratique, cela se traduit par des parois plus fines réalisables sur la même presse, des formes creuses plus complexes et une usure moindre de la filière sur le long terme ; c'est pourquoi la plupart des extrusions architecturales et grand public utilisent l'alliage 6063.
L'avantage de la finition provient des limites de cuivre et de fer. Une anodisation transparente sur 6063 offre un aspect brillant et uniforme ; sur 6061, le même procédé peut donner un résultat légèrement plus gris, et sur les pièces teintées, la différence est plus visible. Pour une pièce isolée, personne ne s'en aperçoit. En revanche, pour un programme de vente au détail où des articles provenant de lots de production différents sont présentés côte à côte, c'est ce genre de différence qui génère des ventes.
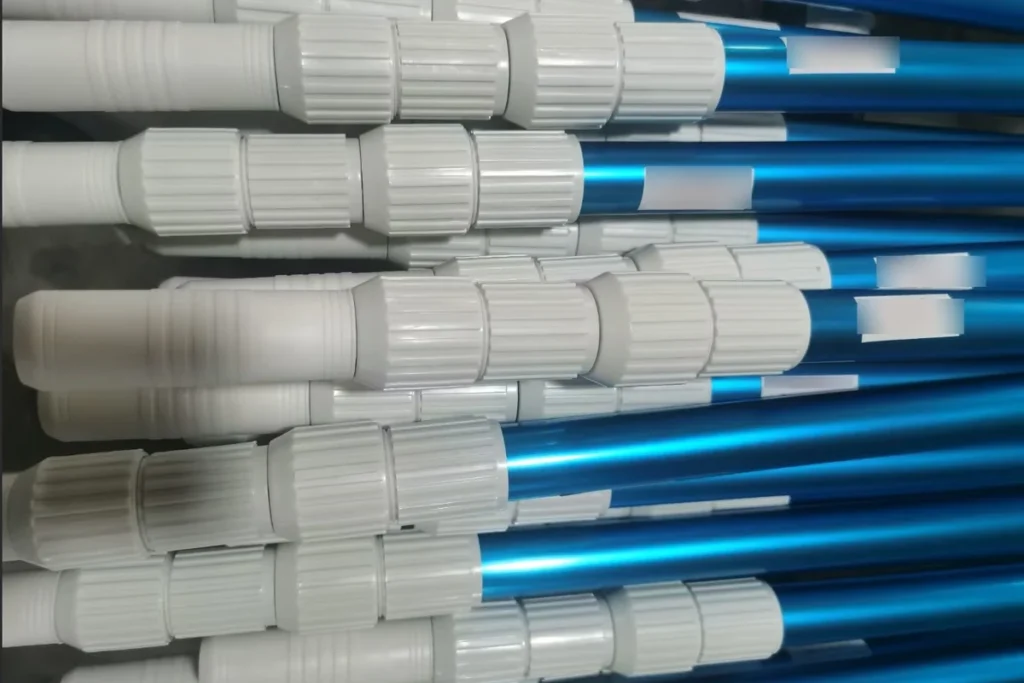
C'est le cas pour l'alliage 6063 dans tout programme de couleur personnalisée. Les poteaux d'un distributeur allemand d'équipements de piscine — bleu, argent et gris anthracite personnalisés, tous en 6063-T5 — en sont un bon exemple : l'intérêt pour le distributeur réside dans une couleur identique d'une commande à l'autre, à commencer par l'alliage (Étude de cas allemande sur les poteaux de piscine de couleur personnalisée).
La limite de défaillance : Ne spécifiez pas l'acier 6061 pour un produit anodisé à paroi mince et de couleur assortie, sauf si le cas de charge l'exige réellement. Dans ce cas, approuvez la couleur sur des échantillons du lot de production plutôt que sur un panneau de laboratoire. Pour plus d'informations sur la formation de la couche d'oxyde, consultez la documentation. Qu'est-ce que l'aluminium anodisé ?.
T5 vs T6 : La question de la trempe cachée derrière la question de l’alliage
Le traitement thermique modifie la limite d'élasticité du 6063 de 50 % (de 140 à 210 MPa), donc ’ 6063 “ sur un dessin sans traitement thermique est une spécification incomplète — et le 6063-T6 comble une grande partie de l'écart avec le 6061-T6. Avant de déplacer un programme vers 6061, demandez-vous si 6063-T6 répond déjà à la charge.
Les lettres décrivent le traitement thermique, conformément aux directives du Conseil des extrudeurs d'aluminium. guide des alliages et des trempes, T5 signifie refroidi à partir de la température d'extrusion élevée puis vieilli artificiellement ; T6 Le procédé T5 consiste en un traitement thermique de mise en solution suivi d'un vieillissement artificiel. Pour l'alliage 6063, le traitement T5 est généralement obtenu par trempe à la sortie de la presse, ce qui permet de réduire les coûts. Le traitement T6 exige une trempe plus rapide et mieux contrôlée afin de maintenir une plus grande quantité d'éléments d'alliage en solution avant le vieillissement.
L'acier 6061 est presque toujours fourni en version T6 pour les travaux de structure, car sa principale valeur réside dans sa résistance, la version T5 en compromettant fortement les propriétés. On trouve également les versions 6061-T4 et 6061-O sur les plans de pièces nécessitant un cintrage ou un formage préalable, suivi d'un traitement thermique.
Le soudage est l'étape où le revenu est le plus souvent compromis. Le soudage à l'arc réchauffe le métal adjacent à la soudure au-delà de sa température de vieillissement, et cette zone s'adoucit jusqu'à une fraction de sa résistance T6 dans les deux alliages. Les métaux d'apport tels que le 4043 et le 5356 sont couramment utilisés pour les soudures de la série 6xxx, mais aucun métal d'apport ne restaure le revenu du métal de base ; seul un traitement thermique complet après soudage le permet.
La limite de défaillance : Ne jamais placer une soudure au point de contrainte maximale d'un tube T6 et dimensionner en fonction de la limite d'élasticité T6. Déplacer la soudure vers une zone de faible contrainte, dimensionner en fonction de la résistance de la zone soudée ou utiliser un assemblage mécanique. Guide de soudage de l'aluminium pour outils télescopiques Ce document décrit plus en détail le positionnement des articulations.
Choisir entre 6061 et 6063 selon l'application
Faites correspondre l'alliage à la façon dont la pièce tombe en panne en service : la flexibilité et l'apparence indiquent 6063, la limite d'élasticité, la dureté et les charges de fixation indiquent 6061. Le tableau ci-dessous applique cette règle aux programmes que nous citons le plus souvent ; considérez-le comme un point de départ pour le dessin, et non comme un substitut à une vérification de charge.
| Application | Choix typique | Facteur décisif | Attention |
|---|---|---|---|
| Perches de piscine, de nettoyage et de dépoussiérage jusqu'à environ 5 m | 6063-T5 | Rigidité déterminée par le diamètre extérieur ; finition anodisée, un atout commercial | déformation de la zone de verrouillage sur les parois minces |
| Poteaux et tubes de vente au détail de couleur personnalisée | 6063-T5 | Cohérence de la couleur d'un lot à l'autre | Approbation de la couleur sur les échantillons de production |
| Les perches à longue portée ou lourdes encombrées d'outils approchent de leur limite de charge. | 6063-T6 ou 6061-T6 | Marge de rendement sous charges de levier | Vérifiez 6063-T6 avant de payer pour 6061 |
| Raccords usinés, extrémités filetées, supports | 6061-T6 | La dureté assure le maintien des filetages et des faces de roulement | Sonorité d'anodisation différente du tube 6063 |
| Cadres de structure, poteaux, bornes | 6061-T6 | Les codes de conception fonctionnent à partir du rendement | Les soudures adoucissent la zone affectée thermiquement |
| Ornements architecturaux, fines cavités complexes | 6063-T5 | Extrudabilité et surface | Ne convient pas aux éléments porteurs |
| Dissipateurs thermiques et profils conducteurs | 6063 | Conductivité thermique et électrique plus élevée | Résistance réduite ; limiter les charges de montage |
Deux points importants ressortent de ce tableau. Premièrement, la plupart des défauts imputés par les acheteurs à l'alliage sont liés à des problèmes de géométrie ou de trempe. L'ordre des questions à se poser est donc le suivant : diamètre extérieur et épaisseur, puis trempe, puis alliage. Deuxièmement, les assemblages d'alliages mixtes sont courants, mais chaque pièce visible doit être approuvée quant à sa couleur, en fonction de l'alliage utilisé pour sa fabrication.
Pour les tubes en alliage quelconque, notre tubes en aluminium 6061 Cette page répertorie les diamètres, les épaisseurs de paroi et les finitions que nous extrudons en 6061, et le tube en aluminium 6063 La page fait de même pour l'alliage 6063. Si votre choix se porte plutôt sur l'alliage 6061 ou un alliage de la série 7xxx, il s'agit d'un compromis différent, abordé dans… Profilés d'extrusion : comparaison des profilés 6061 et 7075.
Comment indiquer les spécifications 6061 ou 6063 sur un tube ou un poteau d'origine constructeur
Un dessin qui ne mentionne que “ aluminium ” ou “ série 6000 ” invite à l'interprétation la moins coûteuse ; indiquez l'alliage, le traitement thermique, la norme applicable et la finition pour chaque pièce extrudée et usinée. Les devis établis sur la base d'une spécification d'alliage incomplète ne sont pas comparables, et l'écart apparaît généralement dès le premier lot de production.
Une spécification qui se vérifie à grande échelle définit six points pour chaque pièce :
- Alliage et trempe — par exemple tube 6063-T5, raccord d'extrémité 6061-T6.
- Norme de référence pour les propriétés et tolérances minimales, telles que la norme ASTM B221 pour les tubes extrudés.
- diamètre extérieur, épaisseur de paroi et rectitude par section, et pas seulement en longueur totale.
- Finition — référence de classe et de couleur d'anodisation, ou système de revêtement en poudre.
- Règle d'approbation des couleurs — échantillon du lot de production, et quelles pièces doivent correspondre.
- Test lors de l'approbation — le test de charge, de chute ou de déflexion que la pièce doit réussir.
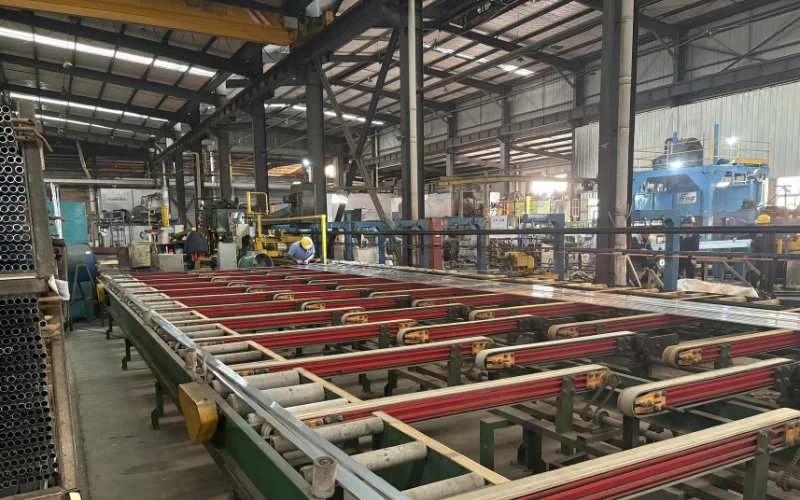
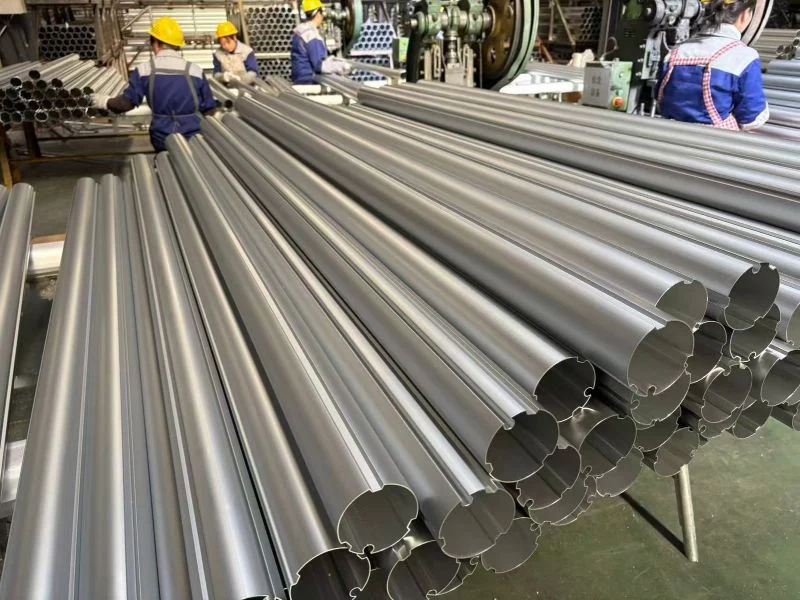
Xingyong extrude les deux alliages sur sa propre presse de 2 000 tonnes à Huai'an, réalise l'anodisation en interne et moule les verrous et embouts en plastique dans son propre atelier d'injection. Ainsi, le tube, la finition et l'assemblage sont conformes à un seul plan fourni par un seul fournisseur. Fabricant direct depuis 2010, et non société commerciale, nous sommes certifiés ISO 9001, IATF 16949 et audités amfori BSCI.
Envoyez-nous un dessin ou un échantillon et nous vous ferons parvenir un devis sous 24 heures ; les échantillons sont expédiés sous 25 à 35 jours. Si vous hésitez encore sur la finition anodisée, notre anodisation et finitions de surface Cette page présente les options disponibles par alliage.
Foire aux questions
Le 6061 est-il plus résistant que le 6063 ?
Oui. La limite d'élasticité typique est de 270 MPa pour l'alliage 6061-T6, contre 210 MPa pour le 6063-T6 et 140 MPa pour le 6063-T5. La rigidité étant sensiblement la même, l'alliage 6061 résiste mieux à la flexion permanente et à l'indentation sans pour autant présenter une flexion moindre à diamètre de tube égal.
Lequel des alliages 6061 ou 6063 est le plus facile à plier ?
L'alliage 6063-T5 est plus facile à travailler. Sa limite d'élasticité inférieure nécessite une force de pliage moindre et son retour élastique est réduit ; de plus, il tolère des rayons de courbure plus serrés avant de se fissurer. L'alliage 6061-T6, plié à froid avec un rayon de courbure serré, est sujet à la fissuration à l'extérieur du pli ; les pièces nécessitant une mise en forme sont généralement pliées à l'état 6061-T4 ou à l'état O, puis traitées thermiquement.
Peut-on souder du 6061 au 6063 ?
Oui. Ce sont deux alliages de la série 6xxx, soudables entre eux avec des métaux d'apport courants tels que le 4043 ou le 5356. Dans les deux cas, la zone affectée thermiquement perd la majeure partie de sa résistance T5 ou T6 ; il convient donc de dimensionner le joint en fonction de la résistance de la zone soudée ou de placer la soudure à un point de faible contrainte.
Le 6063 est-il moins cher que le 6061 ?
Généralement, oui, pour les profilés extrudés. L'alliage 6063 s'extrude plus rapidement et use moins les filières, ce qui réduit les coûts de transformation. La différence est généralement la plus faible pour les tubes à paroi épaisse simples et la plus importante pour les profilés creux fins ou complexes. Le marché des barres usinées est différent ; l'alliage 6061 y est le plus courant.
Peut-on mélanger des sections 6061 et 6063 sur une perche télescopique ?
Oui, et certains poteaux à usage intensif le font, en utilisant l'alliage 6061 aux endroits où la charge est maximale. Le risque pratique réside dans l'aspect esthétique : des sections en 6061 et 6063 anodisées côte à côte peuvent présenter une différence de teinte visible. Il est conseillé d'approuver la couleur des sections produites en série pour les deux alliages, ou de conserver un seul alliage pour toutes les sections visibles.
Quel alliage un programme de poteaux ou de tubes de marque privée doit-il spécifier ?
Utilisez l'acier 6063-T5, sauf indication contraire lors d'un contrôle de charge. Il assure une rigidité optimale quel que soit le diamètre du tube, une couleur d'anodisation homogène pour les réassorts et un coût unitaire réduit. Optez pour le 6063-T6 si la marge de limite d'élasticité est faible, et pour le 6061-T6 uniquement pour les pièces filetées, bridées ou soumises à des charges proches de leur limite.
Le 6061 ou le 6063 résiste-t-il mieux à la corrosion ?
Les deux alliages offrent de bonnes performances en extérieur, le 6063 présentant un léger avantage grâce à sa plus faible teneur en cuivre. Une fois anodisé ou revêtu de poudre, le revêtement influence fortement la résistance à la corrosion des deux alliages ; il est donc essentiel de spécifier l’épaisseur et la classe du revêtement plutôt que de se fier uniquement au choix de l’alliage.
Continuez votre lecture. Ces guides prennent le relais là où s'arrête la comparaison entre les modèles 6061 et 6063 ; commencez par celui qui correspond à la décision que vous devez prendre.
- Meilleur alliage d'aluminium pour perches télescopiques — comment l'alliage, le mur et la serrure interagissent lors de la conception d'un poteau multi-sections spécifique.
- À quoi sert l'aluminium 6063 ? — les applications commerciales de l'alliage architectural, plus en détail.
- Explication des nuances d'alliages d'aluminium — la carte complète de la série 1000–7000 si vous êtes encore en train de choisir une famille.
- 6061 contre 7075 — quand un alliage 7xxx vaut la peine de subir les pénalités liées à l'extrusion et à la finition.
Si aucune de ces solutions ne convient, la solution la plus rapide est un dessin : un simple examen du cas de charge, de la finition et du volume permet généralement de régler la question de l’alliage en un seul devis.
 English
 Español
 Français
 Deutsch
 Português