
Beaucoup de défaillances de perches télescopiques ne viennent pas d’une mauvaise conception, mais du choix du mauvais alliage d’aluminium. Les perches fléchissent sous charge. Les verrous glissent. De la corrosion de surface apparaît en quelques mois. Puis viennent les retours, les demandes de garantie et l’atteinte à la confiance dans la marque.
Pour rendre l'article actionnable, transformez l'enseignement clé en ligne de consultation, comparez-le à la fabrication de perches télescopiques, et utilisez perches télescopiques en aluminium sur mesure pour la voie de production. Pour un contexte technique externe, utilisez les ressources matériaux de l'Aluminum Association.
Le problème est simple : la plupart des acheteurs regardent le prix au mètre, pas la performance sur la durée de vie. C’est là que naissent les erreurs.
Ce guide détaille précisément quel alliage d’aluminium convient le mieux aux perches télescopiques, et pourquoi. Vous y verrez les vrais arbitrages d’ingénierie, leurs conséquences sur les coûts et la manière de choisir le bon matériau pour votre marché.
Quel est le meilleur alliage d’aluminium pour les perches télescopiques ?
Le meilleur alliage d’aluminium pour les perches télescopiques est le 6063-T6 dans la plupart des applications, tandis que le 6061-T6 est préféré pour les applications à robuste , et le 7075 n’est utilisé que dans des scénarios spécialisés à très forte charge.
- 6063-T6 → meilleur choix global (résistance à la corrosion + état de surface + efficacité de coût)
- 6061-T6 → résistance supérieure (perches industrielles ou à grande portée)
- 7075 → uniquement pour une résistance extrême (rare sur les perches commerciales en raison du coût)
C’est décisif. Car un mauvais alliage augmente le risque de flexion, réduit la durée de vie et accroît le coût total, pas seulement le coût matière.
Comment la différence entre 6061 et 6063 se traduit sur une perche télescopique
Pour une comparaison complète et sourcée des deux alliages — chimie, états, calcul de flèche et finition anodisée — voir notre 6061 vs 6063 guide. Cette section traite uniquement de la façon dont la différence se manifeste sur une perche télescopique.
Comparaison des propriétés mécaniques
| Propriété | Aluminium 6061-T6 | Aluminium 6063-T6 |
|---|---|---|
| Résistance à la traction | ~310 MPa | ~241 MPa |
| Limite d’élasticité | ~276 MPa | ~214 MPa |
| Module d'élasticité (rigidité) | ~69 GPa | ~68 GPa — pratiquement identique |
| Qualité d’extrusion | Moyenne | Excellente |
Référence : Données MatWeb 6061
Point clé :
Le 6061 est plus résistant, mais la résistance seule ne définit pas la performance d’une perche.
État de surface & performance d’anodisation
Le 6063 est largement utilisé parce qu’il donne des surfaces anodisées propres et uniformes.
- Une surface extrusion lisse → meilleur coulissement
- Couleur d’anodisation homogène → meilleure présentation en rayon
- Friction plus faible → meilleure sensation au coulissement
Selon l' Aluminum Association, le 6063 est souvent appelé « alliage architectural » en raison de sa finition supérieure.
Coût & efficacité de production (impact B2B réel)
Impact typique sur les grosses commandes :
| Critère | 6063 | 6061 |
|---|---|---|
| Vitesse d’extrusion | Plus rapide | Plus lente |
| Usure des outillages | Plus faible | Plus élevé |
| Taux de rebut | Plus faible | Plus élevé |
| Impact sur le coût | Référence | Plus élevé ; varie selon le profilé |
Enseignement B2B concret :
Passer du 6061 au 6063 peut réduire le coût total de production, pas seulement le coût matière.
Épaisseur de paroi et résistance de l’alliage (règle d’ingénierie essentielle)
La plupart des acheteurs se trompent sur ce point.
La rigidité en flexion dépend du diamètre et de l'épaisseur de paroi du tube, pas de la résistance de l'alliage.
Comparaison technique
- Augmenter l'épaisseur de paroi de 20 % (1,2 → 1,44 mm sur un tube de 32 mm) → la rigidité augmente d'environ 17 %, pour environ 19 % de poids en plus
- Augmenter le diamètre extérieur de 32 à 35 mm à paroi égale de 1,2 mm → la rigidité augmente d'environ 32 %, pour environ 10 % de poids en plus
- Passer du 6063 au 6061 → la rigidité n'augmente que d' environ 1 à 2 % (module d'élasticité ~68 contre ~69 GPa) ; ce que le 6061 apporte, c'est la limite d'élasticité, la résistance à la déformation permanente
- Calculé avec le moment quadratique I = π(D⁴ − d⁴)/64.
Ce que cela signifie :
- Perche 6061 à paroi mince → elle fléchit quand même
- Perche 6063 correctement dimensionnée → plus rigide qu'une perche 6061 mince à l'usage réel
Règle pratique pour les acheteurs
- Perches longues (>6 m / 20 ft) → augmentez d'abord le diamètre ou l'épaisseur de paroi
- Perches de longueur moyenne → le 6063 suffit
- Perches à forte charge → combinez 6061 + paroi plus épaisse
C’est là que l’ingénierie l’emporte sur le marketing.
Quand utiliser l’aluminium de la série 7000 (7075)
Où cela se justifie
- Perches structurelles à forte charge
- Applications militaires ou aérospatiales
- Équipements industriels spécialisés
Le 7075 offre une résistance proche de celle de l’acier. Mais cela a un coût.
Des compromis à ne pas ignorer
| Critère | Aluminium 7075 |
|---|---|
| Coût | Nettement supérieure à celle du 6061 |
| Résistance à la corrosion | Plus faible |
| Difficulté d’extrusion | Élevée |
| Disponibilité en tube | Limité |
Référence : données MakeItFrom 7075-T6
Pourquoi le 7075 est rare sur les perches télescopiques
- Surdimensionné pour la plupart des applications
- Inadapté aux longues séries d’extrusion
- Augmente fortement le prix de vente
Conclusion :
Le 7075 résout des problèmes que la plupart des perches télescopiques n’ont pas.
Comment le choix de l’alliage influe sur les performances réelles d’une perche
Flexion & stabilité
La performance dépend de :
- Le type d’alliage
- L’épaisseur de paroi
- Diamètre du tube
C'est la combinaison des deux qui compte, plus que n'importe quel facteur pris isolément.
Compatibilité avec le système de verrouillage
- Verrou à vis systèmes → exigent une surface lisse → le 6063 est plus performant
- Verrou à levier systèmes → serrage fort sur le tube → la dureté plus élevée du 6061 aide sur les perches longues et fortement chargées ; la rigidité elle-même vient de la dimension du tube
Voir aussi :
Guide perche télescopique : verrou à vis ou verrou à levier
Résistance à la corrosion (usage extérieur & piscine)
Les environnements de piscine exposent l’aluminium à :
- Piscines
- UV
- Des cycles d’humidité
Meilleure solution :
- 6063 + anodisation
Référence : Guide AZoM sur la corrosion
Le meilleur alliage d’aluminium selon l’application
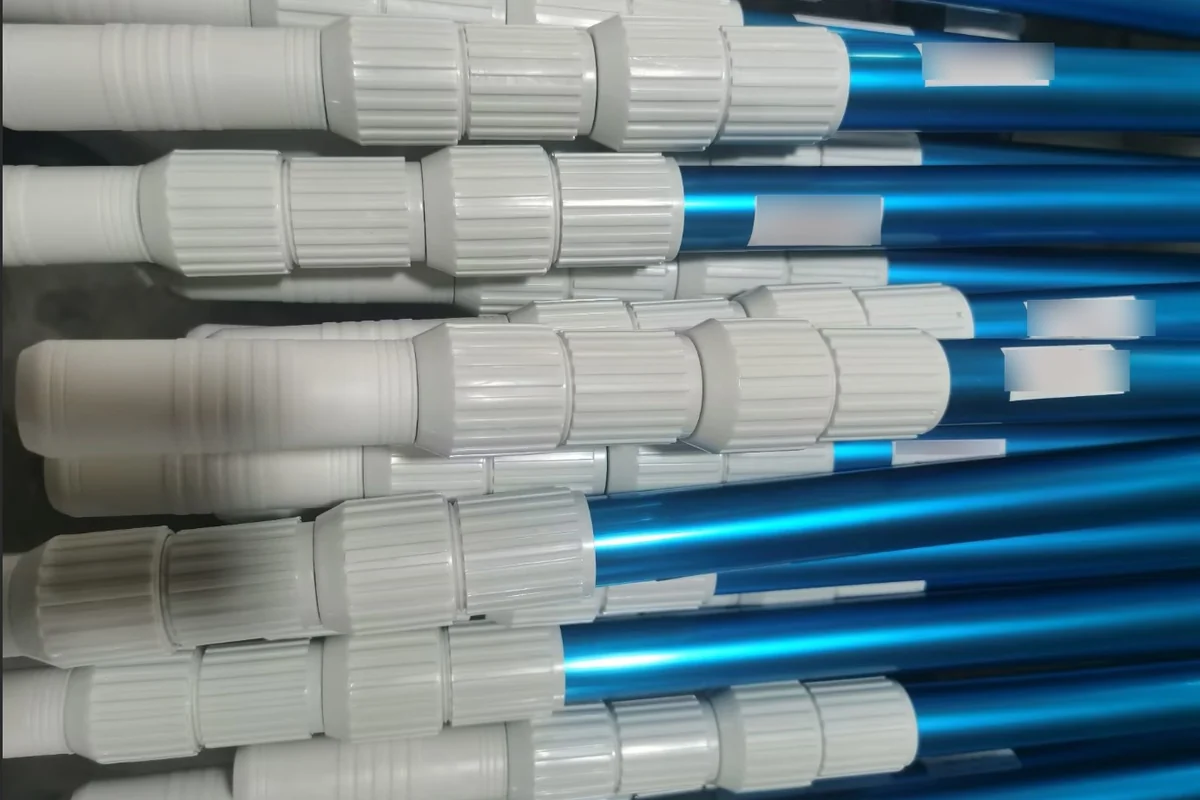
Perches télescopiques de nettoyage de piscine
- Alliage : 6063-T6
- Finition : anodisée
- Raison :
- Résistance à la corrosion
- Coulissement fluide
- Coût plus faible
Perches de lavage de vitres / perches d’extension
- Alliage : 6063 ou hybride 6061
- Raison :
- Équilibre entre poids et rigidité
- Cycles de déploiement fréquents
Perches industrielles / à usage intensif
- Alliage : 6061-T6
- Raison :
- Capacité de charge supérieure
- Meilleure résistance à la flexion
Tableau de sélection par application
| Application | Alliage | Pourquoi |
|---|---|---|
| Perches de piscine | 6063 | Corrosion + finition |
| Perches de nettoyage | 6063/6061 | Équilibre |
| Perches industrielles | 6061 | Résistance |
| Charges très élevées, cas particuliers | 7075 | Résistance extrême |
Le traitement de surface compte plus que le choix de l’alliage
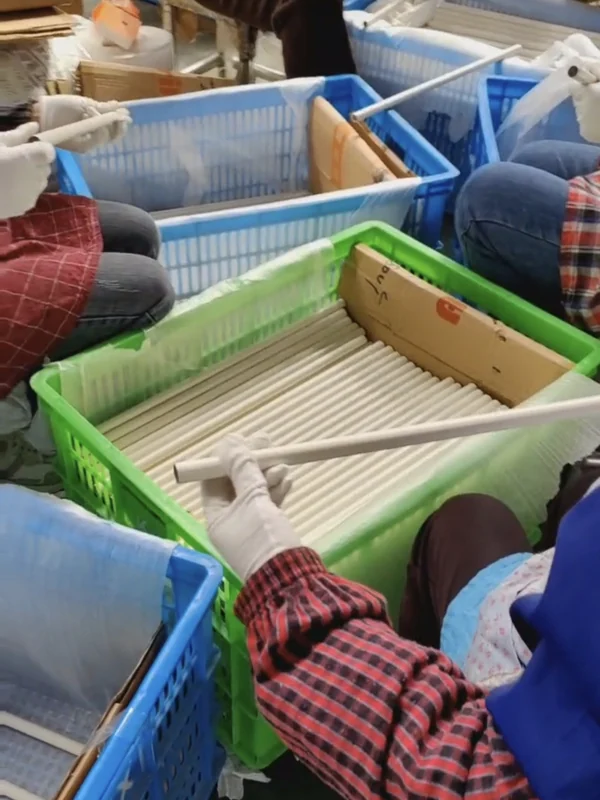
Anodisation (recommandée)
- Elle améliore la résistance à la corrosion
- Augmente la dureté de surface
- Allonge nettement la durée de vie
Sablage et brossage
- Améliore la prise en main
- Renforce l’impression de qualité
- Favorise l’adhérence du revêtement
Thermolaquage
- Le coût varie selon la couleur et la taille du lot
- Couche plus épaisse
- Peu adapté aux sections télescopiques coulissantes
Guide d’achat B2B : comment choisir le bon fournisseur
Le choix du matériau ne fait que la moitié du travail. C’est la capacité de production qui assure la régularité.
Capacité de production
Un fournisseur fiable doit proposer :
- Extrusion en interne dimensionnée pour vos profilés
- Capacité pour des commandes répétées à votre volume
- La capacité de traiter des profilés complexes
Cela garantit un approvisionnement stable et évolutif.
Systèmes de contrôle qualité
À rechercher :
- Vérification de l’alliage au spectromètre
- Essais de dureté
- Contrôle de l’épaisseur du revêtement
- Maîtrise de la précision dimensionnelle
MOQ & délai de livraison (ce qui compte pour les acheteurs)
Ce qu'il faut confirmer auprès de tout fournisseur (nos conditions indiquées) :
- MOQ : dépend de la configuration — voir notre politique d'échantillons et de MOQ
- Devis : sous 24 heures après réception d'un plan
- Échantillons : 7 à 15 jours
Erreurs courantes dans le choix de l’aluminium pour perches télescopiques
- Choisir l’alliage uniquement sur le prix
- Négliger la conception de l’épaisseur de paroi
- Surspécifier le 6061 ou le 7075
- Se passer d’anodisation sur des produits d’extérieur
- Associer un alliage inadapté au système de verrouillage
Chaque erreur augmente le coût à long terme.
FAQ
Le 6061 est-il plus résistant que le 6063 ?
Oui. Le 6061 est plus résistant, mais le 6063 se comporte souvent mieux en application télescopique grâce à la qualité de surface et à la résistance à la corrosion. La rigidité est une autre question : les deux alliages ont presque le même module d’élasticité, une perche ne cesse donc de fléchir que lorsque le tube grossit.
Pourquoi le 6063 est-il plus courant sur les perches télescopiques ?
Parce qu’il offre une meilleure qualité d’extrusion, une surface plus lisse et de meilleurs résultats d’anodisation — autant de points qui comptent sur des sections qui coulissent l’une dans l’autre et qui se vendent à l’apparence.
Qu’est-ce qui compte le plus : l’alliage ou l’épaisseur ?
La géométrie du tube compte davantage pour la rigidité. Le diamètre et la paroi fixent la flexion d'une perche ; l'alliage fixe la charge qu'elle encaisse avant de plier définitivement.
L’anodisation est-elle nécessaire ?
Pour un usage extérieur, oui. Cela allonge nettement la durée de vie du produit, et sur les sections télescopiques l’oxyde dur supporte mieux le contact glissant qu’un revêtement organique plus épais.
Pour une perche télescopique de piscine, quel est le meilleur choix : 6061, 6063 ou 7075 ?
Pour la plupart des perches de piscine et de nettoyage, le 6063 est le meilleur choix polyvalent — il s’anodise en une finition lisse et résistante à la corrosion, et coulisse bien entre les sections. Le 6061 est préféré lorsqu’il faut plus de résistance ou une portée plus grande. Le 7075 est bien plus résistant mais plus cher, plus difficile à anodiser et rarement nécessaire pour des perches.
L’aluminium 7075 convient-il aux perches télescopiques ?
Le 7075 offre la plus haute résistance parmi les alliages courants, mais il est plus cher, moins résistant à la corrosion et plus difficile à extruder et à anodiser. Pour les perches télescopiques et de piscine, cette résistance justifie rarement les compromis de coût et de finition : le 6063 ou le 6061 est donc presque toujours la spécification la plus intelligente.
Quelle est la vraie différence entre le 6061 et le 6063 ?
Le 6061 est plus résistant, autour de 310 MPa en traction contre environ 186 à 241 MPa pour le 6063, tandis que le 6063 s’extrude plus facilement et prend une finition anodisée plus lisse avec une excellente résistance à la corrosion. Pour les perches, le 6063 l’emporte généralement sur l’apparence et la qualité de coulissement ; le 6061 est choisi quand la résistance prime, puisque la rigidité vient du diamètre et de la paroi du tube.
Le bon choix n’est pas l’alliage le plus résistant
Choisir le bon alliage d’aluminium est une affaire d’équilibre. Résistance, coût, fabricabilité et application comptent tous.
Dans la plupart des cas, Le 6063 offre la meilleure valeur globale, non pas parce qu’il est le plus résistant, mais parce qu’il se comporte le mieux en conditions réelles.
6063, 6061 et 7075 pour les perches télescopiques : comparaison rapide
Version courte pour les acheteurs qui comparent les trois alliages d’aluminium les plus courants pour les perches télescopiques et de piscine : le 6063 l’emporte sur la finition et la corrosion, le 6061 ajoute de la résistance, et le 7075 est réservé aux niches à résistance extrême.
| Propriété | 6063-T5/T6 | 6061-T6 | 7075-T6 |
|---|---|---|---|
| Résistance à la traction | ~186–241 MPa | ~310 MPa | ~572 MPa |
| Résistance à la corrosion | Excellente | Très bonne | Plus faible |
| Anodisation / finition | Meilleure (lisse) | Bonne | Plus difficile, moins uniforme |
| Aptitude à l’extrusion | La plus facile | Modérée | Difficile |
| Coût relatif | $ | $$ | $$$ |
| Meilleur pour les perches | Perches de piscine & de nettoyage, finition anodisée | Perches renforcées / plus longues | Niches à résistance extrême (rarement nécessaires) |
Guides connexes sur les alliages d’aluminium
- 6061 vs 6063 : même rigidité, limites d'élasticité différentes
- Les nuances d’alliages d’aluminium expliquées
- Quel est l’alliage d’aluminium le plus résistant ?
- À quoi sert l’aluminium 6063 ?
- Guide de choix du meilleur alliage d’aluminium structurel
- 6061 ou 7075 pour les profilés extrudés en aluminium
- Alliages d’aluminium moulés ou corroyés
Commencez par la bonne spécification, pas seulement par le bon alliage
Si vous achetez des perches télescopiques, concentrez-vous sur la spécification complète :
- Alliage + épaisseur de paroi
- Traitement de surface
- Compatibilité avec le système de verrouillage
- Régularité de production
Nous prenons en charge :
- Les profilés d'extrusion sur mesure
- L’anodisation et les traitements de surface
- Le marquage OEM
- Une production compatible avec des MOQ raisonnables
Demandez un échantillon. Testez-le sur votre marché. Puis montez en volume en toute confiance.
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português