Serragem e Corte CNC
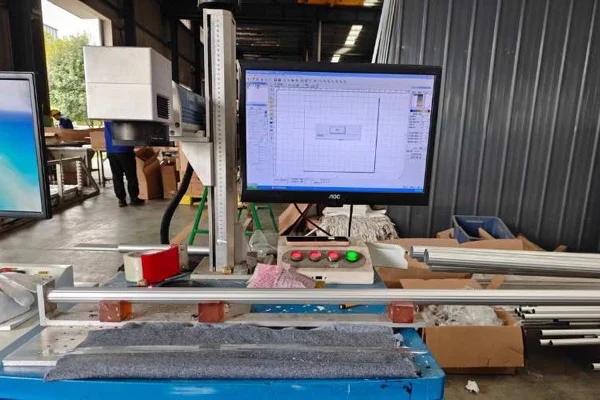
O corte com avanço servocontrolado e a rebarbagem preparam cada secção telescópica para o comprimento e a folga de montagem aprovados.
Capacidade de fabrico
A Xingyong realiza internamente corte, furação, abertura de ranhuras, roscagem, fresagem, estreitamento e abocardamento para programas de varas telescópicas de alumínio — para que a geometria do tubo, as interfaces de fecho e os requisitos de montagem se mantenham sob um único plano de fabrico.
Visão Geral do Produto
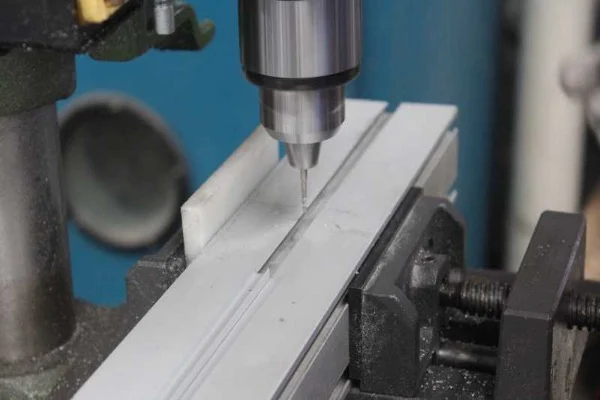
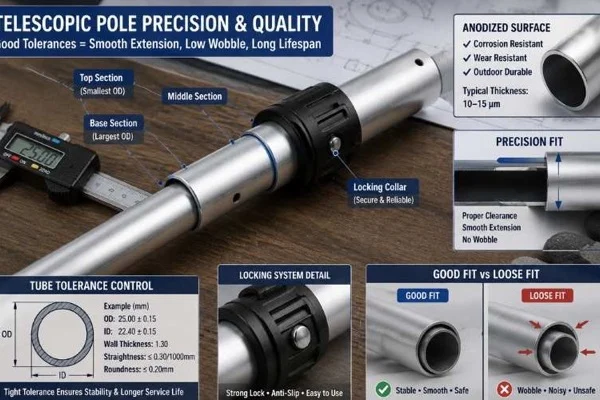
A maquinação é onde um tubo de alumínio extrudido se torna uma vara telescópica funcional. O comprimento de corte, os furos do botão, as ranhuras, as roscas e a geometria das extremidades determinam se as secções deslizam suavemente, se os fechos engatam de forma consistente e se uma cabeça de ferramenta encaixa conforme especificado.
O nosso fluxo de trabalho CNC é planeado em torno da conceção de vara aprovada, da liga, do acabamento e da sequência de montagem. Isto ajuda os compradores OEM a controlar as interfaces críticas em vez de tratarem cada processo secundário como uma compra separada.
Porquê nós
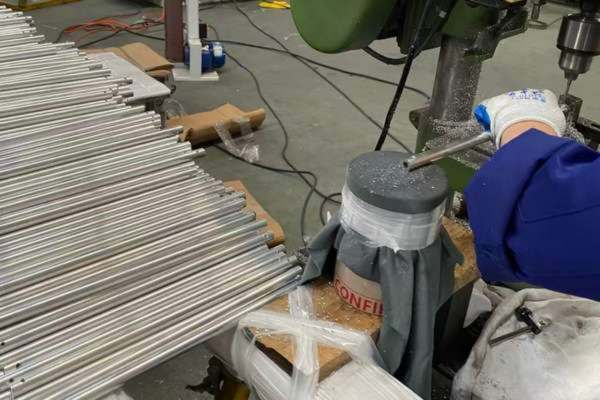
A Xingyong maquina tubos, suportes, terminais e uniões para programas de varas telescópicas depois de analisar o ajuste funcional — e não apenas as cotas do desenho.
Para um programa completo, combine os requisitos de maquinação com fabrico de tubo de alumínio de precisão e correspondência de fechos e uniões.
Operações CNC
Estas são as operações que fazemos nas nossas próprias varas. Se precisar do mesmo trabalho em extrusões que já compra noutro lado, isso é um serviço à parte — veja maquinação de extrusão de alumínio. As convenções de fieira e de tolerância em ambos seguem a prática publicada pela Aluminum Extruders Council.
O corte com avanço servocontrolado e a rebarbagem preparam cada secção telescópica para o comprimento e a folga de montagem aprovados.
Os furos de botão, rebite e cavilha passante são posicionados com gabaritos compatibilizados, para sustentar um alinhamento de fecho consistente.
A fresagem e a abertura de ranhuras criam janelas de fecho, suportes, terminais e características de união à medida a partir do CAD aprovado.
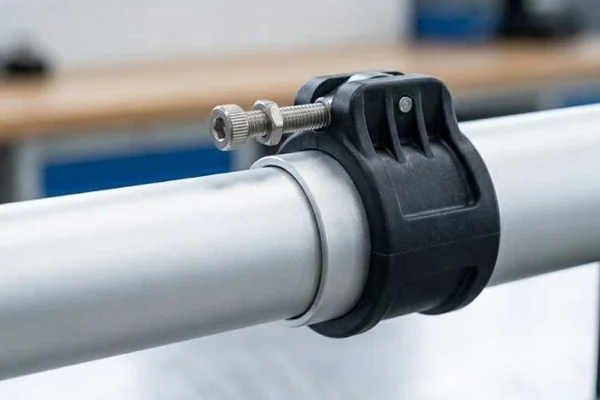
As roscas para tampas e acessórios são verificadas face ao aperto e ao requisito de calibre acordados.
As extremidades do tubo são conformadas para um encaixe controlado e para a relação pretendida entre secções telescópicas.
Os gabaritos de produção sustentam um posicionamento repetível quando um programa de varas inclui furos, ranhuras ou interfaces fora do padrão.
Controlo de qualidade
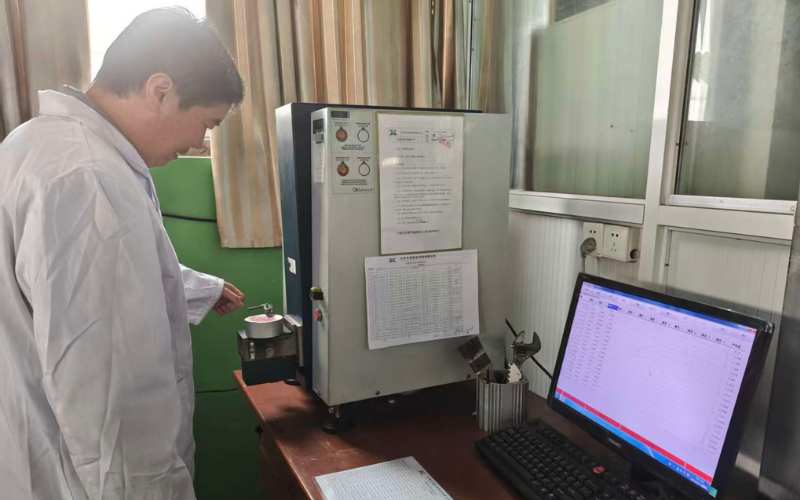
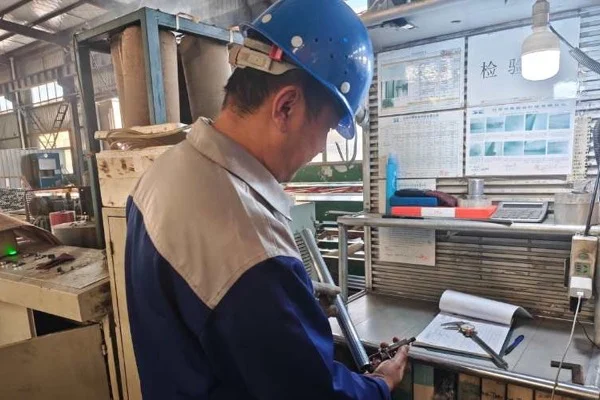
Cada fase de maquinação é verificada face ao desenho aprovado e à amostra de produção. O plano de controlo centra-se no comprimento de corte, na localização dos furos, na geometria das ranhuras, no aperto da rosca e no ajuste entre secções telescópicas.
A verificação da liga rececionada, a inspeção dimensional e os controlos funcionais de montagem são coordenados em articulação com processo de garantia de qualidade. Isto proporciona um percurso rastreável do tubo de alumínio ao componente de vara acabado.
Fluxo de Trabalho do Projeto
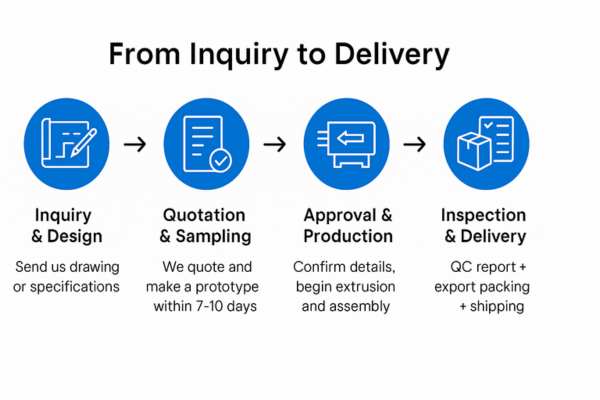
Analisamos o CAD, um desenho ou uma amostra quanto à maquinabilidade, à fixação e ao empilhamento de tolerâncias antes de orçamentar o trabalho.
O material aprovado percorre a rota de maquinação selecionada, com pontos de inspeção nas interfaces críticas.
As amostras e as peças de produção são verificadas quanto ao ajuste dimensional, de superfície e funcional antes do acondicionamento ou da montagem seguinte.
Os programas usam habitualmente tubo em 6063 e outras ligas de alumínio especificadas. Confirmamos o material e o acabamento necessários durante a análise de DFM.
A tolerância típica de comprimento de corte é de ±0,2 mm. A tolerância final depende da estrutura da vara, do estado do material e da interface funcional a controlar.
Sim. Maquinamos suportes, acessórios, uniões, extrusões curtas e outros componentes que fazem parte de um sistema de varas OEM.
A sequência depende do acabamento aprovado e dos requisitos de características. Confirmamos a rota de maquinação e de tratamento de superfície durante a análise do projeto.
Ficheiros STEP, IGES, DWG, DXF, desenhos em PDF e amostras físicas podem todos apoiar uma análise de DFM.
Produtos relacionados
Apoio técnico
Use estes guias para alinhar a carga do tubo, o comportamento do fecho e a conceção de várias secções antes de confirmar a especificação de maquinação.
Envie um ficheiro CAD, um desenho ou uma amostra. Analisaremos a rota de maquinação e apresentaremos um orçamento realista para o seu programa de varas OEM.
 English English
 Español
 Français
 Deutsch
 Português