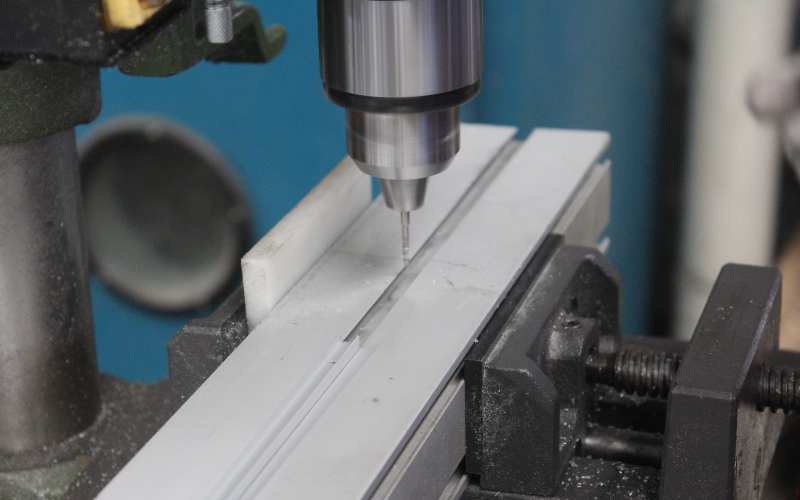
Découpe CNC
Des scies à avance asservie coupent les tubes anodisés à la longueur de section télescopique à ±0,2 mm près, avec ébavurage en ligne dans le même cycle pour protéger l'ajustement coulissant du tube intérieur.

Procédé de fabrication
Xingyong maîtrise chaque étape de la fabrication d'une perche télescopique de piscine production sous un même toit dans le Jiangsu — du DFM et de l'extrusion d'aluminium 6063 à l'anodisation, au post-usinage CNC, au verrouillage plastique, à l'assemblage et au conditionnement prêt pour la vente au détail. Depuis 2010, cette filière mono-usine expédie vers des distributeurs de plus de 50 pays, dont les plus grandes enseignes de la grande distribution américaine.
Aperçu du produit
La qualité d'une perche télescopique se construit tout au long de la séquence de fabrication : dimensions du tube, état de surface, parachèvement, composants de verrouillage, assemblage et emballage doivent fonctionner ensemble. Cette page montre comment Xingyong fait passer un programme de perches de la revue technique à l'expédition finie.
Le cheminement exact varie selon la spécification, mais chaque projet suit le même principe : vérifier tôt la matière et les dimensions, maîtriser l'ajustement à chaque étape, puis contrôler le produit fini par rapport à l'échantillon approuvé et au plan d'emballage.
Étape 01
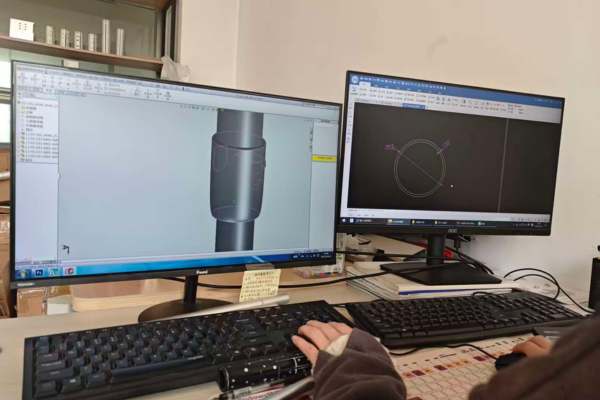
L'équipe d'ingénierie de Xingyong accepte les fichiers CAO, STEP, IGES, PDF, les croquis à main levée ou les échantillons physiques et les convertit en un plan de perche télescopique exploitable pour la fabrication. Nous évaluons le diamètre extérieur et intérieur des tubes, l'épaisseur des parois, la géométrie du verrouillage et le jeu entre les sections afin que la perche finie coulisse en douceur et se verrouille sans jeu – le problème de tolérance le plus critique dans toute structure multi-sections. perche de piscine.
Pour les marques de piscine qui arrivent avec un simple concept, nous proposons une structure à partir de votre description : verrou à came caché, positionnement interne, butée de fin, magnétique ou fileté. Le résultat de l'étape 01 est un plan 2D vérifié en DFM plus un fichier 3D STEP prêt pour l'outillage.
Voir les formats acceptés et la politique de propriété intellectuelle sur services OEM & sur mesure, ou passez directement à capacités pour le menu complet des structures.
Étape 02
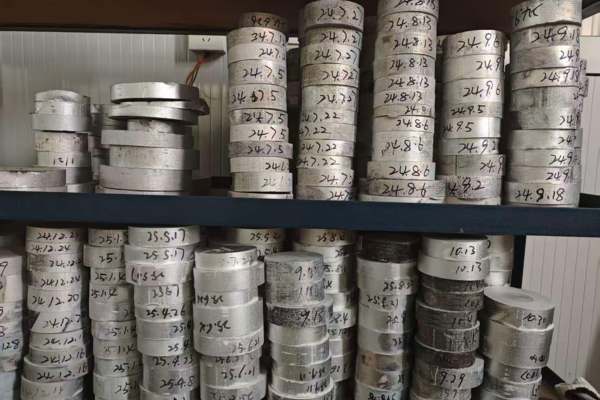
Chaque lot de billettes est contrôlé sur un Spectromètre d’émission optique Oxford pour sa composition chimique avant d'entrer dans la file des presses. Nous stockons du aluminium 6063 pour l'essentiel de l'extrusion des tubes de perche télescopique et du 6061 pour les poignées à charge plus élevée et les connecteurs structurels.
Toute billette qui échoue au contrôle de composition, de surface ou de dureté est refusée dès la réception et n'atteint jamais la presse. C'est l'endroit le moins coûteux de la chaîne pour arrêter un problème de tolérance — et la fondation sur laquelle reposent les six étapes suivantes.
Les certificats matière selon EN 10204 3.1 sont disponibles sur demande. Le périmètre complet de traçabilité figure sur la page assurance qualité page.
Étape 03
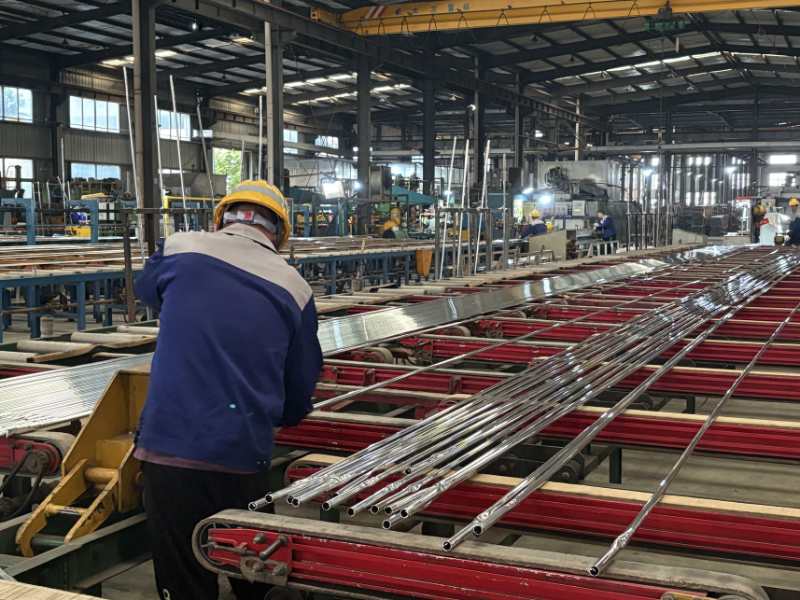
L'atelier d'extrusion de Xingyong exploite 14 presses directes et inverses de 350 T à 2000 T, avec une capacité mensuelle de 3 000 tonnes d' aluminium extrudé. Les profilés sont produits selon ASTM B221: sections rondes, ovales et sections de perche télescopique sur mesure.
C'est ici que se joue l'ajustement d'une perche télescopique à plusieurs sections. Nous tenons le diamètre extérieur, le diamètre intérieur, l'épaisseur de paroi, la circularité et la rectitude dans des plages de tolérance serrées sur de grandes longueurs, et nous reproduisons la même spécification lot après lot. C'est cette régularité dimensionnelle qui permet à une perche de piscine à 3, 4 ou 5 sections de coulisser sans cliquetis — et qui évite que les équipes qualité des distributeurs de piscine ne refusent les conteneurs à réception.
La liste des presses, la logique de choix du tonnage et les capacités de profilés sont détaillées sur la page capacités page.
Étape 04
Les tubes extrudés passent sur deux grandes lignes automatiques d' anodisation pour les finitions les plus demandées par les marques de piscine : noir, mat, satiné, bleu, or, champagne et argent. Trois sableuses pour barres longues et deux unités pour barres courtes alimentent les lignes pour la préparation de surface.
L'anodisation d'une perche de piscine ne se limite pas à la couleur. L'épaisseur du film détermine la résistance à long terme au chlore, à l'eau salée et aux UV au bord du bassin ; le sablage avant anodisation contrôle le coefficient de frottement entre les sections télescopiques pour que les verrous mordent au lieu de glisser. L'épaisseur du film est vérifiée à la jauge d'épaisseur de revêtement et la correspondance des couleurs est contrôlée sous une cabine lumineuse étalonnée sur chaque lot.
Une station de traitement des eaux usées sur site prend en charge tous les effluents d'anodisation — voir la certification ISO 14001 pour le périmètre de management environnemental.

Étape 05
Les tubes anodisés passent par six opérations de parachèvement internes. Chaque poste a son propre point de contrôle qualité avant que le tube ne poursuive.
Des scies à avance asservie coupent les tubes anodisés à la longueur de section télescopique à ±0,2 mm près, avec ébavurage en ligne dans le même cycle pour protéger l'ajustement coulissant du tube intérieur.
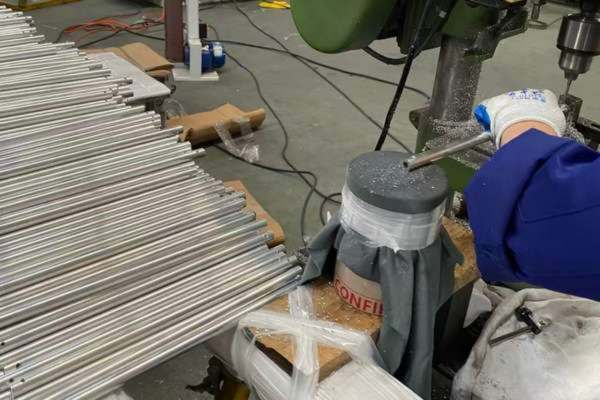
Perceuses multibroches et poinçonneuses réalisent les trous de bouton de verrouillage, les trous de rivet et les trous traversants dans la même prise de pièce, pour garder l'alignement angulaire sous 0,5°.
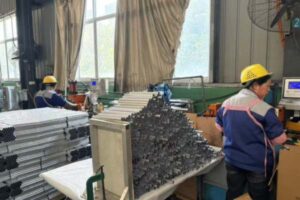
Les fentes latérales pour cames de verrouillage et les filetages taraudés pour embouts sont usinés en ligne — les tarauds sont contrôlés au calibre après chaque lot pour maintenir la prise de filet dans la spécification.
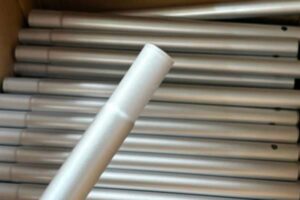
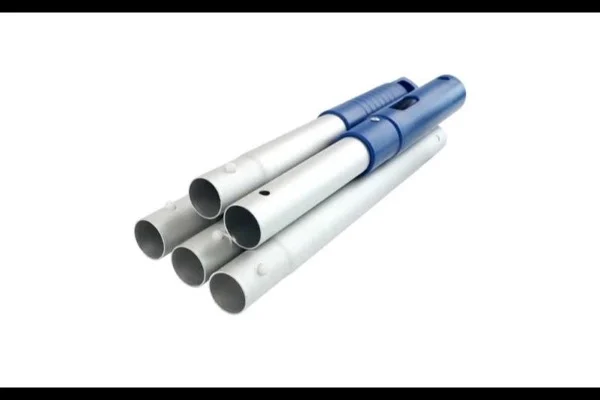
Des rétreigneuses rotatives réduisent les extrémités de tube pour que la section télescopique suivante puisse les recevoir. La redistribution de l'épaisseur de paroi est maîtrisée pour éviter le plissage à la transition.
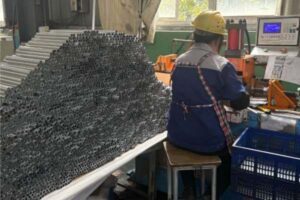
Les extrémités de tube conjuguées sont évasées pour recevoir les sections rétreintes — le diamètre intérieur de l'évasement est tenu dans la même plage de tolérance que le diamètre extérieur qu'il accueille, pour que l'emboîtement coulisse sans coincer.
Le chanfreinage et le roulage des bords protègent le bord du tube contre l'écaillage de l'anodisation en usage au bord du bassin et évitent que les embouts ne rayent à l'insertion.
Liste complète des machines et plages de tolérance sur la page capacités page.
Étape 06
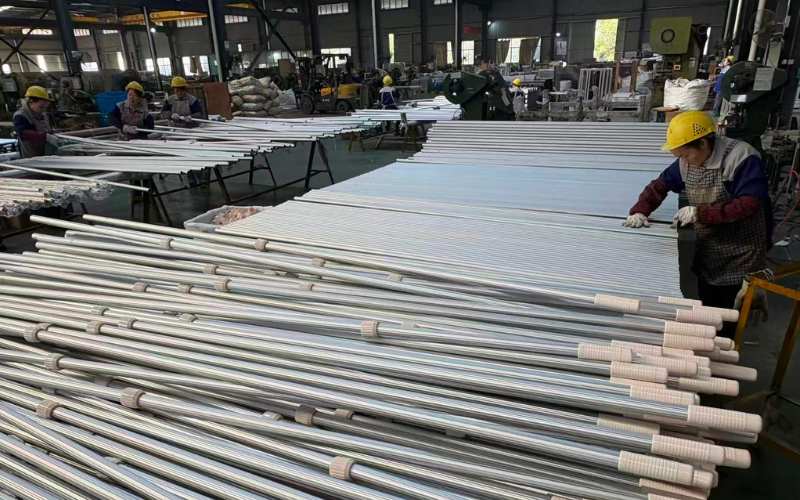
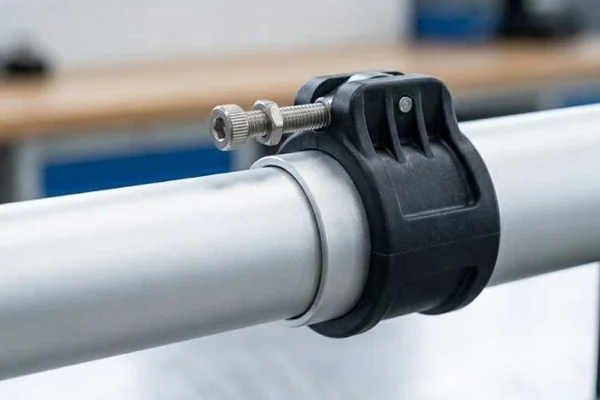
C'est ce qui distingue Xingyong des ateliers qui ne font que l'extrusion. Nous injectons et assemblons les cames de verrouillage en plastique, les butées internes, les embouts, les connecteurs, les amortisseurs en caoutchouc et les poignées surmoulées sur le même site du Jiangsu que les tubes. Aucune coordination avec un fournisseur plastique distinct, aucun risque de transport entrant, aucune rupture de contrôle qualité entre deux usines.
Chaque section de tube est appariée à son verrou et à sa butée avant l'assemblage. L'effort de coulissement est comparé à la courbe de spécification pour que chaque perche de piscine finie se déploie et se verrouille avec le même ressenti — un détail que les équipes qualité des distributeurs de piscine repèrent immédiatement lorsqu'elles auditent les conteneurs à réception.
Les structures de verrouillage sur mesure (came cachée, positionnement interne, butée de fin, magnétique, filetée) passent toutes par cette même chaîne intégrée. Voir services OEM pour le menu complet des structures et la politique d'outillage.
Étape 07
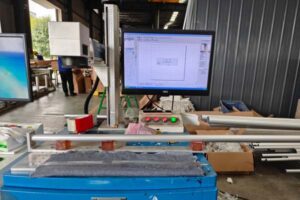
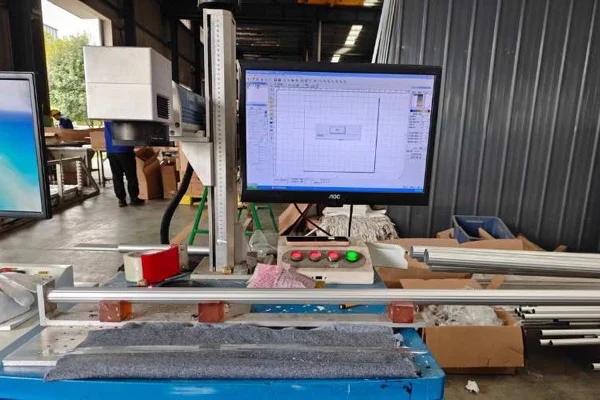
Des lasers fibre gravent votre logo de marque, votre référence, le pays d'origine, le code de lot ou un code-barres directement sur la surface anodisée — permanent, sans étiquette sensible au chlore qui se décolle au bord du bassin.
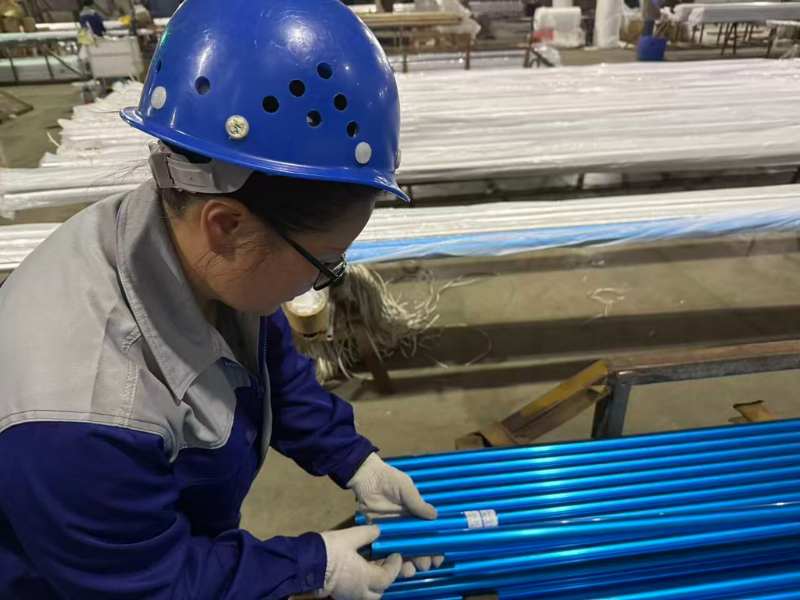
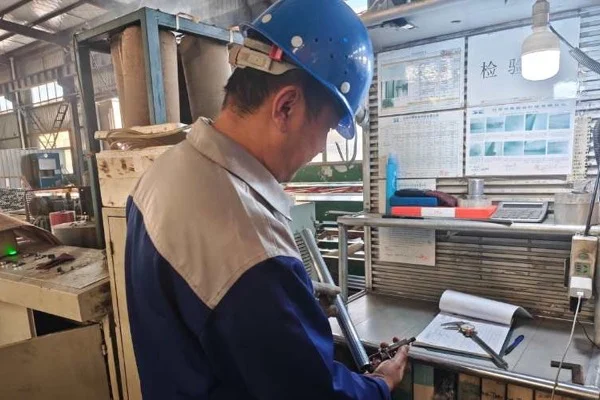
L'échantillonnage en fin d'assemblage couvre l'effort de coulissement, l'engagement du verrou, le contrôle dimensionnel, la correspondance de couleur et la traction — protocoles alignés sur les méthodes ASTM B117 de brouillard salin et de traction ASTM, résultats archivés par lot.
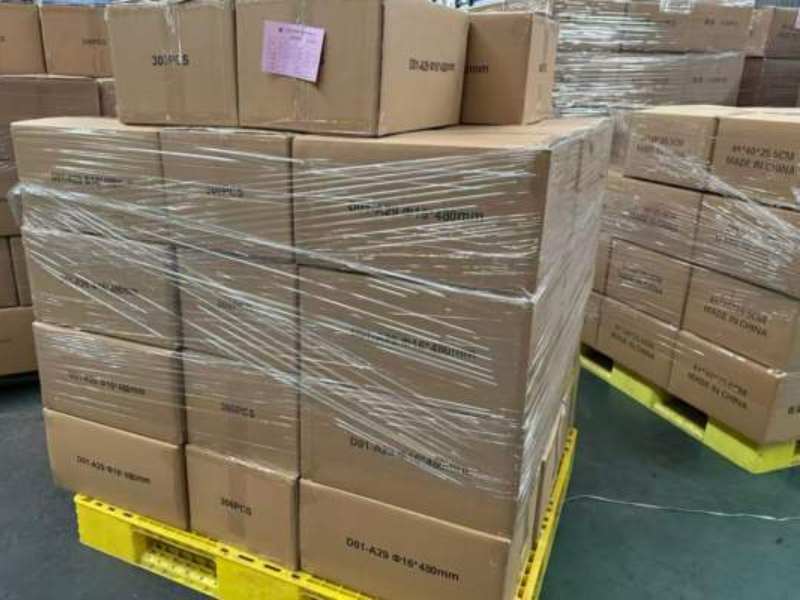
Boîtes couleur sur mesure, film rétractable, cavaliers d'accroche, étiquettes suspendues et cartons maîtres dimensionnés pour le remplissage d'un conteneur 40HQ — conçus pour passer la réception de la grande distribution (type Walmart, Home Depot, Ross) dès la première inspection.
Les méthodes d'essai brouillard salin, traction, dureté et épaisseur de film sont détaillées sur la page assurance qualité . Les références de perches de piscine expédiables se trouvent sur perches télescopiques de piscine haut de gamme.
Les commandes renouvelées de perches télescopiques de piscine standard partent généralement 30–40 jours après la commande. Les premières commandes nécessitant un nouvel outillage ajoutent 15–25 jours pour le développement du moule et un essai en petite série avant la production de masse. Des créneaux express et des expéditions fractionnées sont possibles — confirmez le délai exact avec votre contact commercial, car la file des presses et le regroupement des couleurs d'anodisation influent sur le planning.
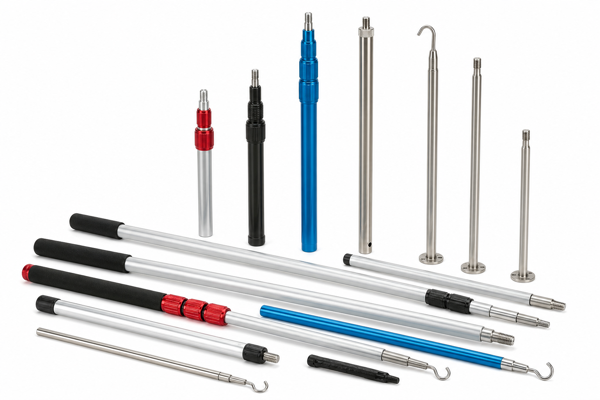
Les perches télescopiques de piscine sont notre principale gamme — perches de nettoyage de piscine, perches d'épuisette, perches de balai, perches d'aspirateur et tubes d'enrouleur de bâche. La même chaîne en 7 étapes produit aussi des perches télescopiques pour le lavage de vitres, les rouleaux à peinture et l'usage industriel général, mais la palette de couleurs d'anodisation, la tolérance de coulissement et les spécifications anticorrosion sont d'abord réglées pour les environnements chlorés et salins du bord de piscine.
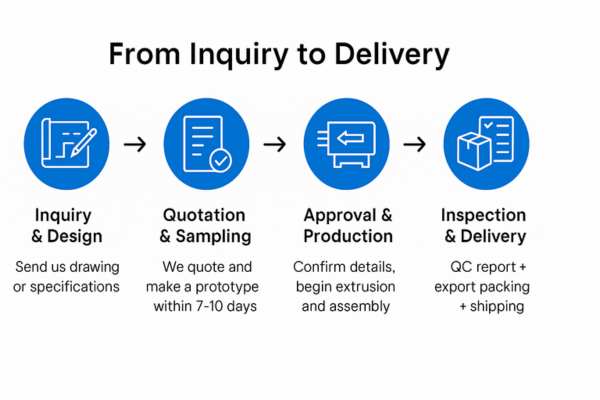
Oui. Nous acceptons les fichiers STEP, IGES, DWG, les plans PDF, les croquis à main levée et les échantillons physiques. L'équipe DFM de l'étape 01 examine et renvoie un rapport de fabricabilité — généralement sous 3 à 5 jours ouvrés — signalant tout ce qui nuirait à l'ajustement coulissant, au coût d'outillage ou au rendement d'assemblage avant que nous chiffrions. Voir services OEM pour la liste complète des formats acceptés et la politique de propriété intellectuelle.
L'aluminium 6063 est le cheval de bataille de la plupart des tubes de perche télescopique : il s'extrude proprement en profilés ronds et ovales à paroi mince et s'anodise avec une couleur régulière. Le 6061 est utilisé là où la pièce subit des charges plus élevées, comme les corps de poignée et les connecteurs structurels. Les deux arrivent avec certificats matière et sont contrôlés à 100 % au spectromètre à la réception, selon ASTM B221, avant d'entrer dans la file des presses.
En interne. Cames de verrouillage en plastique, butées internes, embouts, connecteurs, amortisseurs en caoutchouc et poignées surmoulées sont tous injectés et assemblés sur le même site du Jiangsu que les tubes en aluminium. Cela supprime l'écart de contrôle qualité entre fournisseurs, première cause des réclamations « la perche cliquette » et « le verrou ne mord pas » quand on achète chez des ateliers qui ne font que l'extrusion.
Oui. Le marquage laser fibre grave logos de marque, références, pays d'origine, codes de lot et codes-barres de façon permanente sur la surface anodisée — pas d'étiquettes sensibles au chlore. Les options d'emballage couvrent boîtes couleur sur mesure, film rétractable, cavaliers d'accroche, étiquettes suspendues et cartons maîtres dimensionnés pour maximiser le remplissage d'un conteneur 40HQ. Beaucoup de nos boîtes sont conçues pour passer la réception de la grande distribution (type Walmart, Home Depot, Ross) dès la première inspection.
Pourquoi nous choisir
Xingyong coordonne l'extrusion, la finition, le parachèvement du tube, les composants de verrouillage, l'assemblage, le contrôle qualité et l'emballage au sein d'un même flux de production. Cela permet de protéger l'interaction entre le jeu des sections, la performance du verrou et l'aspect de la perche finie.
Produits associés

Support technique
Utilisez ces guides pour définir la charge de travail, le choix du verrou et le comportement multi-sections avant de valider la gamme de fabrication et l'échantillon.
Envoyez des spécifications, un échantillon ou un fichier CAO — retour DFM sous 3 à 5 jours, devis sous 24 heures.
 English English
 Español
 Français
 Deutsch
 Português