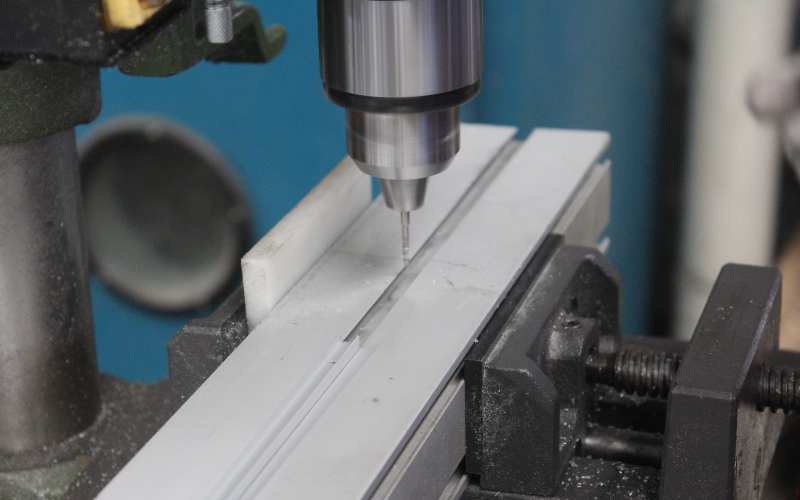
Corte CNC
Sierras con alimentación servo cortan los tubos anodizados a la longitud de cada tramo telescópico con ±0,2 mm, con desbarbado en línea en el mismo ciclo para proteger el ajuste deslizante del tubo interior.

Proceso de fabricación
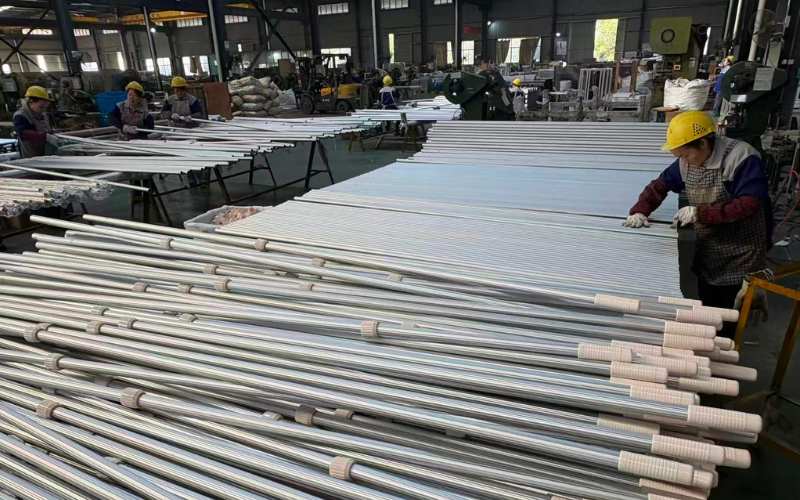
Xingyong ejecuta cada etapa de la pértiga telescópica para piscina la producción bajo un mismo techo en Jiangsu: desde el DFM y la extrusión de aluminio 6063 hasta el anodizado, el posprocesado CNC, los cierres de plástico, el montaje y el embalaje listo para tienda. Desde 2010, esta cadena en una sola fábrica ha enviado a minoristas de más de 50 países, incluidas las principales cadenas de grandes superficies de EE. UU.
Resumen del producto
La calidad de una pértiga telescópica se crea a lo largo de toda la secuencia de fabricación: las dimensiones del tubo, el acabado superficial, el posprocesado, los componentes del cierre, el montaje y el embalaje deben funcionar en conjunto. Esta página muestra cómo Xingyong lleva un programa de pértigas desde la revisión técnica hasta el envío terminado.
La ruta exacta cambia con la especificación, pero todos los proyectos siguen el mismo principio: verificar pronto el material y las dimensiones, controlar el ajuste en cada proceso e inspeccionar el producto final frente a la muestra aprobada y el plan de embalaje.
Paso 01
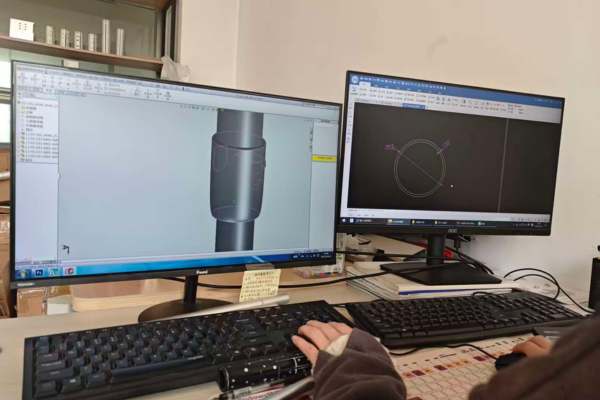
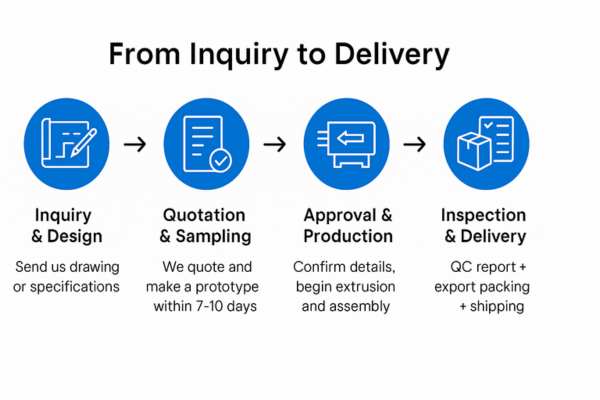
El equipo de ingeniería de Xingyong acepta archivos CAD, STEP, IGES, PDF, bocetos a mano o muestras físicas y los convierte en un plano de poste telescópico fabricable. Evaluamos el diámetro exterior e interior del tubo, el espesor de la pared, la geometría del bloqueo y el ajuste de holgura entre las secciones para que el poste terminado se deslice suavemente y se bloquee sin oscilaciones, el problema de tolerancia más difícil en cualquier poste de varias secciones. pértiga telescópica para piscina.
Para las marcas de piscina que llegan solo con un concepto, proponemos una estructura basada en lo que describen: cierre de leva oculta, posicionamiento interno, tope final, magnético o roscado. El resultado del paso 01 es un plano 2D revisado según DFM (diseño para la fabricabilidad) más un archivo 3D STEP listo para el utillaje.
Consulte los formatos de entrada y la política de propiedad intelectual en servicios OEM y a medida, o vaya a capacidades para ver el menú completo de estructuras.
Paso 02
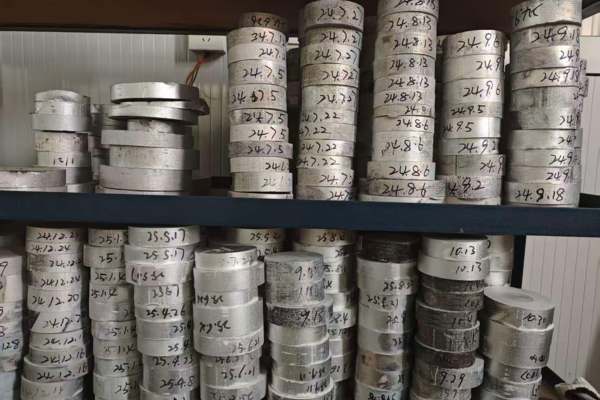
Cada lote de tochos se verifica en un espectrómetro de emisión óptica Oxford para comprobar su composición química antes de entrar en la cola de la prensa. Disponemos de aluminio 6063 para la mayor parte de pértiga telescópica extrusión de tubos y 6061 para mangos de mayor carga y conectores estructurales.
Los tochos que no superan la inspección de composición, superficie o dureza se rechazan en la recepción y nunca llegan a la prensa. Es el punto más barato del proceso para detener un problema de tolerancias, y la base sobre la que se apoyan los seis pasos siguientes.
certificado de fábrica según EN 10204 3.1 disponibles bajo petición. El alcance completo de la trazabilidad figura en la página de garantía de calidad página.
Paso 03
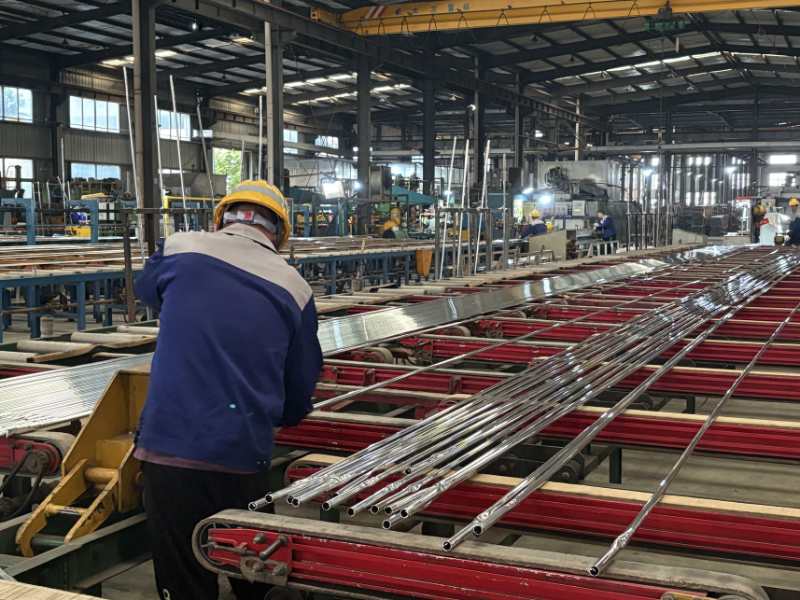
El taller de extrusión de Xingyong opera 14 prensas directas e inversas de 350T a 2000T, con una capacidad mensual de 3.000 toneladas de aluminio extruido. Los perfiles se producen según ASTM B221: secciones transversales redondas, ovaladas y a medida para pértigas telescópicas.
Aquí es donde se decide el ajuste de una pértiga telescópica de varios tramos. Mantenemos el diámetro exterior, el diámetro interior, el espesor de pared, la redondez y la rectitud dentro de bandas de tolerancia estrictas en grandes longitudes, y repetimos la misma especificación lote tras lote. Esa uniformidad dimensional es lo que permite que una pértiga telescópica para piscina de 3, 4 o 5 tramos se deslice con suavidad sin traqueteo, y lo que evita que los equipos de QA de los minoristas de piscinas rechacen los contenedores entrantes.
La lista de prensas, la lógica de selección del tonelaje y la capacidad de perfiles se detallan en la página de capacidades página.
Paso 04
Los tubos extruidos pasan a dos grandes líneas automáticas de anodizado para los acabados que más piden las marcas de piscina: negro, mate, satinado, azul, dorado, champán y plata. Tres arenadoras de barra larga y dos unidades de barra corta alimentan las líneas para la preparación superficial.
En una pértiga telescópica para piscina, el anodizado es más que color. El espesor de capa controla la resistencia a largo plazo al cloro, el agua salada y los rayos UV junto a la piscina; el arenado previo al anodizado controla el coeficiente de fricción entre los tramos telescópicos para que los cierres agarren bien en lugar de resbalar. El espesor de capa se verifica con un medidor de espesor de recubrimiento y la igualación de color se comprueba en una cabina de luz calibrada en cada lote.
Una estación de tratamiento de aguas residuales en planta gestiona todos los efluentes del anodizado; consulte la certificación ISO 14001 para conocer el alcance de la gestión ambiental.

Paso 05
Los tubos anodizados pasan por seis operaciones de posprocesado en planta propia. Cada estación tiene su propio control de calidad antes de que el tubo avance.
Sierras con alimentación servo cortan los tubos anodizados a la longitud de cada tramo telescópico con ±0,2 mm, con desbarbado en línea en el mismo ciclo para proteger el ajuste deslizante del tubo interior.
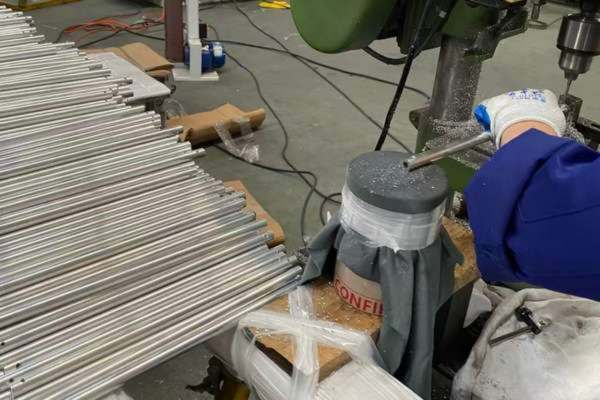
Taladros multihusillo y punzonadoras crean los orificios para botones de cierre, remaches y pasadores en la misma pasada de sujeción, para mantener la alineación angular por debajo de 0,5°.
Las ranuras laterales para las levas de cierre y las roscas para los tapones se mecanizan en línea; los machos de roscar se calibran tras cada lote para mantener el engrane de la rosca dentro de especificación.
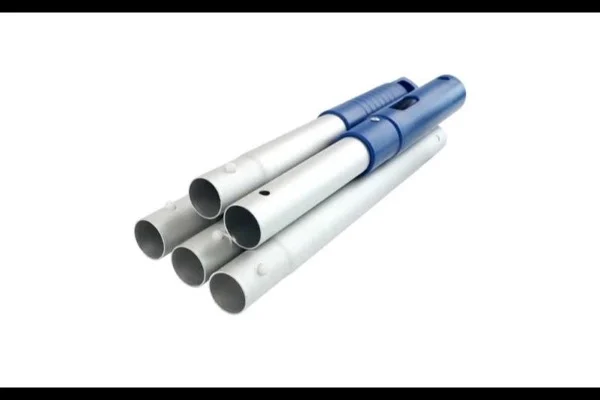
Las estrechadoras rotativas reducen los extremos del tubo para que el siguiente tramo telescópico pueda recibirlos. La redistribución del espesor de pared se controla para evitar arrugas en la transición.
Los extremos de acoplamiento se abocardan para recibir los tramos estrechados; el diámetro interior del abocardado se mantiene en la misma banda de tolerancia que el diámetro exterior que recibe, para que la unión se deslice sin atascarse.
El achaflanado y el rebordeado protegen el borde del tubo frente a desconchados del anodizado durante el uso junto a la piscina y evitan que los tapones se rayen al insertarse.
Lista completa de máquinas y rangos de tolerancia en la página de capacidades página.
Paso 06
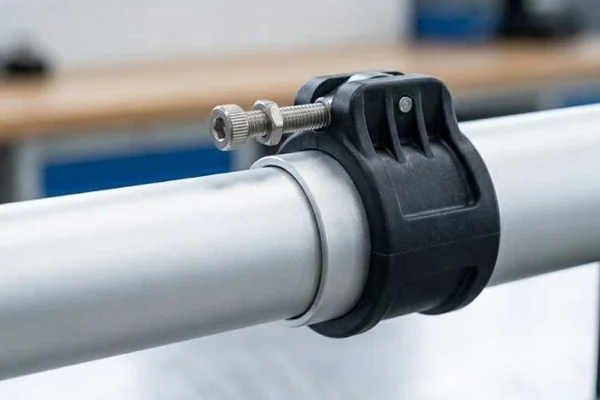
Esto es lo que distingue a Xingyong de los talleres de pértigas que solo extruyen. Moldeamos por inyección y montamos las levas de cierre de plástico, los topes internos, los tapones, los conectores, los amortiguadores de goma y las empuñaduras sobremoldeadas en la misma planta de Jiangsu que los tubos. Sin coordinar a un proveedor de plástico aparte, sin riesgo de envíos entrantes, sin brechas de QC entre dos fábricas.
Cada tramo de tubo se empareja con su cierre y tope correspondientes antes del montaje. La fuerza de deslizamiento se comprueba frente a la curva de especificación para que cada pértiga telescópica para piscina terminada se extienda y bloquee con la misma sensación, un detalle que los equipos de QA de los minoristas de piscinas detectan de inmediato al auditar los contenedores entrantes.
Las estructuras de cierre a medida (leva oculta, posicionamiento interno, tope final, magnético, roscado) pasan todas por este mismo proceso bajo un solo techo. Consulte servicios OEM para ver el menú completo de estructuras y la política de utillaje.
Paso 07
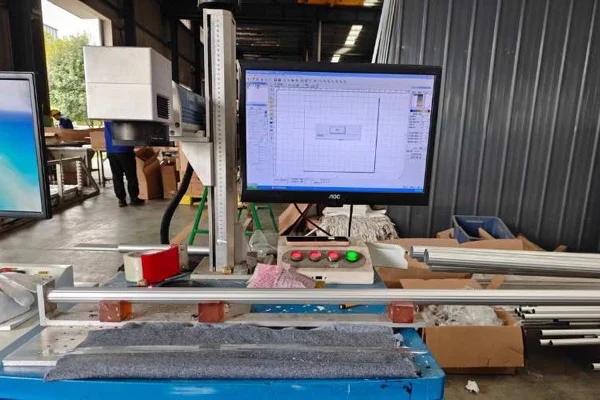
Los láseres de fibra graban su logotipo, SKU, país de origen, código de lote o código de barras directamente en la superficie anodizada: permanente, sin etiquetas vulnerables al cloro que se despeguen junto a la piscina.
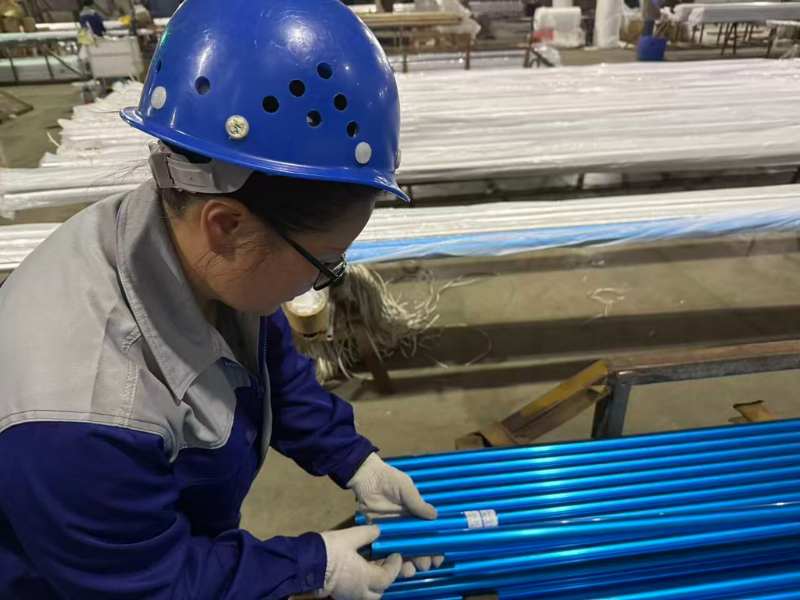
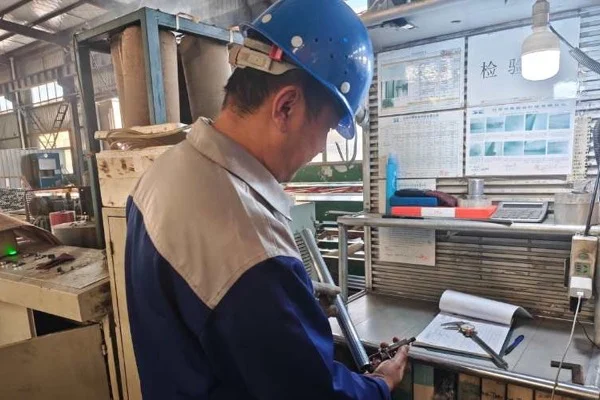
El muestreo del montaje final abarca la fuerza de deslizamiento, el enganche del cierre, el control dimensional, la igualación del color del acabado y la tracción; protocolos alineados con ASTM B117 los métodos de niebla salina y de tracción ASTM, con resultados archivados por lote.
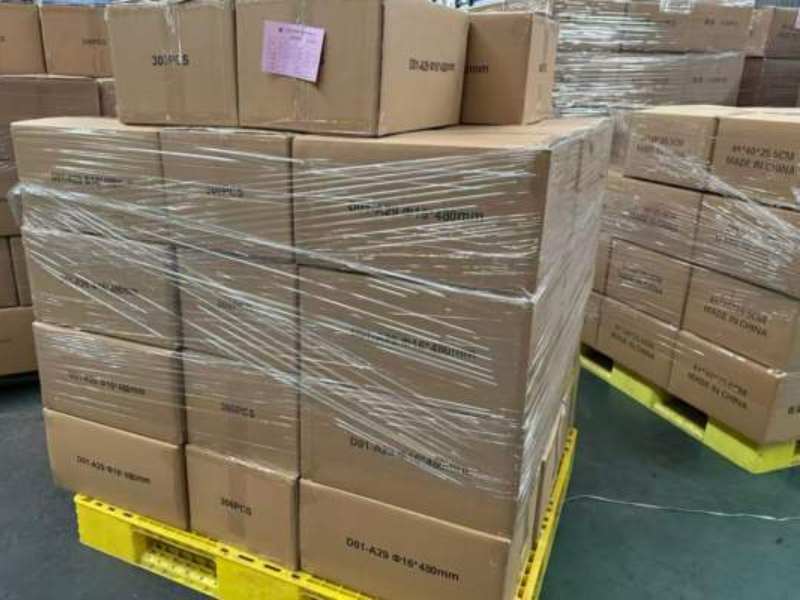
Cajas a color personalizadas, retractilado, cartones de cabecera, etiquetas colgantes y cajas máster dimensionadas para el llenado de contenedores 40HQ, preparadas para superar la recepción de grandes superficies (tipo Walmart, Home Depot, Ross) en la primera inspección.
Los métodos de ensayo de niebla salina, tracción, dureza y espesor de capa se detallan en la página de garantía de calidad . Las referencias de pértigas telescópicas para piscina disponibles para envío se encuentran en pértigas telescópicas para piscina.
Los pedidos repetidos de pértigas telescópicas para piscina estándar suelen enviarse 30–40 días después de la orden de compra. Los primeros pedidos que requieren utillaje nuevo añaden 15–25 días para el desarrollo del molde y una prueba en lote pequeño antes de la producción en serie. Hay disponibles plazos urgentes y envíos fraccionados; confirme el plazo exacto con su contacto comercial, ya que la cola de la prensa y la agrupación de colores de anodizado afectan al calendario.
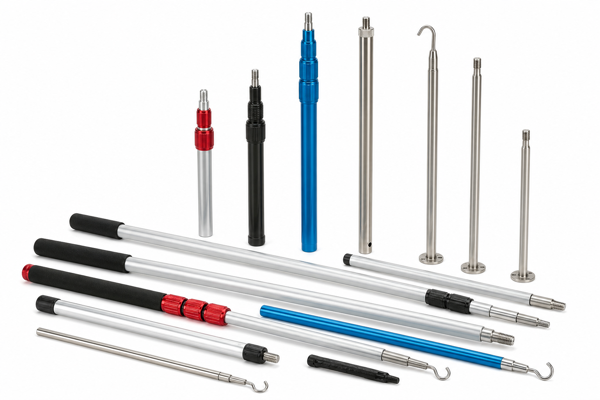
Las pértigas telescópicas para piscina son nuestra línea de productos principal: pértigas de limpieza de piscinas, pértigas para red, pértigas para cepillo, pértigas para limpiafondos y tubos para enrolladores de cobertor de piscina. El mismo proceso de 7 pasos también produce pértigas telescópicas para limpieza de cristales, rodillos de pintura y uso industrial general, pero la gama de colores de anodizado, la tolerancia de ajuste deslizante y las especificaciones de corrosión se ajustan primero para entornos de piscina con cloro y agua salada.
Sí. Aceptamos planos STEP, IGES, DWG y PDF, bocetos a mano y muestras físicas. El equipo DFM del paso 01 revisa y devuelve un informe de fabricabilidad, normalmente en 3–5 días hábiles, señalando cualquier aspecto que pueda perjudicar el ajuste deslizante, el coste del utillaje o el rendimiento del montaje antes de cotizar. Consulte servicios OEM para ver la lista completa de formatos de entrada y la política de propiedad intelectual.
El aluminio 6063 es el caballo de batalla de la mayoría de los tubos de pértigas telescópicas: se extruye limpiamente en perfiles redondos y ovalados de pared delgada y se anodiza con un color uniforme. El 6061 se usa donde la pieza soporta mayor carga, como los tubos de mango y los conectores estructurales. Ambos llegan con certificado de fábrica y se comprueban al 100 % con espectrómetro en la inspección de entrada según ASTM B221 antes de entrar en la cola de la prensa.
En planta propia. Las levas de cierre de plástico, los topes internos, los tapones, los conectores, los amortiguadores de goma y las empuñaduras sobremoldeadas se moldean por inyección y se montan en la misma planta de Jiangsu que los tubos de aluminio. Esto elimina la brecha de QC entre proveedores, que es la causa más habitual de las reclamaciones de «la pértiga traquetea» y «el cierre no agarra» cuando se compra a talleres que solo extruyen.
Sí. El marcado láser de fibra graba de forma permanente logotipos de marca, SKU, país de origen, códigos de lote y códigos de barras en la superficie anodizada, sin etiquetas vulnerables al cloro. Las opciones de embalaje incluyen cajas a color personalizadas, retractilado, cartones de cabecera, etiquetas colgantes y cajas máster dimensionadas para maximizar el llenado de contenedores 40HQ. Muchas de nuestras cajas están diseñadas para superar la recepción de grandes superficies (tipo Walmart, Home Depot, Ross) en la primera inspección.
Por qué elegirnos
Xingyong coordina la extrusión, el acabado, el procesado de tubos, los componentes de cierre, el montaje, la inspección de calidad y el embalaje como un único flujo de producción. Esto ayuda a proteger la interacción entre la holgura de los tramos, el rendimiento del cierre y el aspecto de la pértiga terminada.
Productos relacionados

Soporte técnico
Utilice estas guías para definir la carga de trabajo, la elección del cierre y el comportamiento de varios tramos antes de confirmar la ruta de fabricación y la muestra.
Envíe especificaciones, una muestra o un archivo CAD: revisión DFM en 3–5 días, cotización en 24 horas.
 English English
 Español
 Français
 Deutsch
 Português