Capacidades

Fabricación de tubos de aluminio de precisión

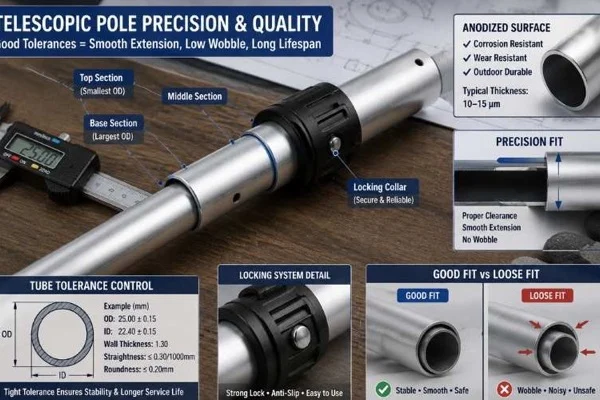
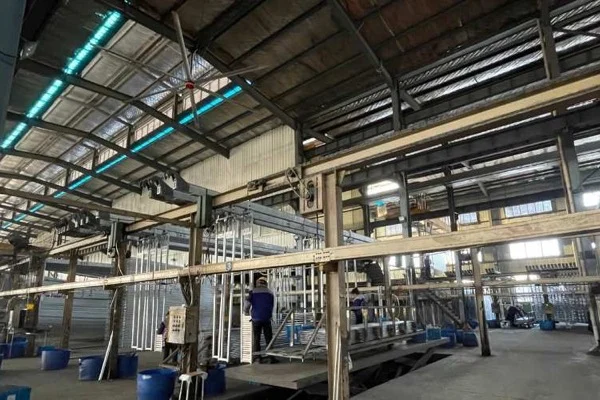
El rendimiento de una pértiga telescópica empieza por la calidad del tubo de aluminio. Xingyong controla el diámetro exterior, el diámetro interior, el espesor de pared, la redondez, la rectitud y el acabado superficial del tubo para sostener sistemas estables de pértigas telescópicas de varios tramos para clientes de piscina, limpieza y OEM en todo el mundo.

Capacidad de producción
Tramos de pértiga telescópica de aluminio anodizado con ajuste de precisión
6Dimensiones de tubo controladas
±0.05mm de tolerancia típica de pared
14Prensas de extrusión (350T-2000T)
100%Control dimensional propio

Resumen del producto

Dimensiones de tubo de precisión para un funcionamiento telescópico suave

Las pértigas telescópicas de varios tramos dependen de la relación entre el tubo exterior, el tubo interior y el sistema de cierre. El diámetro, el espesor de pared, la redondez, la rectitud y el estado de la superficie determinan si los tramos se deslizan con suavidad y se sujetan con firmeza a la longitud de trabajo.

Xingyong revisa la especificación del tubo como parte del conjunto completo de la pértiga y después alinea los requisitos de extrusión, acabado e inspección con la aplicación y la estructura de cierre aprobadas.

Por qué elegirnos

El tubo de precisión decide el rendimiento telescópico de varios tramos

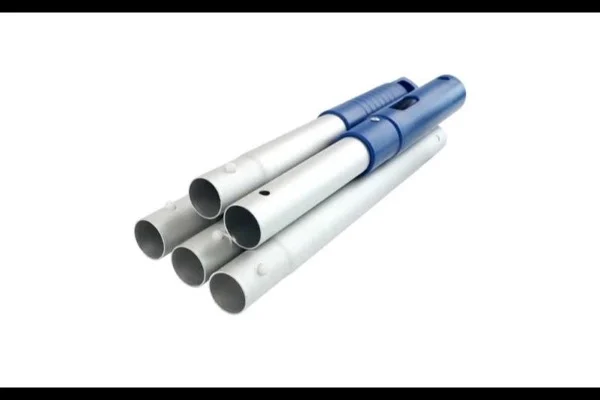
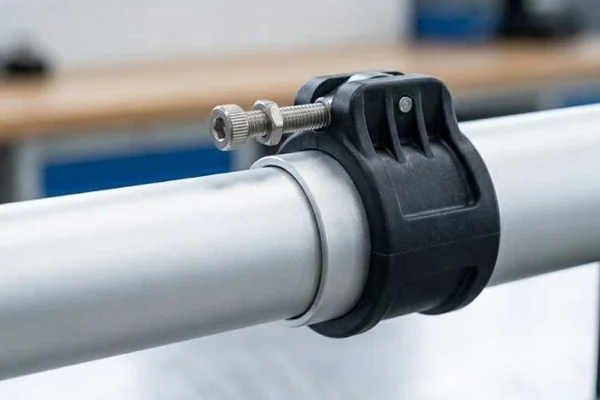
Tramos anodizados de pértiga telescópica de aluminio con ajuste de tubo de precisión y collarín de cierre en Xingyong
Una pértiga telescópica tiene seis ajustes entre tubos. Si algún tubo se desvía en diámetro, espesor de pared o redondez, la pértiga vibra al extenderla, el cierre se desliza bajo carga o los tramos se agarrotan al recogerla. Los equipos de control de calidad de los minoristas de piscinas rechazan contenedores precisamente por estos síntomas. El taller de extrusión de Xingyong mantiene el diámetro exterior, el diámetro interior, el espesor de pared, la redondez, la rectitud y el acabado superficial dentro de márgenes estrechos en grandes longitudes, lote tras lote. Esa uniformidad dimensional es lo que permite que una pértiga de varios tramos se deslice con suavidad y sin vibraciones, y lo que mantiene sus pedidos OEM repetidos idénticos a la primera muestra. Vea el proceso previo en fabricación en 7 pasos o el ajuste posterior del cierre en ajuste de cierres de plástico.

Seis dimensiones de tubo que controlamos en cada tirada de extrusión

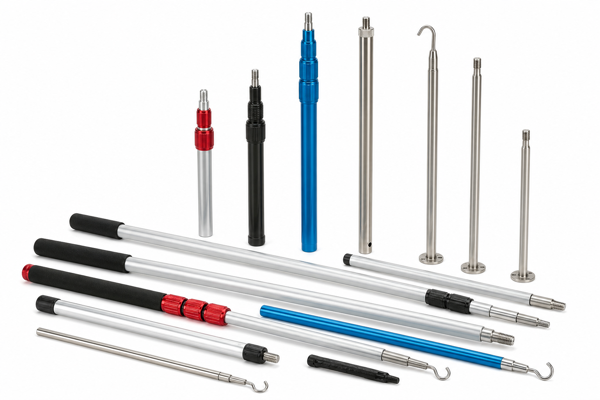
Imagen de producto de pértiga de aluminio Xingyong para la fabricación OEM de pértigas de aluminio

Diámetro exterior (OD)

Una banda de tolerancia estrecha en el diámetro exterior hace que el tubo exterior deslice limpiamente dentro del diámetro interior del tramo siguiente, sin agarrotarse ni tener holgura excesiva. Verificado con calibre a la salida de la matriz.

Imagen de producto de pértiga de aluminio Xingyong para la fabricación OEM de pértigas de aluminio

Diámetro interior (ID)

El diámetro interior controla el ajuste de recepción del siguiente tramo del tubo. Se mantiene en la misma banda de tolerancia que el diámetro exterior que recibe, de modo que la unión se desliza sin holguras ni agarrotamientos. Los compradores suelen consultar Fabricación de tubos de aluminio de precisión junto con fabricante de pértigas telescópicas, fabricante de pértigas extensibles, pértigas telescópicas de aluminio a medida, perfil de aluminio estándar, y anodizado y acabados superficiales para que la aleación, la tolerancia, el acabado superficial y los detalles de montaje se mantengan coherentes. Las notas sobre el material también pueden cotejarse con recursos sobre materiales de la Aluminum Association, gestión de la calidad ISO 9001, y la norma ASTM B221 de perfiles extruidos de aluminio cuando los equipos de ingeniería y de compras confirman la especificación final.

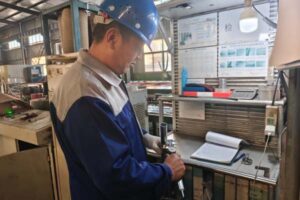
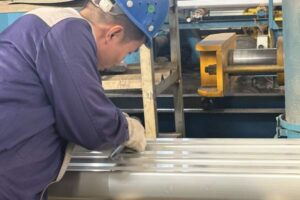
Ensayo de dureza Vickers de aluminio en temple T6 en la fábrica de pértigas de aluminio de Xingyong

Espesor de pared

Una pared uniforme en toda la circunferencia resiste las abolladuras y mantiene el peso dentro de especificación. La variación de pared es el enemigo silencioso del tacto telescópico: la mantenemos ajustada.

Imagen de producto de pértiga de aluminio Xingyong para la fabricación OEM de pértigas de aluminio

Redondez

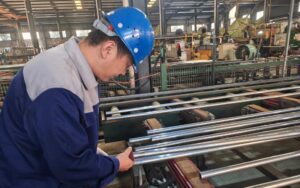
Una sección de tubo ovalada se agarrota al girar dentro del tramo siguiente. La redondez se verifica con un calibre de circunferencia antes de que el tubo salga de la mesa de enfriamiento de la prensa.

Imagen de producto de pértiga de aluminio Xingyong para la fabricación OEM de pértigas de aluminio

Rectitud

Los tramos telescópicos largos pueden curvarse durante el enfriamiento. Nuestra línea de enderezado corrige la curvatura y la torsión hasta la especificación, algo crítico en pértigas de más de 1,5 m, donde la curvatura se acumula entre tramos.

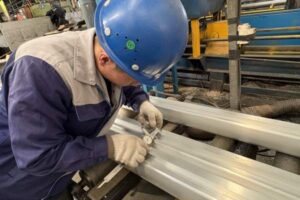
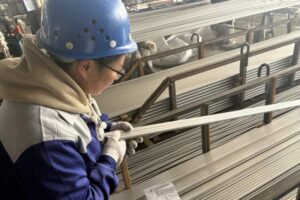
Ensayo del espesor de la capa de anodizado del aluminio en la fábrica de pértigas de aluminio de Xingyong

Acabado superficial

La microrrugosidad superficial controla el coeficiente de fricción entre los tramos telescópicos para que los cierres agarren correctamente. El arenado previo al anodizado ajusta esta banda antes de aplicar la capa de óxido.

Medición

Cómo verificamos cada tubo antes del envío

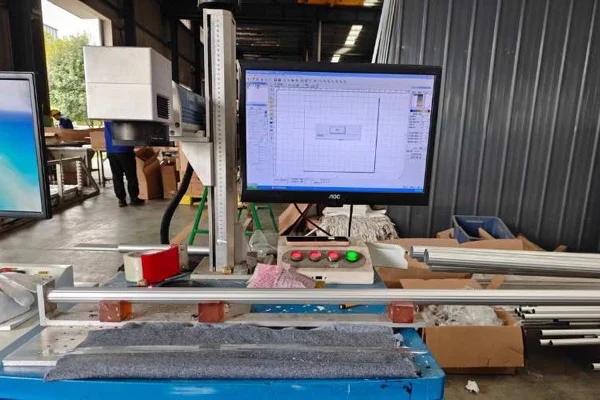
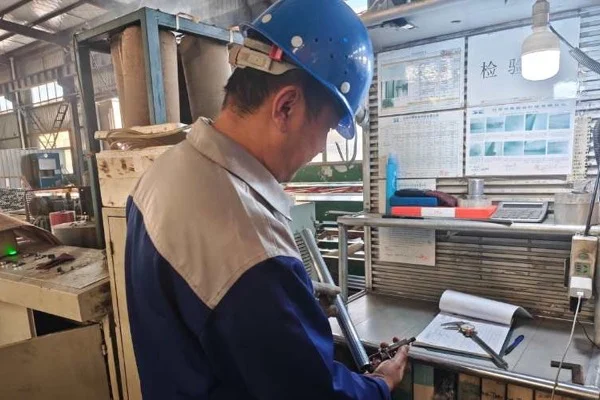
La verificación dimensional se hace por capas, no en una sola pasada. Los calibres y alesámetros comprueban el diámetro exterior y el interior a la salida de la prensa. El espesor de pared se mide antes del cortado a medida, de modo que cualquier desviación se detecta con referencia al tocho original y no después del mecanizado. La redondez y la rectitud se comprueban en galgas específicas. La composición del tocho de origen 6063/6061 se verifica en un espectrómetro de emisión óptica Oxford según ASTM B221 , de modo que un tubo que supera el control dimensional también supera el control de material. Consulte el alcance completo de la inspección en la garantía de calidad o la política de retención por lote en calidad por lote & trazabilidad.
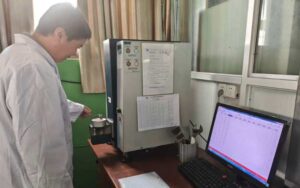
Ensayo con espectrómetro Oxford en la fábrica de pértigas de aluminio de Xingyong

Fuente

Del tocho al tubo: dónde se construye la precisión

Tutor de aluminio para plantas para la fabricación OEM de pértigas de aluminio
La precisión del tubo empieza antes de la prensa. Tenemos en stock tocho 6063 para la mayoría de aplicaciones de pértigas telescópicas y 6061 para los tramos de mayor carga, verificado al 100 % con espectrómetro en recepción. La calidad de la matriz es el siguiente punto clave. Diseñamos y mantenemos en planta propia las matrices de extrusión de nuestros perfiles de mayor producción, de modo que el desgaste de la matriz se vigila frente a la deriva de tolerancias del tubo y se corrige antes de que caiga el rendimiento. Para perfiles a medida, fabricamos matrices nuevas bajo NDA. Consulte utillaje para especificaciones a medida para conocer el flujo de trabajo y el plazo de entrega.
Tubo de aluminio de precisión - Preguntas frecuentes

¿Qué tolerancia pueden mantener en el diámetro exterior y el espesor de pared del tubo telescópico?La tolerancia habitual de diámetro exterior es de ±0,05 mm en los tramos estándar de pértiga de piscina; el espesor de pared, de ±0,05 mm. Hay bandas más estrechas disponibles para pértigas especiales de varios tramos: confírmelo con su contacto de DFM según el requisito de holgura de su mecanismo de bloqueo. Una referencia de material como ASTM B221 no fija por sí sola estas tolerancias de ajuste; nuestra guía de la ASTM B221 explica qué añadir al plano.
¿Cómo garantizan la redondez del tubo?La redondez se comprueba con un calibre de circunferencia después de que el tubo sale de la mesa de enfriamiento de la prensa. Los tubos ovalados se rechazan en la prensa: no llegan al anodizado. En las pértigas de tramos largos también volvemos a comprobar la redondez tras el anodizado, ya que la capa de óxido puede afectar a la banda de ajuste final.
¿Qué aleaciones de aluminio tienen en stock para pértigas telescópicas?6063-T5 / T6 para la mayoría de aplicaciones de tubo (buena extrudabilidad y buena respuesta al anodizado), 6061-T6 para mangos y secciones estructurales de mayor carga. Ambas llegan con certificados de fábrica y se verifican al 100 % con espectrómetro antes de entrar en la cola de la prensa.
¿Pueden enderezar tubos telescópicos largos si se curvan durante el enfriamiento?Sí: disponemos de una línea de enderezado dedicada para secciones de más de 1,5 m. La rectitud se mantiene dentro de especificación antes del corte a medida, de modo que las pértigas telescópicas de varios tramos se montan rectas sin corrección en campo.
¿Cómo afecta el acabado superficial al rendimiento de la pértiga telescópica?La microrrugosidad superficial controla la fricción entre los tramos de tubo acoplados. Demasiado liso: los cierres resbalan; demasiado rugoso: el deslizamiento se agarrota. Ajustamos el grano y el tiempo de arenado previo al anodizado para mantener el coeficiente de fricción en una banda ensayada. Vea anodizado & acabados superficiales para conocer el alcance completo.
¿Proporcionan certificados de fábrica e informes dimensionales por lote de tubo?Sí. Certificado de inspección según EN 10204 3.1 disponible bajo petición; el informe de inspección dimensional por lote incluye un resumen de diámetro exterior, diámetro interior, pared, redondez y rectitud. Consulte calidad por lote & trazabilidad.

Productos relacionados

Programas basados en el ajuste de precisión del tubo

Soporte técnico

Guías técnicas para seleccionar el tubo y el cierre

Utilice estas guías para definir la carga de trabajo, el método de cierre y el comportamiento de varios tramos antes de fijar los requisitos de ajuste y tolerancia del tubo.

¿Necesita tubos de aluminio de precisión para su programa de pértigas telescópicas?

Envíe su especificación de tubo o una muestra: coincidencia dimensional y de aleación en 24 horas, tubo de muestra en 7–15 días.

Ver pértigas telescópicas para piscina