
O alumínio maquinado por CNC está em todo o lado — na vara de piscina que o seu técnico usa diariamente, no anel de bloqueio de um rodo de vidros telescópicoo suporte que fixa um painel solar a uma estrutura de telhado. É um dos produtos de fabrico mais usados na produção mundial de ferragens. No entanto, a maioria dos compradores B2B não o consegue definir com precisão suficiente para qualificar um fornecedor, especificar um grau ou proteger-se da falha de sourcing mais comum: pagar alumínio que parece certo mas se comporta mal.
Para tornar o artigo acionável, converta a conclusão principal numa linha do pedido de orçamento, compare-a com os maquinação CNC de componentes de varas de alumínioe utilize fabrico de tubo de alumínio de precisão para a via de produção. Para contexto técnico externo, utilize recursos sobre materiais da Aluminum Association.
Trabalho no chão de fábrica da Xingyong desde o início dos anos 2000. Temos produzido extrusão prensas desde 2010. E a maior lacuna que vejo na qualificação de fornecedores é esta: os compradores avaliam produtos de alumínio, mas não avaliam o processo que os fabricou. Quando uma came de bloqueio se desgasta ao fim de 200 ciclos, ou uma vara de 20ft a vara de piscina cede antes de o cliente a pôr na água, nessa altura já pagou o contentor, desalfandegou a mercadoria e abasteceu as prateleiras.
Compreender o que é realmente o alumínio maquinado por CNC, e o que exige de uma fábrica, vai mudar a forma como qualifica o seu próximo fornecedor.
O Que é o Alumínio Maquinado por CNC?
O alumínio maquinado por CNC é alumínio moldado por ferramentas de corte controladas por computador que removem material de uma peça maciça para obter geometria precisa, tolerâncias apertadas e dimensões repetíveis — em vez de ser fundido, prensado através de uma fieira ou conformado à mão.

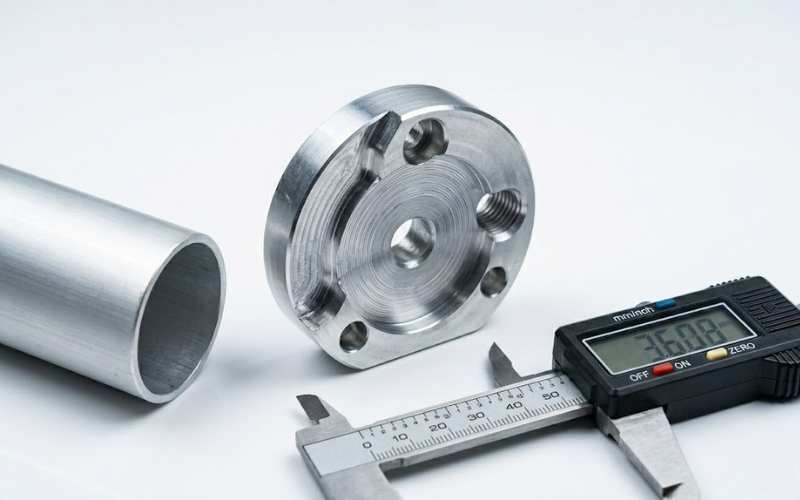
CNC significa Controlo Numérico Computorizado. Um modelo CAD é traduzido em código G, que indica à máquina exatamente onde cortar, a que profundidade e a que velocidade. As séries padrão mantêm tolerâncias de ±0,005 polegadas (0,13 mm). As configurações de precisão atingem ±0,001″ em dimensões críticas.
Três coisas que a maquinagem CNC consegue e que a extrusão sozinha não consegue:
- Geometria 3D complexa — cavidades internas, furos roscados, bolsas e contornos multieixo impossíveis através de uma fieira de extrusão fixa
- Tolerâncias dimensionais apertadas — essenciais para conjuntos funcionais como cames de bloqueio, juntas de fecho de came e interfaces de pivô
- Repetibilidade entre peças — consistente ao longo de milhares de unidades, algo de que os compradores de retalho que abastecem o Walmart ou a Home Depot não abdicam
Como Funciona o Processo de Maquinagem CNC
Do Ficheiro CAD à Peça Cortada
Todo o trabalho CNC começa no software. Um engenheiro constrói um modelo 3D, processa-o em software CAM (fabrico assistido por computador) e gera o código G que a máquina irá executar. Na Xingyong, a nossa equipa de engenharia revê cada ficheiro DXF ou STEP que um cliente envia antes de confirmarmos as trajetórias de ferramenta. Uma geometria que parece fabricável no ecrã tem muitas vezes características que provocam vibração, deflexão ou quebra de ferramenta na máquina. Detetamos isso na revisão de pré-produção — e não na sala de inspeção de qualidade depois de já se ter gerado sucata.
A Seleção do Material Vem Primeiro
Esta decisão determina tudo o que vem a seguir. A escolha do grau da liga não é um pormenor de sourcing — é uma decisão de engenharia estrutural.
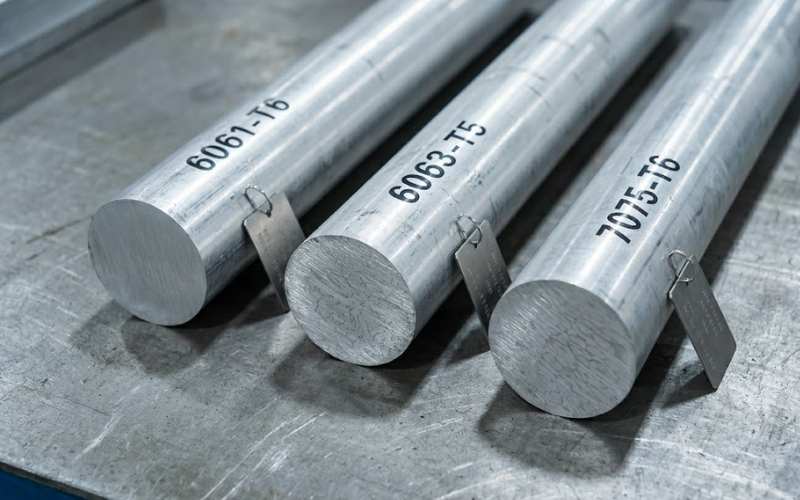
Diferentes graus de alumínio comportam-se de forma completamente diferente em condições de corte. A velocidade de avanço, a velocidade do fuso, a carga por dente e a estratégia de refrigeração mudam todas consoante a liga. Especificar o grau errado significa maquinar uma peça demasiado mole para a sua aplicação, ou uma que combate a sua ferramenta e faz subir o custo unitário.
As Operações de Corte Essenciais
A maquinagem CNC moderna utiliza várias operações, muitas vezes na mesma peça e em sequência:
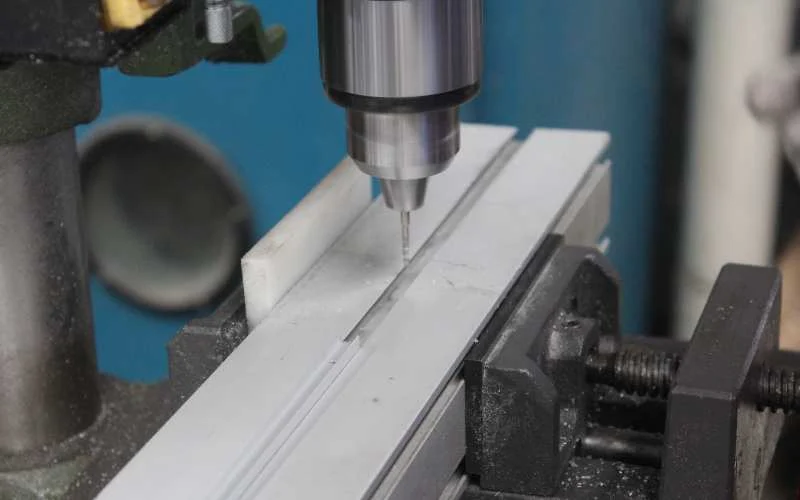
- Fresagem CNC — uma fresa rotativa de múltiplos gumes remove material de uma peça fixa. Usada para bolsas, ranhuras, superfícies planas e contornos complexos.
- Torneamento CNC — a peça roda contra uma ferramenta de corte fixa. Usado para peças cilíndricas, veios e detalhes na extremidade de tubos.
- Furação e Mandrilagem — criar ou alargar furos com diâmetros precisos. A mandrilagem atinge tolerâncias mais apertadas do que a furação isolada, sendo usada para elementos de alinhamento de precisão e assentos de rolamentos.
- Abertura de roscas — abertura de roscas internas. Crítico para qualquer conjunto que utilize fixadores sob carga.
Pós-Processamento: Onde a Qualidade da Superfície se Ganha ou se Perde
A maquinagem dá-lhe a geometria. O pós-processamento dá-lhe a longevidade. Após as operações CNC, as peças de alumínio seguem para o tratamento de superfície. Na Xingyong, operamos duas grandes linhas automáticas de anodização capazes de produzir múltiplos acabamentos de cor em toda a nossa produção mensal de 3.000 toneladas. Operamos também três máquinas de jato de areia para barras longas e duas para barras curtas para a preparação de superfície antes da anodização.
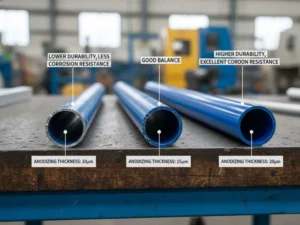
A anodização importa mais do que a maioria dos compradores imagina. Uma camada de anodização de 15 microns — aplicada corretamente, após um jato de areia adequado — é a diferença entre uma vara de piscina que dura cinco épocas e outra que deixa resíduo preto nas mãos de um técnico ao fim de um único dia. Esse resíduo é alumínio oxidado a transferir-se diretamente porque a camada de anodização era demasiado fina, mal selada ou sacrificada ao custo de produção. Segundo o guia de design para CNC em alumínio da Protolabsa anodização cria uma camada cerâmica de óxido dura que supera largamente o alumínio não tratado em resistência ao desgaste e à corrosão — uma propriedade que decide diretamente se uma vara telescópica desliza sem problemas ao fim de duas épocas ou se prende e risca.
Porque Isto Importa nas Compras de Equipamento de Piscina
O equipamento de limpeza de piscinas opera num dos ambientes mais agressivos que um produto de consumo pode enfrentar: água clorada ou salgada, radiação UV, esforço físico repetido, ciclos de armazenamento sazonal e, em contextos comerciais, utilização diária de binário elevado por profissionais.
O mecanismo de bloqueio é o elo mais fraco de qualquer vara telescópica. Os anéis de fricção baratos e as cames de plástico falham porque não são maquinados com uma interface dimensional precisa com o tubo de alumínio. A came escorrega. A vara colapsa a meio do movimento. O profissional de manutenção de piscinas devolve o produto ou, pior, deixa-o cair na piscina — e a responsabilidade é sua.
Na Xingyong, as nossas cames de bloqueio para varas de grau comercial são em alumínio maquinado por CNCnão plástico injetado. A relação dimensional entre o came e o diâmetro interior do tubo é mantida numa tolerância que produz uma força de fecho consistente em toda a gama de extensão. Isso não é possível com uma peça de plástico produzida num molde que se degrada ao longo da sua vida de produção.
Para o desempenho estrutural em varas de grande alcance, utilizamos perfis com nervuras internas extrudidos na nossa prensa de 2000T. As nervuras aumentam o momento de inércia da secção — a propriedade de engenharia que resiste à flexão — em cerca de 30 % face a um tubo de parede lisa com o mesmo diâmetro exterior. A maquinagem CNC acrescenta depois os terminais de precisão, as aberturas das cames e as interfaces de fixação que completam o conjunto.
Para mais detalhes sobre como estas especificações se traduzem em decisões de compra por comprimento de vara, consulte o nosso guia de compra de varas telescópicas. Para a matriz completa de especificações de produto, das varas de spa de 4ft às varas comerciais de 24ft, a nossa gama de varas de piscina em alumínio cobre todos os SKU com detalhes técnicos.
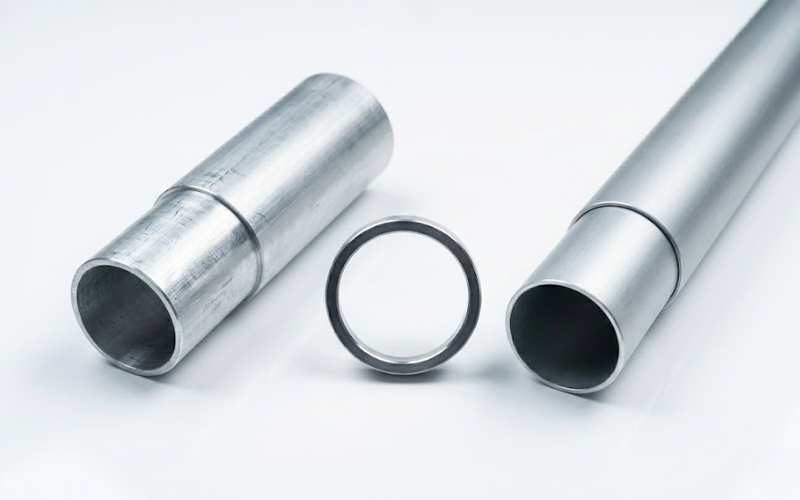
Graus de Liga de Alumínio para Maquinagem CNC
Nem todo o alumínio se maquina da mesma forma. A sistema de classificação de ligas da Aluminum Association utiliza uma norma de numeração de quatro dígitos em que o primeiro dígito identifica o elemento de liga principal. Para maquinagem CNC na produção de ferragens B2B, estes são os graus que importam:
| Liga | Elemento Principal | Resistência à Tração | Maquinabilidade | Melhor Aplicação |
|---|---|---|---|---|
| 6061-T6 | Si + Mg | 310 MPa | Excelente | Peças estruturais, cames de bloqueio, suportes |
| 6063-T5 | Si + Mg | 186 MPa | Muito boa | Tubos de varas telescópicas, perfis arquitetónicos |
| 7075-T6 | Zinco | 503 MPa | Boa | Peças aeroespaciais e de defesa de alta tensão |
| 5052-H32 | Magnésio | 228 MPa | Moderado | Ferragens marítimas, ambientes de água salgada |
| 2024-T351 | Cobre | 469 MPa | Boa | Estruturas aeroespaciais críticas à fadiga |
Na Xingyongutilizamos 6063-T5 nos tubos principais das varas de limpeza de piscinas. Tem a qualidade de acabamento de superfície e a conformabilidade necessárias para um movimento telescópico limpo e anodiza lindamente. Para componentes de came de bloqueiopassamos a 6061-T6 — tem a resistência ao corte para aguentar o binário de trabalho quando um profissional está a esfregar uma piscina comercial de 30ft em extensão total.
Usar 6063 numa came de bloqueio é um dos erros de sourcing ao nível do componente mais comuns que vejo em compradores que não perguntam pela seleção de liga por peça. Aplicar um único grau de liga a todo um conjunto para simplificar o sourcing é um compromisso de qualidade que aparece em devoluções de garantia 18 meses depois de o contentor chegar.
Segundo a guia de engenharia da Wevolver sobre alumínio CNCa camada de óxido natural do alumínio dá também uma proteção anticorrosiva auto-selante — uma propriedade que os fabricantes de equipamento de piscina não podem ignorar, dada a exposição constante ao cloro e aos UV.
Alumínio Maquinado por CNC vs. Extrusão de Alumínio: De Qual Precisa Realmente?
Esta é a questão que os compradores B2B erram mais vezes — não por descuido, mas porque a maioria dos fornecedores só oferece um processo e escreve o seu argumentário em conformidade.
| Menor em volume | Apenas CNC | Apenas Extrusão | Extrusão + CNC (Híbrido) |
|---|---|---|---|
| Geometria | 3D ilimitado | Secção transversal fixa | Perfil + detalhes de precisão |
| Tolerância | ±0,005″ padrão | ±0,015″–0,030″ típico | Híbrido: apertado onde conta |
| Volume Ideal | <200 unidades | >1.000 unidades | 200–50.000+ unidades |
| Custo de ferramenta | Baixo (sem fieira) | Fieira de 500–10.000 $ | Custo da fieira amortizado pelas séries |
| Prazo de entrega | Rápida | 2–4 semanas (fieira) | Média |
| Custo por Peça | Mais alto em grandes volumes | Mais baixo em grandes volumes | O mais baixo em grandes volumes |
O modelo híbrido — extrudir primeiro o perfil e depois maquinar por CNC os detalhes de precisão — é assim que os fabricantes sérios de produtos de alumínio operam à escala. Segundo a comparação de processos da Standard Machiningo ponto de equilíbrio entre CNC puro e produção híbrida situa-se tipicamente entre 100 e 200 unidades. Acima desse limiar, a economia inclina-se decisivamente para a abordagem híbrida.
Na Xingyong, as nossas 14 prensas de extrusão (de 350T a 2000T) produzem os perfis. A nossa oficina CNC maquina depois as juntas de bloqueio, os furos, as roscas e os terminais. Controlamos ambas as etapas internamente. Uma trading que faz sourcing junto de fornecedores separados de extrusão e de maquinagem não consegue oferecer isto. Carregam duas cadeias de abastecimento, dois riscos de qualidade e dois prazos de entrega — e transferem toda essa incerteza para si.
A Aritmética da Produção Que os Compradores Nunca Veem
Uma fábrica que opera apenas uma prensa de 350T atinge o limite em cerca de 150–180 toneladas por mês em perfis padrão de varas de piscina. Só a nossa prensa de 2000T consegue produzir mais de 600 toneladas de perfil nervurado de parede espessa por mês. É essa a diferença entre um fornecedor que consegue servir a sua reposição da época da primavera e outro que entra em rutura em fevereiro, quando a procura dispara.
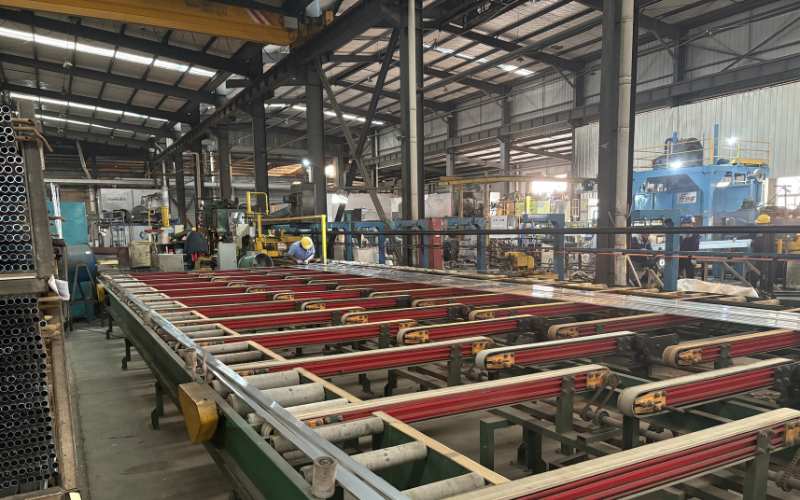
Com 3.000 toneladas de capacidade mensal em 14 prensas, podemos produzir os seus SKU padrão em tempo de prensa dedicado enquanto produzimos simultaneamente séries OEM personalizadas — sem os conflitos de calendário que obrigam fábricas mais pequenas a adiar a sua encomenda em seis semanas.
A Lógica de Lucro do Distribuidor
Eis o que a maioria dos fornecedores não lhe explica: a escolha do processo afeta diretamente a sua margem, não apenas o seu custo unitário.
Um distribuidor que compre varas de piscina a um fornecedor puramente de maquinagem paga um prémio por unidade que o consumidor final não absorve nos pontos de preço do retalho de massas. A margem bruta colapsa. O SKU é descontinuado ao fim de uma época.
Um distribuidor que compre a uma unidade integrada de extrusão + CNC paga um COGS por unidade mais baixo porque a economia de produção do fornecedor é fundamentalmente mais baixa. Essa vantagem de custo traduz-se numa margem mais forte ao mesmo preço de retalho, ou num preço mais competitivo que conquista espaço de prateleira.
Para compradores de contentores 40HQ: as nossas varas de piscina de 10ft foram concebidas para recolher abaixo de 1,5 metros de comprimento embalado. Isso mantém-no abaixo dos limiares de sobretaxa de «sobredimensão» da UPS e da FedEx em expedições com SKU mistos e maximiza o número de unidades por contentor. Com uma poupança de 1,20–2,00 $ por pé cúbico no frete, num contentor de 3.000 unidades, são 1.800–6.000 $ por expedição que o seu concorrente, que não perguntou pelas dimensões de embalagem, está a deixar na mesa.
Acabamentos de Superfície em Peças de Alumínio Maquinadas por CNC
O acabamento que especificar afeta a resistência à corrosão, a estética, a longevidade do produto e a segurança do consumidor final. Principais opções:
Anodização Tipo II (Decorativa)
Cria uma camada de óxido porosa, normalmente de 5–25 microns. Ideal para igualação de cor e proteção moderada contra a corrosão. As nossas duas linhas automáticas de anodização na Xingyong produzem séries completas de cores personalizadas de forma consistente em produção de grande volume.
Anodização Tipo III (Dura)
Camada de óxido mais densa, de 25–50 microns. Usada em peças sujeitas a contacto abrasivo — como as superfícies interiores e exteriores dos tubos telescópicos, onde o deslizamento repetido desgasta uma camada Tipo II padrão numa só época.
Jato de areia
Um passo crítico antes da anodização. As nossas máquinas usam abrasivo fino a pressão controlada para remover marcas de ferramenta, criar uma textura de superfície uniforme e melhorar a aderência da anodização. Saltar esta fase produz cor irregular e má aderência do revestimento. Os fornecedores baratos saltam-na rotineiramente.
Lacagem a pó
Acabamento mais espesso, semelhante a tinta, aplicado eletrostaticamente e curado a quente. Mais duro do que tinta líquida, mas menos resistente aos UV do que a anodização dura em ambientes de piscina.
Quatro perguntas a fazer a qualquer fornecedor antes de encomendar um acabamento de superfície:
- Qual é a espessura em microns da vossa camada de anodização padrão e como a verificam? (A resposta deve referir um medidor de espessura de camada com leituras documentadas)
- Fazem jato de areia antes da anodização? Que abrasivo e que especificação de pressão utilizam?
- Qual é a vossa norma de tolerância de cor? Utilizam uma caixa de luz de comparação de diferença de cor com registos de lote documentados?
- Podem partilhar as certificações das vossas linhas de anodização e a documentação de conformidade do tratamento de águas residuais?
Inspeção de Qualidade: O Que Uma Fábrica Certificada Controla Realmente
É aqui que a maioria das conversas de qualificação de fornecedores deveria começar — mas raramente começa.
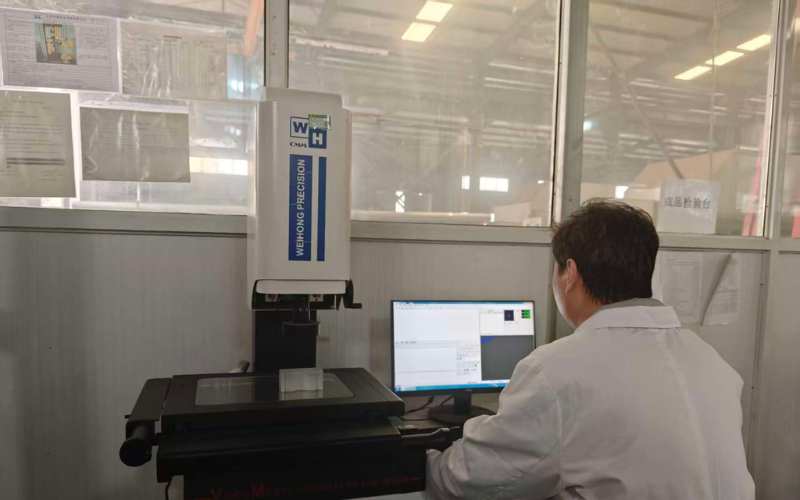
Na Xingyong, o nosso centro de inspeção opera equipamento que a maioria das tradings nunca viu:
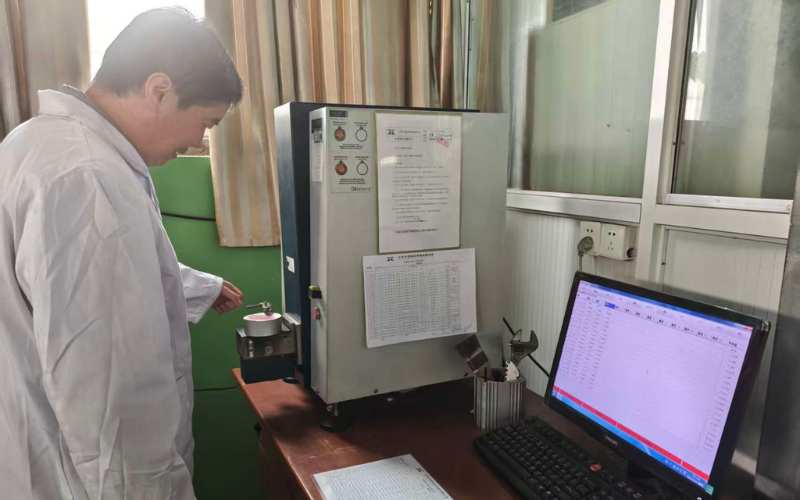
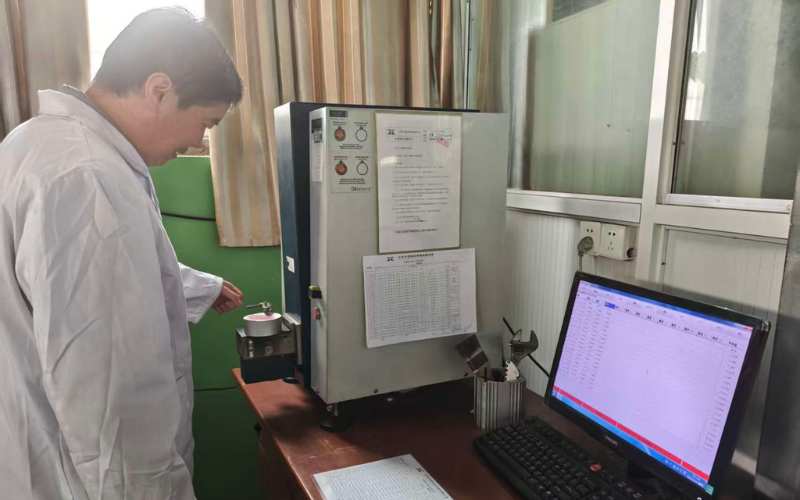
- Espetrómetro Oxford — verifica a composição da liga na receção do tarugo. Se o alumínio recebido não for 6061-T6 quando diz sê-lo, sabemo-lo antes de entrar na prensa. Os compradores que não perguntam pela verificação com espetrómetro estão a confiar num documento de certificado, não num resultado de ensaio físico.
- digitalizador de secções Romidot (Israel) — verifica a concentricidade dos tubos extrudidos após a prensagem. Com 30ft de extensão, um tubo 0,3 mm descentrado deflete visivelmente sob carga de trabalho. Este scanner deteta isso antes de se tornar uma devolução no terreno.
- Durómetros Barcol, Rockwell e Webster — três métodos que cobrem diferentes espessuras de material e estados de têmpera.
- Máquina de Ensaio de Tração — ensaio físico de carga de conjuntos acabados. Não simulado. Não estimado.
- Sistema de imagem de secção transversal — verifica a uniformidade da espessura de parede em toda a secção transversal do tubo após a extrusão.
- Caixa de Luz para Comparação de Diferença de Cor — verificação da consistência de cor entre lotes de anodização, essencial para o cumprimento do planograma de retalho.
As nossas certificações — ISO 9001:2015, ISO 14001:2015, ISO 45001:2018 e ISO 50001:2018 — são requisitos documentados de sistema de qualidade, não emblemas de marketing. Estes sistemas exigem controlo de processo documentado a um nível que a maioria dos fabricantes de bens de consumo nunca atinge. Para compradores que abastecem retalhistas de massa, esta certificação significa que a nossa produção sistema — e não apenas as nossas peças acabadas — cumpre uma norma documentada e auditável.
Já vi compradores assinarem contratos de contentores de 40ft com base numa fotografia de produto e numa tabela de preços. O Espetrómetro Oxford não mente. Uma fotografia de produto mente.
Segundo a ASTM B209 — a norma que rege a chapa e a placa de liga de alumínio — a composição do material tem de ser verificada na receção, não presumida a partir de um certificado de fábrica. Nós verificamos. A maioria dos fornecedores não.
Perguntas Frequentes
P: O alumínio maquinado por CNC é mais resistente do que o alumínio extrudido?
Não intrinsecamente — a resistência vem do grau da liga e da têmpera, não do processo de maquinagem em si. No entanto, as peças maquinadas por CNC são frequentemente cortadas de tarugo maciço ou de material extrudido de precisão com estrutura de grão controlada. O processo de maquinagem permite também aos engenheiros deixar mais material nas zonas de maior tensão, algo que a extrusão não consegue fazer porque a secção transversal tem de se manter constante ao longo do comprimento da peça.
P: Qual é a melhor liga de alumínio para maquinagem CNC?
A 6061-T6 é a liga mais utilizada em maquinagem CNC geral pelo seu equilíbrio entre resistência, maquinabilidade, soldabilidade e resistência à corrosão. Para tubos de varas telescópicas, prefere-se a 6063-T5 pelo seu acabamento de superfície e qualidade de anodização. Para resistência máxima em aplicações de alta tensão, a 7075-T6 é a escolha de grau aeroespacial.
P: Qual é a diferença entre alumínio fundido e alumínio maquinado por CNC?
O alumínio fundido é vazado em estado líquido para um molde e solidifica nessa forma — rápido e barato para geometrias complexas, mas com menor resistência, risco de porosidade e tolerâncias dimensionais que não igualam a maquinagem CNC. O alumínio maquinado por CNC é cortado de material trabalhado maciço (tarugo ou perfil extrudido), que tem uma estrutura de grão mais densa e consistente e mantém tolerâncias mais apertadas. Em aplicações estruturais e de suporte de carga, o alumínio trabalhado e maquinado por CNC supera sistematicamente o fundido.
P: Quanto custa o alumínio maquinado por CNC por kg?
O custo do material para tarugo 6061-T6 ronda os 2,50–4,00 $/kg, consoante as condições de mercado e o volume da encomenda. A maquinagem acrescenta custo em função da complexidade, do tempo de ciclo e dos requisitos de acabamento. Para componentes de varas de piscina em grande volume que utilizem o modelo híbrido de extrusão + CNC, a economia por unidade é significativamente mais favorável do que a maquinagem pura a partir de tarugo. Peça ao seu fornecedor uma decomposição que separe o custo do material, o custo de maquinagem, o custo do tratamento de superfície e a parcela de frete por unidade.
P: Que certificações deve ter o meu fornecedor de alumínio CNC?
No mínimo, para fornecimento B2B ao retalho: ISO 9001:2015 (gestão da qualidade) e ISO 14001:2015 (gestão ambiental). Para cadeias de abastecimento que servem compradores de nível automóvel ou retalhistas muito exigentes em conformidade: ISO 9001. Peça sempre o nome do organismo certificador e a data de validade — não apenas um logótipo num site.
P: O alumínio maquinado por CNC é adequado para ambientes de piscina de água salgada?
Sim, com a liga e o tratamento de superfície corretos. Especifique 6063 ou 6061 com anodização dura Tipo III (25–50 microns) para resistência máxima ao cloro e ao sal. Evite ligas da série 2024 em ambientes de piscina — a sua menor resistência à corrosão exige um revestimento protetor adicional difícil de manter em utilização comercial.
A Verdadeira Pergunta Por Trás de Cada Decisão de Sourcing
Quando um gestor de compras pergunta «O que é o alumínio maquinado por CNC?», está quase sempre a perguntar algo mais profundo: o que é que o meu fornecedor controla realmente?
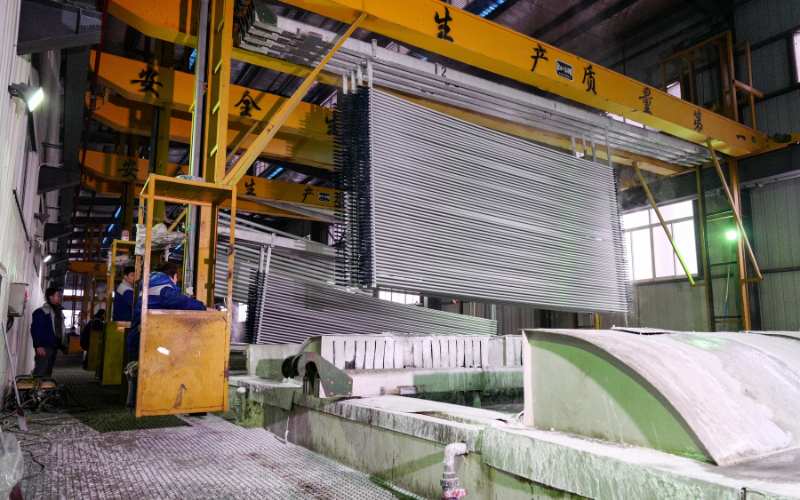
Uma fábrica que controla internamente a extrusão e a maquinagem CNC controla a composição da liga, a geometria do perfil, as tolerâncias maquinadas, o tratamento de superfície e o protocolo de inspeção — sob o mesmo teto, um único sistema de qualidade, uma única estrutura de responsabilidade. Essa integração vertical não é um argumento de marketing. É uma redução do risco na cadeia de abastecimento que se vê na sua taxa de defeitos, nos resultados das suas auditorias de conformidade e na sua margem.
Na Xingyong, implementamos esse processo integrado desde 2010. Nossa produção mensal de 3.000 toneladas passa por 14 prensas de extrusão, duas linhas de anodização automática, uma oficina CNC completa e um centro de inspeção com espectrômetro Oxford e scanner Romidot — tudo sob um sistema de gestão da qualidade certificado pela ISO 9001.
É assim que se apresenta o alumínio maquinado por CNC quando é feito à escala, feito corretamente e feito com a documentação que o comprova.
Receba uma Análise Técnica Detalhada em 48 Horas
Se está a fazer sourcing de varas de piscina em alumínio, tubos telescópicos ou qualquer conjunto de alumínio personalizado para retalho ou produção OEM, envie-nos o desenho do produto, as especificações-alvo e a estimativa de volume anual.
Em 48 horas, recebe:
- Recomendação de liga com justificação por componente
- Documentação do protocolo de ensaio do Espetrómetro Oxford
- Análise de tolerâncias face ao seu desenho
- Preço unitário FOB para o seu volume-alvo
- Plano de carregamento de contentor 40HQ com dimensões de embalagem
Abastecemos fabricantes OEM, detentores de marcas e equipas de compras de retalho que servem o Walmart, a Home Depot, a ROSS e canais de mercado de massas equivalentes. Embalagem personalizada, marca branca e programas de stock sazonal disponíveis a pedido.
Peça a sua análise técnica detalhada à equipa de engenharia da Xingyong →
Produtos relacionados: Explore produtos relacionados e consulte soluções correspondentes.


 English
 Español
 Français
 Deutsch
 Português