
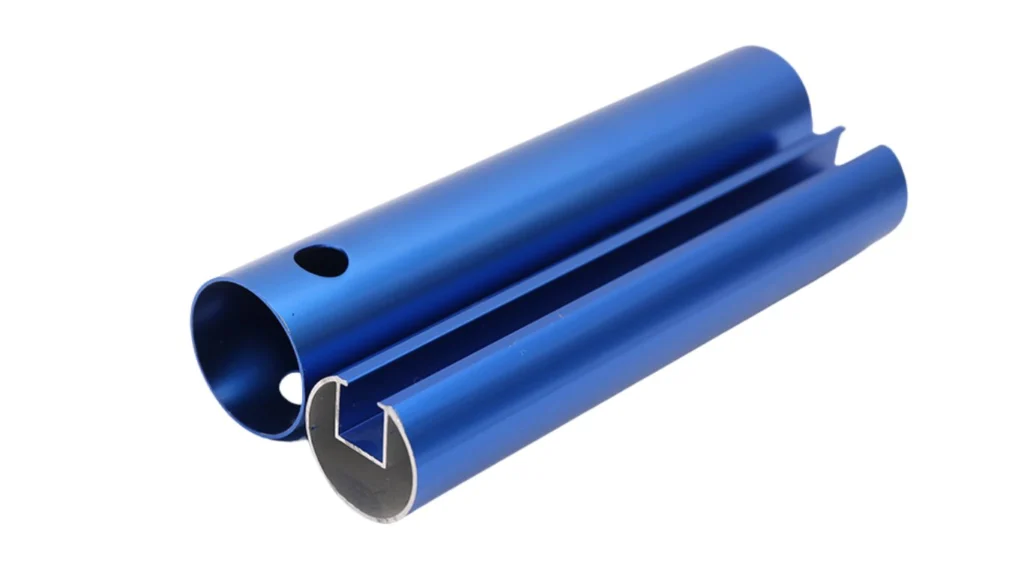
La résistance à la corrosion d'une perche télescopique provient d'un système complet matériau + surface, et non de l'aluminium ou de l'anodisation seuls. L'alliage, la préparation de surface, la finition anodisée, les zones coupées et percées, les verrous, les raccords, les métaux dissemblables, les pratiques de nettoyage et l'environnement d'exposition influent tous sur la durée de vie.
C'est particulièrement important pour les produits de bord de piscine et d'extérieur exposés à l'humidité, à l'eau chlorée, au sel, au soleil et aux produits de nettoyage. Une perche bien spécifiée peut réduire des risques de corrosion prévisibles, mais aucune finition ne rend un produit assemblé insensible à tous les produits chimiques et à tous les environnements.
Qu'est-ce qui provoque la corrosion sur une perche télescopique en aluminium ?
L'aluminium forme naturellement une fine couche d'oxyde, mais des taches visibles, des piqûres ou des attaques localisées peuvent tout de même apparaître lorsque la surface, l'environnement et l'assemblage créent des conditions défavorables.
- Exposition humide prolongée : l'eau piégée dans les assemblages, les manchons ou l'emballage maintient la surface mouillée.
- Chlorures : les produits de piscine, l'air marin et l'eau salée peuvent favoriser une corrosion localisée.
- Finitions endommagées : les rayures profondes, la coupe et le perçage peuvent mettre à nu ou interrompre les zones protégées.
- Métaux dissemblables : des associations de métaux inadaptées peuvent créer une corrosion galvanique en présence d'un électrolyte.
- Résidus chimiques : des nettoyants concentrés ou des produits de piscine laissés sur la perche peuvent attaquer les finitions ou les composants.
- Mauvais drainage : l'eau retenue à l'intérieur des tubes emboîtés ou autour de la visserie allonge le temps de contact.
- Manutention contaminée : débris métalliques, râteliers sales ou emballage inadapté peuvent marquer ou contaminer la surface.
La première étape de conception consiste donc à décrire l'exposition réelle : piscine d'eau douce, piscine chlorée, piscine d'eau salée, air marin, usage nautique, nettoyage industriel ou stockage extérieur courant.
1. Choisir l'alliage et la finition comme un seul système
Les alliages d'extrusion tels que le 6063 sont largement utilisés pour les tubes télescopiques car ils associent aptitude à la fabrication, aspect et propriétés mécaniques utiles. Le choix de l'alliage influence aussi la réponse à l'anodisation et la régularité de la surface finie.
Toutefois, la désignation de l'alliage ne définit pas à elle seule la tenue à la corrosion. L'acheteur et le fabricant devraient également confirmer :
- l'état et la spécification du tube ;
- l'état de surface avant finition ;
- la finition et la couleur requises ;
- les surfaces visibles par rapport aux surfaces cachées ;
- l'usinage ou l'assemblage après finition ;
- l'exposition attendue à l'eau, aux produits chimiques et à l'extérieur ;
- les critères d'acceptation d'aspect et d'essai.
Xingyong examine ces variables ensemble lors du développement d'une perche télescopique en aluminium sur mesure.
2. Ce que l'anodisation fait — et ne fait pas
L'anodisation est un procédé électrochimique qui fait croître une couche d'oxyde maîtrisée à partir de la surface de l'aluminium. Elle peut améliorer la durabilité de surface, l'aspect et la résistance à la corrosion tout en permettant une gamme de couleurs.
Une couche anodisée n'est pas un revêtement plastique rapporté et ne rend pas la perche assemblée inoxydable. Sa performance dépend de l'alliage, du prétraitement, de la maîtrise du procédé, de la spécification de couche, du colmatage, des usinages ultérieurs, de la manutention et de l'exposition.
| Ce que l'anodisation peut apporter | Ce que l'anodisation ne remplace pas |
|---|---|
| Améliorer la surface et l'aspect de l'aluminium | Un alliage et une conception de tube corrects |
| Réduire l'oxydation courante et l'usure de manutention | La protection des zones coupées, percées ou endommagées |
| Permettre des couleurs décoratives maîtrisées | Des verrous, raccords et visserie compatibles |
| Améliorer la tenue pour un environnement défini | Le nettoyage, le drainage et un stockage approprié |
| Fournir une spécification de finition mesurable | Des essais face à l'exposition réelle de l'acheteur |
Consultez les options d'anodisation et de finition de surface avant de valider la couleur et les exigences de performance.
3. Maîtriser la préparation de surface et la régularité de l'anodisation
Le nettoyage et le prétraitement éliminent huiles, débris et contamination de surface afin que le tube reçoive une finition plus régulière. La gamme exacte dépend de l'aspect requis et de la spécification d'anodisation ; compter le nombre d'étapes de nettoyage ne prouve rien sur la performance.
Les contrôles de production peuvent comprendre :
- le contrôle de surface des tubes à réception ;
- une gamme de prétraitement approuvée ;
- la maîtrise des montages et des points de contact ;
- le suivi des bains et du procédé ;
- la comparaison de couleur avec un échantillon approuvé ;
- les contrôles d'épaisseur de couche ou de colmatage spécifiés lorsque requis ;
- l'inspection visuelle des taches, brûlures, coulures et marques de manutention ;
- l'identification par lot et les enregistrements de contrôle.
Les variations de couleur peuvent être influencées par l'alliage, le lot d'extrusion, l'état de surface et les paramètres du procédé. Les acheteurs exigeant une correspondance de couleur serrée devraient fournir un échantillon physique approuvé et définir la manière dont les lots seront comparés.
4. Protéger les zones coupées, percées et taraudées
Une perche télescopique est souvent coupée, percée, rainurée ou taraudée pour recevoir verrous et raccords. Le fait que ces opérations aient lieu avant ou après l'anodisation change les surfaces qui reçoivent le traitement complet.
Passez ces emplacements en revue pendant le développement :
- les extrémités de tube masquées par des embouts ou exposées à l'eau retenue ;
- les trous et lumières autour des verrous ou des boutons-poussoirs ;
- les filetages et les zones de contact de la visserie ;
- les rayures créées pendant l'assemblage ;
- les bavures qui abîment les pièces plastiques ou retiennent des résidus ;
- les interfaces entre raccords et tubes finis.
L'ébavurage, une manutention propre, un ajustement de composants adapté et un ordre de gamme convenu contribuent à réduire les dommages localisés. Le contrôle doit porter sur la perche assemblée complète, et non sur un simple tube anodisé non usiné.
5. Gérer les métaux dissemblables et le risque galvanique
Lorsque l'aluminium est en contact avec un autre métal en présence d'eau ou de sels, une corrosion galvanique peut se produire. Le risque dépend de l'association de métaux, de la surface exposée, du contact électrique et de l'environnement.
La visserie, les ressorts, les clips, les inserts filetés et les raccords d'outil doivent être examinés au regard de :
- la compatibilité des matériaux ;
- le contact électrique direct avec l'aluminium ;
- la rétention d'eau à l'interface ;
- les barrières, isolations ou revêtements nécessaires ;
- les besoins de remplacement et de maintenance ;
- l'exposition réelle en bord de piscine, en bord de mer ou en milieu marin.
Une affirmation générale du type « l'acier inoxydable résiste à la corrosion » ne suffit pas ; il faut considérer le couple de métaux complet et l'environnement.
Le rapport de surfaces compte aussi dans un couple galvanique. Une petite surface d'aluminium reliée à une surface comparativement grande de métal plus noble peut se comporter autrement que la configuration inverse. Pour cette raison, une décision matière reprise d'un raccord ne peut pas s'appliquer automatiquement à chaque vis ou à chaque diamètre de perche. L'assemblage doit être examiné dans la condition humide qu'il est censé rencontrer, y compris les interstices où l'eau ou les résidus chimiques peuvent subsister après le séchage du tube visible.
6. Intégrer les verrous, poignées et raccords en plastique
La résistance à la corrosion n'est qu'une partie de la durabilité en extérieur. Les verrous et raccords plastiques peuvent se décolorer, se fissurer, gonfler ou perdre leur ajustement sous l'effet des UV, des produits chimiques, des cycles de température ou des contraintes d'assemblage.
Le type de résine et la stabilisation UV doivent être choisis pour l'environnement visé, puis vérifiés sur le composant fini. L'évaluation appropriée peut porter sur la qualité de moulage, l'ajustement, le fonctionnement du verrou, les chocs, les cycles répétés et les exigences de vieillissement convenues.
Un tube anodisé de qualité n'empêche pas la défaillance d'un verrou plastique inadapté. Le tube, le verrou et le raccord doivent donc être validés comme un seul système produit.
7. Définir un essai de corrosion adapté à l'application
« Testé au brouillard salin » ou « résistant aux produits chimiques » est incomplet sans la méthode et les critères d'acceptation. Le comité ASTM G01 référence l'ASTM B117 pour la conduite des appareils d'essai au brouillard salin, mais la B117 ne prescrit pas à elle seule l'éprouvette propre au produit, la durée d'exposition ni les limites de réussite ou d'échec. Des essais différents simulent des conditions différentes, et un essai accéléré en laboratoire ne reproduit pas tous les aspects du service réel.
Une exigence d'essai utile consigne :
- État de l'échantillon : coupon de tube, pièce usinée ou perche complète assemblée.
- Exposition : solution, concentration, température, durée et cycle.
- Préparation : échantillon nettoyé, rayé, coupé ou autrement conditionné.
- Zones à inspecter : tube principal, extrémités, trous, verrous, visserie et raccords.
- Acceptation : changement de couleur, taches, piqûres, cloquage ou changement fonctionnel admis.
- Fonctionnement après essai : déploiement, rétraction, verrouillage et ajustement des raccords.
La méthode d'essai et les limites doivent être convenues lors de l'échantillonnage. Le plan de production plus large est traité dans le guide de durabilité et d'essais qualité des perches télescopiques.
8. L'usage, le nettoyage et le stockage comptent aussi
Même une finition adaptée profite d'un entretien simple. Après une exposition aux produits de piscine, au sel ou à la saleté, rincez la perche à l'eau douce adaptée, retirez les résidus, laissez les sections emboîtées s'égoutter et sécher, puis rangez la perche à l'écart des produits chimiques concentrés.
Les utilisateurs devraient également :
- éviter de ranger la perche mouillée dans un emballage hermétique ;
- empêcher les débris abrasifs d'entrer dans les emboîtements télescopiques ;
- inspecter les rayures profondes, les enfoncements et les composants endommagés ;
- éviter de mélanger des nettoyants non approuvés ;
- suivre les consignes d'entretien du fournisseur ;
- remplacer les pièces structurelles ou de verrouillage endommagées au lieu de masquer le problème.
L'emballage doit lui aussi protéger la finition pendant la livraison. Voir le guide de l'emballage des perches de piscine et des dommages de transport.
9. Risques de corrosion et moyens de maîtrise
| Anomalie observée | Cause possible | Ce qu'il faut examiner |
|---|---|---|
| Taches ou dépôts blancs | Humidité retenue, résidus ou conditions de stockage | Nettoyage, drainage, emballage et exposition |
| Piqûres localisées | Chlorures, finition endommagée ou résidu concentré | Environnement, finition, rayures et entretien |
| Corrosion près d'une vis | Contact entre métaux dissemblables et électrolyte retenu | Couple de matériaux, isolation et drainage |
| Marques sombres autour des trous | Dommage d'usinage, contamination ou eau emprisonnée | Ordre des opérations, ébavurage, nettoyage et assemblage |
| Variation de couleur | Différences d'alliage, de surface ou de lot d'anodisation | Échantillon approuvé et contrôle de la couleur par lot |
| Défaillance du verrou avec un tube sain | Vieillissement du plastique, exposition chimique ou contrainte d'assemblage | Résine, géométrie et essais sur le composant fini |
10. Ce que les acheteurs doivent inscrire dans l'appel d'offres
- application en bord de piscine, en bord de mer, en milieu marin ou en extérieur général ;
- eau douce, eau chlorée, eau salée et produits de nettoyage concernés ;
- alliage et spécification de tube s'ils sont déjà définis ;
- exigence de finition anodisée, thermolaquée ou autre ;
- couleur approuvée et limites d'aspect ;
- verrous, raccords, visserie et autres associations de matériaux ;
- exigences de coupe, de perçage ou de taraudage ;
- méthode d'essai de corrosion ou de vieillissement requise ;
- critères d'acceptation et rapport de contrôle ;
- consignes de nettoyage, emballage, quantité et marché visé.
Si de la corrosion est apparue sur un produit existant, envoyez l'échantillon complet avec son historique d'usage, de nettoyage, de stockage et d'exposition. L'emplacement et l'aspect aident à distinguer un dommage de surface, un résidu piégé, un contact galvanique et une finition inadaptée.
Questions fréquentes
Les perches télescopiques en aluminium anodisé sont-elles inoxydables ?
Non. L'anodisation améliore la surface de l'aluminium, mais la durée de vie dépend encore de l'exposition, des zones coupées, des dommages, des matériaux des composants, du nettoyage et du stockage.
Une perche anodisée peut-elle servir dans une piscine d'eau salée ?
Elle peut convenir lorsque la finition et l'assemblage complets sont spécifiés pour cette exposition, mais le fabricant doit examiner les chlorures, la visserie, les raccords, le nettoyage et les essais avant validation.
Une couche anodisée plus épaisse règle-t-elle toujours la corrosion ?
Non. La spécification de couche compte, mais l'alliage, la préparation, le colmatage, les rayures, les usinages, le contact galvanique et les produits chimiques retenus peuvent tout de même déterminer le résultat.
Pourquoi la corrosion peut-elle apparaître autour des trous ou des vis ?
Ces zones peuvent exposer des surfaces usinées, retenir l'humidité ou mettre en contact des métaux dissemblables. Il faut vérifier l'ordre des opérations, l'ébavurage, l'isolation et le drainage.
Faut-il rincer les perches de piscine après usage ?
Rincer les produits de piscine ou le sel à l'eau douce adaptée, puis laisser égoutter et sécher la perche, réduit généralement les résidus et l'exposition humide prolongée.
Quelles preuves un acheteur OEM doit-il demander ?
Demandez la spécification d'alliage et de finition approuvée, l'échantillon de couleur, la méthode d'essai définie, les critères d'acceptation, l'échantillon de production et les enregistrements de contrôle pertinents.
Précisez l'exposition avant la finition
Développez un système de perche télescopique résistant à la corrosion
Communiquez les conditions d'eau, de produits chimiques, d'extérieur et de contact entre matériaux. Xingyong peut examiner l'alliage, la finition, les zones usinées et les composants avant l'échantillonnage.
Découvrir les options d'anodisation · Envoyer votre appel d'offres résistance à la corrosion

 English
 Español
 Français
 Deutsch
 Português