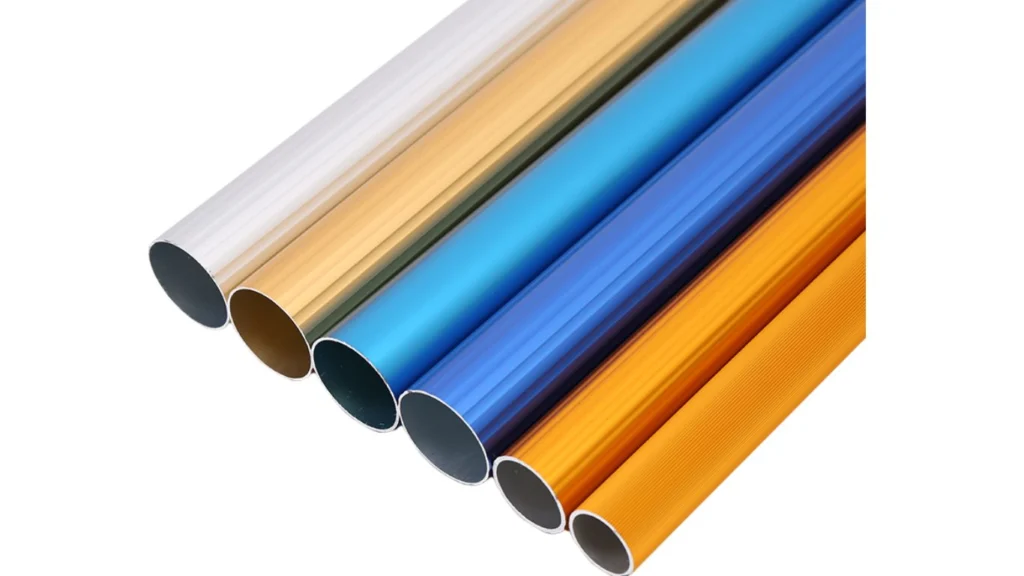
Une perche télescopique est stable lorsque ses sections de tube, son recouvrement, son verrou, son raccord et sa finition de surface continuent de fonctionner ensemble sous la charge et dans l'environnement prévus. Le choix de l'alliage compte, mais il ne peut pas compenser un tube trop mince, un ajustement de section trop lâche ou un verrou mal adapté à la perche.
Pour les acheteurs OEM, la durabilité doit donc être définie comme un ensemble d'exigences mesurables plutôt que par une affirmation générale selon laquelle une perche est « solide » ou « ne casse pas ». Ce guide présente les moyens de maîtrise matière, structure et production à examiner avant l'échantillonnage et la production en série.
Qu'est-ce qui détermine la durabilité d'une perche télescopique ?
La performance d'une perche télescopique résulte de plusieurs décisions de conception liées entre elles. Modifier un élément peut affecter le reste de l'ensemble.
- Alliage et état : influent sur la résistance du tube, l'aptitude à la mise en forme, la finition et le poids.
- Diamètre et épaisseur de paroi du tube : influent sur la rigidité, la maniabilité et la résistance aux enfoncements locaux.
- Nombre de sections et recouvrement : influent sur la longueur repliée, la rigidité en position déployée et la stabilité des emboîtements.
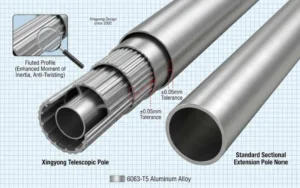
- Jeu entre sections : doit permettre un mouvement fluide sans flottement excessif.
- Conception du verrou : doit maintenir les sections sous les efforts de poussée, de traction et de rotation attendus.
- Raccord d'outil : doit correspondre à l'accessoire et transmettre sa charge de service à la perche.
- Traitement de surface : protège l'aspect et aide la perche à supporter l'humidité, les produits de piscine et l'exposition extérieure.
- Régularité de l'assemblage : détermine si l'échantillon approuvé peut être reproduit d'un lot de production à l'autre.
Une perche destinée à une épuisette légère n'a pas besoin de la même structure qu'une perche utilisée avec une tête d'aspirateur, un balai mouillé ou un autre accessoire à forte résistance. La spécification doit partir de l'outil réel et des conditions de travail.
1. Tube en aluminium et maîtrise de la matière première
Le choix du matériau part de l'application, de la portée requise et de la charge visée. Les alliages d'aluminium couramment utilisés pour les programmes de perches et de tubes offrent différents compromis entre aptitude à l'extrusion, résistance, état de surface et coût. L'alliage et l'état définitifs doivent figurer sur la spécification approuvée plutôt que de rester une mention générique « aluminium ». L'ASTM B221 pour les tubes extrudés en aluminium et alliages d'aluminium constitue une référence reconnue pour les exigences d'alliage, d'état et de propriétés mécaniques, mais la perche finie nécessite tout de même un essai structurel et fonctionnel propre à l'application.
Les contrôles à réception et en cours de fabrication doivent confirmer les points qui influent sur l'assemblage et le comportement de la perche :
- la nuance du matériau et l'identification du lot ;
- le diamètre extérieur et l'épaisseur de paroi ;
- la rectitude et la circularité du tube ;
- l'état de surface avant finition ;
- la longueur de coupe et l'état des extrémités ;
- l'ajustement entre sections télescopiques voisines.
Les valeurs acceptables dépendent de la conception approuvée de la perche. Les acheteurs devraient éviter de reprendre une tolérance ou une épaisseur de paroi d'un produit sans rapport : une perche plus longue, un outil plus lourd ou un verrou différent peuvent exiger une autre structure de tube. Xingyong examine ces variables ensemble lors du développement d'une perche télescopique en aluminium sur mesure.
2. Ajustement des sections, recouvrement et stabilité en position déployée
Une perche à plusieurs sections a besoin d'un jeu suffisant pour se déployer sans effort, mais un jeu trop important crée du flottement et une transmission de charge irrégulière. Le recouvrement des sections est tout aussi important. Si l'engagement entre les tubes est insuffisant, les contraintes se concentrent près de l'emboîtement et la perche peut sembler instable avant même que le tube n'atteigne sa limite matière.
Pendant le développement, la perche doit être évaluée en position repliée et en position totalement déployée. L'examen doit porter sur :
- le fait que chaque section se déploie et se rétracte sans coincement ;
- le fait que l'ordre des sections et les butées empêchent une séparation accidentelle ;
- le fait que le débattement des emboîtements reste acceptable à pleine portée ;
- le fait que la perche reste contrôlable avec l'accessoire prévu monté ;
- le fait qu'un usage répété modifie ou non l'ajustement des sections.
Pour les conceptions plus longues, ajouter des sections peut réduire la longueur d'expédition, mais chaque emboîtement supplémentaire introduit une interface de plus à maîtriser. Une conception pragmatique équilibre portée, longueur repliée, rigidité, poids et emballage.
3. Flexion, flèche et évaluation de la charge de service
La « capacité de charge » est incomplète tant que le montage d'essai n'est pas défini. Une évaluation pertinente consigne la longueur déployée, la position des appuis, la direction de la charge, l'accessoire, le point d'application et les critères d'acceptation. Un essai de flexion à l'horizontale, un essai de traction à la verticale et un essai de poussée-traction en conditions d'usage mesurent des comportements différents.
Un plan de développement ou de contrôle peut comprendre :
- Confirmer la configuration d'essai. Monter le même nombre de sections, le même recouvrement et le même raccord que ceux qui seront livrés.
- Appliquer une charge définie. La placer à la position qui représente l'outil réel ou l'effort de travail.
- Relever la flèche. Mesurer le déplacement pendant l'application de la charge plutôt que de s'en remettre à une appréciation visuelle.
- Inspecter après déchargement. Rechercher une déformation permanente, des enfoncements locaux, un débattement des emboîtements, un glissement du verrou et des dommages au raccord.
- Répéter si nécessaire. Une sollicitation cyclique peut révéler des évolutions qu'un unique essai statique ne montre pas.
La charge visée et la flèche admissible doivent être convenues pour chaque produit. Xingyong n'applique pas une capacité publiée unique à toutes les perches télescopiques, car la longueur, la structure du tube, le verrou et l'accessoire changent le résultat. Les acheteurs peuvent utiliser le guide de capacité de charge des perches télescopiques pour préparer la discussion technique, puis confirmer la méthode d'acceptation en production lors de l'échantillonnage.
4. Tenue du verrou et contrôles de cycles de déploiement
Le verrou transforme un ensemble de sections de tube libres en une perche déployée utilisable. Sa performance dépend des surfaces de contact, des dimensions du tube, de la géométrie du verrou et de l'assemblage, et pas seulement du type de verrou.
Les contrôles doivent couvrir la façon dont l'utilisateur emploiera le produit :
- l'engagement et le déverrouillage initiaux ;
- la tenue sous effort axial et en rotation ;
- le glissement à l'extension spécifiée ;
- le fonctionnement avec les mains mouillées ou gantées lorsque cela s'applique ;
- les cycles répétés de déploiement et de rétraction ;
- l'usure, la fissuration ou le desserrage des composants plastiques ;
- la performance après traitement de surface et assemblage final.
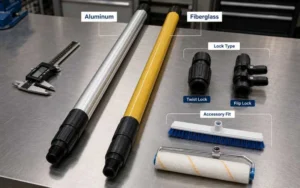
Les verrous à vis, à levier et à bouton-poussoir répondent à des exigences d'usage et de structure différentes. La comparaison entre verrou à vis et verrou à levier peut aider à choisir une conception de départ, mais le verrou retenu doit malgré tout être testé sur le jeu de tubes réel.
5. Résistance à la corrosion et maîtrise de la finition de surface
Les perches de bord de piscine et d'extérieur peuvent être exposées à l'humidité, à l'eau chlorée, au sel, au soleil et aux produits de nettoyage. L'aluminium forme naturellement une couche d'oxyde, mais le produit complet a tout de même besoin d'une finition choisie pour son environnement et ses exigences d'aspect.
L'anodisation est couramment utilisée car elle développe une couche d'oxyde maîtrisée à la surface de l'aluminium et permet des options de couleur régulières. Le thermolaquage peut être retenu pour d'autres exigences d'aspect ou de protection. Le traitement approprié dépend de l'alliage, de la couleur souhaitée, de la manutention, de l'exposition et de la spécification de l'acheteur.
Les points de maîtrise de surface peuvent comprendre :
- le prétraitement et l'état de surface ;
- l'échantillon de couleur approuvé et la comparaison d'un lot à l'autre ;
- la couverture de la finition dans les zones visibles et usinées ;
- les rayures, marques de manutention et dommages de contact ;
- les contrôles de film ou de revêtement lorsqu'ils sont spécifiés ;
- les essais d'exposition ou de corrosion convenus pour le marché visé.
Les arêtes coupées, les zones percées, les matériaux mixtes et les surfaces endommagées méritent une attention particulière. Les verrous, poignées et raccords en plastique exigent eux aussi une tenue au vieillissement et aux UV adaptée ; un tube résistant à la corrosion n'empêche pas une pièce plastique mal choisie de défaillir en extérieur. Consultez les options d'anodisation et de finition de surface lors de la définition du produit.
6. Points de contrôle qualité, du tube à la perche emballée
Un plan qualité pragmatique relie chaque étape de production à la défaillance qu'elle doit prévenir.
| Étape de production | Contrôles types | Risque maîtrisé |
|---|---|---|
| Réception matière | Nuance, lot et état de surface | Matériau erroné ou irrégulier |
| Extrusion et préparation des tubes | Diamètre, paroi, rectitude, longueur de coupe et ajustement des sections | Flottement, coincement ou écart dimensionnel |
| Traitement de surface | Contrôles d'aspect, de couleur, de couverture et de finition spécifiée | Variation de couleur, rayures ou protection insuffisante |
| Parachèvement | Position des trous, lumières, filetages, extrémités et ébavurage | Erreur d'assemblage ou dommage localisé |
| Assemblage du verrou et du raccord | Ajustement, engagement, tenue et compatibilité des accessoires | Glissement, outils mal tenus ou manœuvre difficile |
| Contrôle de la perche finie | Déploiement, rétraction, alignement, fonctionnement et contrôles de charge convenus | Produits finis instables ou irréguliers |
| Emballage | Quantité, protection, étiquettes, carton et accessoires | Dommages de transport, manquants ou références mélangées |
La fréquence de contrôle et les niveaux d'acceptation doivent être fixés en fonction du produit, de la taille de commande et des exigences de l'acheteur. Lorsque la traçabilité est requise, les enregistrements matière, fabrication, assemblage et contrôle doivent être rattachés au lot de production. Consultez le processus d'assurance qualité et traçabilité des lots de matière pour le flux de travail associé.
7. Modes de défaillance courants et comment la spécification les réduit
| Problème constaté | Causes possibles à investiguer | Réponse en spécification ou en contrôle |
|---|---|---|
| La perche fléchit excessivement | Inadéquation entre structure du tube, portée ou charge de l'accessoire | Confirmer les conditions d'utilisation, la conception du tube et la flèche admissible |
| Les sections flottent | Jeu, recouvrement ou régularité dimensionnelle inadaptés | Définir l'ajustement des sections et contrôler en extension maximale |
| Le verrou glisse | La géométrie du verrou, le contact, l'assemblage ou les dimensions du tube varient | Prévoir un essai de tenue sur la perche finie réelle |
| La perche coince pendant le déploiement | Tube cintré, circularité insuffisante, débris ou surépaisseur de finition | Vérifier la rectitude, l'ajustement et le fonctionnement des sections finies |
| Le raccord prend du jeu | L'interface ou la charge de l'accessoire n'ont pas été appariées | Valider le raccord avec l'échantillon d'outil réel de l'acheteur |
| La finition se raye ou varie | Préparation de surface, manutention ou contrôle de couleur par lot irréguliers | Valider un standard de finition et protéger les pièces jusqu'à l'emballage |
| Le composant plastique se fissure | Matériau, exposition aux UV, géométrie ou contrainte d'assemblage inadaptés | Confirmer la résine et tester le composant assemblé pour son environnement |
8. Ce que les acheteurs doivent inscrire dans l'appel d'offres et le plan d'acceptation
Un bon appel d'offres donne au fabricant assez d'informations pour concevoir et tester exactement le produit que l'acheteur s'attend à recevoir. Indiquez :
- l'application et l'accessoire monté ;
- la longueur de travail et la longueur repliée ;
- le nombre de sections souhaité ;
- le diamètre de tube, la paroi ou la performance visée s'ils sont déjà définis ;
- l'effort de travail attendu ou la configuration d'essai convenue ;
- la flèche admissible ou le résultat fonctionnel attendu ;
- le type de verrou et de raccord ;
- la finition de surface, la couleur et l'environnement d'exposition ;
- le logo, les étiquettes et l'emballage ;
- la quantité d'échantillons, la quantité commandée et le marché visé ;
- les enregistrements de contrôle ou rapports d'essai exigés avec la commande.
Si une exigence chiffrée n'est pas encore connue, envoyez le produit existant, la tête d'outil ou un exemple de casse. La spécification peut alors être construite autour du cas d'usage réel plutôt que d'une promesse de résistance universelle non étayée. Le la check-list de consultation pour perche de piscine constitue un point de départ concis.
Questions fréquentes
Un tube en aluminium plus épais est-il toujours plus durable ?
Non. L'épaisseur de paroi peut améliorer la rigidité ou la résistance aux enfoncements, mais elle change aussi le poids, l'ajustement des sections, l'appariement du verrou et le coût. Diamètre, alliage, portée, recouvrement et charge de l'accessoire doivent être examinés ensemble.
Comment spécifier un essai de charge sur perche télescopique ?
Indiquez l'extension de la perche, la position des appuis, la direction de la charge, l'outil ou le point d'application, la durée de charge et les critères d'acceptation. Sans configuration d'essai, un chiffre de capacité isolé ne peut pas être comparé de façon fiable entre perches différentes.
L'anodisation rend-elle une perche télescopique inoxydable ?
Aucune finition ne rend une perche assemblée insensible à tous les produits chimiques et à tous les environnements. L'anodisation améliore la surface de l'aluminium, tandis que les zones coupées, les rayures, les pièces plastiques, les matériaux mixtes, l'entretien et l'exposition réelle influent encore sur la durée de vie.
Comment contrôle-t-on la régularité de performance des verrous ?
Le verrou doit être évalué sur le jeu de tubes fini pour l'engagement, le déverrouillage, la tenue, le glissement et l'usage répété. L'effort et le nombre de cycles appropriés sont convenus pour le produit plutôt que supposés valables pour toutes les conceptions.
Un échantillon approuvé suffit-il à définir la qualité en série ?
L'échantillon ne définit le produit que si ses cotes critiques, ses matériaux, sa finition, ses contrôles fonctionnels et son emballage sont consignés. Le contrôle de production vérifie ensuite les lots au regard de cette spécification approuvée.
Que doit envoyer un acheteur OEM avant le développement ?
Envoyez l'application, l'accessoire, la portée requise, la limite de longueur repliée, l'effort de travail attendu, la finition, la quantité, l'emballage et le marché visé. Une perche de référence ou un échantillon d'outil est utile lorsque l'interface ou la sollicitation est difficile à décrire.
Planifiez l'essai avant la production
Définissez une perche télescopique contrôlable et reproductible
Communiquez l'outil, la portée de travail, la condition de charge, le verrou, la finition et le cahier des charges d'emballage. Xingyong peut examiner les exigences de tube, de sections et d'essai avant l'échantillonnage.
Découvrir la fabrication de perches télescopiques sur mesure · Envoyer votre appel d'offres
 English
 Español
 Français
 Deutsch
 Português