
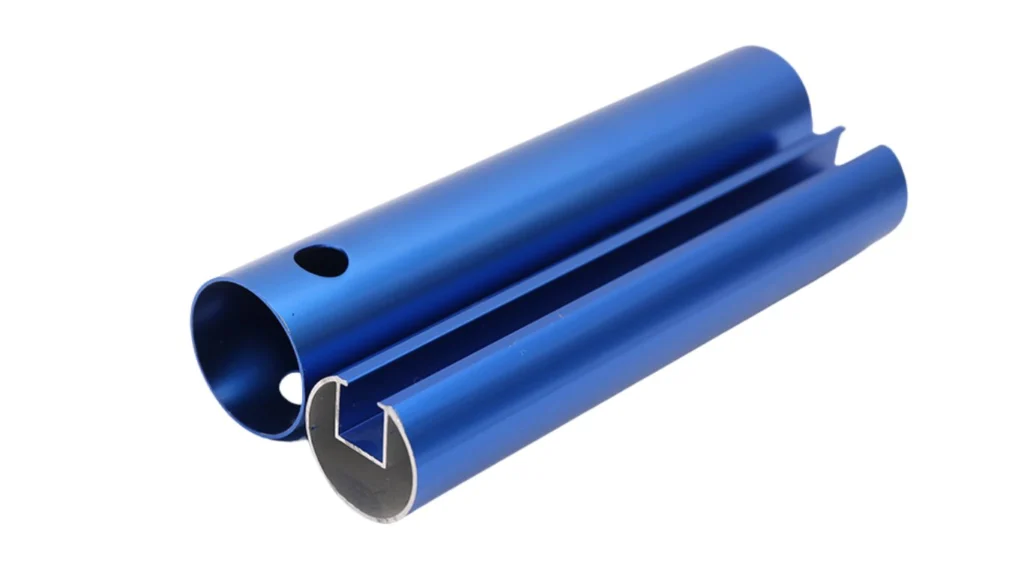
La resistencia a la corrosión de una pértiga telescópica procede de un sistema completo de material y superficie, no solo del aluminio o del anodizado. La aleación, la preparación de la superficie, el acabado anodizado, las zonas cortadas y taladradas, los cierres, los conectores, los metales distintos, las prácticas de limpieza y el entorno de exposición influyen en la vida útil.
Esto es especialmente importante en productos para piscina y exterior expuestos a humedad, agua clorada, sal, luz solar y productos de limpieza. Una pértiga bien especificada puede reducir los riesgos de corrosión previsibles, pero ningún acabado hace que todo producto montado sea inmune a cualquier producto químico o entorno.
¿Qué provoca la corrosión en una pértiga telescópica de aluminio?
El aluminio forma de manera natural una fina capa de óxido, pero pueden aparecer manchas visibles, picaduras o ataques localizados cuando la superficie, el entorno y el montaje crean condiciones desfavorables.
- Exposición prolongada a la humedad: el agua atrapada en uniones, manguitos o embalajes mantiene la superficie mojada.
- Cloruros: los productos químicos de piscina, el aire costero y el agua salada pueden favorecer la corrosión localizada.
- Acabados dañados: los arañazos profundos, el corte y el taladrado pueden dejar al descubierto o interrumpir las zonas protegidas.
- Metales distintos: las combinaciones de metales inadecuadas pueden generar corrosión galvánica en presencia de un electrolito.
- Residuos químicos: los limpiadores concentrados o los productos químicos de piscina que quedan sobre la pértiga pueden atacar los acabados o los componentes.
- Drenaje deficiente: el agua retenida dentro de los tubos encajados o alrededor de las fijaciones prolonga el tiempo de contacto.
- Manipulación contaminante: las virutas metálicas, los bastidores sucios o un embalaje inadecuado pueden marcar o contaminar la superficie.
Por tanto, el primer paso del diseño es describir la exposición real: piscina de agua dulce, piscina clorada, piscina de agua salada, aire costero, uso marino, limpieza industrial o almacenamiento exterior general.
1. Seleccione la aleación y el acabado como un único sistema
Las aleaciones de extrusión como la 6063 se utilizan mucho en tubos telescópicos porque combinan facilidad de fabricación, buen aspecto y propiedades mecánicas útiles. La elección de la aleación también influye en la respuesta al anodizado y en la uniformidad de la superficie acabada.
Sin embargo, la designación de la aleación no define por sí sola el comportamiento frente a la corrosión. El comprador y el fabricante también deben confirmar:
- temple y especificación del tubo;
- estado de la superficie antes del acabado;
- acabado y color necesarios;
- superficies visibles frente a ocultas;
- mecanizado o montaje posterior al acabado;
- exposición prevista al agua, a productos químicos y al exterior;
- criterios de aceptación de aspecto y de ensayo.
Xingyong revisa estas variables en conjunto al desarrollar una pértiga telescópica de aluminio a medida.
2. Qué hace el anodizado y qué no hace
El anodizado es un proceso electroquímico que hace crecer una capa de óxido controlada a partir de la superficie del aluminio. Puede mejorar la durabilidad de la superficie, el aspecto y la resistencia a la corrosión, y admite una gama de colores.
Una capa anodizada no es un recubrimiento plástico independiente y no hace que la pértiga montada sea inmune a la corrosión. Su rendimiento depende de la aleación, el pretratamiento, el control del proceso, la especificación de la capa, el sellado, el mecanizado posterior, la manipulación y la exposición.
| El anodizado puede ayudar a | El anodizado no puede sustituir |
|---|---|
| Mejorar la superficie y el aspecto del aluminio | Una aleación y un diseño de tubo correctos |
| Reducir la oxidación habitual y el desgaste por manipulación | La protección de zonas cortadas, taladradas o dañadas |
| Admitir colores decorativos controlados | Cierres, conectores y fijaciones compatibles |
| Mejorar la resistencia para un entorno definido | La limpieza, el drenaje y un almacenamiento adecuado |
| Aportar una especificación de acabado medible | Los ensayos frente a la exposición real del comprador |
Consulte las opciones de anodizado y acabado superficial disponibles antes de aprobar los requisitos de color y rendimiento.
3. Controle la preparación de la superficie y la uniformidad del anodizado
La limpieza y el pretratamiento eliminan el aceite, la suciedad y la contaminación superficial para que el tubo reciba un acabado más uniforme. La ruta exacta depende del aspecto necesario y de la especificación de anodizado; contar solo los pasos de limpieza no demuestra el rendimiento.
Los controles de producción pueden incluir:
- inspección de la superficie del tubo en recepción;
- ruta de pretratamiento aprobada;
- control de los bastidores y de los puntos de contacto;
- supervisión de los baños y del proceso;
- comparación de color frente a una muestra aprobada;
- comprobaciones de capa o sellado especificadas, cuando se exijan;
- inspección visual de manchas, quemaduras, vetas y marcas de manipulación;
- identificación del lote y registros de inspección.
La variación de color puede verse influida por la aleación, el lote de extrusión, el estado de la superficie y los parámetros del proceso. Los compradores que necesiten una igualación de color estricta deben facilitar una muestra física aprobada y definir cómo se compararán los lotes.
4. Proteja las zonas cortadas, taladradas y roscadas
Una pértiga telescópica suele cortarse, taladrarse, ranurarse o roscarse para alojar cierres y conectores. Que el procesado se haga antes o después del anodizado cambia qué superficies reciben el tratamiento completo.
Revise estos puntos durante el desarrollo:
- extremos del tubo ocultos por tapones o expuestos al agua retenida;
- orificios y ranuras alrededor de cierres o botones pulsadores;
- roscas y zonas de contacto con fijaciones;
- arañazos producidos durante el montaje;
- rebabas que dañan las piezas de plástico o retienen residuos;
- conexiones entre conectores y tubos acabados.
El desbarbado, una manipulación limpia, un ajuste adecuado de los componentes y el orden de proceso acordado ayudan a reducir los daños localizados. La inspección debe abarcar la pértiga montada completa y no solo un tubo anodizado sin procesar.
5. Gestione los metales distintos y el riesgo galvánico
Cuando el aluminio entra en contacto con otro metal en presencia de agua o sales, puede producirse corrosión galvánica. El riesgo depende de la combinación de metales, la superficie expuesta, el contacto eléctrico y el entorno.
Las fijaciones, los muelles, las pinzas, los insertos roscados y los conectores de herramienta deben revisarse en cuanto a:
- compatibilidad de materiales;
- contacto eléctrico directo con el aluminio;
- retención de agua en la unión;
- barreras, aislamiento o recubrimientos cuando sean necesarios;
- requisitos de sustitución y mantenimiento;
- la exposición real junto a la piscina, en la costa o en el mar.
Una afirmación genérica como «el acero inoxidable es resistente a la corrosión» no basta; hay que considerar el par de metales completo y el entorno.
La relación de superficies también importa en un par galvánico. Una pequeña superficie de aluminio unida a una superficie comparativamente grande de un metal más noble puede comportarse de forma distinta a la disposición inversa. Por eso, una decisión de material copiada de un conector no puede aplicarse automáticamente a todas las fijaciones o diámetros de pértiga. La unión montada debe revisarse en las condiciones de humedad que previsiblemente encontrará, incluidas las rendijas donde el agua o los residuos químicos pueden permanecer después de que el tubo visible se haya secado.
6. Incluya los cierres, las empuñaduras y los conectores de plástico
La resistencia a la corrosión es solo una parte de la durabilidad en exterior. Los cierres y conectores de plástico pueden decolorarse, agrietarse, hincharse o perder el ajuste por la exposición a los rayos UV, los productos químicos, los ciclos de temperatura o la tensión de montaje.
El tipo de resina y la estabilización UV deben elegirse para el entorno de destino y comprobarse después en el componente terminado. Una evaluación adecuada puede abarcar la calidad del moldeo, el ajuste, el funcionamiento del cierre, el impacto, los ciclos repetidos y los requisitos de envejecimiento a la intemperie acordados.
Un tubo anodizado en buen estado no evita el fallo de un cierre de plástico inadecuado. Por tanto, el tubo, el cierre y el conector deben aprobarse como un único sistema de producto.
7. Defina un ensayo de corrosión acorde con la aplicación
«Ensayado en niebla salina» o «resistente a los productos químicos» es una indicación incompleta sin el método y los criterios de aceptación. El Comité G01 de ASTM recoge la norma ASTM B117 para el funcionamiento de aparatos de niebla salina, pero la B117 no prescribe por sí sola la probeta específica del producto, la duración de la exposición ni los límites de aceptación o rechazo. Los distintos ensayos simulan condiciones distintas, y un ensayo acelerado de laboratorio no reproduce todos los aspectos del servicio real.
Un requisito de ensayo útil registra:
- Estado de la muestra: probeta de tubo, pieza procesada o pértiga montada completa.
- Exposición: solución, concentración, temperatura, duración y ciclo.
- Preparación: muestra limpiada, rayada, cortada o acondicionada de otro modo.
- Zonas de inspección: tubo principal, extremos, orificios, cierres, fijaciones y conectores.
- Aceptación: cambio de color, manchas, picaduras, ampollas o cambios funcionales admitidos.
- Funcionamiento tras el ensayo: extensión, recogida, bloqueo y ajuste del conector.
El método de ensayo y los límites deben acordarse durante el muestreo. El plan de producción general se trata en la guía de durabilidad y ensayos de calidad de pértigas telescópicas.
8. El uso, la limpieza y el almacenamiento siguen importando
Incluso un acabado adecuado se beneficia de un mantenimiento sencillo. Tras la exposición a productos químicos de piscina, sal o suciedad, enjuague la pértiga con agua dulce adecuada, elimine los residuos, deje que los tramos encajados escurran y se sequen, y guarde la pértiga lejos de productos químicos concentrados.
Los usuarios también deben:
- evitar guardar la pértiga mojada dentro de un embalaje cerrado;
- mantener la suciedad abrasiva fuera de las uniones telescópicas;
- inspeccionar los arañazos profundos, las abolladuras y los componentes dañados;
- evitar mezclar limpiadores no aprobados;
- seguir las instrucciones de mantenimiento del proveedor;
- sustituir las piezas estructurales o de cierre dañadas en lugar de disimular el problema.
El embalaje también debe proteger el acabado durante la entrega. Consulte la guía de embalaje de pértigas para piscina y prevención de daños en el transporte.
9. Riesgos de corrosión y controles
| Problema observado | Posible causa | Qué revisar |
|---|---|---|
| Manchas o depósitos blancos | Humedad retenida, residuos o condiciones de almacenamiento | Limpieza, drenaje, embalaje y exposición |
| Picaduras localizadas | Cloruros, acabado dañado o residuos concentrados | Entorno, acabado, arañazos y mantenimiento |
| Corrosión cerca de una fijación | Contacto entre metales distintos y electrolito retenido | Par de materiales, aislamiento y drenaje |
| Marcas oscuras alrededor de los orificios | Daños de procesado, contaminación o agua atrapada | Orden del proceso, desbarbado, limpieza y montaje |
| Variación de color | Diferencias de aleación, superficie o lote de anodizado | Muestra aprobada y control del color por lote |
| Fallo del cierre con el tubo en buen estado | Envejecimiento del plástico a la intemperie, exposición química o tensión de montaje | Resina, geometría y ensayo del componente terminado |
10. Qué deben incluir los compradores en la RFQ
- aplicación junto a la piscina, costera, marina o de exterior en general;
- agua dulce, agua clorada, agua salada y productos de limpieza implicados;
- especificación de la aleación y del tubo, si ya está definida;
- requisito de acabado anodizado, con pintura en polvo u otro;
- color aprobado y límites de aspecto;
- cierres, conectores, fijaciones y otras combinaciones de materiales;
- requisitos de corte, taladrado o roscado;
- método de ensayo de corrosión o de envejecimiento a la intemperie exigido;
- criterios de aceptación e informe de inspección;
- instrucciones de limpieza, embalaje, cantidad y mercado de destino.
Si ha aparecido corrosión en un producto existente, envíe la muestra completa con su historial de uso, limpieza, almacenamiento y exposición. La ubicación y el aspecto pueden ayudar a distinguir entre daños superficiales, residuos atrapados, contacto galvánico y un acabado inadecuado.
Preguntas frecuentes
¿Son inmunes a la corrosión las pértigas telescópicas de aluminio anodizado?
No. El anodizado mejora la superficie del aluminio, pero la vida útil sigue dependiendo de la exposición, las zonas cortadas, los daños, los materiales de los componentes, la limpieza y el almacenamiento.
¿Se puede usar una pértiga anodizada en una piscina de agua salada?
Puede ser adecuada cuando el acabado y el conjunto completos se especifican para esa exposición, pero el fabricante debe revisar los cloruros, las fijaciones, los conectores, la limpieza y los ensayos antes de la aprobación.
¿Una capa anodizada más gruesa resuelve siempre la corrosión?
No. La especificación de la capa importa, pero la aleación, la preparación, el sellado, los arañazos, el procesado, el contacto galvánico y los productos químicos retenidos pueden seguir determinando el resultado.
¿Por qué puede aparecer corrosión alrededor de orificios o tornillos?
Estas zonas pueden dejar expuestas superficies procesadas, retener humedad o poner en contacto metales distintos. Deben comprobarse el orden del proceso, el desbarbado, el aislamiento y el drenaje.
¿Deben enjuagarse las pértigas para piscina después de usarlas?
Enjuagar los productos químicos de piscina o la sal con agua dulce adecuada y después escurrir y secar la pértiga suele reducir los residuos y la exposición prolongada a la humedad.
¿Qué evidencias debe solicitar un comprador OEM?
Solicite la especificación aprobada de aleación y acabado, la muestra de color, el método de ensayo definido, los criterios de aceptación, la muestra de producción y los registros de inspección pertinentes.
Especifique la exposición antes que el acabado
Desarrolle un sistema de pértiga telescópica resistente a la corrosión
Comparta las condiciones de agua, productos químicos, exterior y contacto entre materiales. Xingyong puede revisar la aleación, el acabado, las zonas procesadas y los componentes antes del muestreo.
Descubra las opciones de anodizado · Envíe su RFQ de resistencia a la corrosión

 English
 Español
 Français
 Deutsch
 Português