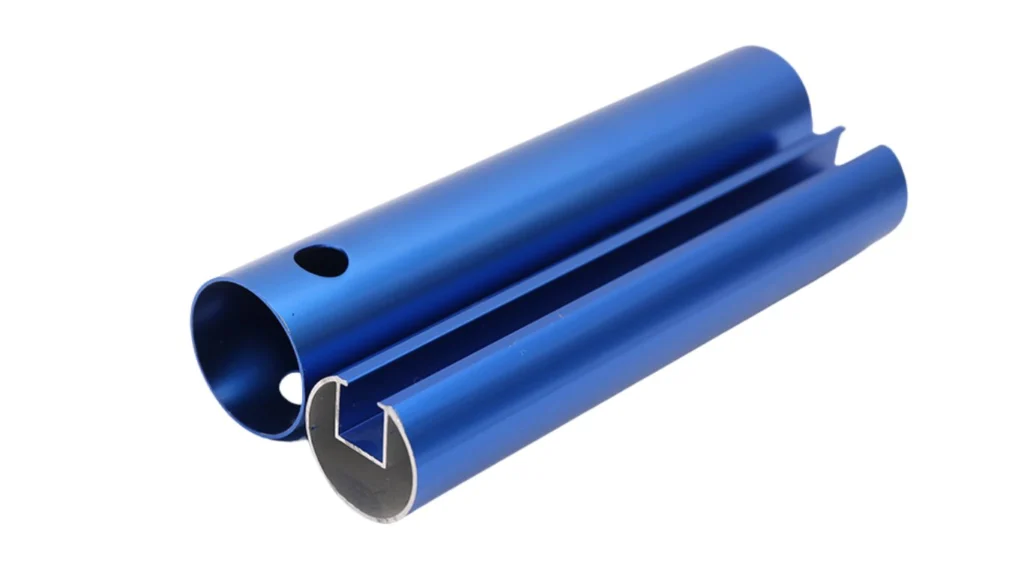
A resistência à corrosão numa vara telescópica resulta de um sistema completo de material e superfície — e não apenas do alumínio ou da anodização. A liga, a preparação da superfície, o acabamento anodizado, as zonas cortadas e furadas, os fechos, as uniões de tubos, os metais dissimilares, a prática de limpeza e o ambiente de exposição afetam todos a vida útil.
Isto é especialmente importante para produtos de zona de piscina e de exterior expostos a humidade, água clorada, sal, luz solar e produtos químicos de limpeza. Uma vara bem especificada pode reduzir riscos previsíveis de corrosão, mas nenhum acabamento torna todos os produtos montados imunes a todos os produtos químicos ou ambientes.
O Que Causa Corrosão numa Vara Telescópica de Alumínio?
O alumínio forma naturalmente uma fina camada de óxido, mas podem ainda assim surgir manchas visíveis, picadas ou ataque localizado quando a superfície, o ambiente e a montagem criam condições desfavoráveis.
- Exposição prolongada à humidade: a água retida em juntas, mangas ou embalagens mantém a superfície molhada.
- Cloretos: os produtos químicos de piscina, o ar marítimo e a água salgada podem promover corrosão localizada.
- Acabamentos danificados: riscos profundos, cortes e furações podem expor ou comprometer zonas protegidas.
- Metais dissimilares: combinações de metais inadequadas podem criar corrosão galvânica na presença de um eletrólito.
- Resíduos químicos: produtos de limpeza concentrados ou produtos químicos de piscina deixados na vara podem atacar acabamentos ou componentes.
- Drenagem deficiente: a água retida no interior dos tubos encaixados ou em torno dos fixadores prolonga o tempo de contacto.
- Manuseamento contaminado: detritos metálicos, suportes sujos ou embalagens inadequadas podem marcar ou contaminar a superfície.
O primeiro passo de conceção é, por isso, descrever a exposição real: piscina de água doce, piscina clorada, piscina de água salgada, ar marítimo, utilização náutica, limpeza industrial ou armazenamento geral no exterior.
1. Selecionar a Liga e o Acabamento como um Só Sistema
Ligas de extrusão como a 6063 são muito utilizadas em tubos telescópicos por combinarem fabricabilidade, aspeto e propriedades mecânicas úteis. A escolha da liga influencia também a resposta à anodização e a uniformidade da superfície acabada.
No entanto, a designação da liga não define, por si só, o desempenho à corrosão. O comprador e o fabricante devem também confirmar:
- a têmpera e a especificação do tubo;
- estado da superfície antes do acabamento;
- o acabamento e a cor exigidos;
- as superfícies visíveis face às ocultas;
- a maquinação ou montagem após o acabamento;
- a exposição prevista a água, produtos químicos e ambiente exterior;
- os critérios de aceitação de aspeto e de ensaio.
A Xingyong analisa estas variáveis em conjunto no desenvolvimento de vara telescópica de alumínio personalizada.
2. O Que a Anodização Faz — e o Que Não Faz
A anodização é um processo eletroquímico que faz crescer uma camada de óxido controlada a partir da superfície do alumínio. Pode melhorar a durabilidade da superfície, o aspeto e a resistência à corrosão, permitindo ao mesmo tempo uma gama de cores.
Uma camada anódica não é um revestimento plástico separado e não torna a vara montada à prova de corrosão. O seu desempenho depende da liga, do pré-tratamento, do controlo do processo, da especificação da camada, da selagem, da maquinação posterior, do manuseamento e da exposição.
| A anodização pode ajudar a | A anodização não substitui |
|---|---|
| Melhorar a superfície e o aspeto do alumínio | A liga correta e o projeto do tubo |
| Reduzir a oxidação corrente e o desgaste de manuseamento | A proteção de zonas cortadas, furadas ou danificadas |
| Suportar cores decorativas controladas | Fechos, uniões de tubos e fixadores compatíveis |
| Melhorar a resistência para um ambiente definido | A limpeza, a drenagem e o armazenamento adequado |
| Fornecer uma especificação de acabamento mensurável | Os ensaios face à exposição real do comprador |
Consulte a informação disponível sobre opções de anodização e de acabamento de superfície antes de aprovar os requisitos de cor e de desempenho.
3. Controlar a Preparação da Superfície e a Uniformidade da Anodização
A limpeza e o pré-tratamento removem óleo, detritos e contaminação superficial para que o tubo possa receber um acabamento mais uniforme. O percurso exato depende do aspeto exigido e da especificação de anodização; contar os passos de limpeza não prova, por si só, o desempenho.
Os controlos de produção podem incluir:
- a inspeção da superfície do tubo à receção;
- o percurso de pré-tratamento aprovado;
- o controlo dos suportes e dos pontos de contacto;
- a monitorização dos banhos e do processo;
- a comparação de cor com uma amostra aprovada;
- as verificações especificadas de camada ou de selagem, quando exigidas;
- a inspeção visual de manchas, queimaduras, estrias e marcas de manuseamento;
- a identificação de lote e os registos de inspeção.
A variação de cor pode ser influenciada pela liga, pelo lote de extrusão, pelo estado da superfície e pelos parâmetros de processo. Os compradores que necessitem de uma correspondência de cor rigorosa devem fornecer uma amostra física aprovada e definir como os lotes serão comparados.
4. Proteger as Zonas Cortadas, Furadas e Roscadas
Uma vara telescópica é frequentemente cortada, furada, ranhurada ou roscada para fechos e uniões de tubos. O facto de o processamento ocorrer antes ou depois da anodização altera as superfícies que recebem o tratamento completo.
Analisar estas localizações durante o desenvolvimento:
- as extremidades do tubo ocultas por tampas ou expostas a água retida;
- os furos e ranhuras em torno dos fechos ou dos botões de pressão;
- as roscas e as zonas de contacto dos fixadores;
- os riscos introduzidos durante a montagem;
- as rebarbas que danificam peças plásticas ou retêm resíduos;
- as interfaces entre as uniões de tubos e os tubos acabados.
A rebarbagem, o manuseamento limpo, um ajuste adequado dos componentes e a ordem de processo acordada ajudam a reduzir danos localizados. A inspeção deve abranger a vara montada completa e não apenas um tubo anodizado não processado.
5. Gerir os Metais Dissimilares e o Risco Galvânico
Quando o alumínio contacta outro metal na presença de água ou sais, pode ocorrer corrosão galvânica. O risco depende da combinação de metais, da área exposta, do contacto elétrico e do ambiente.
Os fixadores, molas, clipes, insertos roscados e uniões de ferramenta devem ser analisados quanto a:
- compatibilidade de materiais;
- contacto elétrico direto com o alumínio;
- retenção de água na interface;
- barreiras, isolamento ou revestimentos quando necessário;
- requisitos de substituição e manutenção;
- a exposição real em zona de piscina, costeira ou marítima.
Uma afirmação genérica como «o aço inoxidável é resistente à corrosão» não é suficiente; tem de considerar-se o par metálico completo e o ambiente.
A razão de áreas também é relevante num par galvânico. Uma pequena área de alumínio ligada a uma superfície metálica comparativamente grande e mais nobre pode comportar-se de forma diferente do arranjo inverso. Por esta razão, uma decisão de material copiada de uma união de tubos não pode ser aplicada automaticamente a todos os fixadores ou diâmetros de vara. A junta montada deve ser analisada na condição húmida que se espera que encontre, incluindo as frestas onde água ou resíduos químicos podem permanecer depois de o tubo visível ter secado.
6. Incluir os Fechos, Punhos e Uniões de Tubos em Plástico
A resistência à corrosão é apenas uma parte da durabilidade no exterior. Os fechos e as uniões de tubos em plástico podem desbotar, fissurar, inchar ou perder ajuste devido à exposição UV, a produtos químicos, a ciclos de temperatura ou a tensões de montagem.
O tipo de resina e a estabilização UV devem ser selecionados para o ambiente-alvo e depois verificados no componente acabado. Uma avaliação adequada pode abranger a qualidade de moldação, o ajuste, o funcionamento do fecho, o impacto, os ciclos repetidos e os requisitos de envelhecimento acordados.
Um tubo anodizado em bom estado não impede a falha de um fecho plástico inadequado. O tubo, o fecho e a união de tubos devem, por isso, ser aprovados como um só sistema de produto.
7. Definir um Ensaio de Corrosão Adequado à Aplicação
«Ensaiado em névoa salina» ou «resistente a produtos químicos» é incompleto sem o método e os critérios de aceitação. O Comité G01 da ASTM lista a ASTM B117 para o funcionamento de aparelhos de névoa salina, mas a B117 não prescreve, por si só, o provete específico do produto, a duração de exposição ou os limites de aprovação/reprovação. Ensaios diferentes simulam condições diferentes, e um ensaio laboratorial acelerado não reproduz todos os aspetos do serviço real.
Um requisito de ensaio útil regista:
- Estado da amostra: provete de tubo, peça processada ou vara montada completa.
- Exposição: solução, concentração, temperatura, duração e ciclo.
- Preparação: amostra limpa, riscada, cortada ou de outro modo condicionada.
- Zonas de inspeção: tubo principal, extremidades, furos, fechos, fixadores e uniões de tubos.
- Aceitação: alteração de cor, manchas, picadas, empolamento ou alteração funcional admissíveis.
- Funcionamento após o ensaio: extensão, recolha, bloqueio e ajuste da união de tubos.
O método de ensaio e os limites devem ser acordados durante a amostragem. Sobre o plano de produção mais amplo, consulte também guia de durabilidade e ensaios de qualidade de varas telescópicas.
8. A Utilização, a Limpeza e o Armazenamento Continuam a Ser Importantes
Mesmo um acabamento adequado beneficia de uma manutenção simples. Após exposição a produtos químicos de piscina, sal ou sujidade, enxagúe a vara com água doce adequada, remova os resíduos, deixe as secções encaixadas escorrer e secar e guarde a vara afastada de produtos químicos concentrados.
Os utilizadores devem ainda:
- evitar guardar a vara molhada dentro de embalagens seladas;
- manter os detritos abrasivos fora das juntas telescópicas;
- inspecionar riscos profundos, mossas e componentes danificados;
- evitar misturar produtos de limpeza não aprovados;
- seguir as instruções de manutenção do fornecedor;
- substituir as peças estruturais ou de bloqueio danificadas em vez de mascarar o problema.
A embalagem tem também de proteger o acabamento durante a entrega. Consulte o guia de embalagem de varas de piscina e danos de transporte.
9. Riscos de Corrosão e Controlos
| Problema observado | Causa possível | O que analisar |
|---|---|---|
| Manchas brancas ou depósitos | Humidade retida, resíduos ou condições de armazenamento | Limpeza, drenagem, embalagem e exposição |
| Picadas localizadas | Cloretos, acabamento danificado ou resíduo concentrado | Ambiente, acabamento, riscos e manutenção |
| Corrosão junto a um fixador | Contacto entre metais dissimilares e eletrólito retido | Par de materiais, isolamento e drenagem |
| Marcas escuras em torno dos furos | Danos de processamento, contaminação ou água retida | Ordem de processo, rebarbagem, limpeza e montagem |
| Variação de cor | Diferenças de liga, de superfície ou de lote de anodização | Amostra aprovada e controlo de cor por lote |
| Falha do fecho com tubo em bom estado | Envelhecimento do plástico, exposição química ou tensão de montagem | Resina, geometria e ensaio do componente acabado |
10. O Que os Compradores Devem Incluir no Pedido de Orçamento
- aplicação em zona de piscina, costeira, marítima ou geral no exterior;
- água doce, água clorada, água salgada e produtos químicos de limpeza envolvidos;
- liga e especificação do tubo, se já definidas;
- requisito de acabamento anodizado, lacado a pó ou outro;
- os limites aprovados de cor e de aspeto;
- os fechos, uniões de tubos, fixadores e outras combinações de materiais;
- os requisitos de corte, furação ou roscagem;
- o método de ensaio de corrosão ou de envelhecimento exigido;
- os critérios de aceitação e o relatório de inspeção;
- as instruções de limpeza, a embalagem, a quantidade e o mercado-alvo.
Se tiver ocorrido corrosão num produto existente, envie a amostra completa com o respetivo histórico de utilização, limpeza, armazenamento e exposição. A localização e o aspeto podem ajudar a distinguir danos superficiais, resíduos retidos, contacto galvânico e acabamento inadequado.
Perguntas Frequentes
As varas telescópicas de alumínio anodizado são à prova de corrosão?
Não. A anodização melhora a superfície do alumínio, mas a vida útil continua a depender da exposição, das zonas cortadas, dos danos, dos materiais dos componentes, da limpeza e do armazenamento.
Pode usar-se uma vara anodizada numa piscina de água salgada?
Pode ser adequada quando o acabamento e a montagem completos são especificados para essa exposição, mas o fabricante deve analisar os cloretos, os fixadores, as uniões de tubos, a limpeza e os ensaios antes da aprovação.
Uma camada anódica mais espessa resolve sempre a corrosão?
Não. A especificação da camada é importante, mas a liga, a preparação, a selagem, os riscos, o processamento, o contacto galvânico e os produtos químicos retidos podem continuar a determinar o resultado.
Porque é que pode surgir corrosão em torno de furos ou parafusos?
Estas zonas podem expor superfícies processadas, reter humidade ou pôr metais dissimilares em contacto. Devem verificar-se a ordem de processo, a rebarbagem, o isolamento e a drenagem.
As varas de piscina devem ser enxaguadas após a utilização?
Enxaguar os produtos químicos de piscina ou o sal com água doce adequada e depois escorrer e secar a vara reduz geralmente os resíduos e a exposição prolongada à humidade.
Que provas deve um comprador OEM pedir?
Solicite a especificação aprovada de liga e acabamento, a amostra de cor, o método de ensaio definido, os critérios de aceitação, a amostra de produção e os registos de inspeção relevantes.
Especifique a Exposição Antes do Acabamento
Desenvolva um Sistema de Vara Telescópica Resistente à Corrosão
Partilhe as condições de água, produtos químicos, exterior e contacto entre materiais. A Xingyong pode analisar a liga, o acabamento, as zonas processadas e os componentes antes da amostragem.
Explore as opções de anodização · Envie o seu pedido de orçamento de resistência à corrosão
 English
 Español
 Français
 Deutsch
 Português