
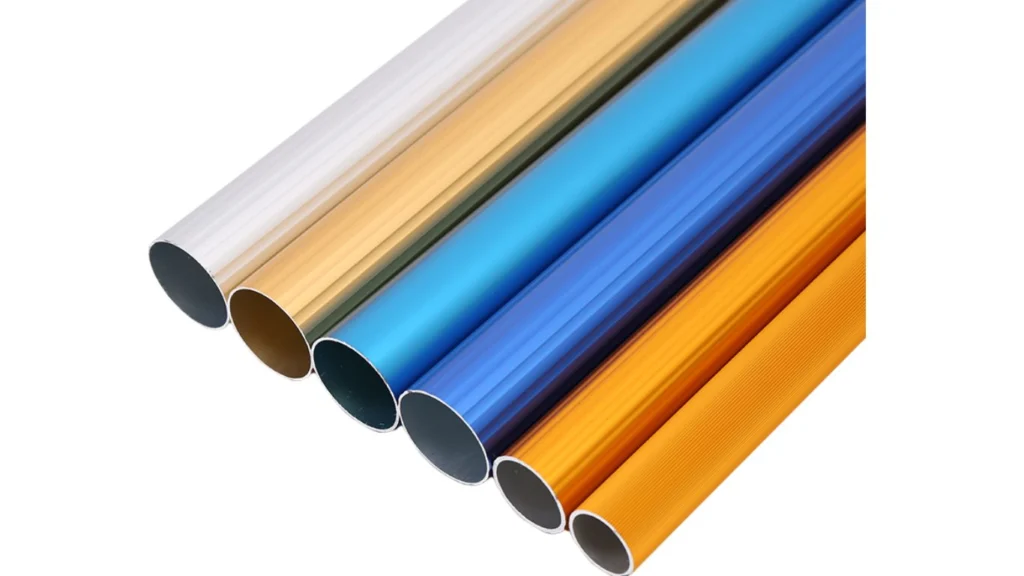
Una pértiga telescópica es estable cuando sus tramos de tubo, el solape, el cierre, el conector y el acabado superficial siguen funcionando en conjunto bajo la carga y el entorno previstos. La elección de la aleación importa, pero no puede compensar un tubo demasiado fino, un ajuste de tramos flojo o un cierre mal adaptado a la pértiga.
Para los compradores OEM, la durabilidad debe definirse por tanto como un conjunto de requisitos medibles y no como una afirmación genérica de que una pértiga es «resistente» o «no se rompe». Esta guía explica los controles de material, estructurales y de producción que deben revisarse antes del muestreo y de la producción en serie.
¿Qué determina la durabilidad de una pértiga telescópica?
El rendimiento de una pértiga telescópica es el resultado de varias decisiones de diseño relacionadas. Cambiar una pieza puede afectar al resto del conjunto.
- Aleación y temple: influyen en la resistencia, la conformabilidad, el acabado y el peso del tubo.
- Diámetro y espesor de pared del tubo: influyen en la rigidez, el manejo y la resistencia a las abolladuras locales.
- Número de tramos y solape: influyen en la longitud plegada, la rigidez en extensión y la estabilidad de las uniones.
- Holgura entre tramos: debe permitir un movimiento suave sin bamboleo excesivo.
- Diseño del cierre: debe sujetar los tramos frente a las fuerzas de empuje, tracción y giro previstas.
- Conector de la herramienta: debe corresponder al accesorio y transmitir su carga de trabajo a la pértiga.
- Tratamiento superficial: protege el aspecto y ayuda a la pértiga a soportar la humedad, los productos químicos de piscina y la exposición exterior.
- Uniformidad del montaje: determina si la muestra aprobada puede repetirse en todos los lotes de producción.
Una pértiga destinada a una red recogehojas ligera no necesita la misma estructura que una pértiga utilizada con un cabezal de aspiración, un cepillo mojado u otro accesorio de alta resistencia. La especificación debe partir de la herramienta y las condiciones de trabajo reales.
1. Tubo de aluminio y control de la materia prima
La selección del material empieza por la aplicación, el alcance necesario y la carga objetivo. Las aleaciones de aluminio habituales en programas de pértigas y tubos ofrecen distintos equilibrios entre comportamiento en la extrusión, resistencia, acabado superficial y coste. La aleación y el temple finales deben constar en la especificación aprobada en lugar de quedar como una descripción genérica de «aluminio». ASTM B221 para tubos extruidos de aluminio y aleaciones de aluminio ofrece una referencia reconocida para los requisitos de aleación, temple y propiedades mecánicas, pero la pértiga terminada sigue necesitando un ensayo estructural y funcional específico para su aplicación.
Los controles de recepción y en proceso deben confirmar los aspectos que afectan al montaje y al comportamiento de la pértiga:
- calidad del material e identificación del lote;
- diámetro exterior y espesor de pared;
- rectitud y redondez del tubo;
- estado de la superficie antes del acabado;
- longitud de corte y estado de los extremos;
- ajuste entre tramos telescópicos contiguos.
Los valores aceptables dependen del diseño de pértiga aprobado. Los compradores deben evitar copiar una tolerancia o un espesor de pared de un producto sin relación: una pértiga más larga, una herramienta más pesada o un cierre distinto pueden requerir otra estructura de tubo. Xingyong revisa estas variables en conjunto al desarrollar una pértiga telescópica de aluminio a medida.
2. Ajuste de los tramos, solape y estabilidad en extensión
Una pértiga de varios tramos necesita holgura suficiente para extenderse con suavidad, pero una holgura excesiva genera bamboleo y una transmisión de carga desigual. El solape de los tramos es igual de importante. Si el encaje entre tubos es insuficiente, la tensión se concentra cerca de la unión y la pértiga puede resultar inestable antes de que el propio tubo alcance su límite material.
Durante el desarrollo, la pértiga debe evaluarse tanto plegada como totalmente extendida. La revisión debe considerar:
- si cada tramo se extiende y se recoge sin atascarse;
- si el orden de los tramos y los topes evitan una separación accidental;
- si el movimiento en las uniones sigue siendo aceptable a pleno alcance;
- si la pértiga puede controlarse con el accesorio previsto instalado;
- si el uso repetido modifica el ajuste de los tramos.
En los diseños más largos, añadir tramos puede reducir la longitud de envío, pero cada unión adicional introduce otra conexión que debe controlarse. Un diseño práctico equilibra alcance, longitud plegada, rigidez, peso y embalaje.
3. Evaluación de flexión, deflexión y carga de trabajo
La «capacidad de carga» es incompleta si no se define el montaje del ensayo. Una evaluación significativa registra la longitud extendida, la posición del apoyo, la dirección de la carga, el accesorio, el punto de aplicación de la carga y los criterios de aceptación. Un ensayo de flexión horizontal, un ensayo de tracción vertical y una prueba de empuje y tracción en uso miden comportamientos distintos.
Un plan de desarrollo o de inspección puede incluir:
- Confirmar la configuración del ensayo. Montar el mismo número de tramos, el mismo solape y el mismo conector que se van a suministrar.
- Aplicar una carga definida. Colocarla en la posición que represente la herramienta o la fuerza de trabajo reales.
- Registrar la deflexión. Medir el desplazamiento mientras se aplica la carga en lugar de confiar en una valoración visual.
- Inspeccionar tras la descarga. Comprobar si hay flexión permanente, abolladuras locales, movimiento en las uniones, deslizamiento del cierre o daños en el conector.
- Repetir cuando sea necesario. La carga cíclica puede revelar cambios que un único ensayo estático no muestra.
La carga objetivo y la deflexión admisible deben acordarse para cada producto. Xingyong no aplica una única capacidad publicada a todas las pértigas telescópicas, porque la longitud, la estructura del tubo, el cierre y el accesorio cambian el resultado. Los compradores pueden utilizar la guía de capacidad de carga de pértigas telescópicas para preparar la conversación técnica y después confirmar el método de aceptación de la producción durante el muestreo.
4. Comprobaciones de sujeción del cierre y ciclos de extensión
El cierre convierte un conjunto de tramos de tubo sueltos en una pértiga extendida utilizable. Su rendimiento depende de las superficies de contacto, las dimensiones del tubo, la geometría del cierre y el montaje, no solo del tipo de cierre.
Las comprobaciones deben reproducir la forma en que el usuario manejará el producto:
- enganche y liberación iniciales;
- sujeción bajo fuerza axial y de giro;
- deslizamiento a la extensión especificada;
- manejo con las manos mojadas o con guantes, cuando proceda;
- ciclos repetidos de extensión y recogida;
- desgaste, agrietamiento o aflojamiento de los componentes de plástico;
- rendimiento tras el tratamiento superficial y el montaje final.
Los cierres de giro, de palanca y de botón pulsador responden a requisitos estructurales y de usuario distintos. La comparación entre cierre de giro y cierre de palanca puede ayudar a elegir un diseño de partida, pero el cierre elegido debe ensayarse igualmente en el juego de tubos real.
5. Resistencia a la corrosión y control del acabado superficial
Las pértigas para piscina y exterior pueden estar expuestas a humedad, agua clorada, sal, luz solar y productos de limpieza. El aluminio forma de manera natural una capa de óxido, pero el producto completo sigue necesitando un acabado elegido según su entorno y sus requisitos de aspecto.
El anodizado se utiliza habitualmente porque crea una capa de óxido controlada en la superficie del aluminio y permite opciones de color uniformes. La pintura en polvo puede elegirse para otros requisitos de aspecto o protección. El tratamiento adecuado depende de la aleación, el color deseado, la manipulación, la exposición y la especificación del comprador.
Los puntos de control de la superficie pueden incluir:
- pretratamiento y estado de la superficie;
- muestra de color aprobada y comparación entre lotes;
- cobertura del acabado en zonas visibles y procesadas;
- arañazos, marcas de manipulación y daños por contacto;
- comprobaciones de capa o recubrimiento, cuando se especifiquen;
- ensayos de exposición o corrosión acordados para el mercado de destino.
Los bordes cortados, las zonas taladradas, los materiales mixtos y las superficies dañadas merecen especial atención. Los cierres, las empuñaduras y los conectores de plástico también requieren un comportamiento adecuado frente a la intemperie y los rayos UV; un tubo resistente a la corrosión no impide que una pieza de plástico mal elegida falle en exterior. Consulte las opciones de anodizado y acabado superficial disponibles al definir el producto.
6. Puntos de control de calidad del tubo a la pértiga embalada
Un plan de calidad práctico vincula cada fase de producción con el fallo que pretende evitar.
| Fase de producción | Comprobaciones habituales | Riesgo controlado |
|---|---|---|
| Recepción del material | Calidad, lote y estado de la superficie | Material erróneo o irregular |
| Extrusión y preparación del tubo | Diámetro, pared, rectitud, longitud de corte y ajuste de los tramos | Bamboleo, atascos o discrepancias dimensionales |
| Tratamiento superficial | Comprobaciones de aspecto, color, cobertura y acabado especificado | Variación de color, arañazos o protección insuficiente |
| Procesado secundario | Posición de orificios, ranuras, roscas, extremos y desbarbado | Errores de montaje o daños locales |
| Montaje del cierre y del conector | Ajuste, enganche, sujeción y compatibilidad con los accesorios | Deslizamiento, herramientas flojas o manejo difícil |
| Inspección de la pértiga terminada | Comprobaciones de extensión, recogida, alineación, funcionamiento y carga acordada | Productos terminados inestables o irregulares |
| Embalaje | Cantidad, protección, etiquetas, caja y accesorios | Daños en el transporte, faltantes o SKU mezcladas |
La frecuencia de inspección y los niveles de aceptación deben fijarse en función del producto, el tamaño del pedido y los requisitos del comprador. Cuando se exija trazabilidad, los registros de material, procesado, montaje e inspección deben vincularse al lote de producción. Consulte el proceso de aseguramiento de la calidad y trazabilidad de lotes de material de Xingyong para conocer el flujo de trabajo de apoyo.
7. Modos de fallo habituales y cómo los reduce la especificación
| Problema observado | Posibles causas que investigar | Respuesta en la especificación o el control |
|---|---|---|
| La pértiga se flexiona en exceso | La estructura del tubo, el alcance o la carga del accesorio no se corresponden | Confirmar el montaje de trabajo, el diseño del tubo y la deflexión admisible |
| Los tramos se bambolean | La holgura, el solape o la uniformidad dimensional no son adecuados | Definir el ajuste de los tramos e inspeccionar a plena extensión |
| El cierre se desliza | Varían la geometría del cierre, el contacto, el montaje o las dimensiones del tubo | Establecer un ensayo de sujeción en la pértiga terminada real |
| La pértiga se atasca al extenderla | Tubo doblado, redondez deficiente, suciedad o exceso de espesor de acabado | Comprobar la rectitud, el ajuste y el funcionamiento de los tramos acabados |
| El conector se afloja | No se adaptaron la conexión o la carga del accesorio | Aprobar el conector con la muestra real de la herramienta del comprador |
| El acabado se raya o varía | La preparación de la superficie, la manipulación o el control del color entre lotes son irregulares | Aprobar un estándar de acabado y proteger las piezas hasta el embalaje |
| Se agrieta un componente de plástico | El material, la exposición UV, la geometría o la tensión de montaje no son adecuados | Confirmar la resina y ensayar el componente montado para su entorno |
8. Qué deben incluir los compradores en la RFQ y en el plan de aceptación
Una RFQ útil da al fabricante información suficiente para diseñar y ensayar el mismo producto que el comprador espera recibir. Incluya:
- aplicación y accesorio de la herramienta;
- longitud de trabajo y longitud plegada;
- número de tramos preferido;
- diámetro del tubo, pared o rendimiento objetivo, si ya están definidos;
- fuerza de trabajo prevista o configuración de ensayo acordada;
- deflexión aceptable o resultado funcional;
- tipo de cierre y de conector;
- acabado superficial, color y entorno de exposición;
- logotipo, etiquetas y embalaje;
- cantidad de muestras, cantidad del pedido y mercado de destino;
- registros de inspección o informes de ensayo exigidos con el pedido.
Si aún no se conoce un requisito numérico, envíe el producto existente, el cabezal de la herramienta o un ejemplo del fallo. Así la especificación puede desarrollarse en torno al caso de uso real en lugar de una afirmación universal de resistencia sin fundamento. La lista de comprobación de RFQ de pértigas para piscina ofrece un punto de partida conciso.
Preguntas frecuentes
¿Un tubo de aluminio más grueso es siempre más duradero?
No. El espesor de pared puede mejorar la rigidez o la resistencia a las abolladuras, pero también cambia el peso, el ajuste de los tramos, la adaptación del cierre y el coste. El diámetro, la aleación, el alcance, el solape y la carga del accesorio deben revisarse en conjunto.
¿Cómo debe especificarse un ensayo de carga de una pértiga telescópica?
Indique la extensión de la pértiga, la posición del apoyo, la dirección de la carga, la herramienta o el punto de carga, la duración de la carga y los criterios de aceptación. Sin la configuración del ensayo, una cifra de capacidad no puede compararse de forma fiable entre pértigas distintas.
¿El anodizado hace que una pértiga telescópica sea inmune a la corrosión?
Ningún acabado hace que toda pértiga montada sea inmune a cualquier producto químico o entorno. El anodizado mejora la superficie del aluminio, mientras que las zonas cortadas, los arañazos, las piezas de plástico, los materiales mixtos, el mantenimiento y la exposición real siguen influyendo en la vida útil.
¿Cómo se comprueba que los cierres tienen un rendimiento uniforme?
El cierre debe evaluarse en el juego de tubos terminado en cuanto a enganche, liberación, sujeción, deslizamiento y uso repetido. La fuerza y el número de ciclos adecuados se acuerdan para cada producto en lugar de suponerse para todos los diseños.
¿Puede una única muestra aprobada definir la calidad de la producción en serie?
La muestra define el producto solo cuando se registran sus dimensiones críticas, materiales, acabado, comprobaciones funcionales y embalaje. La inspección de producción comprueba después los lotes frente a esa especificación aprobada.
¿Qué debe enviar un comprador OEM antes del desarrollo?
Envíe la aplicación, el accesorio, el alcance necesario, el límite de longitud plegada, la fuerza de trabajo prevista, el acabado, la cantidad, el embalaje y el mercado de destino. Una pértiga de referencia o una muestra de la herramienta es útil cuando la conexión o la carga son difíciles de describir.
Planifique el ensayo antes de la producción
Defina una pértiga telescópica que pueda inspeccionarse y repetirse
Comparta la herramienta, el alcance de trabajo, la condición de carga, el cierre, el acabado y las indicaciones de embalaje. Xingyong puede revisar los requisitos del tubo, de los tramos y de los ensayos antes del muestreo.
Descubra la fabricación de pértigas telescópicas a medida · Envíe su RFQ

 English
 Español
 Français
 Deutsch
 Português