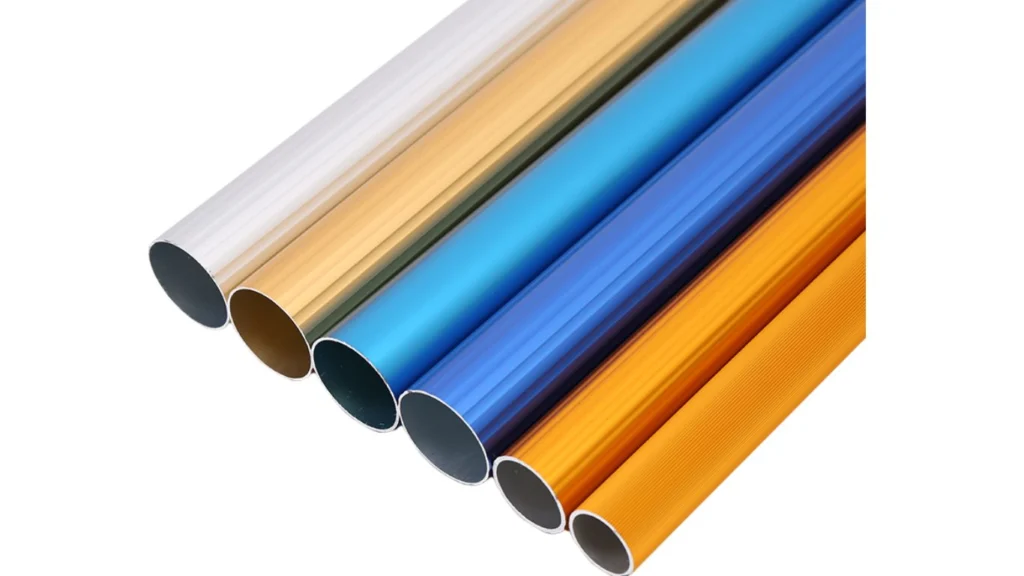
Uma vara telescópica é estável quando as suas secções de tubo, a sobreposição, o fecho, a união e o acabamento de superfície continuam a funcionar em conjunto sob a carga e o ambiente previstos. A escolha da liga importa, mas não compensa um tubo demasiado fino, um encaixe de secções folgado ou um fecho mal ajustado à vara.
Para os compradores OEM, a durabilidade deve, por isso, ser definida como um conjunto de requisitos mensuráveis e não como uma alegação genérica de que uma vara é «resistente» ou «não parte». Este guia explica os controlos de material, de estrutura e de produção que devem ser revistos antes da amostragem e da produção em série.
O que determina a durabilidade de uma vara telescópica?
O desempenho de uma vara telescópica resulta de várias decisões de projeto interligadas. Alterar uma parte pode afetar o resto do conjunto.
- Liga e têmpera: influenciam a resistência do tubo, a conformabilidade, o acabamento e o peso.
- Diâmetro do tubo e espessura de parede: influenciam a rigidez, o manuseamento e a resistência a amolgadelas locais.
- Número de secções e sobreposição: influenciam o comprimento em recolhido, a rigidez em extensão e a estabilidade das juntas.
- Folga entre secções: tem de permitir um movimento suave sem folga excessiva.
- Projeto do fecho: tem de segurar as secções sob as forças de empurrar, puxar e de rotação previstas.
- União à ferramenta: tem de corresponder ao acessório e transferir a sua carga de trabalho para a vara.
- Tratamento de superfície: protege o aspeto e ajuda a vara a tolerar humidade, químicos de piscina e exposição ao exterior.
- Consistência de montagem: determina se a amostra aprovada pode ser repetida em todos os lotes de produção.
Uma vara destinada a uma rede de piscina leve não precisa da mesma estrutura que uma vara usada com um aspirador de piscina, uma escova molhada ou outro acessório de alta resistência. A especificação deve partir da ferramenta real e das condições de trabalho.
1. Tubo de alumínio e controlo da matéria-prima
A seleção do material começa pela aplicação, pelo alcance necessário e pela carga pretendida. As ligas de alumínio correntemente usadas em programas de varas e tubos oferecem equilíbrios diferentes entre comportamento em extrusão, resistência, acabamento de superfície e custo. A liga e a têmpera finais devem ficar registadas na especificação aprovada, em vez de ficarem como uma descrição genérica de «alumínio». A ASTM B221 para tubos extrudidos de alumínio e de ligas de alumínio fornece uma referência reconhecida para os requisitos de liga, têmpera e propriedades mecânicas, mas a vara acabada continua a precisar de um ensaio estrutural e funcional específico da aplicação.
As verificações à receção e em processo devem confirmar os pontos que afetam a montagem e o comportamento da vara:
- grau do material e identificação do lote;
- diâmetro exterior e espessura de parede;
- retidão e circularidade do tubo;
- estado da superfície antes do acabamento;
- comprimento de corte e estado dos topos;
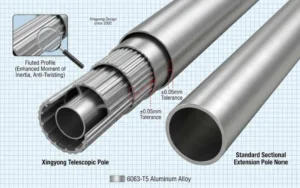
- encaixe entre secções telescópicas adjacentes.
Os valores aceitáveis dependem do projeto de vara aprovado. Os compradores devem evitar copiar uma tolerância ou uma espessura de parede de um produto sem relação: uma vara mais longa, uma ferramenta mais pesada ou um fecho diferente podem exigir outra estrutura de tubo. A Xingyong analisa estas variáveis em conjunto ao desenvolver uma vara telescópica de alumínio personalizada.
2. Encaixe das secções, sobreposição e estabilidade em extensão
Uma vara de várias secções precisa de folga suficiente para estender suavemente, mas folga a mais cria folga e transferência de carga irregular. A sobreposição das secções é igualmente importante. Se o engate entre tubos for insuficiente, a tensão concentra-se junto à junta e a vara pode parecer instável antes de o próprio tubo atingir o seu limite de material.
Durante o desenvolvimento, a vara deve ser avaliada nas posições recolhida e totalmente estendida. A análise deve considerar:
- se todas as secções estendem e recolhem sem prender;
- se a ordem das secções e os batentes impedem a separação acidental;
- se o movimento nas juntas se mantém aceitável em alcance máximo;
- se a vara pode ser controlada com o acessório previsto instalado;
- se a operação repetida altera o encaixe das secções.
Nos projetos mais longos, acrescentar secções pode reduzir o comprimento de expedição, mas cada junta adicional introduz mais uma interface a controlar. Um projeto prático equilibra alcance, comprimento em recolhido, rigidez, peso e embalagem.
3. Avaliação da flexão e da carga de trabalho
«Capacidade de carga» é uma informação incompleta se a montagem do ensaio não estiver definida. Uma avaliação com significado regista o comprimento estendido, a posição do apoio, a direção da carga, o acessório, o ponto de aplicação e os critérios de aceitação. Um ensaio de flexão horizontal, um ensaio de tração vertical e um ensaio de empurrar e puxar em uso medem comportamentos diferentes.
Um plano de desenvolvimento ou de inspeção pode incluir:
- Confirmar a configuração do ensaio. Montar o mesmo número de secções, a mesma sobreposição e a mesma união que serão fornecidos.
- Aplicar uma carga definida. Colocá-la na posição que representa a ferramenta real ou a força de trabalho.
- Registar a flexão. Medir o movimento com a carga aplicada, em vez de confiar numa avaliação visual.
- Inspecionar depois de retirar a carga. Verificar se há curvatura permanente, amolgadelas locais, movimento nas juntas, deslizamento do fecho e danos na união.
- Repetir sempre que necessário. O carregamento cíclico pode revelar alterações que um único ensaio estático não mostra.
A carga pretendida e a flexão admissível têm de ser acordadas para cada produto. A Xingyong não aplica uma capacidade publicada única a todas as varas telescópicas, porque o comprimento, a estrutura do tubo, o fecho e o acessório alteram o resultado. Os compradores podem usar o guia de capacidade de carga de varas telescópicas para preparar a discussão de engenharia e confirmar depois o método de aceitação de produção durante a amostragem.
4. Retenção do fecho e verificações de ciclos de extensão
O fecho transforma um conjunto de secções soltas numa vara estendida utilizável. O seu desempenho depende das superfícies de contacto, das dimensões do tubo, da geometria do fecho e da montagem — e não apenas do tipo de fecho.
As verificações devem cobrir a forma como o utilizador vai operar o produto:
- engate e libertação iniciais;
- retenção sob força axial e de rotação;
- deslizamento na extensão especificada;
- operação com mãos molhadas ou com luvas, quando relevante;
- ciclos repetidos de extensão e recolha;
- desgaste, fissuração ou afrouxamento dos componentes plásticos;
- desempenho após o tratamento de superfície e a montagem final.
Os fechos de rosca, de alavanca e de botão de pressão respondem a requisitos de utilização e estruturais diferentes. A comparação entre fecho de rosca e fecho de alavanca pode ajudar a escolher um ponto de partida, mas o fecho escolhido tem na mesma de ser ensaiado no conjunto de tubos real.
5. Resistência à corrosão e controlo do acabamento de superfície
As varas de beira de piscina e de exterior podem estar expostas a humidade, água clorada, sal, luz solar e produtos químicos de limpeza. O alumínio forma naturalmente uma camada de óxido, mas o produto completo precisa na mesma de um acabamento escolhido para o seu ambiente e para os requisitos de aspeto.
A anodização é comummente usada porque cria uma camada de óxido controlada na superfície do alumínio e permite opções de cor consistentes. A lacagem a pó pode ser escolhida para outros requisitos de aspeto ou de proteção. O tratamento adequado depende da liga, da cor desejada, do manuseamento, da exposição e da especificação do comprador.
Os pontos de controlo de superfície podem incluir:
- pré-tratamento e estado da superfície;
- amostra de cor aprovada e comparação entre lotes;
- cobertura do acabamento nas zonas visíveis e processadas;
- riscos, marcas de manuseamento e danos de contacto;
- verificações de película ou de revestimento, quando especificadas;
- ensaios de exposição ou de corrosão acordados para o mercado-alvo.
As arestas cortadas, as zonas furadas, os materiais mistos e as superfícies danificadas merecem atenção especial. Os fechos, punhos e uniões em plástico também exigem desempenho adequado ao envelhecimento atmosférico e aos UV; um tubo resistente à corrosão não impede que uma peça plástica mal escolhida falhe no exterior. Veja as opções de anodização e de acabamento de superfície ao definir o produto.
6. Pontos de controlo de qualidade, do tubo à vara embalada
Um plano de qualidade prático liga cada fase de produção à falha que pretende evitar.
| Fase de produção | Verificações típicas | Risco controlado |
|---|---|---|
| Receção do material | Grau, lote e estado da superfície | Material errado ou inconsistente |
| Extrusão e preparação do tubo | Diâmetro, parede, retidão, comprimento de corte e encaixe das secções | Folga, prisão ou desajuste dimensional |
| Tratamento de superfície | Aspeto, cor, cobertura e verificações do acabamento especificado | Variação de cor, riscos ou proteção insuficiente |
| Transformação adicional | Posição dos furos, rasgos, roscas, topos e rebarbagem | Erro de montagem ou dano local |
| Montagem do fecho e da união | Encaixe, engate, retenção e compatibilidade do acessório | Deslizamento, ferramentas soltas ou operação difícil |
| Inspeção da vara acabada | Extensão, recolha, alinhamento, funcionamento e verificações de carga acordadas | Produtos acabados instáveis ou inconsistentes |
| Embalagem | Quantidade, proteção, etiquetas, caixa e acessórios | Danos em trânsito, faltas ou SKU misturados |
A frequência de inspeção e os níveis de aceitação devem ser definidos em função do produto, da dimensão da encomenda e dos requisitos do comprador. Quando é exigida rastreabilidade, os registos de material, processamento, montagem e inspeção devem ser associados ao lote de produção. Consulte o processo de garantia da qualidade e rastreabilidade de lotes de material para conhecer o fluxo de trabalho de apoio.
7. Modos de falha comuns e como a especificação os reduz
| Problema observado | Causas possíveis a investigar | Resposta de especificação ou de controlo |
|---|---|---|
| A vara flete em excesso | A estrutura do tubo, o alcance ou a carga do acessório estão desajustados | Confirmar a montagem de trabalho, o projeto do tubo e a flexão admissível |
| As secções abanam | A folga, a sobreposição ou a consistência dimensional não são adequadas | Definir o encaixe das secções e inspecionar em extensão máxima |
| O fecho escorrega | A geometria do fecho, o contacto, a montagem ou as dimensões do tubo variam | Definir um ensaio de retenção na própria vara acabada |
| A vara prende durante a extensão | Tubo empenado, má circularidade, detritos ou acumulação excessiva de acabamento | Verificar a retidão, o encaixe e a operação das secções acabadas |
| A união solta-se | A interface ou a carga do acessório não foram ajustadas | Aprovar a união com a amostra real de ferramenta do comprador |
| O acabamento risca ou varia | A preparação de superfície, o manuseamento ou o controlo de cor por lote são inconsistentes | Aprovar um padrão de acabamento e proteger as peças até à embalagem |
| Fissuras em componentes plásticos | O material, a exposição UV, a geometria ou a tensão de montagem são inadequados | Confirmar a resina e ensaiar o componente montado para o seu ambiente |
8. O Que os Compradores Devem Incluir no Pedido de Orçamento e no Plano de Aceitação
Um bom pedido de orçamento dá ao fabricante informação suficiente para conceber e ensaiar o mesmo produto que o comprador espera receber. Inclua:
- a aplicação e o acessório de ferramenta;
- o comprimento em trabalho e em recolhido;
- o número de secções preferido;
- o diâmetro do tubo, a parede ou o desempenho pretendido, se já definidos;
- a força de trabalho prevista ou a configuração de ensaio acordada;
- a flecha ou o resultado funcional aceitáveis;
- o tipo de fecho e de união de tubos;
- o acabamento de superfície, a cor e o ambiente de exposição;
- o logótipo, as etiquetas e a embalagem;
- a quantidade de amostras, a quantidade de encomenda e o mercado-alvo;
- os registos de inspeção ou relatórios de ensaio exigidos com a encomenda.
Se um requisito numérico ainda não for conhecido, envie o produto existente, a cabeça de ferramenta ou um exemplo de falha. A especificação pode então ser desenvolvida em torno do caso de utilização real, em vez de uma alegação universal de resistência sem fundamento. Consulte lista de verificação para pedido de orçamento de varas de piscina para um ponto de partida conciso.
Perguntas Frequentes
Um tubo de alumínio mais espesso é sempre mais durável?
Não. A espessura de parede pode melhorar a rigidez ou a resistência a mossas, mas altera também o peso, o ajuste entre secções, a correspondência com o fecho e o custo. O diâmetro, a liga, o alcance, a sobreposição e a carga do acessório devem ser analisados em conjunto.
Como deve ser especificado um ensaio de carga de uma vara telescópica?
Indique a extensão da vara, a posição de apoio, a direção da carga, a ferramenta ou o ponto de aplicação, a duração da carga e os critérios de aceitação. Sem a configuração de ensaio, um único valor de capacidade não pode ser comparado de forma fiável entre varas diferentes.
A anodização torna uma vara telescópica à prova de corrosão?
Nenhum acabamento torna todas as varas montadas imunes a todos os produtos químicos ou ambientes. A anodização melhora a superfície do alumínio, mas as zonas cortadas, os riscos, as peças plásticas, os materiais mistos, a manutenção e a exposição real continuam a afetar a vida útil.
Como se verifica a consistência de desempenho dos fechos?
O fecho deve ser avaliado no conjunto de tubos acabado quanto ao engate, à libertação, à retenção, ao deslizamento e ao funcionamento repetido. A força adequada e o número de ciclos são acordados para o produto, em vez de assumidos para todos os projetos.
Uma única amostra aprovada pode definir a qualidade da produção em série?
A amostra só define o produto quando as suas dimensões críticas, materiais, acabamento, verificações funcionais e embalagem estão registados. A inspeção de produção compara depois os lotes com essa especificação aprovada.
O que deve um comprador OEM enviar antes do desenvolvimento?
Envie a aplicação, o acessório, o alcance necessário, o limite de comprimento recolhido, a força de trabalho prevista, o acabamento, a quantidade, a embalagem e o mercado-alvo. Uma vara de referência ou uma amostra da ferramenta é útil quando a interface ou a carga são difíceis de descrever.
Planeie o Ensaio Antes da Produção
Defina uma Vara Telescópica Inspecionável e Repetível
Partilhe a ferramenta, o alcance de trabalho, a condição de carga, o fecho, o acabamento e o resumo de embalagem. A Xingyong pode analisar os requisitos de tubo, secções e ensaio antes da amostragem.
Explorar o fabrico de varas telescópicas personalizadas · Envie o seu pedido de orçamento
 English
 Español
 Français
 Deutsch
 Português