
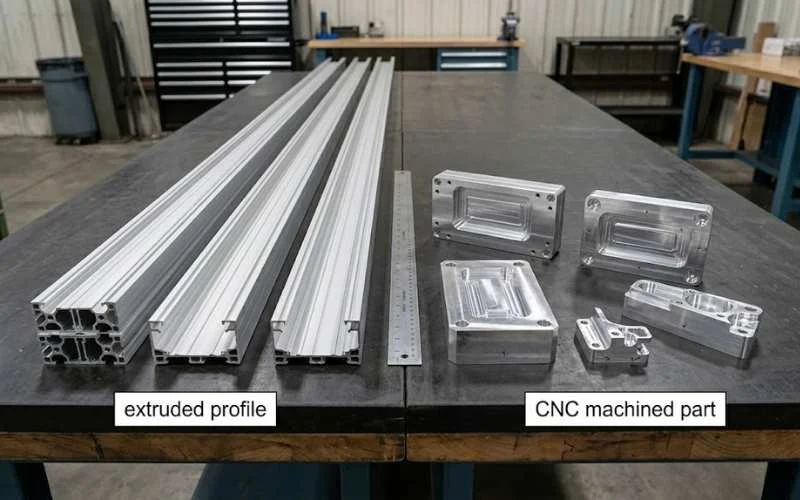
Dieser Beitrag klärt die Kostenfrage – Strangpressen gegenüber CNC-Bearbeitung bei Serienmengen. Zum praktischen Zerspanungsprozess selbst siehe CNC-Bearbeitung von Aluminium-Strangpressprofilen.
Hersteller stehen bei Aluminiumteilen oft vor einer schwierigen Entscheidung: Strangpressen oder CNC-Bearbeitung. Die falsche Wahl treibt die Stückkosten, erhöht den Materialverlust und verlängert die Produktionszeiten.
Wenn dieses Thema für ein OEM-Projekt geprüft wird, kalkulieren Sie die Weiterverarbeitungsschritte, auf die dieser Vergleich immer wieder zurückkommt, auf unserer Seite zur Bearbeitung von Strangpressprofilen, und sehen Sie die hauseigene Variante dieser Arbeit unter CNC-Bearbeitung von Bauteilen für Aluminiumstangen. Prüfen Sie anschließend Fertigung von Präzisions-Aluminiumrohren und die Spezifikation für eine Werksanfrage sendenund halten Sie dabei Werkstoff-Ressourcen der Aluminum Association für neutrale Terminologie und Normenkontext bereit.
Viele Einkäufer achten nur auf den Stückpreis. Doch Werkzeug, Stückzahl, Lieferzeit und Materialausnutzung beeinflussen die tatsächlichen Kosten. Bei Großaufträgen kann der Unterschied zwischen Strangpressen und Bearbeiten 30–70 % der gesamten Fertigungskosten.
Dieser Leitfaden erklärt, wie beide Verfahren funktionieren, vergleicht ihre Kostenstrukturen und zeigt, wann sich welche Methode in der Großserie wirtschaftlich rechnet.
Was ist Aluminium-Strangpressen
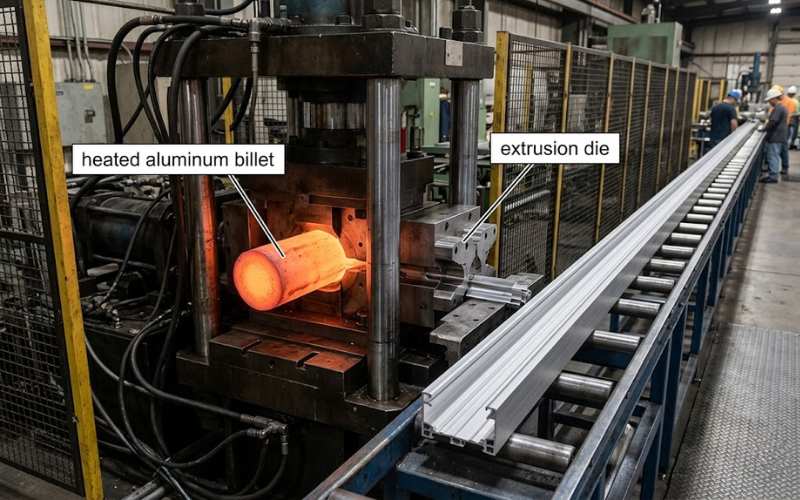
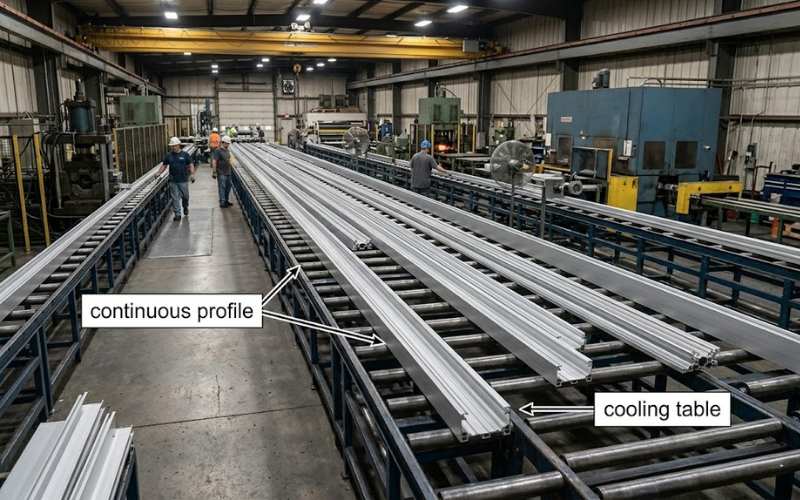
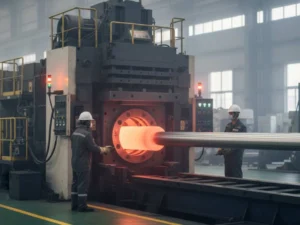
Aluminium-Strangpressen ist ein Fertigungsverfahren, bei dem ein erwärmter Aluminiumbolzen durch eine formgebende Matrize gepresst wird und so ein endloses Profil mit festem Querschnitt entsteht.
Das Verfahren erzeugt lange Aluminiumprofile, die später geschnitten, gebohrt oder spanend bearbeitet werden können.
Wesentliche Merkmale:
- Der Aluminiumbolzen wird erwärmt und durch eine Strangpressmatrize aus Stahl gepresst
- Das entstehende Profil behält über die gesamte Länge denselben Querschnitt
- Die Teile werden in der Regel vom Endlosstrang abgelängt
Zu den gängigen Strangpressprodukten zählen:
- Teleskopstangen
- Fenster- und Türrahmen
- Geländer aus Aluminium und Laufschienen
- tragende Rahmensysteme
Da beim Strangpressen Material umgeformt statt abgetragen wird, bleibt der Materialverlust sehr gering verglichen mit spanenden Fertigungsverfahren.
Was ist CNC-Bearbeitung von Aluminiumteilen
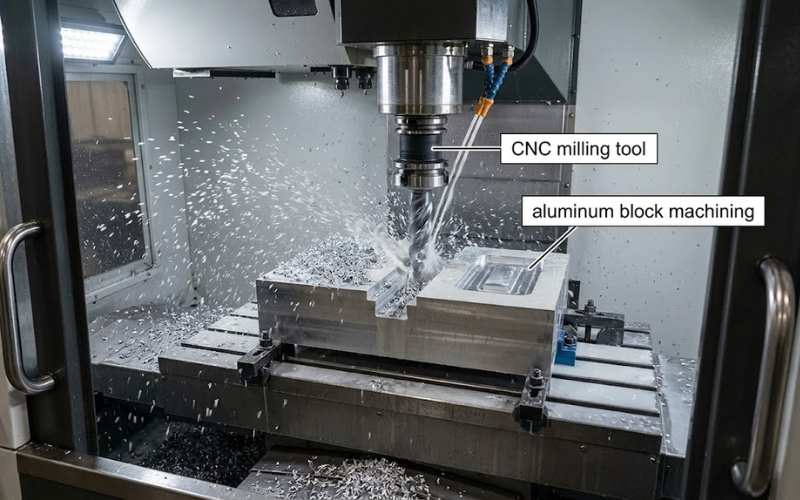
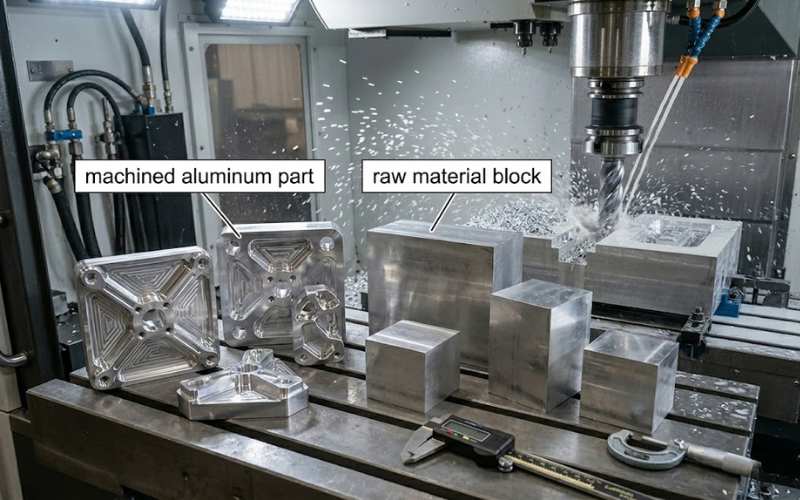
Die CNC-Bearbeitung ist ein spanendes Fertigungsverfahren, bei dem Material mit computergesteuerten Werkzeugen aus einem massiven Aluminiumblock abgetragen wird.
Maschinen wie CNC-Fräsen, Drehmaschinen und Router formen das Teil, indem sie überschüssiges Material schrittweise abtragen.
Wesentliche Merkmale:
- Computergesteuerte Präzisionsbearbeitung
- Für komplexe 3D-Geometrien geeignet
- Kein eigenes Umformwerkzeug erforderlich
- Flexibel bei kleinen und mittleren Stückzahlen
Typische CNC-bearbeitete Aluminiumteile sind:
- mechanische Halterungen
- Elektronikgehäuse
- Bauteile für die Luft- und Raumfahrt
- Präzisionsvorrichtungen
Da bei der Bearbeitung Material abgetragen wird, können die Ausschussraten je nach Bauteilgestaltung 30–70 % erreichen.
Aluminium-Strangpressen und CNC-Bearbeitung: die wichtigsten Unterschiede

| Merkmal | Aluminium-Strangpressen | CNC-Bearbeitung |
|---|---|---|
| Fertigungsart | Umformverfahren | Spanendes Verfahren |
| Werkzeugbedarf | Kundenspezifische Strangpressmatrize | Standard-Zerspanungswerkzeuge |
| Ideale Bauteilgeometrie | Gleichbleibender Querschnitt | Komplexe 3D-Geometrie |
| Materialverlust | Gering | Höher |
| Beste Stückzahl | Hohe Stückzahl | Kleine bis mittlere Stückzahl |
| Rüstkosten | Höhere Anfangskosten für das Werkzeug | Geringere Anfangskosten |
Einfach gesagt:
- Strangpressen eignet sich für hohe Stückzahlen
- Die Bearbeitung punktet bei Flexibilität und Komplexität
Diesen Unterschied zu verstehen, ist für die Kostenplanung entscheidend.
Kostenstruktur des Aluminium-Strangpressens
Die Kosten des Aluminium-Strangpressens bestehen aus drei Hauptbestandteilen.
Kosten der Strangpressmatrize
Für das Strangpressen wird eine kundenspezifische Stahlmatrize benötigt, die das Aluminiumprofil formt.
Typischer Kostenbereich:
| Profilkomplexität | Werkzeugkosten |
|---|---|
| Einfache Formen | $500 – $1,000 |
| Mittlere Komplexität | $1,000 – $2,000 |
| Komplexe Hohlprofile | $2,000 – $3,500 |
Einmal gefertigt, lässt sich die Matrize tausendfach wiederverwenden.
Wie das Aluminum Extruders Council
https://aec.org/
ermöglichen Strangpresswerkzeuge eine äußerst effiziente Produktion, sobald die Werkzeugkosten amortisiert sind.
Stückkosten in der Großserie
Sobald die Matrize bezahlt ist, wird das Strangpressen sehr wirtschaftlich.
Zu den Vorteilen zählen:
- durchgehende Produktion langer Profile
- kurze Taktzeiten
- minimaler Bearbeitungsaufwand
Große Aufträge verteilen die Werkzeugkosten auf viele Teile und senken so den Endstückpreis.
Materialausnutzung
Beim Strangpressen werden typischerweise 85–95 % des Aluminiumbolzensgenutzt, sodass kaum Ausschuss entsteht.
Diese hohe Ausnutzung senkt die Rohstoffkosten.
Kostenstruktur der CNC-Bearbeitung
Die Kosten der CNC-Bearbeitung hängen vor allem von Maschinenzeit und Materialeinsatz ab.
Kosten der Maschinenzeit
Industrielle CNC-Bearbeitungssätze liegen typischerweise bei:
| Maschinentyp | Stundensatz |
|---|---|
| Standard-CNC-Fräse mit 3 Achsen | 50 – 80 $ / Stunde |
| 5-Achs-CNC-Bearbeitungszentrum | 80 – 150 $ / Stunde |
Diese Sätze schwanken je nach Region und Maschinenausstattung.
Programmierung und Rüsten
Vor dem Bearbeiten müssen Ingenieure:
- Werkzeugwege programmieren
- Vorrichtungen einrichten
- Schnittparameter festlegen
Die Programmierkosten liegen zwischen 100–500 $ pro Bauteildesign.
Materialverlust
Da bei der Bearbeitung Material abgetragen wird, kann der Verlust erheblich sein.
Bei komplexen Teilen gilt:
- Das Rohblockgewicht kann das 2- bis 3-Fache des Fertigteilgewichts
Das erhöht die Materialkosten und den Recyclingaufwand.
Die Fertigungsquelle MIT Machine Shop Guide weist darauf hin, dass spanende Verfahren systembedingt mehr Ausschuss erzeugen als umformende Verfahren.
https://web.mit.edu/machineshop
Kostenvergleich bei Großaufträgen
Der tatsächliche Kostenunterschied zeigt sich im Vergleich der Stückzahlen.
| Bestellmenge | Kostentrend Strangpressen | Kostentrend CNC-Bearbeitung |
|---|---|---|
| 100 Stück | Hoch wegen des Werkzeugs | Geringer |
| 1.000 Stück | Wettbewerbsfähig | Höher |
| 10.000 Stück | Deutlich niedriger | Deutlich höher |
Zum Beispiel:
- Stranggepresste Segmente für Aluminiumstangen kosten in großen Stückzahlen etwa 2–4 $ pro Stück bei hoher Stückzahl
- Dieselbe Geometrie aus dem Vollen zu fräsen, kann dagegen 10–20 $ pro Stück
Der Break-even-Punkt liegt meist zwischen 500 und 1.500 Einheiten, je nach Bauteilkomplexität.
Wann Aluminium-Strangpressen wirtschaftlicher ist
Mit steigender Stückzahl ist Strangpressen in der Regel die bessere Wahl.
Situationen, in denen Strangpressen punktet:
- Lange, gleichförmige Teile
- Serien mit hoher Stückzahl
- Einfache oder gleichbleibende Querschnittsformen
- Anwendungen, die leichte Aluminiumstrukturen verlangen
Typische Branchen sind:
- Bausysteme
- Montagesysteme für Solaranlagen
- Bootsbeschläge
- Poolausrüstung und Teleskopstangen
So werden etwa Teleskopstangen aus Aluminium für die Pool- oder Fensterreinigung üblicherweise stranggepresst und danach spanend nachbearbeitet.
Wann die CNC-Bearbeitung die bessere Wahl ist
Die CNC-Bearbeitung ist vorzuziehen, wenn die Gestaltungskomplexität schwerer wiegt als die Stückzahl.
Die Bearbeitung eignet sich am besten für:
- Prototypenentwicklung
- komplexe 3D-Formen
- mechanische Bauteile mit engen Toleranzen
- kleine Fertigungslose
Branchen, die stark auf CNC-Bearbeitung setzen:
- Luft- und Raumfahrtfertigung
- Robotik
- Medizintechnik
- Präzisionselektronik
Da CNC-Maschinen schnell zwischen Programmen wechseln, sind sie bei Sonderteilen sehr flexibel.
Gestalterische Grenzen von Strangpressen und Bearbeiten
Das Strangpressen unterliegt bestimmten geometrischen Grenzen.
Grenzen des Strangpressens:
- Das Profil muss einen gleichbleibenden Querschnitt haben
- sehr dicke Wandungen können schwierig sein
- innenliegende Hohlräume erfordern komplexe Matrizen
Grenzen der Bearbeitung:
- höherer Materialverlust
- längere Bearbeitungszeiten
- höhere Kosten bei großen Teilen
Wie das Aluminum Association
https://www.aluminum.org
eignet sich das Strangpressen am besten für Formen, die über die Länge gleich bleiben.
Strangpressen und CNC-Bearbeitung kombinieren
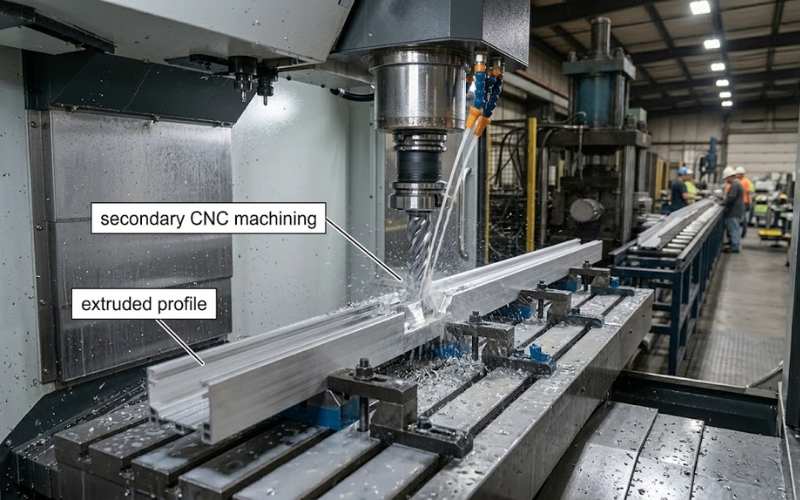
Viele Hersteller kombinieren beide Verfahren.
Typischer Ablauf:
- Aluminiumprofil strangpressen
- Profil ablängen
- Bohrungen oder Schlitze per CNC einbringen
- Oberfläche veredeln
Dieser hybride Ansatz bietet mehrere Vorteile:
- geringer Materialverlust
- kürzere Bearbeitungszeit
- größere Gestaltungsfreiheit
Er wird häufig eingesetzt für:
- Aluminium-Teleskopstangen
- industrielle Aluminiumschienen
- Maschinenrahmen
Tipps für Einkäufer, die Aluminiumteile in China beschaffen
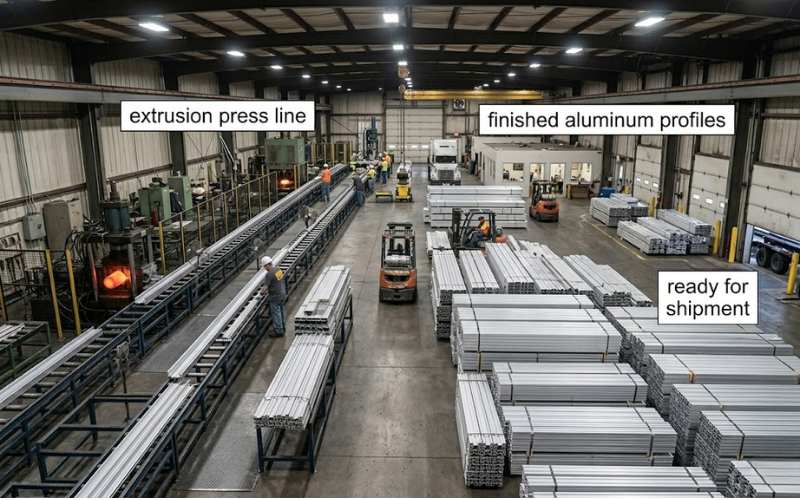
Wer Aluminiumteile bei Überseelieferanten bestellt, sollte mehrere Punkte prüfen.
Wichtige Prüfpunkte:
- Kapazität der Strangpresse
- Erfahrung in der Matrizenentwicklung
- Kapazität für die spanende CNC-Nachbearbeitung
- Eloxier- oder Veredelungsleistungen
Werke mit integrierten Kompetenzen decken Strangpressen und Bearbeiten in einem Produktionsfluss ab.
Manche Hersteller betreiben zum Beispiel mehrere Strangpressen und komplette CNC-Werkstättenund können so sowohl Rohprofile als auch fertige Bauteile liefern.
Die integrierte Fertigung senkt bei Großaufträgen Logistikkosten und Lieferzeit.
Die richtige Fertigungsentscheidung treffen
Die Wahl zwischen Strangpressen und CNC-Bearbeitung hängt letztlich von drei Größen ab:
- Stückzahl
- Bauteilgeometrie
- vertretbare Werkzeuginvestition
Strangpressen dominiert bei hohen Stückzahlen weil sich die Werkzeugkosten auf Tausende Einheiten verteilen.
Die CNC-Bearbeitung dominiert bei kleinen Stückzahlen weil sie ohne Werkzeuginvestition vorab auskommt.
Wer dieses Gleichgewicht versteht, kann als Ingenieur oder Einkäufer das wirtschaftlichste Fertigungsverfahren wählen.
Sprechen Sie über Ihr Aluminiumteil
Wenn Sie einen Großauftrag für Aluminiumteile planen, empfiehlt sich meist eine Konstruktionsprüfung vor dem Fertigungsstart.
Ingenieure können beurteilen:
- ob Strangpressen oder Bearbeiten wirtschaftlicher ist
- die zu erwartende Break-even-Stückzahl
- mögliche Designanpassungen zur Kostensenkung
Hersteller mit Strangpress- und CNC-Kompetenz können das Design für die Großserie optimieren.
Wenden Sie sich an einen qualifizierten Aluminiumlieferanten, der Ihre Zeichnungen prüft, den Werkzeugbedarf abschätzt und einen Kostenvergleich für Ihre Anwendung erstellt.
FAQ
Ist Aluminium-Strangpressen günstiger als CNC-Bearbeitung?
Bei großen Stückzahlen ja. Sobald sich die Kosten der Strangpressmatrize auf Tausende Einheiten verteilen, liegt der Stückpreis deutlich unter dem der CNC-Bearbeitung.
Wie hoch ist die Mindestbestellmenge beim Aluminium-Strangpressen?
Viele Lieferanten empfehlen 500–1.000 Stück damit sich die Kosten der Strangpressmatrize rechnen.
Lassen sich stranggepresste Teile später CNC-bearbeiten?
Ja. Viele Aluminiumteile werden zuerst stranggepresst und dann per CNC mit Bohrungen, Schlitzen oder Präzisionsmerkmalen versehen.
Welche Branchen nutzen Aluminium-Strangpressen am meisten?
Typische Branchen sind Bau, erneuerbare Energien, Verkehr, Bootsausrüstung und Konsumgüter.
Verwandte Vergleiche & Leitfäden
- Vierkant- vs. Rundrohr
- T-Nut- vs. V-Nut-Profil
- Individuelle OEM-Teleskopstangen
Verwandte Ratgeber & Ressourcen
Weiterlesen
Eloxierte Oberflächen · CNC-Bearbeitung · Aluminium-Strangpressprofile · Korrosionsbeständigkeit eloxierter Aluminium-Poolstangen · Eloxieren von Aluminium-Teleskopstangen · Aluminium-Sonderprofil · Wie Sie einen Hersteller für Aluminium-Strangpressprofile auswählen · Wie bearbeitet man Aluminium-Strangpressprofile per CNC · Wie fertigt man ein Aluminium-PCB-Gehäuse · Wie poliert man Aluminium · Leitfaden zum industriellen Aluminiumschweißen für hochfeste Teleskop-T
Verwandte Produkte: Verwandte Produkte entdecken und passende Lösungen ansehen.

 English
 Español
 Français
 Deutsch
 Português