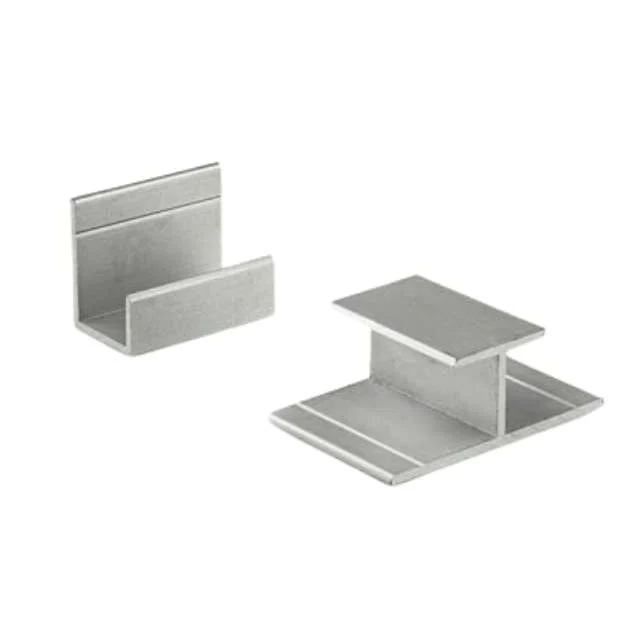
Pour les responsables achats et les acheteurs OEM, le procédé de fabrication des profilés en aluminium n'est pas une curiosité technique : c'est le meilleur indicateur du succès commercial de votre produit. Lorsque vous achetez des perches télescopiques en aluminium pour de grands distributeurs comme Home Depot ou pour des spécialistes de la piscine, la différence entre un produit haut de gamme et un passif à fort taux de retour se joue souvent dans les détails de la production.
Pour les acheteurs qui transforment « Le procédé de fabrication des systèmes de profilés en aluminium » en spécification achetable, comparez les notes de l'article avec capacités standard d'extrusion d'aluminium et l'usinage CNC des composants de perche en aluminium; les ressources matériaux de l'Aluminum Association constitue une référence externe utile pendant la définition du besoin final.
Comprendre le « comment » vous permet de poser les bonnes questions. Cela vous aide à distinguer une usine qui se contente de couper du métal d'un partenaire qui conçoit de la fiabilité. Ce guide décompose la fabrication des systèmes de profilés en aluminium, en se concentrant sur les besoins spécifiques des perches télescopiques.
1. Choix du matériau : partir de la bonne billette
De bons profilés commencent par une chimie maîtrisée. Nous utilisons exclusivement des alliages d'aluminium de la série 6000, principalement 6063, que l'on appelle « aluminium architectural ».
- Pourquoi le 6063 ? Il offre un excellent équilibre entre aptitude au filage et qualité de l'état de surface.
- Pourquoi pas des chutes ? L'utilisation de chutes recyclées aux impuretés non maîtrisées provoque des stries de surface et des points faibles. Nous utilisons des billettes d'aluminium primaire pour garantir l'intégrité structurelle.
À retenir : Pour les perches télescopiques exigeant un bel aspect de surface et une résistance modérée, le 6063-T5 ou T6 est la référence du secteur.
2. Extrusion de précision : donner la forme
L'extrusion est l'étape où la billette brute se transforme en votre profil spécifique. La billette est chauffée à environ 450°C–500°C jusqu'à devenir malléable tout en restant solide. Un puissant vérin hydraulique pousse ensuite l'aluminium à travers une filière en acier.
L'importance de la conception de la filière
Pour les systèmes télescopiques, l'interaction entre le tube intérieur et le tube extérieur est déterminante. Si l'épaisseur de paroi issue de la filière varie ne serait-ce que de 0,1 mm, la perche risque de se bloquer ou de jouer.
- Contrôle de l'écoulement : Nous surveillons la vitesse d'écoulement du métal pour éviter le vrillage.
- Refroidissement : À la sortie de la filière, le profilé doit être refroidi (trempé) de façon uniforme. Un refroidissement inégal provoque un cintrage, qui ruine la rectitude indispensable aux perches de grande portée.
3. Vieillissement et durcissement : obtenir le bon état métallurgique
À la sortie de la presse, l'aluminium est relativement tendre. Pour résister aux efforts de levier appliqués à une perche de piscine de 12 pieds entièrement déployée, le métal doit être traité.
Nous utilisons des fours de vieillissement pour atteindre la dureté requise :
- État T5 : Refroidi à la sortie de la presse puis vieilli artificiellement. Convient aux formes générales.
- État T6 : Mis en solution puis vieilli artificiellement. Cet état offre une résistance à la traction supérieure, ce qui en fait le choix privilégié pour les perches d'extension à usage intensif devant résister à la flexion sous charge.
Donnée chiffrée : Un profilé T6 peut supporter des charges environ 20-30 % plus élevées qu'un profilé T5 de mêmes dimensions.
4. Traitement de surface : l'anodisation pour la durabilité
Cette étape est déterminante pour les produits destinés aux environnements de piscine ou aux présentoirs extérieurs. L'aluminium brut s'oxyde et ternit avec le temps.
Le procédé d'anodisation
Nous immergeons les profilés dans un bain électrolytique acide. Cela forme une couche d'oxyde dure et protectrice en surface.
- L'épaisseur compte : Pour les produits de grande distribution standard, nous appliquons généralement une couche de 10–15 microns d'épaisseur. Pour les environnements agressifs (comme les piscines d'eau salée), nous recommandons de porter cette valeur à 15 microns et plus.
- Constance de la teinte : La maîtrise de la chimie du bain garantit que la finition argent, noire ou dorée de la première perche corresponde à celle de la 10 000e. Cette constance est une exigence stricte pour les rayons de Ross ou de Walmart.
Option thermolaquage
Pour les couleurs de marque (par exemple bleu vif ou jaune sécurité), nous utilisons le thermolaquage électrostatique. Il offre une finition plus épaisse et une grande résistance aux chocs.
5. Coupe de précision et assemblage télescopique
Une fois les longs profilés (souvent 6 mètres) terminés, ils passent à l'atelier de parachèvement. C'est là que le profilé devient un produit.
Maîtrise des tolérances
Couper ne se résume pas à tronçonner. Nous coupons à des longueurs précises pour que le recouvrement entre les sections de tube corresponde aux spécifications d'ingénierie.
- Ébavurage : Les arêtes vives sont supprimées pour éviter les blessures et garantir un coulissement fluide.
- Pose des verrous : Que vous choisissiez une came à levier externe ou un verrou à vis interne, l'ajustement à l'assemblage doit être serré. Un jeu trop important donne une impression de bas de gamme au consommateur final.
6. Contrôle qualité : le standard de la grande distribution
Avant emballage, votre commande passe par un protocole de contrôle qualité rigoureux conçu pour satisfaire aux standards internationaux de la distribution (AQL 2.5/4.0).
- Contrôle dimensionnel : Des pieds à coulisse vérifient les diamètres intérieur et extérieur.
- Essai fonctionnel : Chaque lot est testé en douceur de déploiement et en tenue du verrouillage.
- Aspect : Contrôle visuel sous éclairage normalisé pour détecter rayures, chocs ou écarts de teinte.
- Essai au brouillard salin : Nous simulons des années d'exposition à la corrosion pour valider la qualité de l'anodisation.
Synthèse
Produire un système de profilés d'aluminium de haute qualité est une chaîne d'étapes précises. De la pureté de la billette 6063 à la maîtrise du bain d'anodisation, chaque étape influe sur l'expérience de l'utilisateur final.
En travaillant avec un fabricant qui maîtrise strictement ces variables, vous protégez la réputation de votre marque et vous assurez que vos expéditions soient acceptées sans difficulté par les grandes enseignes.
Prêt à discuter de vos spécifications ?
Si vous avez besoin de conseils pour choisir le bon alliage ou la bonne épaisseur de paroi pour votre prochain projet, notre équipe d'ingénierie est là pour vous aider.
Contactez-nous pour une consultation technique
Produits associés
Tube en aluminium & plus encore chez Xingyong
Tube en aluminium · Tube en aluminium anodisé UK · L'aluminium peut-il être thermolaqué · Profilés en aluminium pour LED · Tube en aluminium anodisé · Tube en aluminium thermolaqué · Tube rond en aluminium · Tube rectangulaire en aluminium · Tube carré en aluminium · Tube en aluminium 6005 · Tube en aluminium 6063
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.
 English
 Español
 Français
 Deutsch
 Português