
Für Einkaufsleiter und OEM-Einkäufer ist der Herstellungsprozess von Aluminiumprofilen mehr als technisches Detailwissen – er sagt den Markterfolg Ihres Produkts voraus. Wenn Sie Teleskopstangen aus Aluminium für große Handelsketten wie Home Depot oder spezialisierte Pooldistributoren beschaffen, liegt der Unterschied zwischen einem Premiumprodukt und einem Retourenrisiko oft in den Produktionsdetails.
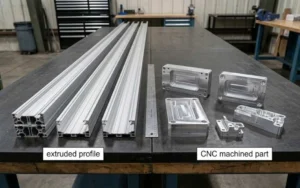
Für Einkäufer, die „Der Fertigungsprozess für Aluminium-Profilsysteme“ in eine beschaffbare Spezifikation überführen: Vergleichen Sie die Hinweise des Artikels mit Standardkompetenzen beim Aluminium-Strangpressen und CNC-Bearbeitung von Bauteilen für Aluminiumstangen; Werkstoff-Ressourcen der Aluminum Association ist eine nützliche externe Referenz, während Sie die endgültige Anforderung festlegen.
Wer das „Wie“ versteht, stellt die richtigen Fragen. Es hilft Ihnen, eine Fabrik, die nur Metall schneidet, von einem Partner zu unterscheiden, der Zuverlässigkeit konstruiert. Dieser Leitfaden schlüsselt die Fertigung von Aluminiumprofilsystemen auf und konzentriert sich auf die besonderen Anforderungen von Teleskopstangen.
1. Werkstoffauswahl: mit dem richtigen Bolzen beginnen
Gute Profile beginnen mit reiner Chemie. Wir verwenden ausschließlich Aluminiumlegierungen der 6000er-Reihe, in erster Linie 6063, bekannt als „Architekturaluminium“.
- Warum 6063? Es bietet eine hervorragende Balance aus Strangpressbarkeit und Oberflächenqualität.
- Warum kein Schrott? Recycelter Schrott mit unkontrollierten Verunreinigungen führt zu Oberflächenstreifen und Schwachstellen. Wir verwenden Bolzen aus Primäraluminium, um die strukturelle Integrität zu sichern.
Kernaussage: Für Teleskopstangen mit hohen optischen Ansprüchen und moderater Festigkeit ist 6063-T5 oder T6 der Branchenmaßstab.
2. Präzisionsstrangpressen: die Form erzeugen
Beim Strangpressen wird aus dem Rohbolzen Ihr spezifisches Profil. Der Bolzen wird erwärmt auf etwa 450 °C–500 °C , bis er weich wird, aber fest bleibt. Ein starker hydraulischer Stempel presst das Aluminium dann durch eine Stahlmatrize.
Die Bedeutung der Werkzeugkonstruktion
Bei Teleskopsystemen ist das Zusammenspiel von Innen- und Außenrohr entscheidend. Schwankt die Wandstärke im Werkzeug auch nur um 0,1 mm, kann die Stange klemmen oder klappern.
- Flusskontrolle: Wir überwachen die Fließgeschwindigkeit des Metalls, um Verdrehungen zu verhindern.
- Abkühlung: Beim Austritt aus der Matrize muss das Profil gleichmäßig abgekühlt (abgeschreckt) werden. Ungleichmäßige Abkühlung führt zu Krümmung und zerstört die Geradheit, die lange Stangen mit großer Reichweite brauchen.
3. Auslagern und Härten: den richtigen Zustand erreichen
Direkt nach der Presse ist Aluminium relativ weich. Um den Hebelkräften an einer voll ausgefahrenen 12-Fuß-Poolstange standzuhalten, muss das Metall vergütet werden.
Wir nutzen Auslagerungsöfen, um die geforderte Härte zu erreichen:
- Zustand T5: Aus der Presswärme abgekühlt und anschließend warmausgelagert. Für allgemeine Formen geeignet.
- Zustand T6: Lösungsgeglüht und warmausgelagert. Das ergibt eine höhere Zugfestigkeit und macht T6 zur bevorzugten Wahl für besonders belastbare Verlängerungsstangen, die sich unter Last nicht durchbiegen dürfen.
Kennzahl: Ein T6-Profil verträgt etwa 20–30 % höhere Lasten als ein T5-Profil gleicher Abmessung.
4. Oberflächenbehandlung: Eloxieren für Langlebigkeit
Dieser Schritt ist entscheidend für Produkte, die für Schwimmbadumgebungen oder Outdoor-Displays im Handel bestimmt sind. Rohes Aluminium oxidiert und wirkt mit der Zeit stumpf.
Der Eloxierprozess
Wir tauchen die Profile in ein elektrolytisches Säurebad. Dadurch entsteht eine harte, schützende Oxidschicht auf der Oberfläche.
- Auf die Schichtdicke kommt es an: Bei Standardprodukten für den Einzelhandel tragen wir in der Regel eine 10–15 Mikron Schicht auf. Für aggressive Umgebungen (etwa Salzwasserpools) empfehlen wir eine Erhöhung auf 15+ Mikrometer.
- Farbkonstanz: Die Kontrolle der Badchemie stellt sicher, dass die silberne, schwarze oder goldene Oberfläche der ersten Stange mit der der 10.000. Stange übereinstimmt. Diese Konstanz ist eine strikte Anforderung für die Regale bei Ross oder Walmart.
Option Pulverbeschichtung
Für Markenfarben (z. B. leuchtendes Blau oder Signalgelb) verwenden wir eine elektrostatische Pulverbeschichtung. Sie bietet eine dickere Schicht und eine hohe Schlagfestigkeit.
5. Präzisionszuschnitt und Teleskopmontage
Sind die langen Profile (oft 6 Meter) fertig, gehen sie in die Fertigung. Hier wird aus dem Profil ein Produkt.
Toleranzmanagement
Ablängen ist nicht einfach Abschneiden. Wir schneiden auf exakte Längen, damit die Überlappung zwischen den Rohrsegmenten den Konstruktionsvorgaben entspricht.
- Entgraten: Scharfe Kanten werden entfernt, um Verletzungen zu vermeiden und ein leichtgängiges Gleiten zu gewährleisten.
- Montage der Verschlüsse: Ob Sie einen außenliegenden Klemmverschluss oder einen innenliegenden Drehverschluss wählen – die Passung der Baugruppe muss eng sein. Eine lose Passung wirkt auf den Endkunden „billig“.
6. Qualitätskontrolle: Der Standard des Einzelhandels
Vor dem Verpacken durchläuft Ihre Bestellung ein strenges QC-Protokoll, das internationale Einzelhandelsstandards erfüllt (AQL 2.5/4.0).
- Maßprüfung: Messschieber prüfen Innen- und Außendurchmesser.
- Funktionsprüfung: Jede Charge wird auf Auszugsleichtigkeit und Haltekraft der Verschlüsse geprüft.
- Aussehen: Sichtprüfung bei Normlicht, um Kratzer, Dellen oder Farbabweichungen zu erkennen.
- Salzsprühnebelprüfung: Wir simulieren eine jahrelange Korrosionsbelastung, um die Qualität des Eloxierens zu bestätigen.
Zusammenfassung
Die Herstellung eines hochwertigen Aluminiumprofilsystems ist eine Kette präziser Schritte. Von der Reinheit des 6063-Bolzens bis zur Kontrolle des Eloxalbads beeinflusst jeder Schritt das spätere Nutzererlebnis.
Wenn Sie mit einem Hersteller zusammenarbeiten, der diese Variablen streng kontrolliert, schützen Sie Ihren Markenruf und stellen sicher, dass Ihre Sendungen von großen Handelsketten ohne Beanstandung angenommen werden.
Bereit, Ihre Spezifikationen zu besprechen?
Wenn Sie Unterstützung bei der Wahl der richtigen Legierung oder Wandstärke für Ihr nächstes Projekt brauchen, hilft Ihnen unser Engineering-Team gern weiter.
Kontaktieren Sie uns für eine technische Beratung
Passende Produkte
Aluminiumrohre & mehr von Xingyong
Aluminiumrohr · Eloxierte Aluminiumrohre UK · Kann Aluminium pulverbeschichtet werden · LED-Aluminiumprofile · Eloxiertes Aluminiumrohr · pulverbeschichteten Aluminiumrohren · Aluminium-Rundrohr · Aluminium-Rechteckrohr · Aluminium-Vierkantrohr · 6005-Aluminiumrohr · 6063-Aluminiumrohr
Verwandte Produkte: Verwandte Produkte entdecken und passende Lösungen ansehen.

 English
 Español
 Français
 Deutsch
 Português