Les défauts d'anodisation sont plus faciles à résoudre lorsque l'acheteur et l'usine s'accordent sur la finition acceptable avant la production. Une rayure, un changement de couleur, une piqûre ou une marque de manipulation sur un poteau en aluminium peut provenir du métal lui-même, de la préparation de surface, de l'anodisation ou d'un assemblage ultérieur. Une simple photographie suffit rarement à en déterminer la cause. Utilisez un échantillon approuvé et un rapport d'inspection clair pour décider d'accepter, de mettre de côté ou d'examiner le lot concerné.
Quels défauts d'anodisation sont importants sur une perche télescopique ?
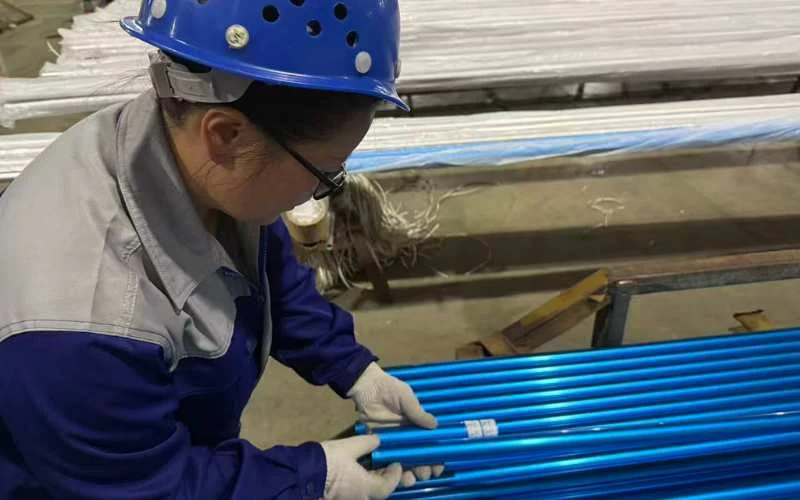
Commencez par les modifications visibles qui affectent l'apparence convenue ou les surfaces de travail du poteau. Examinez chaque tube à la recherche de stries, de zones opaques, de piqûres et de différences entre les sections adjacentes. Inspectez ensuite les zones cachées par les verrous et les embouts. Une marque sous un collier peut être moins visible à l'usage, mais une rugosité ou un revêtement endommagé sur une section coulissante peut affecter le déploiement de la perche.
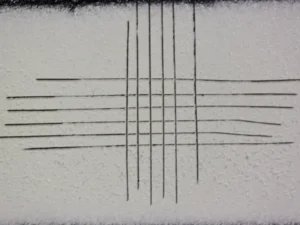
Le Catalogue des défauts de matériaux Qualanod Ce document décrit les stries de ségrégation comme un défaut lié au matériau, pouvant apparaître après polissage et anodisation. Il établit un lien entre leur apparence et les différences de composition du métal sous-jacent, et précise qu'une préparation mécanique importante peut parfois les éliminer. Il convient d'interpréter ce phénomène comme un motif justifiant une analyse approfondie des données relatives au matériau et au procédé, plutôt que de supposer qu'un simple réglage du bain suffira à corriger systématiquement toutes les stries.
Notez le symptôme avant d'en nommer la cause.
Conservez un échantillon marqué du lot concerné et comparez-le avec la finition approuvée. Photographiez le poteau entier et un gros plan de la marque sous le même éclairage. Notez la section du tube, son emplacement, le lot, la couleur et si le problème se reproduit sur d'autres poteaux. Ne mélangez pas les pièces provenant de lots différents lors de votre investigation.
| Ce que vous voyez | Premier contrôle | Action de l'acheteur |
|---|---|---|
| Strie longitudinale | Est-ce que le tracé suit celui du tube et se répète sur toute la surface ? | Isoler les échantillons et comparer les données d'extrusion et de finition. |
| Ombre inégale | Les sections sont-elles composées du même alliage, de la même finition et de la même couleur approuvée ? | Comparer les poteaux complets sous un éclairage convenu. |
| Creux ou tache sombre | Est-ce sur la surface exposée ou sur une zone de contact glissante ? | Marquez son emplacement ; demandez une analyse de la cause avant toute modification. |
| Éraflure près d'une serrure | Était-ce présent avant l'assemblage ou est-ce apparu par contact ultérieur ? | Vérifier l'ajustement et la manipulation sur les échantillons assemblés. |
Définissez la règle d'acceptation avant le premier traitement par lots.
“ Anodisé bleu ” ou “ sans défaut ” ne suffit pas pour une inspection reproductible. Fournissez au fournisseur un échantillon physique approuvé ou une référence de couleur convenue, ainsi que les spécifications de l'alliage et de la trempe, les exigences de finition et d'étanchéité, l'épaisseur de revêtement requise et l'environnement d'utilisation prévu. Indiquez les faces visibles après assemblage et les surfaces des tubes qui glissent l'une contre l'autre. Définissez les conditions d'inspection et les critères de rejet, de retouche ou d'acceptation en tant que variation normale du processus.
Le Guide de finition du Conseil des anodiseurs d'aluminium Ce document explique que l'alliage et le traitement thermique influent sur l'aspect, et qu'il convient de préciser la finition mécanique souhaitée, le prétraitement, la finition anodique et l'épaisseur du revêtement. Il est recommandé de choisir l'aspect à partir d'échantillons de finition réels. Ces choix doivent figurer dans le cahier des charges, et non pas seulement dans un courriel après réception de la commande.
Examinez le poteau fini, et non un simple échantillon plat.
Un échantillon de couleur unie ne peut pas rendre compte de l'apparence d'un poteau assemblé et étagé. Vérifiez les sections adjacentes à la longueur visible par les clients, puis déployez et repliez le poteau pour inspecter les zones de contact. Assurez-vous que le verrou, le collier et l'emballage ne présentent aucune marque sur la finition approuvée. Un lot présentant une couleur uniforme mais des tubes coulissants éraflés peut néanmoins ne pas satisfaire au contrôle fonctionnel convenu.
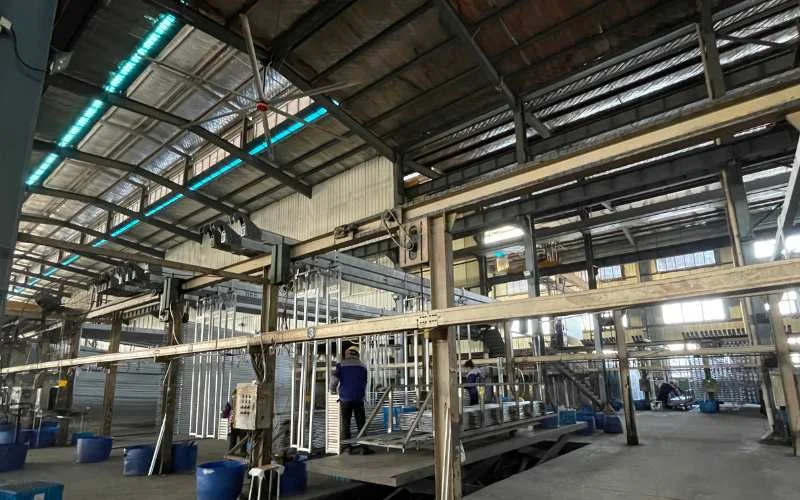
Xingyong extrude des profilés en aluminium, les anodise et assemble des perches télescopiques à Huai'an. Pour une commande OEM, un prototype de perche avec ses verrous et son emballage est validé, puis conservé comme référence pour les lots suivants. Voir la options d'anodisation et de finition de surface pour les choix de produits ; guide du processus d'anodisation Cet article décrit la séquence de fabrication et se concentre sur l'identification et la documentation d'un problème d'acceptation.
Que faire lorsqu'un lot ne correspond pas ?
Conservez le lot concerné et demandez une comparaison documentée avec l'échantillon approuvé. Vérifiez si la marque apparaît avant la finition, après l'anodisation, pendant l'assemblage ou après l'emballage. Demandez au fournisseur la solution qu'il propose pour les pièces marquées et une mesure préventive pour la prochaine production. Ne présumez pas qu'un décapage et une nouvelle anodisation suffiront à éliminer une trace d'origine métallique ni qu'un polissage est acceptable sur un tube coulissant dont les dimensions sont critiques.
Si l'objectif est la résistance à la corrosion plutôt que l'aspect esthétique, il convient de définir séparément l'échantillon, la méthode d'essai et le critère de réussite. Une surface attrayante ne suffit pas à elle seule à prouver qu'un poteau satisfait aux exigences en matière de résistance à la corrosion.
Questions fréquentes
Toutes les stries visibles sont-elles dues à une anodisation défectueuse ?
Non. Une trace peut provenir du métal ou d'une préparation antérieure. Notez le motif et consultez l'historique de production avant d'en déterminer la cause.
Une usine peut-elle garantir une absence totale de variation de couleur ?
Approuver un échantillon et une plage d'apparence convenue plutôt qu'une promesse de variation nulle et indéfinie.
Dois-je inspecter un échantillon de couleur ou un poteau entier ?
Inspectez le poteau dans son intégralité. Les sections adjacentes, les verrous, les surfaces de glissement et l'emballage peuvent révéler des problèmes qu'un simple éclat ne peut pas détecter.
La mesure de l'épaisseur du revêtement permet-elle de prouver que l'aspect est acceptable ?
Non. L'épaisseur et l'aspect visuel font l'objet de vérifications distinctes ; il convient de s'entendre sur les deux avant la production.
Que doit fournir un acheteur OEM avec une réclamation pour défaut ?
Veuillez envoyer la référence de l'échantillon approuvé, l'identifiant du lot, des photos du pôle entier et en gros plan, l'emplacement du marquage et les exigences d'acceptation convenues.
 English
 Español
 Français
 Deutsch
 Português