Os defeitos de anodização são mais fáceis de resolver quando o comprador e a fábrica concordam com o acabamento aceitável antes da produção. Uma estria, alteração de cor, corrosão ou marca de manuseio em um poste de alumínio pode ser proveniente do metal, da preparação da superfície, da anodização ou de uma montagem posterior. Uma fotografia, por si só, raramente comprova a causa. Utilize uma amostra aprovada e um registro de inspeção claro para decidir se deve aceitar, isolar ou investigar o lote afetado.
Quais defeitos de anodização são importantes em uma vara telescópica?
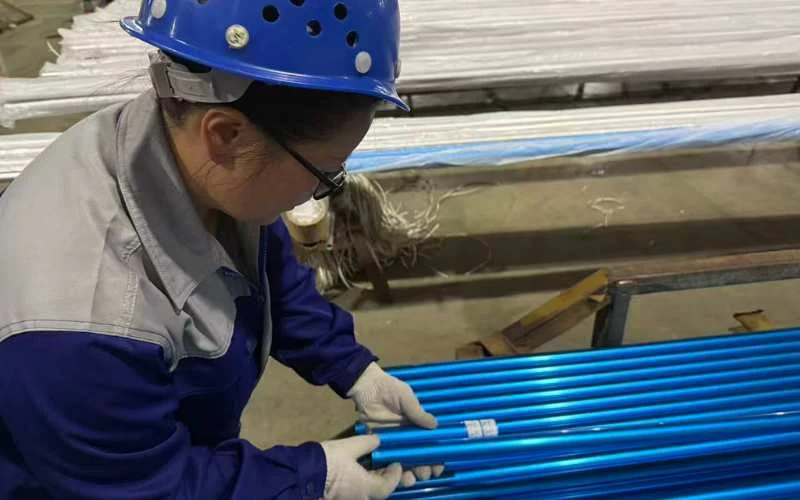
Comece pelas alterações visíveis que afetam a aparência acordada ou as superfícies de trabalho do poste. Examine cada tubo em busca de riscos, manchas, pontos de corrosão, buracos e diferenças entre as seções adjacentes. Em seguida, inspecione as áreas escondidas por travas e conexões. Uma marca sob uma braçadeira pode ser menos visível durante o uso, mas a rugosidade ou o revestimento danificado em uma seção deslizante podem afetar a extensão da vara.
O Catálogo de defeitos de materiais Qualanod O texto descreve estrias de segregação como um defeito relacionado ao material que pode se tornar visível após o polimento e a anodização. Ele associa o aparecimento a diferenças no metal subjacente e observa que uma preparação mecânica substancial pode, às vezes, removê-las. Considere o padrão como um motivo para investigar o histórico do material e do processo, em vez de presumir que um ajuste no tanque corrigirá todas as estrias.
Anote o sintoma antes de identificar a causa.
Guarde uma amostra marcada do lote afetado e compare-a com o acabamento aprovado. Fotografe o poste inteiro e um close da marca sob a mesma iluminação. Registre a seção do tubo, a localização, o lote, a cor e se o problema se repete em outros postes. Não misture peças de lotes diferentes durante a investigação.
| O que você vê | Primeiro verifique | Ação do comprador |
|---|---|---|
| listra longitudinal | Será que segue o tubo e se repete por todo o estacionamento? | Isolar amostras e comparar os registros de extrusão e acabamento. |
| Sombra irregular | As seções são da mesma liga, acabamento e cor aprovada? | Compare os postes completos sob a iluminação acordada. |
| Cova ou mancha escura | Está na superfície exposta ou em uma área de contato deslizante? | Marque a localização; solicite uma análise da causa antes de refazer o trabalho. |
| Arranhão perto de uma fechadura | Estava presente antes da montagem ou foi criado por contato posterior? | Verificar encaixe e manuseio em amostras montadas. |
Defina a regra de aceitação antes da primeira execução em lote.
“"Azul anodizado" ou "sem defeitos" não são suficientes para uma inspeção repetível. Envie ao fornecedor uma amostra física aprovada ou uma referência de cor acordada, a liga e a têmpera, os requisitos de acabamento e vedação, a espessura do revestimento e o ambiente de uso pretendido. Indique quais faces permanecem visíveis após a montagem e quais superfícies do tubo deslizam umas sobre as outras. Defina em conjunto as condições de visualização e o que deve ser rejeitado, retrabalhado ou aceito como variação normal do processo.
O Guia de acabamentos do Conselho de Anodizadores de Alumínio Explica que a liga e a têmpera afetam a aparência e que o acabamento mecânico desejado, o pré-tratamento, o acabamento anódico e a espessura do revestimento devem ser especificados. Recomenda-se selecionar a aparência a partir de amostras reais de acabamento. Inclua essas escolhas na especificação de compra, e não apenas em um e-mail após a chegada da remessa.
Inspecione o poste finalizado, não apenas uma amostra plana.
Uma amostra de cor plana não consegue mostrar a aparência de um poste escalonado montado. Verifique as seções adjacentes no comprimento visível para os clientes e, em seguida, estenda e retraia a haste para inspecionar as áreas de contato. Verifique se a trava, a braçadeira e a embalagem não marcaram o acabamento aprovado. Um lote com cor uniforme, mas com tubos deslizantes arranhados, ainda pode ser reprovado na verificação funcional acordada.
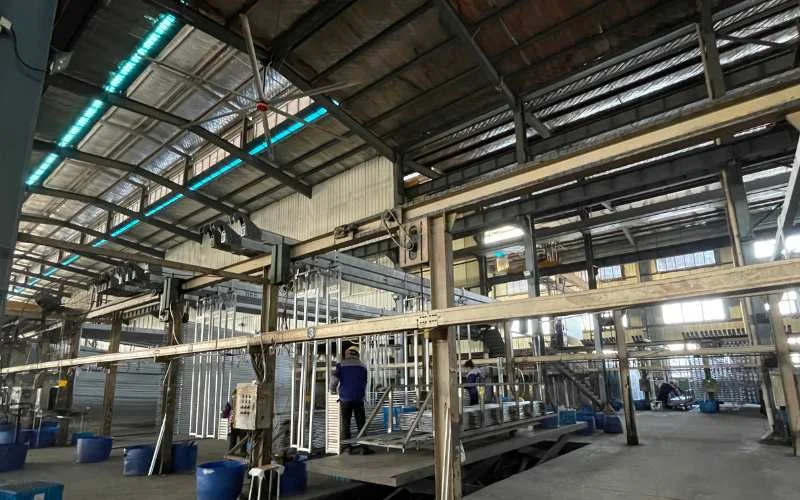
A Xingyong extruda perfis de alumínio, anodiza-os e monta postes telescópicos em Huai'an. Para encomendas OEM, aprove um poste acabado com as fechaduras e a embalagem reais e guarde a referência para lotes posteriores. Consulte o opções de anodização e de acabamento de superfície para as opções de produtos; o guia do processo de anodização Este artigo aborda a sequência de fabricação e se concentra na identificação e documentação de um problema de aceitação.
O que fazer quando um lote não corresponde
Retenha o lote afetado e solicite uma comparação documentada com a amostra aprovada. Verifique se a marca ocorre antes do acabamento, após a anodização, durante a montagem ou após a embalagem. Solicite ao fornecedor a destinação proposta para as peças marcadas e uma ação preventiva para o próximo lote. Não presuma que a remoção e reanodização eliminarão uma marca de origem metálica ou que o polimento seja aceitável em um tubo deslizante com dimensões sensíveis.
Se a preocupação for o desempenho em relação à corrosão, e não o acabamento visível, defina o espécime, o método de ensaio e a regra de aprovação separadamente. Uma superfície atraente por si só não comprova que um poste atende aos requisitos de corrosão.
Perguntas Frequentes
Todas as estrias visíveis são causadas por anodização de má qualidade?
Não. Uma estria pode ter origem no metal ou em um processo de preparação anterior. Registre o padrão e revise o histórico de produção antes de atribuir uma causa.
Uma fábrica pode prometer zero variação de cor?
Aprovar uma amostra e uma faixa de aparência acordada em vez de uma promessa indefinida de variação zero.
Devo inspecionar uma amostra de cor ou um poste inteiro?
Inspecione o poste inteiro. Seções adjacentes, travas, superfícies deslizantes e embalagens podem revelar problemas que uma pastilha plana não consegue detectar.
A medição da espessura da camada comprova que a aparência é aceitável?
Não. A espessura e a aparência visível são verificadas separadamente; ambas devem ser acordadas antes da produção.
O que um comprador OEM deve enviar com uma reclamação de defeito?
Envie a referência da amostra aprovada, o número de identificação do lote, fotos da haste inteira e em close-up, marque a localização e os requisitos de aceitação acordados.
 English
 Español
 Français
 Deutsch
 Português