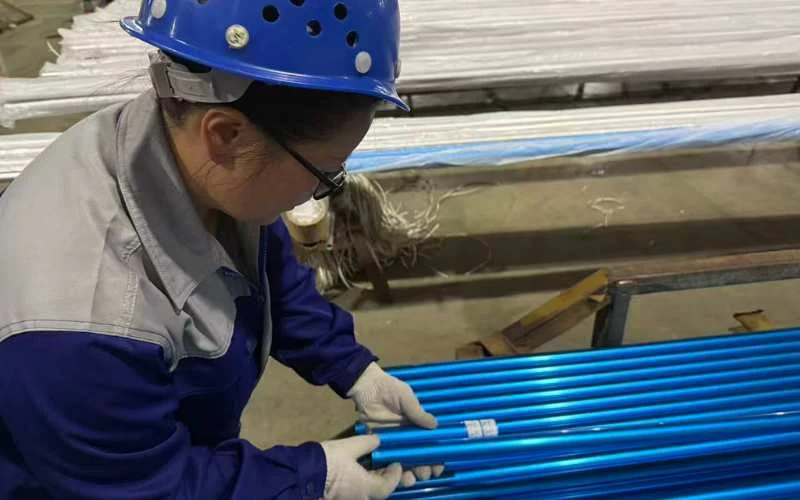
Los defectos de anodizado son más fáciles de resolver cuando el comprador y la fábrica acuerdan el acabado aceptable antes de la producción. Una raya, un cambio de color, una picadura o una marca de manipulación en un poste de aluminio pueden deberse al metal, a la preparación de la superficie, al anodizado o al ensamblaje posterior. Una fotografía por sí sola rara vez demuestra la causa. Utilice una muestra aprobada y un registro de inspección claro para decidir si acepta, aísla o investiga el lote afectado.
¿Qué defectos de anodizado son importantes en un mástil telescópico?
Comience con los cambios visibles que afecten la apariencia acordada o las superficies de trabajo del poste. Examine cada tubo en busca de vetas, zonas opacas, picaduras y diferencias entre secciones adyacentes. Luego, inspeccione las áreas ocultas por los cierres y los accesorios de los extremos. Una marca debajo de un collarín puede ser menos visible durante el uso, pero la rugosidad o el revestimiento dañado en una sección deslizante pueden afectar la extensión del mástil.
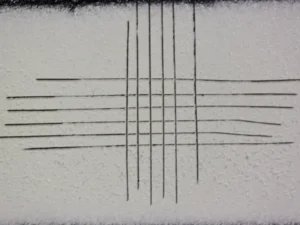
La Catálogo de defectos de materiales de Qualanod Describe las estrías segregadas como un defecto relacionado con el material que puede hacerse visible después del pulido y el anodizado. Vincula su apariencia con diferencias en el metal subyacente y señala que, en ocasiones, una preparación mecánica sustancial puede eliminarlas. Considere este patrón como un motivo para investigar los registros de materiales y procesos, en lugar de asumir que un ajuste del tanque solucionará todas las estrías.
Registre el síntoma antes de determinar la causa.
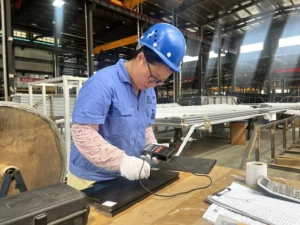
Conserve una muestra marcada del lote afectado y compárela con el acabado aprobado. Fotografie el poste completo y un primer plano de la marca bajo la misma iluminación. Registre la sección del tubo, la ubicación, el lote, el color y si el defecto se repite en otros postes. No mezcle piezas de diferentes lotes durante la investigación.
| Lo que ves | Primera comprobación | Acción del comprador |
|---|---|---|
| raya longitudinal | ¿Sigue el trazado del tubo y se repite a lo largo de todo el terreno? | Aísle las muestras y compare los registros de extrusión y acabado. |
| Tonalidad desigual | ¿Las secciones son de la misma aleación, acabado y color aprobado? | Compare los postes completos bajo la iluminación acordada. |
| Pozo o mancha oscura | ¿Está sobre la superficie expuesta o sobre una zona de contacto deslizante? | Marque su ubicación; solicite una revisión de la causa antes de realizar cualquier modificación. |
| Desgaste cerca de la cerradura | ¿Estaba presente antes del ensamblaje o se produjo por contacto posteriormente? | Compruebe el ajuste y el manejo en las muestras ensambladas. |
Establezca la regla de aceptación antes de la primera ejecución masiva.
“"Anodizado azul" o "sin defectos" no es suficiente para una inspección repetible. Envíe al proveedor una muestra física aprobada o una referencia de color acordada, la aleación y el temple, los requisitos de acabado y sellado, el espesor del recubrimiento y el entorno de uso previsto. Indique qué caras permanecen visibles después del ensamblaje y qué superficies de los tubos se deslizan entre sí. Acuerde las condiciones de visualización y qué debe rechazarse, reprocesarse o aceptarse como variación normal del proceso.
La Guía de acabados del Consejo de Anodizadores de Aluminio Explica que la aleación y el temple afectan la apariencia, y que se deben especificar el acabado mecánico deseado, el pretratamiento, el acabado anódico y el espesor del recubrimiento. Recomienda seleccionar la apariencia a partir de muestras reales del acabado. Incluya estas opciones en las especificaciones de compra, no solo en un correo electrónico después de que llegue el envío.
Inspeccione el poste terminado, no solo una muestra plana.
Una muestra de color plana no puede mostrar la apariencia de un poste escalonado y ensamblado. Revise las secciones adyacentes a la altura que verán los clientes, luego extienda y pliegue el poste para inspeccionar las áreas de contacto. Verifique que el candado, el collarín y el embalaje no hayan dañado el acabado aprobado. Un lote con color uniforme pero tubos deslizantes rayados aún podría no superar la verificación de funcionamiento acordada.
Xingyong extruye perfiles de aluminio, los anodiza y ensambla postes telescópicos en Huai'an. Para un pedido OEM, apruebe un poste terminado con los cierres y el embalaje reales, y luego conserve la referencia para lotes posteriores. Consulte el opciones de anodizado y acabado superficial para las opciones de productos; el Guía del proceso de anodizado Este artículo abarca la secuencia de fabricación. Se centra en la identificación y documentación de un problema de aceptación.
Qué hacer cuando un lote no coincide
Retenga el lote afectado y solicite una comparación documentada con la muestra aprobada. Compruebe si la marca aparece antes del acabado, después del anodizado, durante el montaje o después del embalaje. Solicite al proveedor la solución propuesta para las piezas marcadas y una medida preventiva para la siguiente tanda. No dé por sentado que el decapado y el reanodizado eliminarán una marca de origen metálico ni que el pulido sea aceptable en un tubo deslizante cuyas dimensiones son sensibles.
Si la preocupación radica en el comportamiento frente a la corrosión, y no en el acabado visible, defina por separado la muestra, el método de ensayo y el criterio de aprobación. Una superficie atractiva por sí sola no demuestra que un poste cumpla con los requisitos de resistencia a la corrosión.
Preguntas frecuentes
¿Todas las vetas visibles se deben a un mal proceso de anodizado?
No. Una raya puede tener su origen en el metal o en una preparación previa. Registre el patrón y revise el historial de producción antes de atribuir una causa.
¿Puede una fábrica garantizar que no haya variación de color?
Apruebe una muestra y un rango de apariencia acordado en lugar de una promesa indefinida de cero variaciones.
¿Debo inspeccionar una muestra de color o un poste completo?
Inspeccione el poste completo. Las secciones adyacentes, los cierres, las superficies deslizantes y el embalaje pueden revelar problemas que una simple muestra plana no podría detectar.
¿La medición del espesor del recubrimiento demuestra que la apariencia es aceptable?
No. El grosor y el aspecto visible son controles independientes; deben acordarse ambos antes de la producción.
¿Qué debe enviar un comprador OEM junto con una reclamación por defecto?
Envíe la referencia de la muestra aprobada, el ID del lote, fotos del poste completo y primeros planos, la ubicación de la marca y el requisito de aceptación acordado.
 English
 Español
 Français
 Deutsch
 Português