L'épaisseur du revêtement en poudre sur les tubes en aluminium doit être spécifiée comme une plage de film sec durci, avec des points de mesure convenus et un contrôle d'ajustement sur toutes les pièces d'accouplement. Il n'existe pas d'épaisseur unique convenant à toutes les poudres, formes de tubes et applications. Pour une commande OEM, commencez par consulter la fiche technique du fabricant de poudre sélectionné, puis déterminez l'épaisseur admissible du revêtement et les critères de réception de l'assemblage fini.
Commencez par le système de revêtement, et non par un nombre universel.
Un dessin indiquant seulement “ revêtement en poudre noir ” laisse la finition à l'interprétation. Précisez le système de revêtement en poudre ou son équivalent approuvé, la référence de couleur et d'aspect, ainsi que le guéri Épaisseur du film sec (DFT) en microns ou mils. Demandez au technicien de revêtement de confirmer que cette plage est adaptée à la poudre et aux conditions d'utilisation du tube. Fabricant de la poudre. Revêtements TIGER Il est conseillé de consulter la fiche technique du produit car la formulation, l'opacité de la couleur et le substrat influent sur les exigences de formation du film.
Notre gamme de tubes en aluminium revêtus de poudre Ce document décrit une option de revêtement de 60 à 120 µm. Il s'agit d'une plage de valeurs indicative figurant sur la page produit, et non d'une exigence automatique pour chaque tube ou poudre. La commande doit être déterminée à partir du schéma approuvé et de la fiche technique du revêtement.
Comment mesurer l'épaisseur d'un tube en aluminium ?
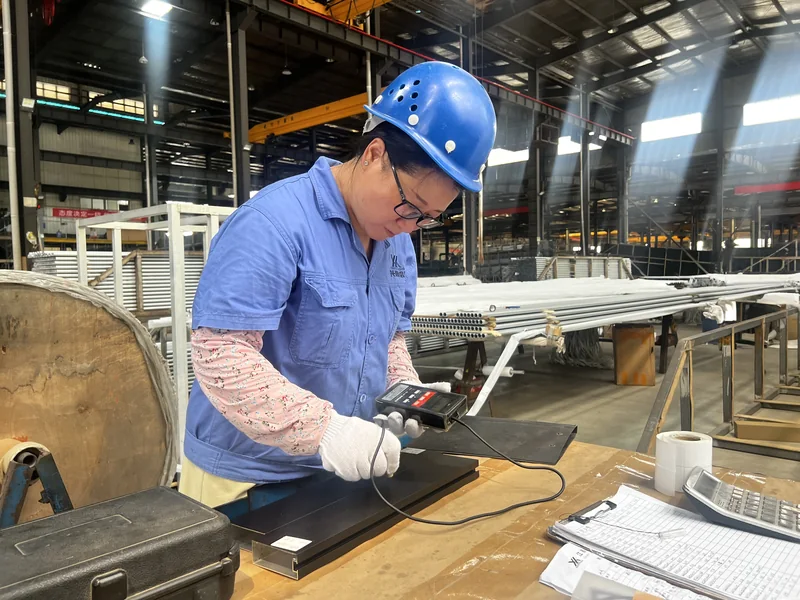
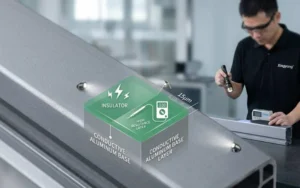
Mesurez l'épaisseur du revêtement après polymérisation lorsque l'exigence d'acceptation est une épaisseur de film sec après polymérisation (DFT). Pour un film de poudre non conducteur sur aluminium, un appareil de mesure d'épaisseur par courants de Foucault est l'instrument approprié ; un appareil de mesure magnétique pour acier ne l'est pas. Guide de mesure de DeFelsko L'appareil distingue les mesures après cuisson des mesures de poudre libre avant cuisson. Une mesure avant cuisson peut aider à contrôler le processus, mais elle ne remplace pas le résultat final spécifié pour le film.
Définissez la procédure de vérification de l'épaisseur et effectuez des relevés en plusieurs points. Choisissez des sections droites accessibles représentatives de la finition visible et fonctionnelle. Identifiez séparément les extrémités, les bords, les creux et les zones masquées ; un relevé effectué sur une surface large et facile d'accès ne garantit pas une couverture uniforme des zones difficiles d'accès. Consignez la référence ou le lot du tube, son emplacement, la valeur mesurée, l'unité de mesure et la décision de conformité ou de non-conformité.
Protéger les systèmes télescopiques et les interfaces de connexion
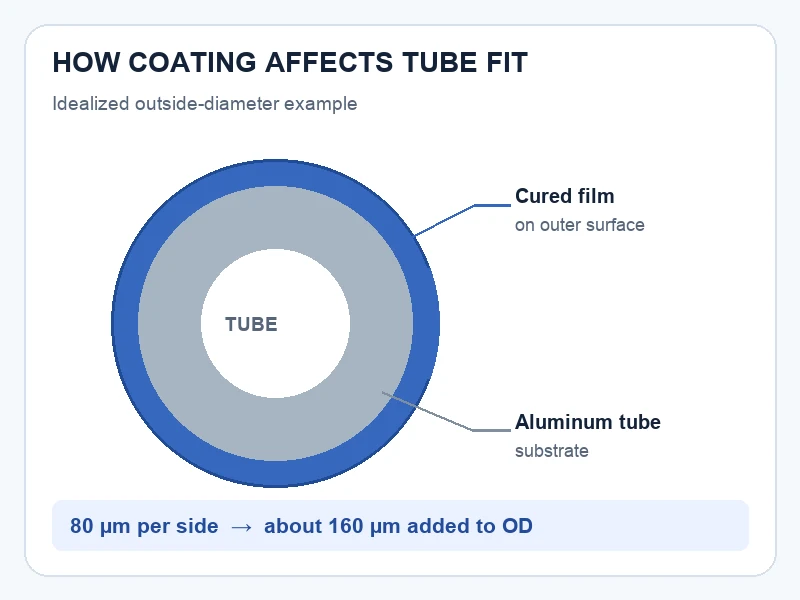
Sur un diamètre extérieur, le revêtement ajoute un film sur les deux faces. À titre d'exemple géométrique simple, une couche uniforme de 80 µm sur un tube extérieur augmente son diamètre d'environ 160 µm. Ceci est une illustration., pas Il convient de prévoir une cible de revêtement recommandée ou une prévision garantissant un revêtement uniforme de chaque surface courbe. Si un tube revêtu coulisse à l'intérieur d'une autre section, le plan de revêtement doit être revu en tenant compte des tolérances du tube nu, des pièces de verrouillage et du jeu de fonctionnement requis.
Repérez les surfaces à revêtir, à masquer ou à laisser pour une autre finition. Procédez ainsi avant d'approuver les premiers échantillons revêtus. Testez ensuite les sections assemblées en vérifiant leurs déplacements et leurs positions de verrouillage. Un rapport DFT peut indiquer qu'un film est conforme aux spécifications, mais qu'un pôle reste bloqué en raison d'un problème de dimensionnement.
Que doit-on figurer sur la fiche de réception du constructeur ?
| Spécifier | Décision d'enregistrer |
|---|---|
| Revêtement | Système de poudre approuvé, échantillon de couleur, finition et exposition prévue |
| Film | Gamme et unités DFT polymérisées prises en charge par le fabricant |
| Lieux | Zones de mesure des tubes droits nommées et traitement des bords ou des extrémités |
| Méthode | Type de jauge, méthode de vérification, nombre de lectures par tube et plan d'échantillonnage par lot |
| Ajustement | Interfaces masquées, dimensions finies, contrôles du fonctionnement coulissant et du verrouillage |
| Disposition | Qui examine les lectures hors plage et détermine si le lot est conservé, retravaillé ou rejeté. |
Utilisez le premier article revêtu pour confirmer ces décisions avant le lancement de la production. guide d'inspection du premier article explique comment les contrôles dimensionnels, de verrouillage et visuels peuvent être liés à l'échantillon approuvé. Pour l'identification du matériau du tube et la correspondance des lots, conservez le examen du certificat d'essai en usine indépendamment de l'acceptation du revêtement : un certificat d'alliage ne mesure pas le film de poudre fini.
Foire aux questions
En quelle unité se mesure l'épaisseur d'un revêtement en poudre ?
L'épaisseur du film sec polymérisé est généralement exprimée en microns (µm) ou en mils. Indiquez clairement l'unité sur le schéma et dans le rapport ; 1 mil équivaut à 25,4 µm.
La plage de 60 à 120 µm est-elle appropriée pour tous les tubes en aluminium ?
Non. Il s'agit d'une plage de valeurs publiée pour un produit Xingyong, et non d'une spécification de poudre universelle. Veuillez vérifier la fiche technique de la poudre sélectionnée ainsi que les exigences de montage et d'entretien du tube.
L'applicateur peut-il mesurer la poudre avant le durcissement ?
Les contrôles préalables à la polymérisation peuvent guider le processus d'application, mais l'acceptation du bon de commande doit utiliser un DFT polymérisé lorsque cette propriété est spécifiée.
Pourquoi un tube peut-il se bloquer lorsque l'épaisseur de son revêtement dépasse celle requise ?
La mesure de l'épaisseur ne permet pas de déterminer le jeu d'assemblage. Le revêtement augmente les dimensions extérieures ; par conséquent, les sections d'assemblage et les verrous nécessitent un contrôle d'ajustement séparé des pièces finies.
 English
 Español
 Français
 Deutsch
 Português