
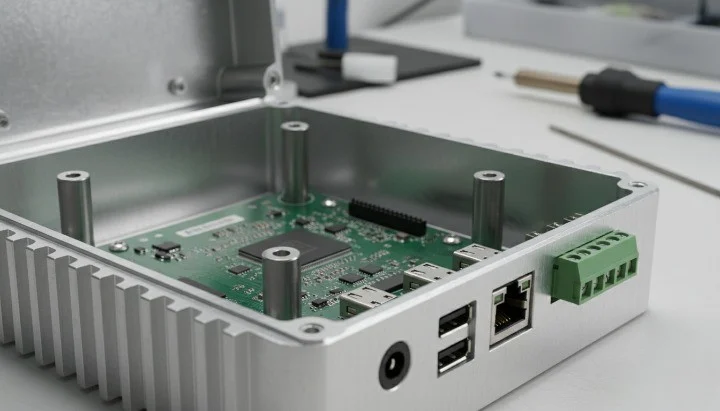
Les défaillances électroniques ont des causes prévisibles : accumulation de chaleur, mise à la masse insuffisante et contraintes mécaniques. Beaucoup de projets de circuits imprimés fonctionnent en laboratoire mais échouent en conditions réelles parce que le boîtier a été pensé après coup. Cette erreur conduit à des surchauffes, à des interférences électromagnétiques et à des reconceptions coûteuses.
Pour les acheteurs qui veulent transformer « Comment fabriquer un boîtier en aluminium pour circuit imprimé » en spécification achetable, comparez les notes de l’article avec capacités standard d'extrusion d'aluminium et fabrication de tubes en aluminium de précision; les ressources matériaux de l'Aluminum Association constitue une référence externe utile pendant la définition du besoin final.
Pour obtenir un produit fiable, vous devez concevoir le boîtier en aluminium du circuit imprimé comme une partie intégrante du système, et non comme une simple boîte autour de lui. Ce guide vous accompagne pas à pas dans le choix du matériau, les méthodes de fabrication, la conception thermique et la planification de la production OEM.
Qu'est-ce qu'un boîtier en aluminium pour circuit imprimé et pourquoi l'utiliser
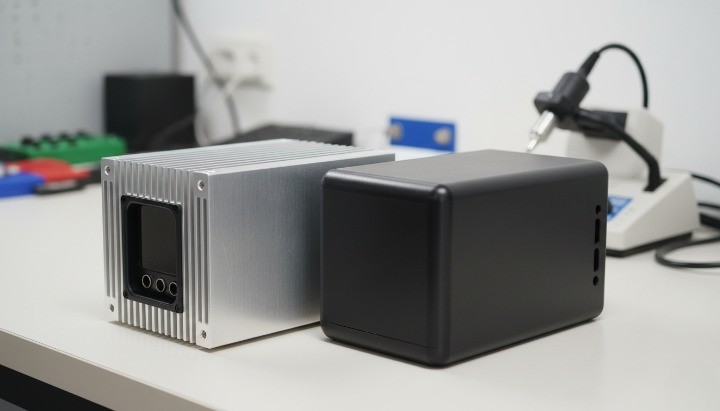
Un boîtier en aluminium pour circuit imprimé est un carter de protection en alliage d'aluminium qui accueille et protège une carte de circuit imprimé tout en améliorant la dissipation thermique, le blindage électromagnétique et la robustesse structurelle.
Par rapport au plastique, l'aluminium offre :
- Une conductivité thermique élevée (≈205 W/m·K pour l'alliage 6063 selon MatWeb)
- Un blindage électromagnétique naturel
- Rapport résistance/poids élevé
- Une résistance à la corrosion après anodisation
- Une longue durée de vie en environnement industriel
Selon l' International Aluminum Institute, l'aluminium reste l'un des métaux industriels les plus utilisés en raison de sa recyclabilité et de sa durabilité. En électronique, il apporte à la fois protection et performance thermique.
Étape 1 – Définir les exigences du circuit imprimé et les exigences mécaniques
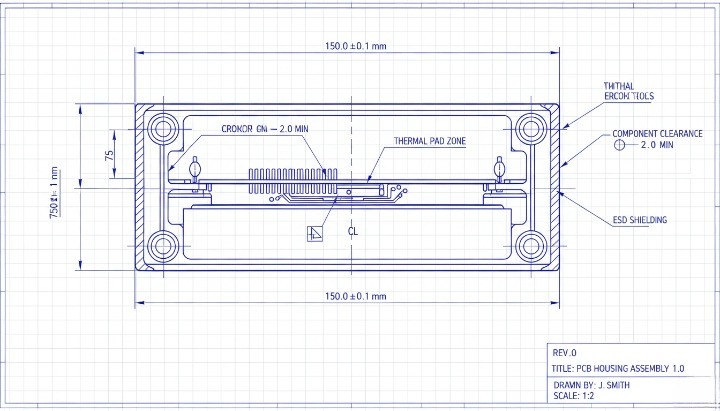
Avant de choisir le matériau ou la méthode de fabrication, définissez le cadre mécanique.
Paramètres clés :
- Longueur, largeur et épaisseur du circuit imprimé
- Mode de fixation (entretoise, glissière, rail de guidage)
- Tolérance de jeu (généralement 0,2–0,5 mm pour les conceptions à glissière)
- Position des connecteurs
- Direction de sortie des câbles
- Indice de protection IP requis
- Plage de température de fonctionnement
Si votre appareil doit passer les essais CE ou FCC, la conception de la mise à la masse du boîtier influe directement sur la conformité CEM.
Pour les applications industrielles, tenez toujours compte de :
- L'exposition aux vibrations
- L'exposition aux UV en extérieur
- Le risque d'humidité
- La dilatation thermique
L'aluminium se dilate d'environ 23 µm/m·°C. Négliger ce point peut créer des contraintes aux points de fixation.
Étape 2 – Choisir le bon alliage d'aluminium
Chaque alliage correspond à une voie de fabrication différente.
Alliages d'aluminium courants pour les boîtiers de circuits imprimés
| Alliage | Résistance | Conductivité thermique | Usage typique |
|---|---|---|---|
| 6063 | Moyenne | Élevée | Boîtier extrudé profilés |
| 6061 | Plus élevé | Modérée | Carters usinés CNC |
| 5052 | Résistance en tôle | Modérée | Boîtiers en tôle pliée |
6063 est idéal pour l'extrusion grâce à son bel état de surface et à sa bonne aptitude à l'anodisation.
6061 offre une résistance supérieure pour l'usinage CNC.
Les propriétés des matériaux peuvent être vérifiées auprès d' ASM International.
Choisissez l'alliage en fonction de :
- Du volume de production
- De la résistance requise
- De la complexité d'usinage
- Des attentes en matière d'état de surface
Étape 3 – Choisir la méthode de fabrication
La voie de fabrication détermine la structure de coût, le MOQ et le délai de livraison.
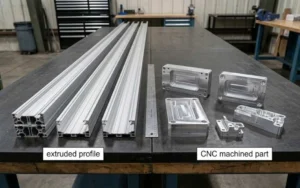
1. Boîtier en aluminium extrudé pour circuit imprimé
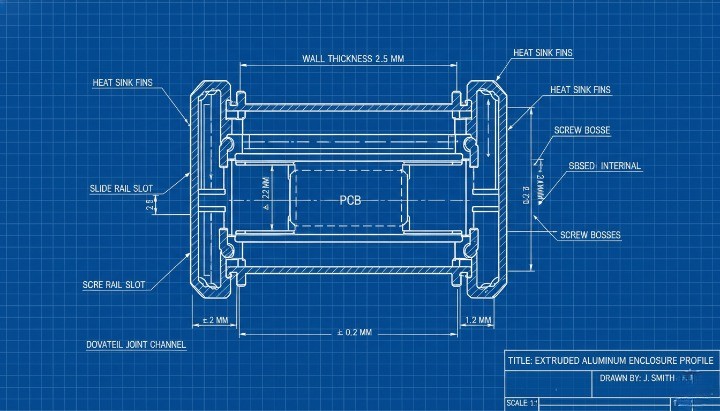
Idéal pour les carters de grande longueur à section constante.
Procédé :
- Filière d'extrusion sur mesure (2 à 4 semaines d'outillage)
- Extrusion du profilé
- Coupe à longueur
- Usinage CNC des perçages
- Traitement de surface
Avantages :
- Coût unitaire faible en volume
- Rainures de glissement du circuit imprimé intégrées
- Bonne dissipation thermique
À prendre en compte :
- Coût initial de la filière
- MOQ généralement requis
2. Carter en aluminium usiné CNC
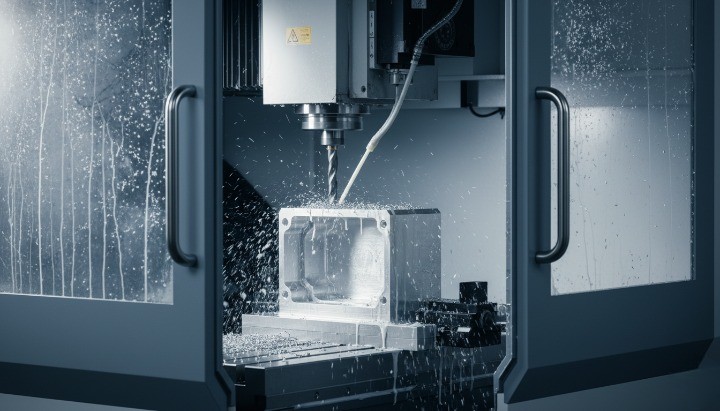
Idéal pour :
- Les petites séries
- Les géométries complexes
- L'intégration d'une base épaisse faisant dissipateur
Avantages :
- Aucun outillage d'extrusion
- Prototypage souple
- Haute précision
Limite :
- Coût unitaire plus élevé
- Temps d'usinage plus long
3. Fabrication en tôlerie
Utilise de la tôle 5052, du pliage et du soudage.
Convient pour :
- Les boîtiers de grande taille
- Les produits à faible exigence thermique
- Une production rapide sans filière d'extrusion
Étape 4 – Gestion thermique et conception CEM
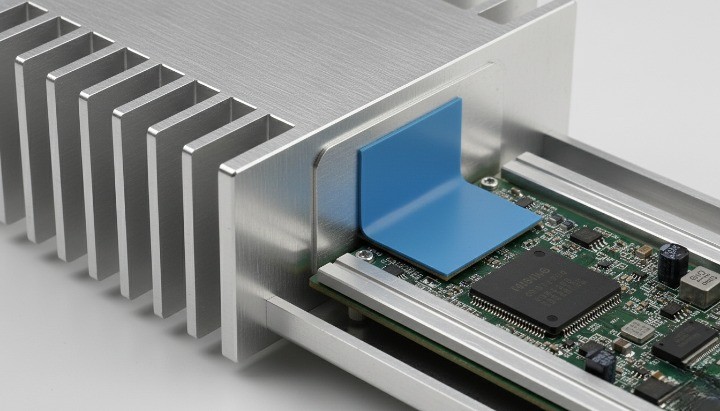
Les boîtiers en aluminium font office de dissipateurs thermiques passifs.
Points de conception thermique :
- Augmenter l'épaisseur de paroi pour mieux répartir la chaleur
- Intégrer des ailettes extérieures
- Utiliser des pads thermiques entre le circuit imprimé et le boîtier
- Placer les composants générant de la chaleur près des parois du boîtier
Selon Electronics Cooling Magazine, le matériau du boîtier influe fortement sur la performance thermique du système.
Méthodes de maîtrise des perturbations électromagnétiques :
- Assurer la continuité de la mise à la masse du boîtier
- Utiliser des joints conducteurs pour les couvercles amovibles
- Éviter les grandes ouvertures en fente
- Maintenir un contact métal sur métal aux jonctions
Une mise à la masse correcte garantit l'efficacité du blindage.
Étape 5 – Traitement de surface et protection contre la corrosion
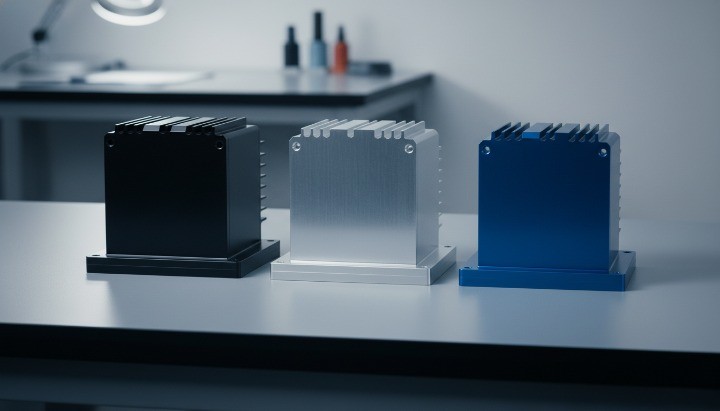
Le traitement de surface influe sur la durabilité et l'aspect.
Finitions courantes
- Anodisation (épaisseur 5–25 μm)
- Thermolaquage
- Sablage
- Brossage
L'anodisation augmente la résistance à la corrosion et l'isolation électrique des couches de surface.
Épaisseur d'anodisation typique pour l'électronique : 10–15 μm.
Pour les applications extérieures, envisagez un essai au brouillard salin selon la norme ASTM B117.
Étape 6 – Prototypage et essais
Avant la production de masse :
- Réaliser un prototype usiné CNC
- Vérifier les ajustements
- Effectuer des essais thermiques
- Contrôler les performances CEM
- Valider la finition de surface
Les moyens d'essai peuvent comprendre :
- Une enceinte climatique
- Un essai au brouillard salin
- Un duromètre
- Spectromètre pour la vérification des alliages
L'étape de prototypage évite les erreurs d'outillage dans les projets d'extrusion.
Étape 7 – Production de masse et stratégie OEM
Pour les boîtiers en aluminium extrudé pour circuit imprimé :
- Délai de la filière : 2 à 4 semaines
- Validation des échantillons : 1 semaine
- Production de masse : 2 à 3 semaines
Le MOQ type varie selon la complexité du profil et les exigences de finition.
Flux de production :
- L'extrusion
- Traitement de vieillissement
- usinage CNC
- Traitement de surface
- Contrôle
- Emballage
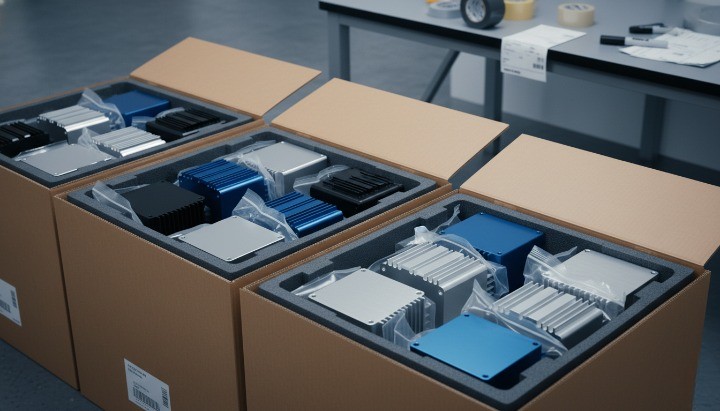
Points à considérer à l'export :
- Protection en mousse
- Renforcement des cartons
- Choix entre fret maritime et aérien
Pour les acheteurs internationaux, vérifiez la conformité aux directives RoHS et REACH.
Facteurs de décomposition des coûts
| Facteur de coût | Niveau d'impact |
|---|---|
| Outillage (filière d'extrusion) | Élevé (initial) |
| Choix de l'alliage | Moyenne |
| Temps d'usinage CNC | Élevée |
| Traitement de surface | Moyenne |
| MOQ | Élevée |
| Conditionnement & expédition | Moyenne |
La production en volume réduit fortement le coût unitaire dans les projets d'extrusion.
Erreurs de conception courantes à éviter
- Négliger la dilatation thermique
- Des tolérances de glissement trop serrées
- Utiliser du 6061 pour un profil destiné à la seule extrusion
- Une continuité de masse insuffisante
- Concevoir sans jeu d'assemblage
Un boîtier bien conçu réduit le temps d'assemblage et le risque de garantie.
FAQ
Quelle épaisseur doit avoir un boîtier en aluminium pour circuit imprimé ?
L'épaisseur de paroi va généralement de 1,5 mm à 3 mm selon les exigences structurelles et thermiques.
L'aluminium est-il préférable au plastique pour les boîtiers de circuits imprimés ?
Oui, lorsque la dissipation thermique et le blindage électromagnétique sont nécessaires.
Quel est le MOQ type des boîtiers en aluminium extrudé ?
Le MOQ dépend de la taille du profil et de la finition. De nombreux fournisseurs exigent une production par lots après réalisation de la filière.
Combien de temps faut-il pour fabriquer un boîtier en aluminium sur mesure ?
De la conception à la production de masse, il faut généralement 4 à 8 semaines, outillage compris.
Concevoir intelligemment, fabriquer efficacement
Un boîtier en aluminium pour circuit imprimé est bien plus qu'une coque de protection. Il maîtrise la chaleur, améliore la stabilité du signal et prolonge la durée de vie du produit. Lorsque vous accordez dès le départ le choix de l'alliage, la méthode de fabrication et la conception thermique, vous réduisez le coût et améliorez la fiabilité.
Faites de la conception du boîtier une étape de votre processus d'ingénierie, et non une réflexion après coup.
Lancez votre projet de boîtier en aluminium pour circuit imprimé sur mesure
Si vous développez un nouveau produit électronique, transmettez-nous le plan de votre circuit imprimé et vos exigences mécaniques.
Notre équipe prend en charge :
- Les profilés d'extrusion sur mesure
- usinage CNC
- L'anodisation et la finition
- La planification de la production OEM
- L'emballage export
Envoyez-nous vos plans pour évaluation et recevez un devis technique.
Guides & ressources associés
À lire ensuite
Finitions de surface par anodisation · Usinage CNC · Profilés en aluminium · Comment polir l'aluminium · Guide du soudage industriel de l'aluminium : tube télescopique haute résistance T · Fabrication intelligente et sourcing de l'extrusion d'aluminium · Le guide complet du thermolaquage de l'aluminium · À quoi sert le profilé en U en aluminium · Qu'est-ce qu'un dissipateur thermique extrudé · Sourcing OEM d'un dissipateur thermique extrudé · Qu'est-ce que l'aluminium anodisé
Appliquez ces recommandations matériaux à votre cahier des charges de perche
Lorsque vous appliquez les recommandations du guide « Comment fabriquer un boîtier pour circuit imprimé en aluminium » à une perche en aluminium finie, précisez la longueur, la charge, l'exposition de surface et les exigences de traitement. Envoyez l'alliage visé, les dimensions du tube, la finition et la quantité commandée via le formulaire de demande technique Xingyong pour une étude de faisabilité de fabrication.
Produits associés : Découvrez les produits associés et voir les solutions correspondantes.

 English
 Español
 Français
 Deutsch
 Português