
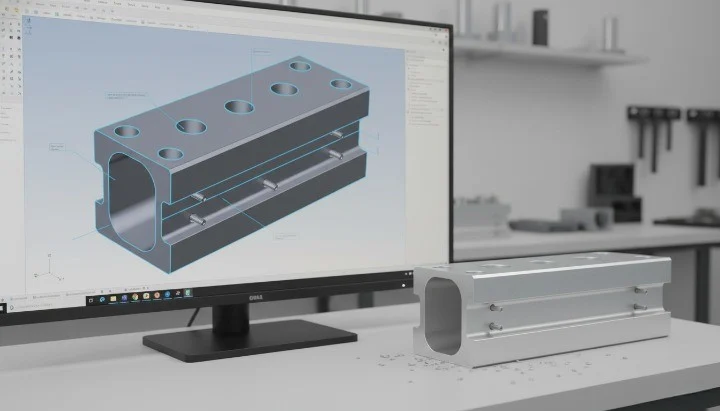
Dieser Leitfaden behandelt die CNC-Bearbeitung von Aluminium-Strangpressprofilen – Vorrichtungen, Toleranzen und Werkzeuge. Geht es zuerst um die Frage, ob überhaupt stranggepresst oder zerspant werden soll, beantwortet das unser Kostenvergleich Strangpressen gegenüber CNC Aluminium-Strangpressprofile wirken auf dem Papier einfach. In der Realität scheitern viele OEM-Projekte bei der CNC-Bearbeitung – nicht wegen der Maschine, sondern wegen früher Entscheidungen zu Konstruktion und Prozess. Einkäufer nehmen oft an, CNC werde nach dem Strangpressen „alles richten“. Diese Annahme führt zu instabilen Toleranzen, Nacharbeit und verspäteten Lieferungen. Dieser Leitfaden erklärt wie Aluminiumprofile in realen Fabriken CNC-bearbeitet werden, was Sie vor dem Versand von Zeichnungen planen sollten und wie Sie Kosten, Lieferzeit und Qualität in der OEM-Produktion steuern.
Wenn dieses Thema für ein OEM-Projekt geprüft wird, nutzen Sie die Hinweise hier zusammen mit unserem Bearbeitungsservice für Aluminium-Strangpressprofile, wo Strangpressprofile externer Kunden bearbeitet werden; CNC-Bearbeitung von Bauteilen für Aluminiumstangen behandelt dieselben Arbeitsgänge im eigenen Haus an unseren eigenen Stangen. Prüfen Sie dann Fertigung von Präzisions-Aluminiumrohren und die Spezifikation für eine Werksanfrage sendenund halten Sie dabei Werkstoff-Ressourcen der Aluminum Association für neutrale Terminologie und Normenkontext bereit.
Wie bearbeitet man Aluminiumprofile per CNC?
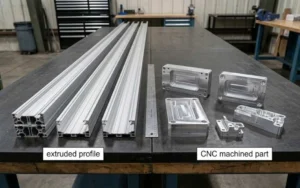
Die CNC-Bearbeitung von Aluminiumprofilen bedeutet Präzisions-Nachbearbeitung an bereits stranggepressten Aluminiumprofile. Das Strangpressen erzeugt einen konstanten Querschnitt. Die CNC-Bearbeitung ergänzt Merkmale, die das Werkzeug nicht erzeugen kann.
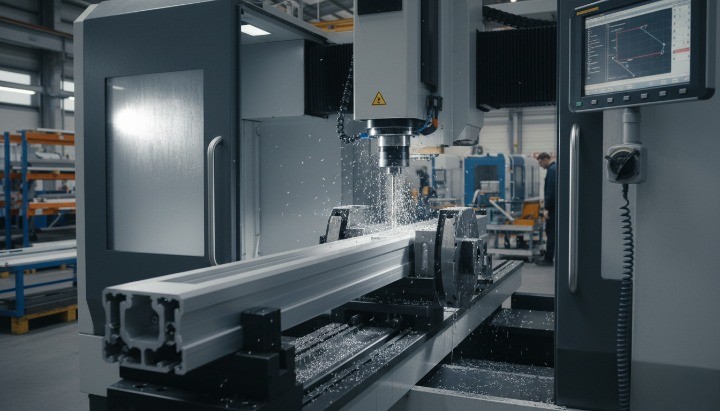
In der OEM-Produktion wird die Bearbeitung mit CNC typischerweise eingesetzt, um:
- Erzeugen von Bohrungen, Nuten, Taschen und Gewinden
- Bearbeiten von Stirnflächen und Verbindungselementen
- Erreichen von Funktionstoleranzen jenseits dessen, was Strangpressen allein leisten kann
CNC ersetzt nicht die Genauigkeit des Strangpressens. Es baut auf den Strangpresstoleranzen auf, weshalb es wichtig ist, beide Stufen zu verstehen.
Der CNC-Prozess für Aluminiumprofile Schritt für Schritt
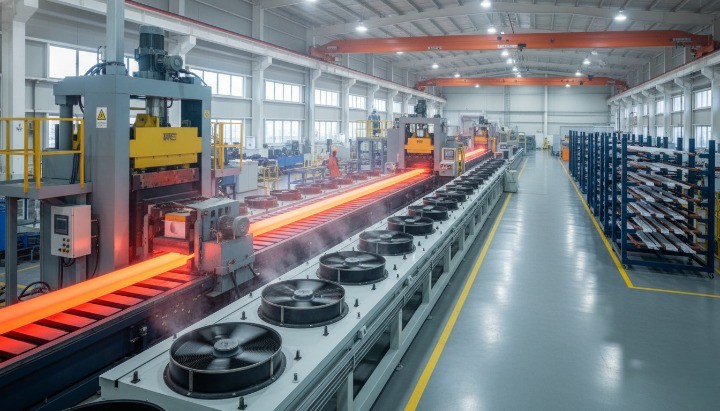
1. Strangpressen und Auslagern von Aluminium
- Aluminiumbolzen werden durch eine Matrize stranggepresst
- Profile werden gereckt, gerichtet und abgelängt
- Die Wärmebehandlung (T5 oder T6) stabilisiert die mechanischen Eigenschaften
2. Vorschnitt und Prüfung
- Lange Profile werden auf CNC-gerechte Längen geschnitten
- Die Querschnittsmaße werden geprüft
- Oberflächenfehler werden vor der Bearbeitung aussortiert
3. CNC-Spannen und Positionieren
- Profile werden gespannt mit kundenspezifischen Vorrichtungen
- Bezugsflächen werden definiert
- Falsches Spannen ist die Hauptursache für Toleranzabweichungen
4. CNC-Bearbeitungsschritte
- Bohren, Gewindeschneiden, Fräsenund Stirnbearbeitung
- Ein- oder mehrseitige Bearbeitung je nach Konstruktion
- Die Taktzeit hängt von der Anzahl der Merkmale ab, nicht von der Profillänge
5. Entgraten und Qualitätskontrolle
- Manuelles oder automatisiertes Entgraten
- Maßprüfung
- Prüfung der Chargenkonsistenz
Gängige CNC-Bearbeitungen an Aluminiumprofilen
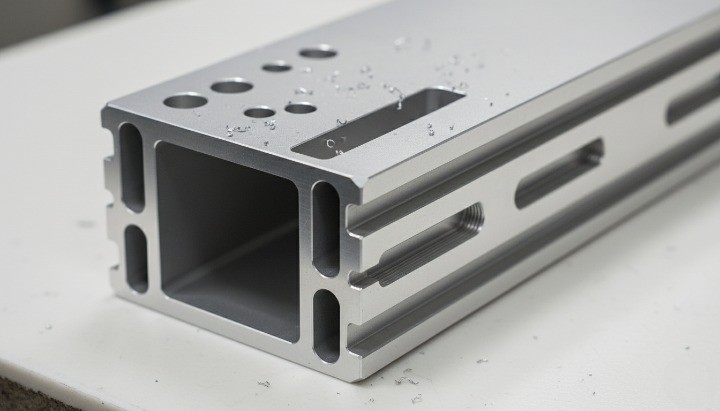
Typische von OEM-Einkäufern angefragte CNC-Merkmale sind:
- Bohren: Befestigungsbohrungen, Durchgangslöcher für Schrauben
- Gewindeschneiden: Gewindebohrungen für die Montage
- Nutenfräsen: verstellbare Führungen oder Kanäle
- Taschenfräsen: Gewichtsreduzierung oder Freiraum
- Stirnflächenbearbeitung: präzise Länge und Rechtwinkligkeit
- Lasermarkierung: Teilenummern und Rückverfolgbarkeit
Jedes zusätzliche Merkmal erhöht Rüst- oder Taktzeit. Merkmale auf einer Bezugsfläche zu bündeln senkt die Kosten.
Aluminiumlegierungen für die CNC-Bearbeitung von Profilen
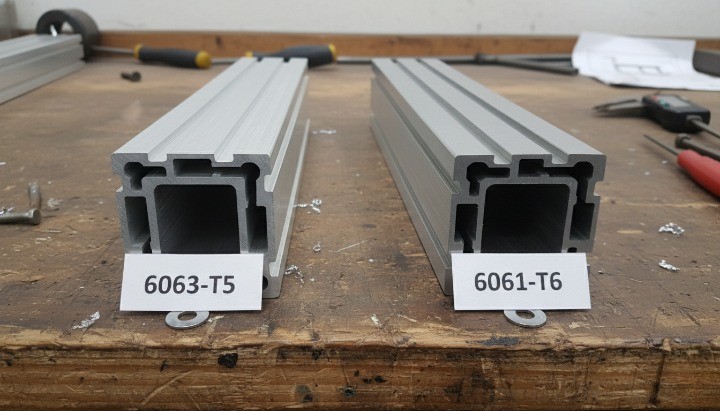
Die Legierung beeinflusst Zerspanbarkeit, Festigkeit und Oberflächengüte.
| Legierung | Typischer Einsatz | Hinweise zur CNC-Bearbeitung |
|---|---|---|
| 6063 | Dekorative und leichte Strukturen | Sauberer Schnitt, gute Oberflächengüte |
| 6061 | Tragende und belastete Teile | Höhere Schnittkräfte, bessere Festigkeit |
| 6005A | Industrierahmen | Ausgewogene Festigkeit und Zerspanbarkeit |
Für optisch sichtbare Teile ist 6063 vorzuziehen. Für mechanische Festigkeit ist 6061 bei der CNC-Bearbeitung stabiler.
Realistisch erreichbare Toleranzen
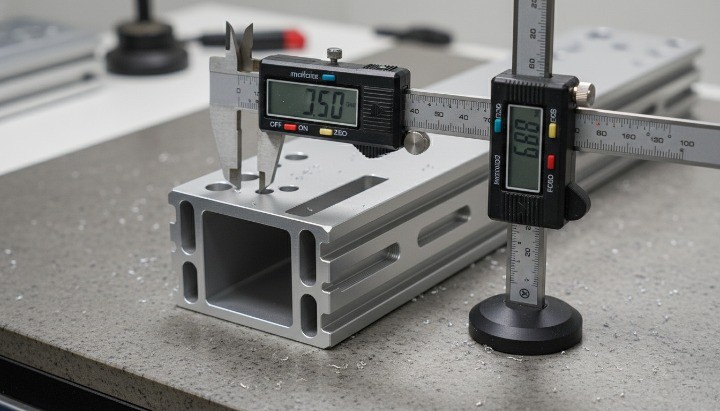
Strangpresstoleranz und CNC-Toleranz addieren sich.
| Merkmalstyp | Typische Toleranz |
|---|---|
| Strangpressquerschnitt | ±0,15–0,30 mm |
| CNC-Bohrungslage | ±0,05–0,10 mm |
| Stirnflächenlänge | ±0,10 mm |
| Gewindetiefe | ±0,05 mm |
Entscheidende Tatsache:
- Lange Profile summieren Fehler auf
- CNC kann verdrehte oder krumme Profile nicht korrigieren
- Zu enge Toleranzvorgaben erhöhen die Kosten ohne funktionalen Nutzen
Vorrichtungen und Positionierung: der versteckte Kostentreiber
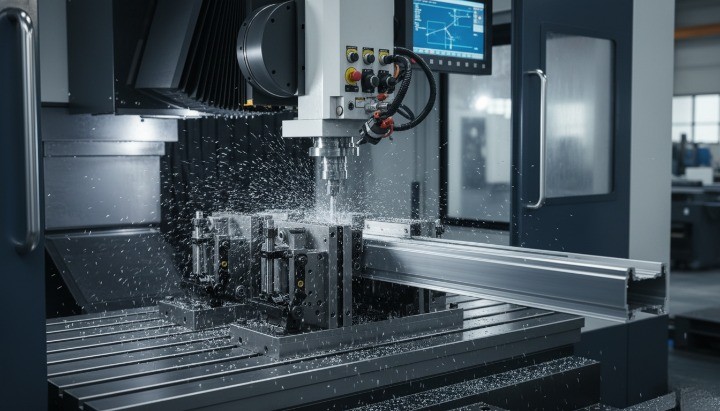
Vorrichtungen bestimmen die Wiederholgenauigkeit stärker als die Maschinenmarke.
Gute Spanntechnik:
- Definiert eine stabile Bezugsbasis
- Verhindert Profilverformung
- Ermöglicht Serienbearbeitung mit minimalem Neuausrichten
Schlechte Spanntechnik verursacht:
- Versatz der Bohrungen
- Ausschuss in der Serienfertigung
- Uneinheitliche Erstmusterfreigabe
Bei wiederkehrenden OEM-Aufträgen senken dedizierte Vorrichtungen mit der Zeit die Stückkosten.
Konstruktionsentscheidungen, die die Bearbeitungszeit an einem Strangpressprofil senken
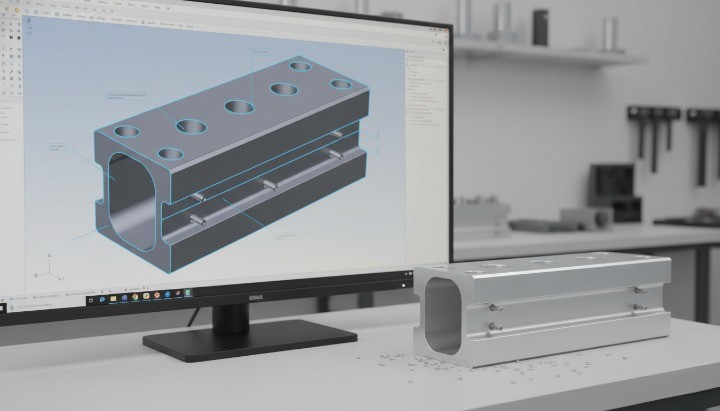
OEM-Einkäufer können Kosten schon vor Produktionsbeginn senken.
- Richten Sie Bohrungen und Nuten auf eine Bezugsfläche aus
- Vermeiden Sie tiefe Taschen nahe dünnen Wänden
- Halten Sie Bohrungsgrößen nach Möglichkeit auf Standardmaßen
- Minimieren Sie mehrseitige Bearbeitung
- Gestalten Sie Merkmale passend zur Profilgeometrie
Ein gut konstruiertes Profil verkürzt die CNC-Zeit oft um 20–40%.
Lieferzeit, MOQ und Produktionsplanung
- Lieferzeit Strangpresswerkzeug: 7–14 Tage
- CNC-Bemusterung: 3–5 Tage
- Serienfertigung: abhängig von der Merkmalsdichte
Typische MOQ:
- Nur Strangpressen: niedrig
- Strangpressen + CNC: höher wegen Rüsten und Vorrichtungen
Für eine stabile Versorgung planen Sie die CNC-Bearbeitung nach der Freigabe des Strangpressprofils, nicht parallel dazu.
Wann ein Merkmal ins Werkzeug gehört und nicht in die Maschine
CNC-Bearbeitung ist nicht immer nötig — und der günstigste Bearbeitungsschritt ist der, den das Werkzeug bereits erledigt hat. Wo der Break-even-Punkt bei Serienmengen tatsächlich liegt, steht hier: Kostenvergleich Strangpressen gegenüber CNC; diese Seite bleibt auf der fertigungsnahen Seite der Entscheidung.
Verzichten Sie auf CNC, wenn:
- sich Merkmale in das Strangpresswerkzeug integrieren lassen
- die Toleranz keine Funktion erfüllt
- die Stückzahl Vorrichtungen nicht rechtfertigt
Alternativen sind die Optimierung des Werkzeugs oder standardisierte Profile.
Was OEM-Einkäufer im Kopf behalten sollten
Die CNC-Bearbeitung von Aluminiumprofilen ist nicht nur ein Nachgang. Sie ist Teil eines Systems, das mit der Profilkonstruktion beginnt. Projekte gelingen, wenn Strangpressen, Spanntechnik und CNC gemeinsam geplant werden – und nicht als getrennte Schritte behandelt.
Starten Sie Ihr CNC-Aluminiumprofil-Projekt mit Sicherheit
Wenn Sie Aluminiumprofile mit CNC-Bearbeitung beschaffen, geben Sie an:
- Anwendungsanforderungen
- Funktionstoleranzen
- Geschätztes Auftragsvolumen
Klare Angaben vorab führen zu schnelleren Angeboten, stabilen Preisen und planbarer Lieferung.
Verwandte Ratgeber & Ressourcen
Weiterlesen
Eloxierte Oberflächen · CNC-Bearbeitung · Aluminium-Strangpressprofile · Wie fertigt man ein Aluminium-PCB-Gehäuse · Wie poliert man Aluminium · Leitfaden zum industriellen Aluminiumschweißen für hochfeste Teleskop-T · Smart Manufacturing: Beschaffung von Aluminium-Strangpressprofilen · Der umfassende Ratgeber zum Pulverbeschichten von Aluminium · Wofür wird ein Aluminium-U-Profil verwendet · Was ist ein stranggepresster Kühlkörper · Was ist ein stranggepresster Kühlkörper: OEM-Beschaffung
Verwandte Produkte: Verwandte Produkte entdecken und passende Lösungen ansehen.

 English
 Español
 Français
 Deutsch
 Português