
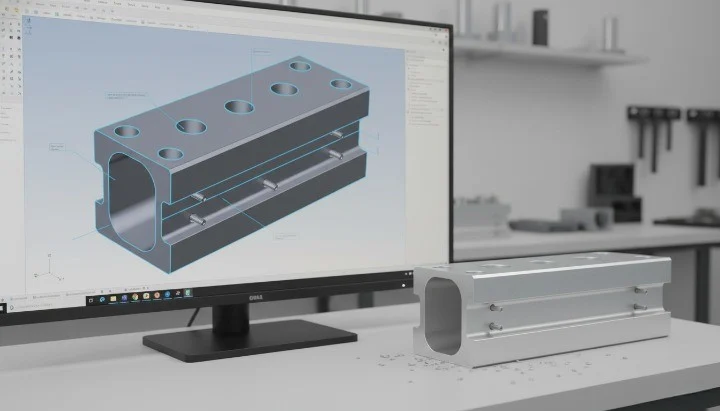
Este guia explica como maquinar extrudidos de alumínio por CNC — fixação em gabarito, tolerâncias e ferramentas. Se a sua dúvida é, antes de mais, se deve extrudir ou maquinar, a nossa comparação de custos entre extrusão e CNC responde a isso. No papel, os extrudidos de alumínio parecem simples. Na realidade, muitos projetos OEM falham durante a maquinação CNC — não por causa da máquina, mas por causa de decisões precoces de conceção e de processo. Os compradores partem muitas vezes do princípio de que o CNC vai «corrigir tudo» depois da extrusão. Esse pressuposto conduz a tolerâncias instáveis, retrabalho e atrasos nas expedições. Este guia explica como os perfis extrudidos de alumínio são maquinados em CNC em fábricas reais, o que deve planear antes de enviar desenhos e como controlar o custo, o prazo de entrega e a qualidade na produção OEM.
Se este tema está a ser analisado para um projeto OEM, use as orientações daqui em conjunto com o nosso serviço de maquinação de extrusão de alumínio, que é onde as extrusões de clientes externos são maquinadas; maquinação CNC de componentes de varas de alumínio cobre as mesmas operações feitas internamente nas nossas próprias varas. Depois consulte fabrico de tubo de alumínio de precisão e envie a especificação para um pedido de orçamento à fábrica, mantendo recursos sobre materiais da Aluminum Association disponível para terminologia neutra e contexto normativo.
Como se maquinam perfis extrudidos de alumínio em CNC?
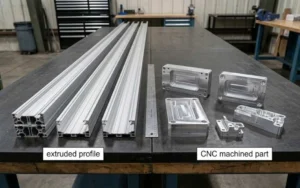
Maquinar perfis extrudidos de alumínio em CNC significa executar operações secundárias de precisão sobre perfis já extrudidos perfis de alumínio. O processo de extrusão cria uma secção transversal constante. A maquinagem CNC acrescenta funcionalidades que a fieira não consegue produzir.
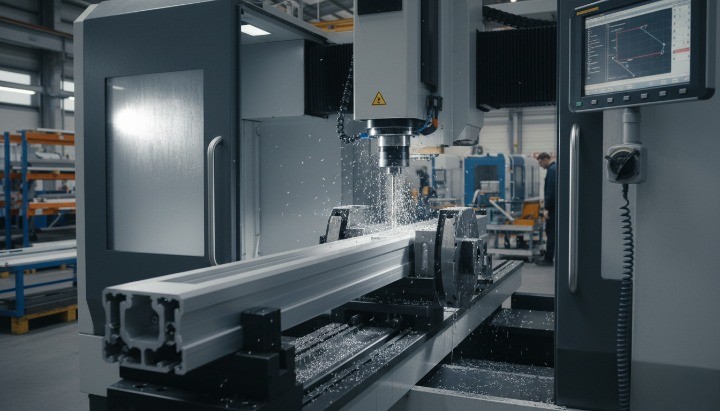
Na produção OEM, CNC a maquinagem serve normalmente para:
- Criar furos, ranhuras, caixas e roscas
- Maquinar topos e elementos de ligação
- Alcançar tolerâncias funcionais impossíveis só com extrusão
O CNC não substitui a precisão da extrusão. Atua sobre as tolerâncias de extrusão, e é por isso que importa perceber as duas fases.
O processo de maquinagem CNC de perfis de alumínio, passo a passo
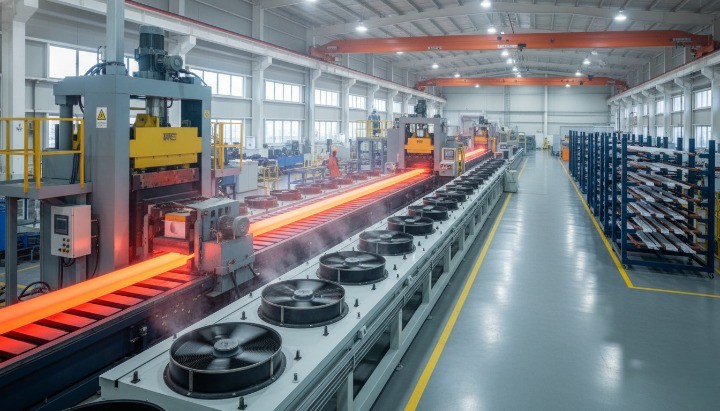
1. Extrusão e envelhecimento do alumínio
- Os tarugos de alumínio são extrudidos através de uma fieira
- Os perfis são esticados, endireitados e cortados à medida
- O tratamento térmico (T5 ou T6) estabiliza as propriedades mecânicas
2. Corte prévio e inspeção
- Os perfis longos são cortados em comprimentos prontos para CNC
- As dimensões da secção transversal são verificadas
- Os defeitos de superfície são triados antes da maquinagem
3. Fixação e posicionamento em CNC
- Os perfis são apertados com gabaritos personalizados
- São definidas as superfícies de referência
- Uma fixação incorreta é a principal causa de desvio de tolerância
4. Operações de maquinagem CNC
- Furação, abertura de roscas, fresageme maquinagem dos topos
- Maquinagem de uma ou de várias faces, consoante o projeto
- O tempo de ciclo depende do número de funcionalidades, não do comprimento do perfil
5. Rebarbagem e controlo de qualidade
- Rebarbagem manual ou automatizada
- Inspeção dimensional
- Verificação da consistência do lote
Operações CNC mais comuns em perfis extrudidos de alumínio
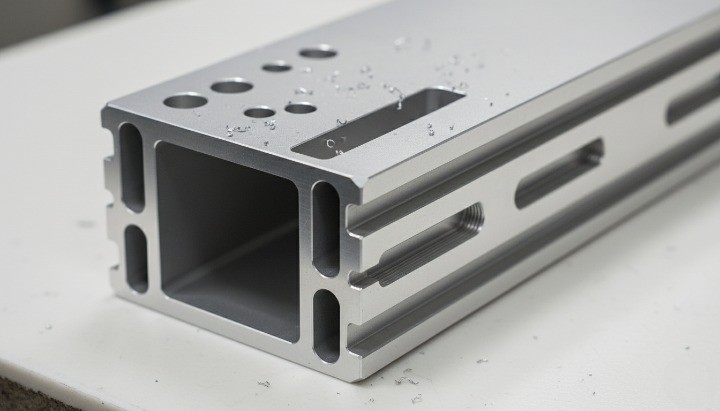
As funcionalidades CNC habitualmente pedidas pelos compradores OEM incluem:
- Furação: furos de fixação, folga para elementos de aperto
- Abertura de roscas: furos roscados para montagem
- Fresagem de ranhuras: calhas ou canais reguláveis
- Fresagem de caixas: redução de peso ou espaço livre
- Maquinagem dos topos: comprimento e esquadria rigorosos
- Marcação a laser: referências de peça e rastreabilidade
Cada funcionalidade acrescentada aumenta o tempo de preparação ou de ciclo. Agrupar as funcionalidades numa só face de referência reduz o custo.
Ligas de alumínio usadas na maquinagem CNC de perfis extrudidos
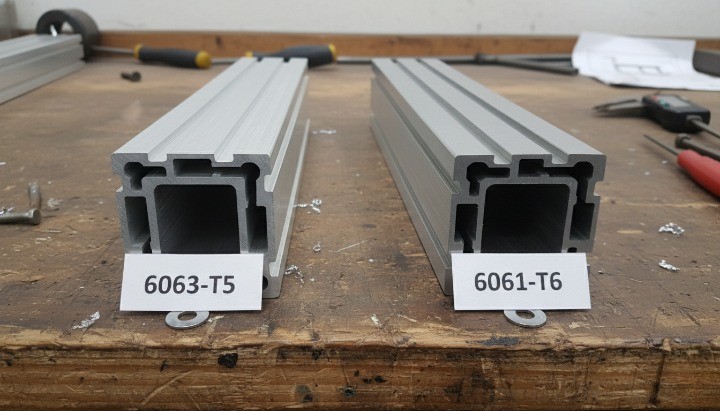
A liga condiciona a maquinabilidade, a resistência e o acabamento superficial.
| Liga | Utilização típica | Notas sobre maquinagem CNC |
|---|---|---|
| 6063 | Estruturas decorativas e leves | Corte suave, bom acabamento superficial |
| 6061 | Peças estruturais e sujeitas a carga | Forças de corte mais elevadas, melhor resistência |
| 6005Uma | Estruturas industriais | Equilíbrio entre resistência e maquinabilidade |
Em peças estéticas, prefere-se o 6063. Para resistência mecânica, o 6061 é mais estável durante a maquinagem CNC.
Tolerâncias que consegue alcançar na prática
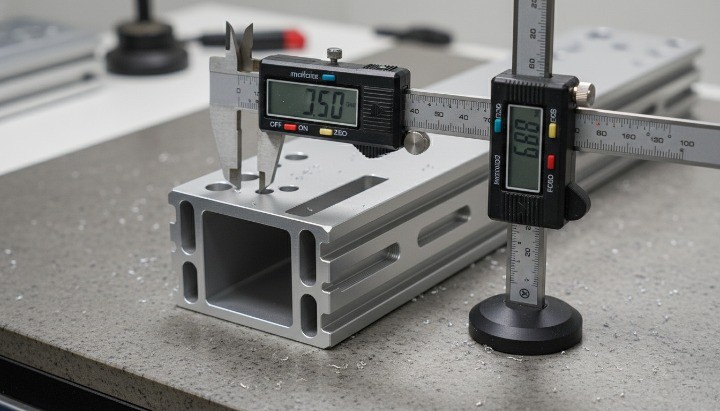
A tolerância de extrusão e a tolerância CNC somam-se.
| Tipo de funcionalidade | Tolerância típica |
|---|---|
| Secção transversal de extrusão | ±0,15–0,30 mm |
| Posição do furo em CNC | ±0,05–0,10 mm |
| Comprimento entre topos | ±0,10 mm |
| Profundidade da rosca | ±0,05 mm |
Um dado essencial:
- Os perfis longos acumulam erro
- O CNC não corrige perfis torcidos ou empenados
- Sobre-especificar a tolerância aumenta o custo sem ganho funcional
Gabaritos e posicionamento: o fator de custo escondido
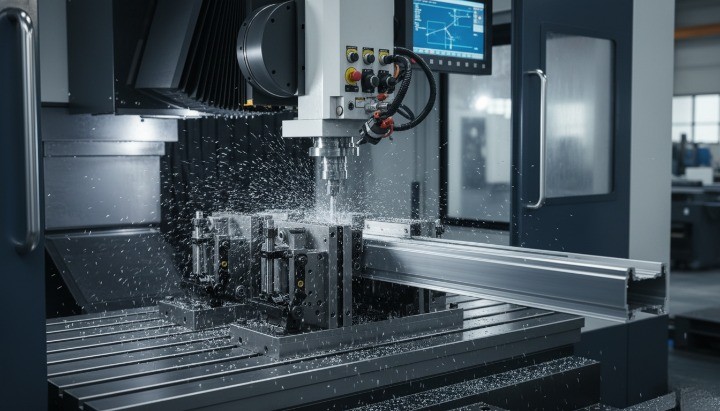
Os gabaritos determinam a repetibilidade mais do que a marca da máquina.
Uma boa fixação:
- Define uma referência estável
- Evita a deformação do perfil
- Permite maquinar lotes com um mínimo de realinhamentos
Uma má fixação provoca:
- Desalinhamento dos furos
- Sucata durante a produção em série
- Aprovação inconstante da primeira amostra de produção
Em encomendas OEM repetidas, os gabaritos dedicados reduzem o custo unitário ao longo do tempo.
Opções de Conceção Que Reduzem o Tempo de Maquinação Numa Extrusão
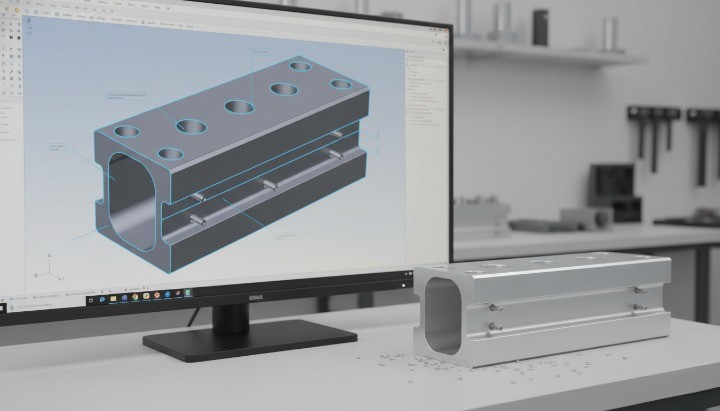
O comprador OEM pode reduzir custos ainda antes de a produção começar.
- Alinhe furos e ranhuras por uma só face de referência
- Evite caixas profundas junto a paredes finas
- Mantenha diâmetros de furo normalizados sempre que possível
- Reduza ao mínimo a maquinagem em várias faces
- Conceba as funcionalidades de acordo com a geometria de extrusão
Um perfil bem concebido reduz muitas vezes o tempo de CNC em 20–40%.
Prazo de entrega, MOQ e planeamento da produção
- Prazo de entrega da fieira de extrusão: 7–14 dias
- Amostragem em CNC: 3–5 dias
- Produção em série: depende da densidade de funcionalidades
MOQ típicas:
- Só extrusão: baixa
- Extrusão + CNC: mais alta, devido à preparação e aos gabaritos
Para um fornecimento estável, planeie a maquinagem CNC depois da aprovação da extrusão, e não em paralelo.
Quando a Funcionalidade Pertence à Fieira e Não à Máquina
A maquinação CNC nem sempre é necessária — e a operação de maquinação mais barata é aquela que a fieira já fez. Onde cai realmente o ponto de equilíbrio em volume é trabalhado no nosso comparação de custos entre extrusão e CNC; esta página mantém-se no lado do chão de fábrica da decisão.
Evite o CNC quando:
- As funcionalidades podem ser integradas na fieira de extrusão
- A tolerância não é funcional
- O volume é demasiado baixo para justificar gabaritos
As alternativas passam pela otimização da fieira ou por perfis normalizados.
O que o comprador OEM deve reter
A maquinagem CNC de perfis extrudidos de alumínio não é apenas um pós-processo. Faz parte de um sistema que começa no desenho do perfil. Os projetos correm bem quando a extrusão, a fixação e o CNC são planeados em conjunto — e não tratados como etapas isoladas.
Comece o seu projeto de extrusão de alumínio com CNC em segurança
Se procura perfis extrudidos de alumínio com maquinagem CNC, indique:
- Requisitos da aplicação
- Tolerâncias funcionais
- Volume de encomenda estimado
Informação clara à partida traduz-se em orçamentos mais rápidos, preços estáveis e entregas previsíveis.
Guias e Recursos Relacionados
Continuar a Ler
Acabamentos de superfície por anodização · Maquinação CNC · Perfis de extrusão de alumínio · Como fabricar uma caixa de PCB em alumínio · Como polir alumínio · Guia de Soldadura Industrial de Alumínio, Telescópico de Alta Resistência T · Aprovisionamento de extrusão de alumínio na indústria inteligente · O guia completo da lacagem a pó de alumínio · Para que serve o perfil em U de alumínio · O que é um dissipador de calor extrudido · O que é um dissipador de calor extrudido: aprovisionamento OEM
Produtos relacionados: Explore produtos relacionados e consulte soluções correspondentes.

 English
 Español
 Français
 Deutsch
 Português